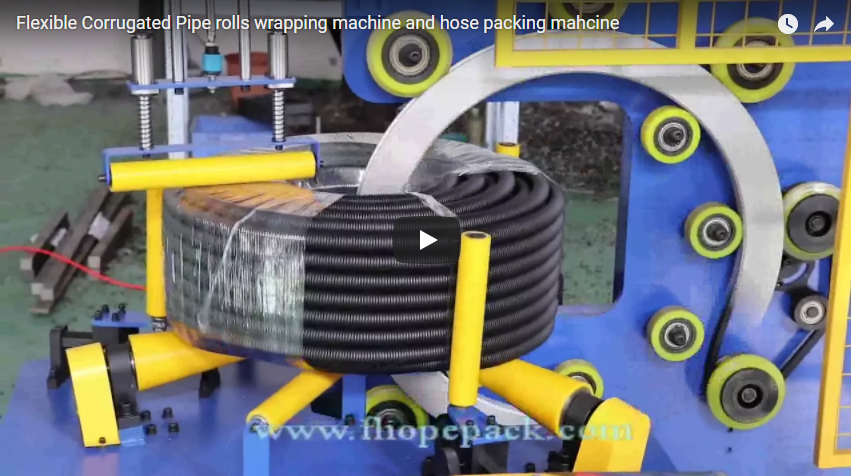
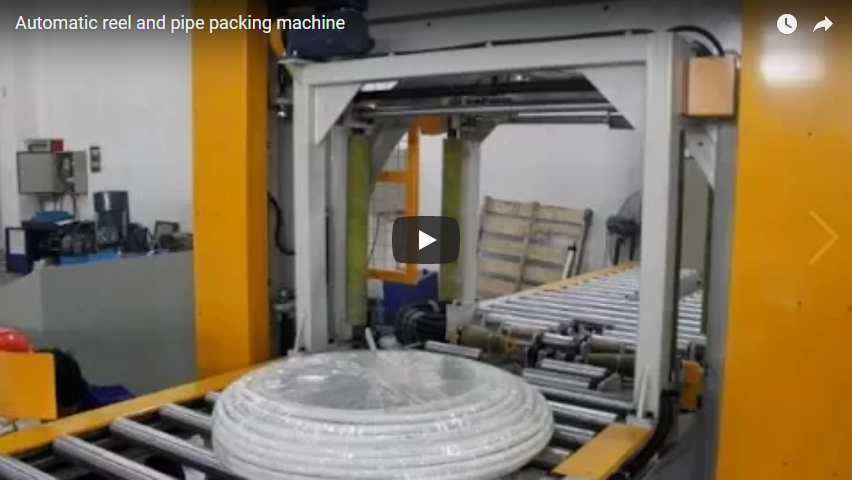
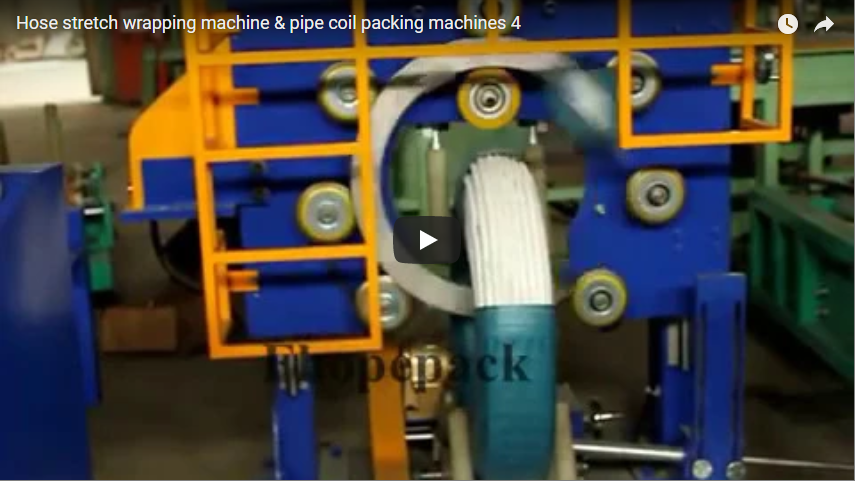
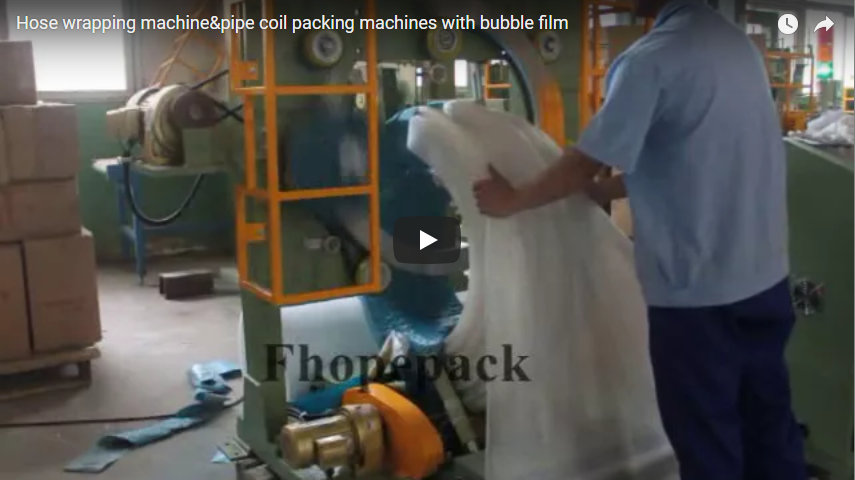
ความเสียหายระหว่างการขนส่งต่อท่อและสายยางอุตสาหกรรมยังคงเป็นปัจจัยสำคัญที่ทำให้ต้นทุนการดำเนินงานสูงขึ้น ซึ่งส่งผลกระทบโดยตรงต่อการเรียกร้องการรับประกัน ความพึงพอใจของลูกค้า และกำไรสุทธิ การเลือกใช้ระบบห่อขดลวดที่เหมาะสมนั้นจำเป็นต้องปรับโครงสร้างเครื่องจักรให้สอดคล้องกับเป้าหมายปริมาณงาน ข้อกำหนดของมัด และข้อกำหนดด้านการสัมผัสกับสภาพแวดล้อม การห่อแบบอัตโนมัติช่วยขจัดความไม่สม่ำเสมอที่เกิดจากแรงงานคน ทำให้การห่อหุ้มป้องกันเป็นมาตรฐาน และเปลี่ยนบรรจุภัณฑ์จากศูนย์ต้นทุนผันแปรให้กลายเป็นขั้นตอนการผลิตที่มีประสิทธิภาพสูงและคาดการณ์ได้
🛠️ คำถามหลัก
การเลือกเครื่องห่อท่อและสายยางที่เหมาะสมนั้น ต้องพิจารณาให้ตรงกับปริมาณการผลิตต่อวัน น้ำหนักสูงสุดของมัดท่อ และสภาพแวดล้อมที่เครื่องจักรต้องเผชิญ ระบบอัตโนมัติช่วยลดข้อผิดพลาดจากการจัดการด้วยมือ ทำให้แรงดึงของฟิล์มเป็นมาตรฐาน และลดการเรียกร้องค่าเสียหายจากการขนส่งโดยการรักษาความครอบคลุมในการปกป้องที่สม่ำเสมอในทุกรอบการผลิต
อะไรช่วยป้องกันความเสียหายต่อท่ออุตสาหกรรมระหว่างการขนส่ง?
การป้องกันความเสียหายขึ้นอยู่กับการควบคุมแรงดึงของฟิล์มและการเลือกวัสดุอย่างมีกลยุทธ์ มากกว่าความเร็วในการห่อเพียงอย่างเดียว เมื่อใช้ฟิล์มยืดในอัตราส่วนการยืดที่สม่ำเสมอ ฟิล์มจะหดตัวตามธรรมชาติรอบขดลวด ทำให้เกิดเกราะป้องกันความชื้นที่เป็นหนึ่งเดียว ซึ่งช่วยป้องกันความชื้นและเกลือบนถนน การทดสอบการกัดกร่อนตามมาตรฐานอุตสาหกรรมยืนยันว่าฟิล์ม PE, LLDPE หรือวัสดุ HDPE ที่ทออย่างตึงตัวอย่างเหมาะสม จะช่วยชะลอการเสื่อมสภาพของพื้นผิวระหว่างการขนส่งหลายรูปแบบได้อย่างมีนัยสำคัญ ด้วยการกระจายแรงกระแทกภายนอกไปทั่วพื้นผิวขดลวดทั้งหมด แทนที่จะกระจุกตัวอยู่ที่ส่วนของท่อแต่ละส่วน ระบบการห่อจะช่วยลดการเสียดสีของพื้นผิวและป้องกันการฉีกขาดเล็กๆ ที่นำไปสู่ความเสียหายในวงกว้าง ความสม่ำเสมอในการป้องกันนี้ส่งผลโดยตรงต่อการส่งคืนสินค้าจากลูกค้าที่น้อยลง เบี้ยประกันภัยที่ต่ำลง และเวลาในการจัดส่งจากคลังสินค้าที่เร็วขึ้น
เครื่องบรรจุขดลวดแบบใดที่เหมาะสมกับสายการผลิตของฉัน?
การกำหนดค่าเครื่องจักรต้องสอดคล้องกับพื้นที่ใช้งานจริง รูปทรงของขดลวด และเป้าหมายผลผลิตรายวัน เครื่องห่อขดลวดท่อและสายยางแบบแนวตั้งจัดการกับมัดขนาดใหญ่และอยู่กับที่ได้อย่างมีประสิทธิภาพ ในขณะที่ระบบลำเลียงแบบแนวนอนสามารถผสานรวมเข้ากับสายการผลิตแบบต่อเนื่องได้อย่างราบรื่น เครื่องห่อขดลวดท่อและสายยางอัตโนมัติรวมการห่อ การลำเลียง และการรัดสายรัด (ถ้ามี) เข้าไว้ในขั้นตอนการทำงานอัตโนมัติเดียว ทำให้ได้ความเร็วในการบรรจุสูงสุด 16 วินาทีต่อขดลวดในบางรุ่น ตารางด้านล่างแสดงพารามิเตอร์การใช้งานทั่วไปโดยอิงตามข้อกำหนดอุปกรณ์อุตสาหกรรมมาตรฐาน:
| องค์ประกอบ | กรณีใช้งานที่ดีที่สุด | ความจุโหลดสูงสุด | การประมาณเวลาของรอบการทำงาน |
|---|---|---|---|
| ตัวห่อขดลวดแนวตั้ง | สายยางหนา ท่อเหล็กมัดรวม | มากถึง 2000 กก ต่อมัด | 15–32 วินาที ต่อขดลวด |
| การส่งผ่านแนวนอน | ท่ออุตสาหกรรมแบบต่อเนื่อง ท่อโปรไฟล์ | แตกต่างกันไปตามความยาวของสาย | ขึ้นอยู่กับความเร็วของสายส่ง |
| สายการบรรจุม้วนอัตโนมัติ | ม้วนสายยางขนาดใหญ่พร้อมตัวเลือกการบรรจุถุง | มากถึง 2000 กก ต่อมัด | ~ 16 วินาที ต่อขดลวด |
สำหรับงานผลิตปริมาณมาก เครื่องรุ่นต่างๆ เช่น FPCA-100, FPH-500W, FPH-400W และ FPH-300N แสดงให้เห็นว่าระบบลำเลียงแบบบูรณาการและระบบปรับความตึงอัตโนมัติช่วยลดการพึ่งพาแรงงานได้อย่างไร การเลือกขนาดม้วนฟิล์มที่มีน้ำหนักมากที่สุดและเส้นผ่านศูนย์กลางใหญ่ที่สุดให้เหมาะสมกับกำลังการผลิตของเครื่องจะช่วยป้องกันมอเตอร์ทำงานหนักเกินไป รักษาความสม่ำเสมอของการซ้อนทับของฟิล์ม และขจัดปัญหาคอขวดในการผลิตที่ทำให้ต้นทุนบรรจุภัณฑ์ต่อหน่วยสูงขึ้น
🏗️ คำถามขั้นสูง
การเลือกกลไกขับเคลื่อนและการกำหนดค่าการซ้อนทับของฟิล์มมีผลโดยตรงต่อประสิทธิภาพการทำงานในระยะยาวและค่าใช้จ่ายด้านวัสดุ ระบบเซอร์โวไฟฟ้าให้แรงดึงที่แม่นยำและสม่ำเสมอ ช่วยลดการสิ้นเปลืองฟิล์ม ในขณะที่หน่วยไฮดรอลิกให้แรงที่แข็งแกร่งสำหรับการใช้งานหนัก การปรับพารามิเตอร์เหล่านี้ให้เหมาะสมจะช่วยให้มั่นใจได้ถึงความต้านทานการกัดกร่อนที่สม่ำเสมอและเพิ่มผลตอบแทนจากการลงทุนของคุณให้สูงสุด
ระบบไฮดรอลิกและระบบเซอร์โวแตกต่างกันอย่างไรในการควบคุมแรงดึงในการห่อ?
ประเภทของระบบขับเคลื่อนเป็นตัวกำหนดว่าเครื่องจักรจะรักษาความตึงได้สม่ำเสมอเพียงใด และสามารถทำงานร่วมกับระบบอัตโนมัติในโรงงานที่มีอยู่ได้ง่ายแค่ไหน ระบบไฮดรอลิกสร้างแรงหมุนสูง ทำให้เหมาะสำหรับขดลวดที่มีความหนาแน่นสูงและใช้งานหนัก ซึ่งต้นทุนการซื้อเริ่มต้นเป็นข้อจำกัดหลัก อย่างไรก็ตาม การควบคุมความตึงด้วยระบบไฮดรอลิกมักจะผันผวนในช่วงกว้าง ทำให้ต้องปรับเทียบด้วยตนเองบ่อยครั้งเพื่อรักษาความแน่นของการห่อหุ้มให้สม่ำเสมอ ในทางตรงกันข้าม ระบบขับเคลื่อนแบบเซอร์โวไฟฟ้าใช้ลูปป้อนกลับแบบดิจิทัลเพื่อปรับความตึงแบบเรียลไทม์ ทำให้ได้ผลลัพธ์ที่ทำซ้ำได้ ลดการสูญเสียฟิล์ม และลดความถี่ในการบำรุงรักษา ทั้งสองระบบมักใช้แบรนด์ส่วนประกอบที่เป็นที่ยอมรับในอุตสาหกรรมสำหรับมอเตอร์ ตัวควบคุม และตลับลูกปืน ทำให้มั่นใจได้ถึงช่วงเวลาการบริการที่คาดการณ์ได้และการจัดหาชิ้นส่วนอะไหล่ที่ง่ายขึ้น เมื่อประเมินระบบขับเคลื่อน ควรให้ความสำคัญกับหน่วยเซอร์โวไฟฟ้าหากการดำเนินงานของคุณใช้สายการผลิตความเร็วสูงหรือใช้ฟิล์ม LLDPE บาง เนื่องจากความแม่นยำจะช่วยลดค่าใช้จ่ายด้านวัสดุโดยตรงและป้องกันการขันแน่นเกินไปซึ่งอาจทำให้รูปทรงของท่อที่บอบบางเสียรูปได้
เปอร์เซ็นต์การซ้อนทับของฟิล์มเท่าใดจึงจะรับประกันความต้านทานการกัดกร่อนตามมาตรฐานอุตสาหกรรม?
การซ้อนทับของฟิล์มหมายถึงเปอร์เซ็นต์ของพื้นที่ผิวที่ฟิล์มแต่ละชั้นตัดกัน ซึ่งควบคุมความต่อเนื่องของเกราะป้องกันโดยตรง การซ้อนทับในช่วง 50–60% นั้นตรงตามมาตรฐานการทดสอบการกัดกร่อนของอุตสาหกรรมสำหรับรอบการจัดส่งทั่วไปได้อย่างมีประสิทธิภาพ ช่วยป้องกันความชื้นซึมเข้าโดยไม่สิ้นเปลืองวัสดุมากเกินไป การซ้อนทับต่ำกว่า 40% จะทำให้เกิดช่องว่างที่มองเห็นได้ ซึ่งทำให้ความชื้นและสิ่งปนเปื้อนสามารถเข้าถึงพื้นผิวของท่อได้ ในขณะที่การซ้อนทับเกิน 70% จะเพิ่มการใช้ฟิล์มและทำให้รอบการจัดส่งช้าลงโดยไม่ให้ประโยชน์ในการป้องกันที่คุ้มค่า การเลือกใช้วัสดุห่อหุ้มยังมีผลต่อความต้องการการซ้อนทับด้วย ฟิล์ม PE มาตรฐานและกระดาษให้การป้องกันฝุ่นขั้นพื้นฐาน ในขณะที่ฟิล์มทอ LLDPE และ HDPE ให้ความต้านทานการเจาะและการป้องกันความชื้นที่เหนือกว่าสำหรับสภาพแวดล้อมที่รุนแรง การปรับการซ้อนทับให้อยู่ในช่วง 50–60% จะช่วยเพิ่มความสมดุลระหว่างการป้องกันการกัดกร่อน ต้นทุนฟิล์ม และปริมาณงาน ซึ่งจะช่วยเพิ่มกำไรต่อหน่วยที่จัดส่งโดยตรง
🔗 บทความที่เกี่ยวข้อง : สำรวจโซลูชันเพิ่มเติม
📈 รายการตรวจสอบการคัดเลือก
ตรวจสอบข้อกำหนดทางเทคนิคทุกข้อเทียบกับพารามิเตอร์การผลิตจริงของคุณก่อนที่จะสรุปการจัดซื้ออุปกรณ์ แต่ละรายการด้านล่างนี้เชื่อมโยงข้อกำหนดที่วัดได้กับผลลัพธ์ทางธุรกิจโดยตรง
-
ความสามารถในการรับน้ำหนัก – ตรวจสอบให้แน่ใจว่าขีดจำกัดน้ำหนักที่ระบุไว้ของเครื่องตรงกับขดลวดที่หนักที่สุดของคุณ การใช้งานใกล้ขีดจำกัดโดยไม่มีระยะเผื่อที่เพียงพอจะทำให้ความตึงของลวดลดลงและทำให้มอเตอร์สึกหรอเร็วขึ้น
-
เวลาในการผลิตต่อรอบ – ปรับความเร็วในการบรรจุของเครื่องจักร (เช่น สูงสุด 16 วินาทีต่อม้วน) ให้สอดคล้องกับเป้าหมายผลผลิตรายวันของคุณ เวลาในการผลิตต่อรอบที่เร็วขึ้นจะช่วยลดชั่วโมงการทำงานและเพิ่มปริมาณการผลิตของสายการผลิต
-
การยืดฟิล์มก่อนใช้งาน – ตรวจสอบให้แน่ใจว่าระบบรองรับอัตราส่วนการยืดก่อนใช้งานที่ปรับได้ การยืดก่อนใช้งานที่เหมาะสมจะกระตุ้นการหดตัวตามธรรมชาติของฟิล์ม ช่วยเพิ่มการยึดเกาะพร้อมทั้งลดปริมาณการใช้ฟิล์ม
-
การควบคุมแรงตึง – ตรวจสอบให้แน่ใจว่าสามารถปรับตั้งค่าแรงตึงให้เหมาะสมกับเส้นผ่านศูนย์กลางและความหนาของผนังท่อได้ แรงตึงที่สม่ำเสมอจะช่วยป้องกันการพันที่ไม่แน่นหนา ซึ่งอาจเคลื่อนที่ระหว่างการขนส่งและทำให้ผลิตภัณฑ์เสียหายได้
-
การตั้งค่าการซ้อนทับ – ตั้งค่าการซ้อนทับไว้ที่ 50–60% สำหรับการป้องกันมาตรฐาน ช่วงนี้ตรงตามข้อกำหนดการทดสอบการกัดกร่อนตามมาตรฐานอุตสาหกรรม ในขณะเดียวกันก็ช่วยลดของเสียจากฟิล์มและต้นทุนบรรจุภัณฑ์ให้น้อยที่สุด
-
กลไกขับเคลื่อน – เลือกใช้ระบบไฮดรอลิกสำหรับงานหนักที่ความเร็วต่ำ หรือระบบเซอร์โวไฟฟ้าสำหรับงานห่อหุ้มที่ความเร็วสูงและแม่นยำ การเลือกใช้ระบบขับเคลื่อนส่งผลโดยตรงต่อต้นทุนการบำรุงรักษาในระยะยาวและประสิทธิภาพของฟิล์ม
-
การปฏิบัติตามข้อกำหนดด้านความปลอดภัย – ตรวจสอบให้แน่ใจว่าได้ติดตั้งราวกันตกที่ปลอดภัยสำหรับการขนถ่ายสินค้า และตรวจสอบให้แน่ใจว่าได้ปฏิบัติตามมาตรฐาน CE หากดำเนินธุรกิจในตลาดยุโรป คุณสมบัติด้านความปลอดภัยที่เหมาะสมจะช่วยลดอุบัติเหตุในที่ทำงานและสร้างความพร้อมในการปฏิบัติตามกฎระเบียบ
-
คุณภาพของชิ้นส่วนและการสนับสนุน – ให้ความสำคัญกับอุปกรณ์ที่ผลิตจากแบรนด์ที่มีชื่อเสียงระดับโลกสำหรับชิ้นส่วนหลัก และตรวจสอบความพร้อมของฝ่ายสนับสนุนทางเทคนิคในท้องถิ่น ชิ้นส่วนคุณภาพสูงช่วยยืดอายุการใช้งานของอุปกรณ์และลดเวลาหยุดทำงานโดยไม่คาดคิด
สำหรับข้อมูลเปรียบเทียบรุ่นโดยละเอียดและคู่มือการติดตั้ง โปรดตรวจสอบข้อมูลจำเพาะของซีรี่ส์ FPCA-100, FPH-500W, FPH-400W และ FPH-300N เพื่อให้ตรงกับขนาดคอยล์และปริมาณงานที่ต้องการอย่างแม่นยำ
🛡️ คำศัพท์ทางเทคนิคที่สำคัญ
-
อัตราส่วนการยืดก่อนใช้งาน – เปอร์เซ็นต์ที่ฟิล์มถูกยืดออกก่อนนำไปใช้งาน อัตราส่วนที่สูงขึ้นจะกระตุ้นการหดตัวตามธรรมชาติของพลาสติก ทำให้การห่อหุ้มแน่นขึ้น ในขณะเดียวกันก็ลดปริมาณการใช้วัสดุลง
-
การควบคุมแรงดึง – ความสามารถของระบบในการรักษาแรงดึงให้คงที่ในระหว่างการพัน แรงดึงที่แม่นยำช่วยป้องกันขดลวดหลวมและหลีกเลี่ยงการบีบอัดมากเกินไปซึ่งอาจทำให้ผนังท่อเสียหายได้
-
การซ้อนทับของฟิล์ม – เปอร์เซ็นต์ของพื้นที่ผิวที่ถูกปกคลุมด้วยฟิล์มที่เคลือบต่อเนื่องกัน การซ้อนทับ 50–60% ช่วยป้องกันความชื้นได้อย่างต่อเนื่องโดยไม่สิ้นเปลืองฟิล์มมากเกินไป
-
ระบบ ขับเคลื่อนเซอร์โวไฟฟ้า – ระบบมอเตอร์ที่ใช้การป้อนกลับแบบดิจิทัลเพื่อปรับความเร็วและแรงในแบบเรียลไทม์ ให้ความแม่นยำสูงกว่าและลดการสิ้นเปลืองฟิล์มเมื่อเทียบกับระบบไฮดรอลิกแบบดั้งเดิม
-
ระบบขับเคลื่อนไฮดรอลิก – ระบบที่ใช้พลังงานจากของเหลวในการสร้างแรงหมุนสูง เหมาะสำหรับงานหนักที่ความเร็วต่ำ แต่ต้องมีการบำรุงรักษาและปรับเทียบค่าบ่อยกว่า
-
มาตรฐาน CE – เครื่องหมายรับรองความสอดคล้องของยุโรปที่แสดงว่าอุปกรณ์นั้นเป็นไปตามข้อกำหนดด้านความปลอดภัย สุขภาพ และการปกป้องสิ่งแวดล้อมอย่างเข้มงวด เป็นสิ่งจำเป็นสำหรับการปฏิบัติตามกฎระเบียบในสหภาพยุโรปและตลาดต่างประเทศหลายแห่ง
-
การทดสอบการกัดกร่อนตามมาตรฐานอุตสาหกรรม – โปรโตคอลในห้องปฏิบัติการและภาคสนามที่ใช้วัดว่าผลิตภัณฑ์ที่ห่อหุ้มแล้วสามารถทนต่อความชื้น เกลือ และความชื้นในอากาศได้ดีเพียงใดในระหว่างรอบการขนส่งและการจัดเก็บตามปกติ
🔗 ดูเพิ่มเติม : อุปกรณ์ที่เกี่ยวข้อง
🛡️ หมายเหตุเกี่ยวกับการปฏิบัติตามมาตรฐาน : อุปกรณ์นี้ได้รับการออกแบบให้ตรงตามข้อกำหนด ISO และ ASTM โปรดตรวจสอบใบรับรองเฉพาะกับผู้ผลิตก่อนจัดซื้อ