บทสรุปผู้บริหาร
กระบวนการห่อและรัดท่อแบบขดทำงานเป็นหน่วยการผลิตที่พึ่งพาซึ่งกันและกัน เครื่องม้วนท่อจะม้วนท่อที่ขึ้นรูปต่อเนื่องให้ได้ความยาวที่ต้องการและรัดผ่านรูเพื่อยึดความตึงของยางยืดไว้ จากนั้นเครื่องห่อจะปิดผนึกขดท่อที่มั่นคงด้วยฟิล์มยืดเพื่อป้องกันการปนเปื้อนจากสิ่งแวดล้อมและการเสียดสีจากการขนส่ง การเลือกขนาดของเครื่องจักรทั้งสองนี้ร่วมกันเป็นข้อกำหนดทางวิศวกรรมที่สำคัญอย่างยิ่ง ขนาดของขดท่อที่ผลิตได้ภายในขอบเขตของเครื่องม้วนท่ออาจเกินพื้นที่ว่างของเครื่องห่อที่อยู่ถัดไปได้ง่าย เครื่องม้วนท่อซีรีส์ FCL ของเราสามารถจัดการกับเส้นผ่านศูนย์กลางภายนอก (OD) ของท่อตั้งแต่ 4 ถึง 63 มม. ในขณะที่เครื่องห่อแบบตั้งตรง FPH-300N ของเราสามารถประมวลผลขดท่อสำเร็จรูปที่มี OD สูงสุด 1,000 มม. และความกว้างของขดท่อสูงสุด 300 มม.
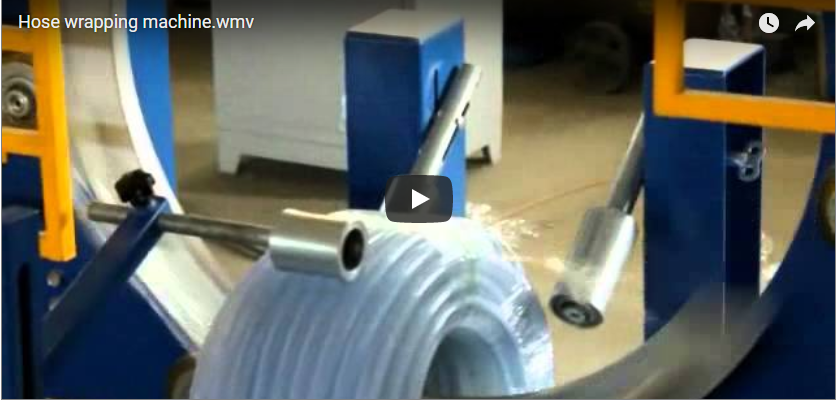
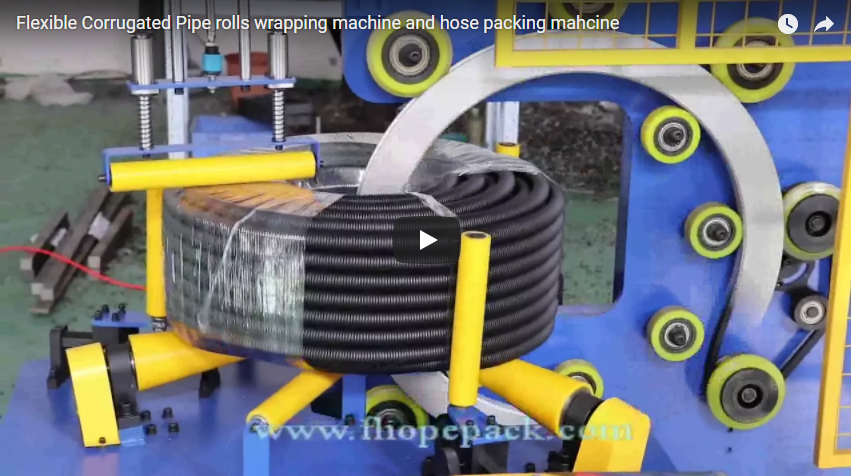
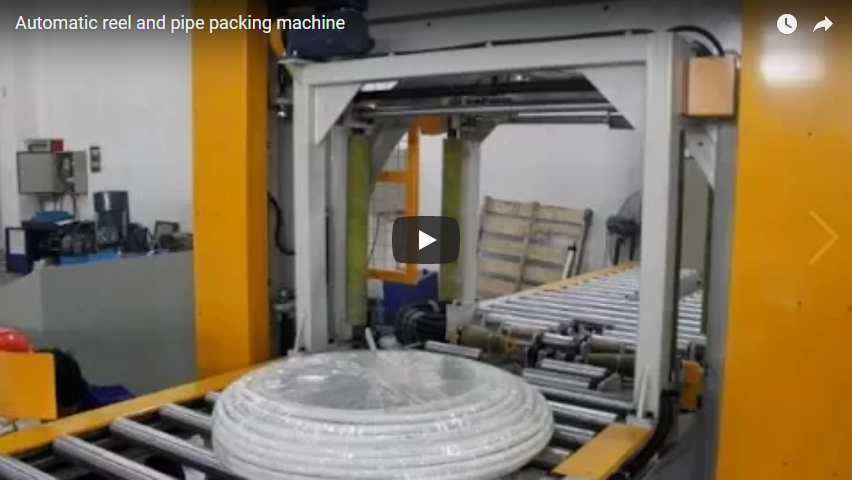
ระบบวงแหวนแนวตั้งทำงานอยู่ด้านหลังโครงสร้างนิรภัยที่แข็งแรงและเชื่อมต่อกันอย่างแน่นหนา ขดท่อที่รัดไว้จะถูกวางลงบนลูกกลิ้งรองรับโพลียูรีเทนที่ขับเคลื่อนด้วยมอเตอร์ โดยจัดแนวแกนกลวง (รู) ให้ตรงกับระนาบวงแหวน เพื่อให้ตัวเลื่อนฟิล์มแบบหมุนจ่ายฟิล์มที่ดึงตึงอย่างต่อเนื่องผ่านรูปทรงของขดท่อ
สารบัญ
- เหตุใดจึงต้องรัดและห่อท่อขดไว้
- ลำดับการพันขดลวด-สายรัด-พันรอบ
- ขนาดเครื่องม้วนท่อ: เครื่องม้วนท่ออัตโนมัติ FCL
- ขีดจำกัดของแผ่นห่อ: FPH-300N
- ตัวอย่างการใช้งาน: การจับคู่เครื่องม้วนและเครื่องห่อ
- รายการตรวจสอบการคัดเลือก
- ความปลอดภัย: มาตรฐาน EN 415-10 และ ISO 12100
- คำถามที่พบบ่อยด้านวิศวกรรม
- ขั้นตอนต่อไป
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มา
เหตุใดจึงต้องรัดและห่อท่อขดไว้
การรัดและการห่อด้วยฟิล์มยืดมีหน้าที่เชิงโครงสร้างที่แตกต่างกันอย่างสิ้นเชิงในการบรรจุท่อแบบอัตโนมัติ:
- สายรัดทำหน้าที่รับแรงรัศมีของโครงสร้าง ท่อพลาสติกขึ้นรูป (เช่น HDPE, PEX และ PERT) ยังคงมีแรงดัดงอเหลืออยู่มาก สายรัดโพลีโพรพีลีน (PP) หรือโพลีเอสเตอร์ (PET) ที่มีความตึงสูงจะช่วยต้านทานแรงคืนตัวนี้ได้ ป้องกันการคลายตัวของขดลวดอย่างรุนแรงในระหว่างการยก การเคลื่อนย้าย และการวางซ้อนบนพาเลท
- ฟิล์มยืดช่วยปกป้องสิ่งแวดล้อมและรักษาสภาพของชิ้นงาน ฟิล์มห่อหุ้มช่วยปกป้องบรรจุภัณฑ์จากความชื้น รังสียูวี และสิ่งสกปรก นอกจากนี้ ฟิล์มยังช่วยป้องกันไม่ให้สายรัดแรงดึงสูงไปเสียดสีกับผนังด้านนอกของท่อที่อยู่ติดกันในระหว่างการขนส่งหลายรูปแบบ
การดำเนินการตามกระบวนการนี้ในทางกลับกันจะทำให้สายการผลิตล้มเหลวทันที: การห่อขดลวดที่ไม่ได้รัดจะทำให้แรงดีดกลับของยางยืดภายในฉีกซองฟิล์มจากด้านในออกไป การรัดก่อนจะช่วยล็อกรูปทรงทางกล การห่อในภายหลังจะช่วยปิดผนึกหน่วยที่มีขนาดคงที่
ลำดับการพันขดลวด-สายรัด-พันรอบ
สถานีบรรจุภัณฑ์แบบม้วน-รัด-พันแบบครบวงจร ทำงานตามกระบวนการควบคุมห้าขั้นตอน:
- ม้วน. เครื่องม้วนท่ออัตโนมัติจะทำงานประสานกับสายการผลิตขึ้นรูปหรือเครื่องสะสมท่อจ่ายวัสดุ วัดความยาวท่ออย่างแม่นยำผ่านตัวเข้ารหัสแสง ตัดปลายท่อด้านท้ายอย่างเรียบร้อย และเคลื่อนท่ออย่างสม่ำเสมอไปยังแกนขยายที่ปรับได้
- รัด เมื่อการม้วนเสร็จสิ้น หัวรัดแบบรวมจะเคลื่อนที่ผ่านรูของขดลวดเพื่อรัดสายรัดแบบรัศมี 2, 3 หรือ 4 เส้น ในตำแหน่งเชิงมุมที่ตั้งโปรแกรมไว้ล่วงหน้า การจัดวางสายรัดและระดับความตึงจะถูกควบคุมผ่านการควบคุมสูตรของ PLC
- โอน แกนหมุนจะยุบตัวลงในแนวรัศมี และขดลวดที่ถูกรัดไว้จะถูกปล่อยลงบนโต๊ะพักชั่วคราวหรือสายพานลำเลียง การส่งต่อไปยังเครื่องห่อสามารถทำได้ด้วยตนเองสำหรับสายการผลิตที่มีความเร็วต่ำ หรือทำโดยอัตโนมัติผ่านคานเดินแบบอินไลน์หรือกลไกการดีดออก
- ห่อ. ม้วนฟิล์มจะวางอยู่ตรงกลางลูกกลิ้งรองรับแบบมอเตอร์ของเครื่องห่อ วงแหวนหมุนจะขับเคลื่อนตัวจ่ายฟิล์มผ่านรูของม้วนฟิล์ม ทำให้ฟิล์มยืดซ้อนทับกันเป็นชั้นๆ ขณะที่ลูกกลิ้งรองรับหมุนม้วนฟิล์มไป 360 องศา
- ติดป้ายและจัดเรียงให้เป็นระเบียบ ชุดหนีบและตัดฟิล์มแบบครบวงจรจะช่วยให้กระบวนการเสร็จสมบูรณ์ ทำให้ม้วนฟิล์มที่เสถียรแล้วสามารถเคลื่อนไปยังขั้นตอนต่อไปเพื่อติดฉลากบาร์โค้ดภายนอกและบรรจุลงพาเลทได้
เพื่อเป็นข้อมูลอ้างอิงเชิงโครงสร้าง หน่วยรัดท่ออุตสาหกรรมมาตรฐานของเรา (รวมถึงซีรีส์ FPCL-W500) ใช้สายรัด PP บริสุทธิ์กว้าง 8–10 มม. (หนา 0.8 มม.) พร้อมข้อต่อเชื่อมแบบเสียดทานที่มีความแม่นยำสูง ให้ประสิทธิภาพการเชื่อมต่อ 75–80% เมื่อเทียบกับความแข็งแรงในการรับแรงดึงของสายรัด ค่าความแข็งแรงในการรับแรงดึงของสายรัดและพารามิเตอร์การเชื่อมจะได้รับการตรวจสอบในระหว่างการออกแบบระบบสำหรับความแข็งของท่อแต่ละแบบโดยเฉพาะ
ขนาดเครื่องม้วนท่อ: เครื่องม้วนท่ออัตโนมัติ FCL
เครื่องม้วนท่อ FCL สำหรับงานหนัก ครอบคลุมท่อที่มีความยืดหยุ่นไปจนถึงท่อกึ่งแข็งที่มีเส้นผ่านศูนย์กลางภายนอกตั้งแต่ 4 มม. ถึง 63 มม. โดยมีเครื่องจักรให้เลือกถึงหกแบบ:
| รุ่น | ช่วงเส้นผ่านศูนย์กลางภายนอกของท่อ | เส้นผ่านศูนย์กลางภายในของขดลวด (ID) | เส้นผ่านศูนย์กลางภายนอกสูงสุดของขดลวด (OD) | ความกว้างสูงสุดของคอยล์ |
|---|---|---|---|---|
| FCL100 | 4 – 12 มม | 150 มม | 300 มม | 150 มม |
| FCL200 | 8 – 28 มม | 200 – 400 มม | 650 มม | 200 มม |
| FCL400 | 6 – 25 มม | 300 – 500 มม | 680 – 1,200 มม | 250 มม |
| FCL600 | 8 – 28 มม | 380 – 600 มม | 1,050 มม | 300 มม |
| FCL800 | 12 – 32 มม | 490 – 860 มม | 1,200 มม | 350 มม |
| FCL1000 | 20 – 63 มม | 600 – 1,300 มม | 1,600 มม | 400 มม |
ขีดจำกัดของแผ่นห่อ: FPH-300N
เครื่องห่อฟิล์มยืดแบบวงโคจรแนวตั้ง FPH-300N ได้รับการออกแบบทางวิศวกรรมมาโดยเฉพาะสำหรับการห่อขดลวดแบบร้อยผ่านวงแหวน:
| พารามิเตอร์ | ข้อมูลจำเพาะ (FPH-300N) | ข้อจำกัดทางวิศวกรรม |
|---|---|---|
| คอยล์ ID | 300 – 700 มม | ระยะห่างขั้นต่ำสำหรับหน้าตัดของวงแหวนและการผ่านของตัวลำเลียงฟิล์ม |
| คอยล์ OD | 500 – 1,000 มม | ระยะห่างทางกายภาพสูงสุดภายในวงแหวนอะลูมิเนียมที่หมุนได้ |
| ความกว้างของขดลวด | 100 – 300 มม | ถูกจำกัดด้วยความยาวของกระบอกลูกกลิ้งรองรับและขีดจำกัดของรางนำทางด้านข้างเพื่อความปลอดภัย |
| น้ำหนัก Coil | 10–100 กก | พิกัดรับน้ำหนักไดนามิกสูงสุดของลูกกลิ้งรองรับแบบขับเคลื่อน |
| เวลาวงจร | 23–35 วินาทีต่อขดลวด | ฟังก์ชันของการตั้งค่าเปอร์เซ็นต์การซ้อนทับของฟิล์มล่วงหน้า (30%–70%) และขนาดของขดลวด |
| ความเร็วของวงแหวน | สูงสุด 120 รอบต่อนาที | ควบคุมผ่านอินเวอร์เตอร์ พร้อมระบบสตาร์ทแบบนุ่มนวลและระบบเบรกลดความเร็ว |
| โหลดที่เชื่อมต่อ | 1.9 กิโลวัตต์, 380 โวลต์ 50/60 เฮิรตซ์ 3 เฟส | ตู้ไฟฟ้ารวมพร้อมระบบควบคุมแรงดันต่ำ |
หมายเหตุเกี่ยวกับข้อจำกัดในการใช้งาน:เครื่องม้วนฟิล์มที่มีกำลังการผลิตสูงกว่า (FCL800 และ FCL1000) สามารถม้วนฟิล์มที่มีความกว้างสูงสุด 350–400 มม. และเส้นผ่านศูนย์กลางภายนอกสูงสุด 1,600 มม. ฟิล์มเหล่านี้มีขนาดเกินขอบเขตการทำงานของ FPH-300N และต้องใช้เครื่องม้วนแบบวงแหวนขนาดใหญ่กว่า (เช่น FPH-500 หรือรุ่นแบบติดตั้งเหนือศีรษะที่ออกแบบเอง) ซึ่งจะมีการตรวจสอบขนาดในการเสนอราคาโครงการ FPH-300N รองรับม้วนฟิล์มยืดมาตรฐานที่มีความกว้าง 90–100 มม. บนแกนขนาด 50 มม. พร้อมระบบปรับความตึงด้วยเบรกแรงเสียดทานเชิงกล
ตัวอย่างการใช้งาน: การจับคู่เครื่องม้วนและเครื่องห่อ
กรณีการออกแบบ:ออกแบบขดลวดเป้าหมายสำหรับการผลิตขนาด 100 เมตร ของท่อ PE ขนาดเส้นผ่านศูนย์กลางภายนอก 32 มม. ที่ม้วนบนเครื่องม้วน FCL800 โดยมีเส้นผ่านศูนย์กลางภายในแกน 600 มม. และป้อนเข้าสู่เครื่องห่อ FPH-300N
| ขั้นตอน | การคำนวณการออกแบบ | ผลผลิตทางกายภาพและเชิงกล |
|---|---|---|
| ตรวจสอบความกว้างของขดลวดทั้งหมด | ความกว้างแกนหมุน 350 มม. ÷ เส้นผ่านศูนย์กลางภายนอกท่อ 32 มม. | 10.9 รอบ → 10 รอบต่อชั้น = แพ็คเกจกว้าง 320 มม. |
| การตรวจสอบการผ่านพิธีการบรรจุภัณฑ์ | เปรียบเทียบความกว้างของขดลวด 320 มม. กับความจุของ FPH-300N | ล้มเหลว: 320 มม. เกินความกว้างลูกกลิ้งห่อสูงสุด 300 มม. |
| การปรับระยะการเคลื่อนที่ของเครื่องม้วนขดลวด | ตั้งค่าระยะการเคลื่อนที่ของ PLC เป็น 9 รอบต่อชั้น | 9 × 32 มม. = ความกว้างขดลวดที่มีประสิทธิภาพ 288 มม. (ผ่าน: ≤ 300 มม.) |
| ความยาวของชั้นที่ 1 (เส้นผ่านศูนย์กลางเฉลี่ย = 632 มม.) | 9 รอบ × π × 0.632 เมตร | ท่อสะสมยาว 17.87 เมตร |
| ความยาวสะสมของชั้นที่ 1–4 | 17.87 ม. + 19.68 ม. + 21.49 ม. + 23.30 ม. | ปริมาณสะสม 82.34 เมตร ครอบคลุม 4 ชั้นเต็ม |
| การคำนวณค่าตกค้างชั้นที่ 5 | เป้าหมาย 100.0 ม. − 82.34 ม. | ต้องการความยาว 17.66 เมตร สำหรับชั้นที่ 5 (การพันแบบบางส่วน: ประมาณ 7 รอบ) |
| เส้นผ่านศูนย์กลางภายนอกของคอยล์ (OD) | เส้นผ่านศูนย์กลางภายใน 600 มม. + (2 × 5 ชั้น × 32 มม.) | เส้นผ่านศูนย์กลางภายนอกตามทฤษฎี 920 มม. (ค่าระบุ) |
| ปัจจัยการขยายตัวของวัสดุ | เผื่อไว้ 2% สำหรับความรีของท่อและการคลายตัวของแกนกลาง | 920 มม. × 1.02 ≈ 938 มม. เส้นผ่านศูนย์กลางภายนอกจริง |
| การตรวจสอบซองจดหมายขั้นสุดท้าย | เส้นผ่านศูนย์กลางภายใน 600 มม. (ภายใน 300–700 มม.); เส้นผ่านศูนย์กลางภายนอก 938 มม. (≤ 1,000 มม.); ความกว้าง 288 มม. (≤ 300 มม.) | ระบบตรวจสอบแล้ว: ตรงตามขีดจำกัดการทำงานของ FPH-300N อย่างสมบูรณ์ |
การวิเคราะห์จังหวะและปริมาณงาน:เมื่อใช้งานร่วมกับตัวจ่ายและตัวสะสมแบบอินไลน์ เครื่อง FCL800 จะผลิตขดลวดได้ประมาณ 40 ถึง 45 ขดต่อชั่วโมง ซึ่งคิดเป็นเวลาเฉลี่ยต่อรอบการทำงานทั้งหมด 80 ถึง 90 วินาทีต่อขด (การพัน การจัดตำแหน่ง การรัด และการดีดออก) ส่วนเครื่อง FPH-300N ที่อยู่ถัดไปจะพันขดลวดเดียวกันในเวลา 23 ถึง 35 วินาที これにより、フィントリングのフィントのフィントが容易になり、より多くのフィント ...�容易になります。
สรุปผลทางวิศวกรรม:การใช้งานเครื่องม้วนเหล็กที่ความกว้างการเคลื่อนที่เชิงกลสูงสุด จะได้ม้วนเหล็กที่มีความกว้าง 320 มม. ซึ่งไม่สามารถเข้าไปในคอของวงแหวน FPH-300N ได้ การจำกัดการเคลื่อนที่ไว้ที่ 9 รอบต่อชั้น จะได้ม้วนเหล็กที่มีความกว้าง 288 มม. และเส้นผ่านศูนย์กลางภายนอกจริง 938 มม. ซึ่งสามารถใส่ได้อย่างปลอดภัยภายในค่าความคลาดเคลื่อนที่เครื่องกำหนด การตรวจสอบขั้นสุดท้ายต้องยืนยันว่าน้ำหนักรวมของม้วนเหล็ก (น้ำหนักเชิงเส้น กก./ม. × 100 ม.) ไม่เกินเกณฑ์น้ำหนักลูกกลิ้ง 100 กก.
รายการตรวจสอบการคัดเลือก
ก่อนที่จะกำหนดสเปคการสร้างเครื่องจักรขั้นสุดท้าย โปรดตรวจสอบพารามิเตอร์ทางเทคนิคทั้งหกข้อนี้:
- วัสดุและขนาดของท่อ: เส้นผ่านศูนย์กลางภายนอกที่ระบุ ความหนาของผนังขั้นต่ำ/สูงสุด (ระดับ SDR) และน้ำหนักเชิงเส้น (กก./ม.)
- รูปทรงขดลวดเป้าหมาย: ข้อกำหนดเกี่ยวกับขนาดเส้นผ่านศูนย์กลางภายในที่เสร็จสมบูรณ์ ขนาดเส้นผ่านศูนย์กลางภายนอกที่กำหนดและสูงสุดที่ผ่อนปรน และความกว้างของบรรจุภัณฑ์ที่วางซ้อนกันได้สูงสุด
- การกำหนดจังหวะสายการผลิตแบบอัดรีด: ความเร็วสายการผลิตเครื่องอัดรีด (เมตร/นาที), ช่วงเวลาเปลี่ยนขดลวด และจำนวนขดลวดสำเร็จรูปเป้าหมายต่อชั่วโมง
- ข้อกำหนดการรัด: จำนวนสายรัดรัศมีต่อขดลวด (โดยทั่วไป 3 หรือ 4 เส้น), วัสดุของสายรัด (PP เทียบกับ PET), ความกว้างของสายรัด และประเภทของข้อต่อ
- รายละเอียดการห่อสินค้า: วัสดุฟิล์ม (ฟิล์มยืด PE เทียบกับฟิล์มผสมแบบทอ/กระดาษ), เปอร์เซ็นต์การซ้อนทับที่ต้องการ (โดยทั่วไปคือ 50%) และข้อกำหนดการตัด/หนีบอัตโนมัติ
- โครงสร้างการขนถ่ายวัสดุ: การเคลื่อนย้ายระหว่างจุดปล่อยจากเครื่องม้วนและจุดป้อนเข้าเครื่องห่อ (การจัดการโดยผู้ปฏิบัติงานด้วยมือ เทียบกับลูกกลิ้งแรงโน้มถ่วงอัตโนมัติ เทียบกับสายพานลำเลียงที่ขับเคลื่อนด้วยมอเตอร์)
ความปลอดภัย: มาตรฐาน EN 415-10 และ ISO 12100
เครื่องจักรทั้งสองชุดได้รับการออกแบบให้สอดคล้องกับข้อกำหนดด้านเครื่องจักรของสหภาพยุโรป:
- การปฏิบัติตามมาตรฐานความปลอดภัย (EN 415-10): ข้อกำหนดด้านความปลอดภัยเฉพาะสำหรับเครื่องจักรบรรจุภัณฑ์ได้รับการกล่าวถึงอย่างครบถ้วน วงแหวนห่อหุ้มแบบวงโคจรความเร็วสูงและแกนม้วนขยายได้รับการแยกออกจากกันด้วยแผงกั้นรอบด้านแบบตายตัวและประตูทางเข้าแบบล็อกที่ตรวจสอบโดยรีเลย์ความปลอดภัยแบบสองช่องสัญญาณ
- การประเมินความเสี่ยง (ISO 12100): การประเมินความเสี่ยงของระบบจะระบุจุดหนีบทั้งหมดที่เกิดขึ้นระหว่างลูกกลิ้งขับเคลื่อนและมวลของขดลวด รวมถึงบริเวณที่อาจเกิดการหนีบจากแท่นเลื่อนแบบวงโคจรที่หมุนอยู่ การป้องกันทางกล ม่านแสงแบบออปติคอลที่สถานีป้อนเข้า/ป้อนออก และวงจร E-stop แบบมีสาย ช่วยให้มั่นใจได้ว่าไม่มีการใช้พลังงานในระหว่างการบำรุงรักษาหรือการเคลียร์ขดลวด
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: เหตุใดจึงต้องรัดขดลวดท่อพลาสติกก่อนการห่อด้วยฟิล์มยืดแบบวงโคจร?ตอบ: ท่อพลาสติกมีความเค้นตามแนวเส้นรอบวงสูง การรัดผ่านรูตรงกลางจะช่วยสร้างแรงดึงเฉพาะจุดเพื่อยึดชั้นฟิล์มที่ม้วนไว้ให้ติดกับแกนหมุน หากม้วนขดลวดโดยไม่รัด ฟิล์มจะยืดและทะลุขดลวดทันทีที่เริ่มการห่อ ทำให้ขดลวดคลายตัวอย่างรวดเร็ว
ถาม: เครื่องห่อเพียงเครื่องเดียวสามารถรองรับสายการผลิตม้วนลวดสองสายพร้อมกันได้หรือไม่?ตอบ: ได้ หากรูปทรงของลวดม้วนตรงกันและปริมาณงานโดยรวมสมดุลกัน เนื่องจากเครื่องห่อ FPH-300N สามารถห่อลวดได้ครบวงจรภายใน 23–35 วินาที ในขณะที่เครื่องม้วนลวดอัตโนมัติโดยทั่วไปใช้เวลา 70–90 วินาทีต่อลวดม้วน ดังนั้นเครื่องห่อเพียงเครื่องเดียวจึงมีกำลังการผลิตเพียงพอที่จะรองรับผลผลิตรวมของเครื่องม้วนลวดสองเครื่องที่อยู่ด้านบนผ่านระบบสายพานลำเลียงแบบไขว้
ถาม: คุณสมบัติของสายรัดแบบใดที่แนะนำสำหรับการม้วนท่ออ่อน?ตอบ: การติดตั้งมาตรฐานจะใช้สายรัดโพลีโพรพีลีน (PP) กว้าง 8–10 มม. และมีความหนาโดยประมาณ 0.8 มม. โพลีโพรพีลีนมีค่าโมดูลัสความยืดหยุ่นที่เหมาะสม สามารถดูดซับแรงกระแทกแบบไดนามิกเมื่อม้วนท่อถูกเคลื่อนย้ายโดยรถยกแบบหนีบ ในขณะที่ยังคงรักษาแรงดึงที่เหลืออยู่ได้อย่างเพียงพอ การเชื่อมแบบเสียดทาน-สั่นสะเทือนรับประกันความเสถียรของข้อต่อโดยไม่ทำให้เกิดการเสื่อมสภาพจากความร้อนบนพื้นผิวท่อ
ถาม: เปอร์เซ็นต์การซ้อนทับของฟิล์มส่งผลต่อความเร็วรอบการห่ออย่างไร?ตอบ: เวลาต่อรอบขึ้นอยู่กับอัตราส่วนระหว่างความเร็วรอบการหมุนของวงแหวน (RPM) และความเร็วรอบการหมุนของขดลวดบนลูกกลิ้งรองรับ การเพิ่มการซ้อนทับของฟิล์มจาก 30% เป็น 60% (เพื่อเพิ่มประสิทธิภาพในการกันน้ำ) จะทำให้ความเร็วรอบการหมุนของลูกกลิ้งลดลงเมื่อเทียบกับความเร็วของวงแหวน ส่งผลให้ระยะเวลาโดยรวมของรอบการทำงานเพิ่มขึ้นจากประมาณ 23 วินาที ไปเป็นประมาณ 35 วินาที
ขั้นตอนต่อไป
- ส่งข้อมูลการผลิต: โปรดส่งข้อมูลวัสดุท่อ ช่วงเส้นผ่านศูนย์กลางภายนอก ความหนาของผนัง และความยาวม้วนที่ต้องการมาที่ info@fhopepack.com
- การตรวจสอบความเข้ากันได้ของระบบ: ทีมวิศวกรรมของเราคำนวณรูปแบบการม้วน จำนวนสายรัด และระยะห่างในวงโคจร เพื่อกำหนดค่าเครื่องม้วนและเครื่องห่อให้เป็นเซลล์เดียวที่ไม่ติดขัด
- รับแพ็คเกจการผสานรวม: รับแบบแปลน CAD อย่างเป็นทางการ การจำลองเวลาการผลิต และใบเสนอราคาเชิงพาณิชย์ที่ครอบคลุมภายใน 24 ชั่วโมง
การอ่านที่เกี่ยวข้อง
- เครื่องม้วนและรัดสายยาง (ผลิตภัณฑ์)
- เครื่องห่อสายยาง FPH-300 (ผลิตภัณฑ์)
- เครื่องพันและรัดท่อแบบผนังคู่
- เครื่องม้วนและรัดท่ออัตโนมัติ
แหล่งที่มา
- เอกสารทางเทคนิคของ FHOPE: ระบบม้วนและรัดท่ออัตโนมัติ (ข้อกำหนดแพลตฟอร์ม FCL); ชุดเครื่องห่อแบบ Orbital Eye-Through (คู่มือทางเทคนิค FPH-300N)
- มอก. 415-10: ความปลอดภัยของเครื่องจักรบรรจุภัณฑ์ – ตอนที่ 10: ข้อกำหนดทั่วไป.
- ISO 12100:2010: ความปลอดภัยของเครื่องจักร – หลักการทั่วไปในการออกแบบ – การประเมินความเสี่ยงและการลดความเสี่ยง.
แก้ไขล่าสุด: 19 กันยายน 2026