บทสรุปผู้บริหาร
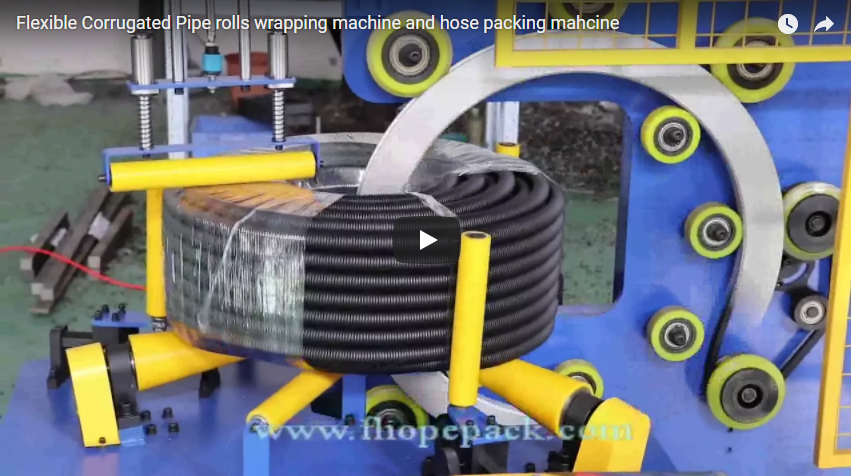
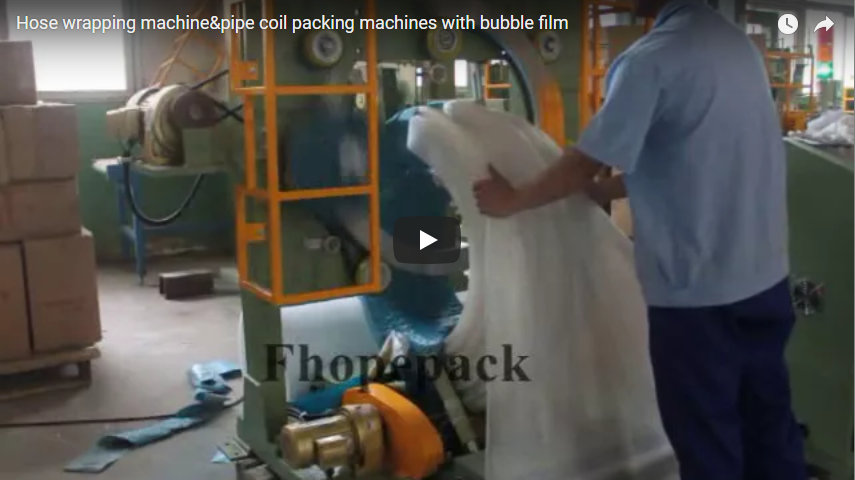
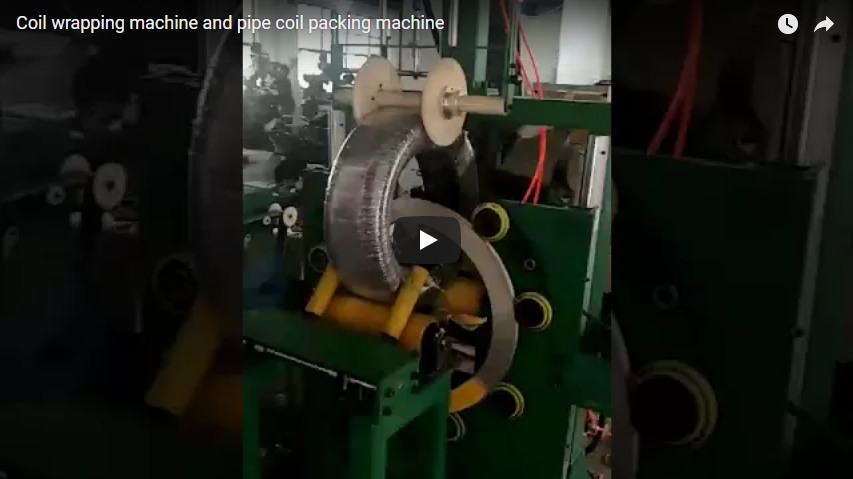
คู่มือทางเทคนิคนี้กล่าวถึงขั้นตอนการบรรจุภัณฑ์สายไฮดรอลิกแบบขด ท่อลูกฟูก ท่อพีวีซี และม้วนลวดสำหรับการขนส่ง เครื่องจักรที่วิเคราะห์คือ... เครื่องพันขดลวดวงโคจรแบบกึ่งอัตโนมัติมองผ่านช่องมอง: วงแหวนหมุนทรงกลมจะขับเคลื่อนวัสดุบรรจุภัณฑ์ผ่านแกนม้วน ในขณะที่ผู้ปฏิบัติงานจะโหลดม้วนฟิล์ม ป้อนขอบด้านหน้าของฟิล์ม และทำการปิดผนึกขั้นสุดท้ายด้วยการตัดและพับ แม้ว่าการสาธิตภาคสนามมักจะใช้... ฟิล์มกันกระแทกแบบฟองอากาศ สำหรับการดูดซับแรงกระแทกอย่างหนัก ข้อมูลจำเพาะพื้นฐานมาตรฐานของผู้ผลิต (เช่น รุ่น FPH-300N) ระบุให้ใช้ฟิล์มยืด โดยมี HDPE ทอ/กระดาษคราฟท์เป็นตัวเลือกเสริม ก่อนที่จะสรุปคำสั่งซื้ออุปกรณ์ โปรดยืนยันระยะห่างของซองบรรจุภัณฑ์ ขนาดแกนม้วนจ่าย และระบบล็อคความปลอดภัยทางกลเป็นลายลักษณ์อักษร
สารบัญ
- หน้านี้ช่วยคุณในการตัดสินใจอะไรบ้าง
- เครื่องห่อสายยางแบบวงแหวนทำงานอย่างไร
- ข้อมูลจำเพาะที่เผยแพร่: คลาส FPH-300N
- ฟิล์มกันกระแทกเทียบกับฟิล์มยืด
- วงจรการทำงานแบบกึ่งอัตโนมัติ ทีละขั้นตอน
- สิ่งที่ควรตรวจสอบก่อนซื้อ
- ข้อสังเกตทางวิศวกรรม: การใช้งานอินเทอร์เฟซกึ่งอัตโนมัติในทางปฏิบัติ
- รายการตรวจสอบการยืนยันตัวตนของผู้ซื้อ
- คำถามที่พบบ่อย
- ขั้นตอนต่อไป
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มา
หน้านี้ช่วยคุณในการตัดสินใจอะไรบ้าง
การบรรจุสายยางแบบม้วนเป็นปัญหาด้านการจัดการวัสดุที่เกิดขึ้นอย่างต่อเนื่อง ได้แก่ คุณสมบัติการคืนตัวของวัสดุที่ทำให้เกิดการดีดกลับในแนวรัศมี ช่องว่างตรงกลางที่เปิดโล่ง ("รู") เสี่ยงต่อการเกิดรอยขีดข่วนที่ขอบ และปลอกหุ้มภายนอกที่บอบบางซึ่งเสียหายได้จากแรงสั่นสะเทือนระหว่างการขนส่ง การห่อด้วยมืออย่างหลวมๆ โดยใช้แผ่นฟิล์มที่ตัดแล้วทำให้เกิดช่องว่างที่ไม่สม่ำเสมอ ส่งผลให้เกิดความเสียหายจากการเสียดสีและการซึมผ่านของความชื้นก่อนถึงมือผู้ใช้ปลายทาง
การห่อแบบวงแหวนวงโคจรช่วยแก้ปัญหานี้ได้โดยการใช้แรงดึงตามแนวเส้นรอบวงอย่างต่อเนื่องผ่านทางรูของขดลวด คู่มือนี้จะประเมินพลวัตการห่อแบบกึ่งอัตโนมัติ โดยกำหนดพารามิเตอร์ที่สำคัญที่ต้องยืนยันกับผู้ผลิต ได้แก่ ระยะห่างทางกายภาพระหว่างวงแหวนกับขดลวด ความเข้ากันได้ของวัสดุรองรับระหว่างวัสดุที่มีฟองอากาศและวัสดุยืดหยุ่น ขอบเขตความปลอดภัยของผู้ปฏิบัติงานระหว่างรอบการป้อนด้วยมือ และพิกัดกำลังขับของเครื่องจักร เมทริกซ์การตรวจสอบทางเทคนิคที่มีโครงสร้างรวมอยู่ด้านล่างเพื่อส่งต่อไปยังผู้จำหน่ายอุปกรณ์โดยตรง
เครื่องห่อสายยางแบบวงแหวนทำงานอย่างไร
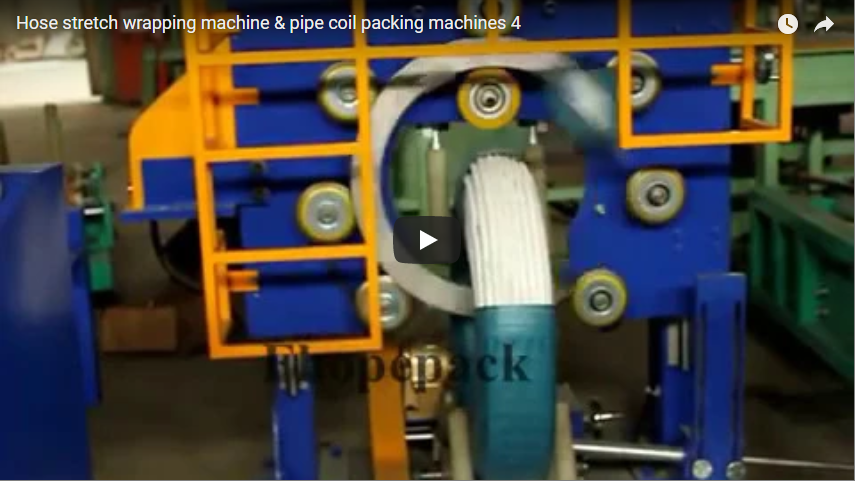
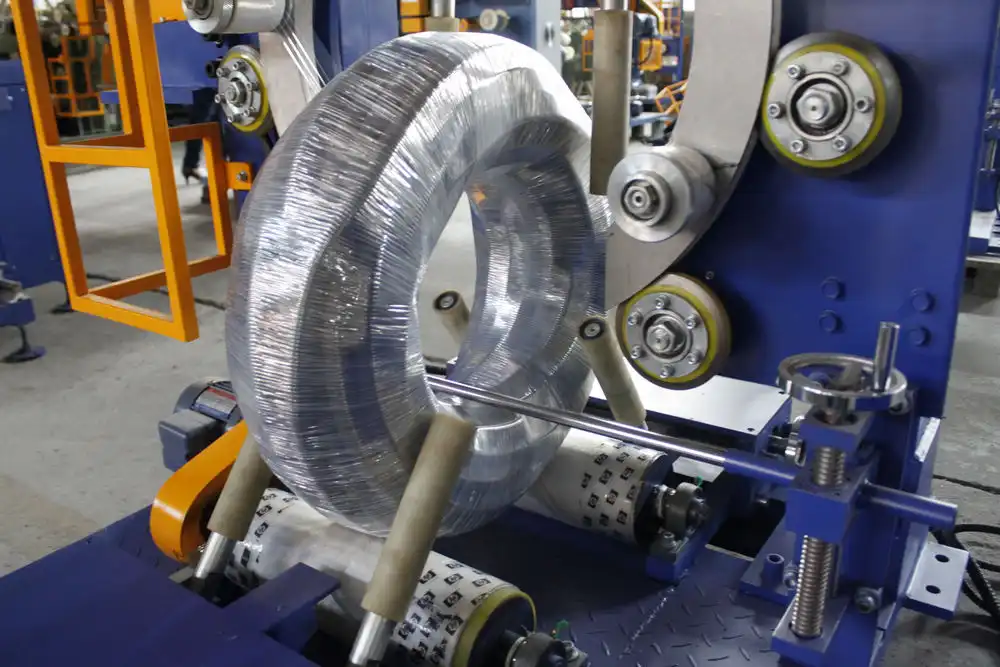
เครื่องห่อท่อแบบมองทะลุจะหมุนม้วนฟิล์มป้องกันไปตามเส้นทางวงแหวนปิด โดยผ่านตรงไปยังแกนกลวงภายในของขดลวดที่วางอยู่ในแนวนอน ขณะที่วงแหวนหมุนหลักหมุน ลูกกลิ้งรองรับตัวเครื่องที่ขับเคลื่อนด้วยมอเตอร์จะหมุนขดลวดไปรอบแกนแนวตั้งพร้อมกัน ทำให้ได้ชั้นบรรจุภัณฑ์แบบเกลียวที่ซ้อนทับกันอย่างแน่นหนาตลอดทั้งหน้าตัด
ในการตั้งค่าโรงงานมาตรฐาน อุปกรณ์ประกอบด้วยโครงฐานเหล็กโครงสร้างเชื่อม โครงป้องกันแรงกระแทกโดยรอบ ลูกกลิ้งรับน้ำหนักคู่หุ้มด้วยโพลียูรีเทน และวงแหวนขับเคลื่อนวงโคจรภายในที่ขับเคลื่อนด้วยล้อเสียดทานแรงบิดสูง ผู้ปฏิบัติงานจะป้อนขดลวดเข้าไปที่ศูนย์กลางของวงแหวนด้วยตนเอง ค่อยๆ เลื่อนปลายฟิล์มไปที่พื้นผิวของขดลวดขณะที่หมุนทีละน้อย และปล่อยให้วงแหวนหมุนเพื่อทำการม้วนรอบอย่างต่อเนื่องโดยอัตโนมัติ
การแบ่งงานแบบนี้ช่วยสร้างสมดุลระหว่างต้นทุนและความยืดหยุ่น: การห่อแบบหมุนแรงบิดสูงเป็นระบบอัตโนมัติเพื่อป้องกันผู้ปฏิบัติงานจากอาการบาดเจ็บจากการทำงานซ้ำๆ ในขณะที่การจัดตำแหน่งขดลวด การร้อยฟิล์มเบื้องต้น และการตกแต่งขั้นสุดท้ายนั้นอาศัยการควบคุมดูแลโดยตรงจากมนุษย์ นี่คือสิ่งที่ทำให้เครื่องจักรแบบวงแหวนกึ่งอัตโนมัติแตกต่างจากสายการผลิตอัตโนมัติแบบต่อเนื่องเต็มรูปแบบ
ข้อมูลจำเพาะที่เผยแพร่: คลาส FPH-300N
การตั้งค่าการทำงานประเภทนี้สอดคล้องกับประเภทอุปกรณ์อุตสาหกรรมที่แสดงโดยเครื่องห่อท่อแบบวงโคจร FPH-300N ข้อกำหนดการผลิตจริงต้องตรวจสอบพิกัดกำลังมอเตอร์ (kw) พิกัดไฟฟ้า และขนาดโดยรวมเทียบกับเอกสารใบเสนอราคาของผู้จำหน่าย ข้อกำหนดพื้นฐานมาตรฐานที่เผยแพร่ระบุไว้ดังนี้:
| พารามิเตอร์ทางวิศวกรรม | ค่าพื้นฐานที่เผยแพร่ (คลาส FPH-300N) |
|---|---|
| ข้อมูลอ้างอิงรุ่นเครื่องจักร | FPH-300N |
| เส้นผ่านศูนย์กลางภายในของขดลวด (ID) | เส้นผ่านศูนย์กลาง 300–700 มม. |
| เส้นผ่านศูนย์กลางภายนอกของคอยล์ (OD) | เส้นผ่านศูนย์กลาง 500–1000 มม. |
| ช่วงความกว้าง/ความสูงของขดลวด | 100 – 300 มม |
| ความจุโหลดสูงสุด | 10–100 กก |
| ความเร็วในการห่อรอบหลัก | 23–35 วินาทีต่อขดลวด (แปรผันตามการตั้งค่าการซ้อนทับ) |
| ความเร็วรอบสูงสุดของวงแหวน | ความเร็วรอบสูงสุด 120 รอบต่อนาที (ควบคุมด้วยอินเวอร์เตอร์ความถี่) |
| แหล่งจ่ายพลังงานไฟฟ้า | 380 โวลต์, 50/60 เฮิรตซ์, 3 เฟส, PE |
| กำลังไฟฟ้าที่ติดตั้ง | 1.9 กิโลวัตต์ |
| ข้อกำหนดมาตรฐานฟิล์ม | ฟิล์มยืด LLDPE: ม้วนขนาดเส้นผ่านศูนย์กลางภายนอก 100–180 มม., เส้นผ่านศูนย์กลางภายใน 50 มม., ความกว้าง 90–100 มม. (HDPE/กระดาษเป็นตัวเลือกเพิ่มเติม) |
ระบบขับเคลื่อนมาตรฐานใช้ตัวขับความถี่แปรผัน (VFD) ซึ่งช่วยให้ผู้ใช้งานสามารถควบคุมความเร็วในการหมุนของวงแหวนและความเร็วในการป้อนลูกกลิ้ง ทำให้สามารถปรับอัตราการซ้อนทับของการห่อ (โดยทั่วไปอยู่ที่ 20% ถึง 60%) ที่สำคัญคือ เอกสารข้อมูลจำเพาะมาตรฐานระบุว่าใช้ฟิล์มยืด LLDPE โดยมีกระดาษหรือเทป HDPE แบบทอเป็นตัวเลือก ฟิล์มกันกระแทกแบบมีฟองอากาศหนาต้องใช้ชุดปรับความตึงและระยะห่างของตัวเลื่อนลูกกลิ้งที่ออกแบบมาโดยเฉพาะ ซึ่งต้องได้รับการยืนยันอย่างชัดเจนในระหว่างการลงนามอนุมัติแบบแปลนเครื่องจักร
ฟิล์มกันกระแทกเทียบกับฟิล์มยืด
การเลือกวัสดุมีผลต่อทั้งความทนทานต่อการขนส่งและกลไกการห่อหุ้ม ฟิล์มยืด LLDPE มาตรฐานมีคุณสมบัติในการคืนตัวสูง (ยืดได้ 200%–300%) ช่วยรวมกลุ่มสินค้าให้เป็นบรรจุภัณฑ์ที่แข็งแรงและป้องกันความชื้น อย่างไรก็ตาม ฟิล์มยืดที่บางกว่าจะมีประสิทธิภาพในการลดแรงกระแทกเฉพาะจุดระหว่างการขนส่งได้จำกัด
ฟิล์มกันกระแทกแบบฟองอากาศประกอบด้วยช่องอากาศปิดสนิทที่ช่วยป้องกันข้อต่อท่อแข็ง เกลียวแบบมีร่อง และข้อต่อโลหะจากแรงกระแทกภายนอก เนื่องจากฟิล์มกันกระแทกแบบฟองอากาศมีการยืดตัวต่ำ (ต่ำกว่า 15%) จึงไม่สามารถใช้งานผ่านเครื่องรีดแบบยืดล่วงหน้าที่มีอัตราส่วนสูงมาตรฐานได้โดยไม่ทำให้ช่องอากาศแตก การใช้งานฟิล์มกันกระแทกแบบฟองอากาศจึงต้องใช้เครื่องจ่ายแบบเบรกแรงเสียดทานเชิงกลที่สามารถคลายฟิล์มได้อย่างเสถียรด้วยแรงดึงต่ำ (10–30 N)
สำหรับงานที่ต้องการทั้งการลดแรงกระแทกและการปิดผนึกป้องกันความชื้น ควรระบุการกำหนดค่าตัวจ่ายแบบวงแหวนคู่หรือแบบรางคู่ ชั้นในสุดเป็นแผ่นกันกระแทกแบบฟองอากาศความหนาแน่นต่ำ ช่วยลดแรงกระแทก จากนั้นจึงห่อหุ้มด้วยฟิล์มยืด LLDPE หรือเทป HDPE แบบทอชั้นนอกสุดทันที เพื่อปิดผนึกซองป้องกันฝุ่น ละอองน้ำ และรอยขีดข่วน
วงจรการทำงานแบบกึ่งอัตโนมัติ ทีละขั้นตอน
วงจรการทำงานประกอบด้วยขั้นตอนเชิงกลที่ประสานกันห้าขั้นตอน:
- โหลด: ผู้ปฏิบัติงานวางขดลวดลงบนลูกกลิ้งขับเคลื่อนโพลียูรีเทน โดยจัดตำแหน่งรูตรงกลางของขดลวดให้ตรงกับระนาบวงแหวนที่หมุนอยู่
- การป้อนและการเลื่อนทีละน้อย: ผู้ปฏิบัติงานสอดขอบด้านหน้าของฟิล์มผ่านรูด้านใน โดยกดให้แนบกับเส้นผ่านศูนย์กลางภายนอกของขดลวด จากนั้นผู้ปฏิบัติงานจะเปิดใช้งานการเลื่อนวงแหวนด้วยความเร็วต่ำเพื่อจับส่วนท้ายของฟิล์มไว้ใต้การเลื่อนครั้งแรก
- การห่อแบบวงโคจร: เมื่อผู้ปฏิบัติงานพ้นจากเขตปลอดภัยแล้ว เครื่องจักรจะทำการห่อแบบหมุนด้วยความเร็ว VFD ที่ตั้งไว้ล่วงหน้า การเคลื่อนที่แบบสองแกน (การหมุนของวงแหวนและการปรับตำแหน่งลูกกลิ้ง) จะทำให้ได้ระยะการซ้อนทับตามที่ตั้งโปรแกรมไว้ทั่วทั้งเส้นรอบวง
- พับและตัด: ผู้ปฏิบัติงานสั่งหยุดวงจร แยกวงแหวน ตัดแผ่นวัสดุด้วยมือ และรีดปลายฟิล์มให้เรียบไปกับด้านข้างของขดลวด
- รักษาความปลอดภัยและขนถ่าย: ส่วนท้ายของฟิล์มจะถูกปิดผนึกด้วยกาวในตัวหรือเทป และม้วนฟิล์มที่ห่อแล้วจะถูกม้วนลงบนแท่นวางสำหรับปล่อยฟิล์มโดยอาศัยแรงโน้มถ่วงที่อยู่ด้านล่าง
ระบบกึ่งอัตโนมัตินี้ช่วยลดความซับซ้อนทางกลไกและค่าใช้จ่ายในการบำรุงรักษาของกลไกการตัดและหนีบด้วยระบบลม ทำให้เหมาะสำหรับโรงงานที่มีกำลังการผลิตปานกลาง (25–40 ม้วน/ชั่วโมง) อย่างไรก็ตาม ผลผลิตโดยรวมของสายการผลิตขึ้นอยู่กับความเร็วในการโหลดและหลักการทำงานที่เหมาะสมของผู้ปฏิบัติงาน

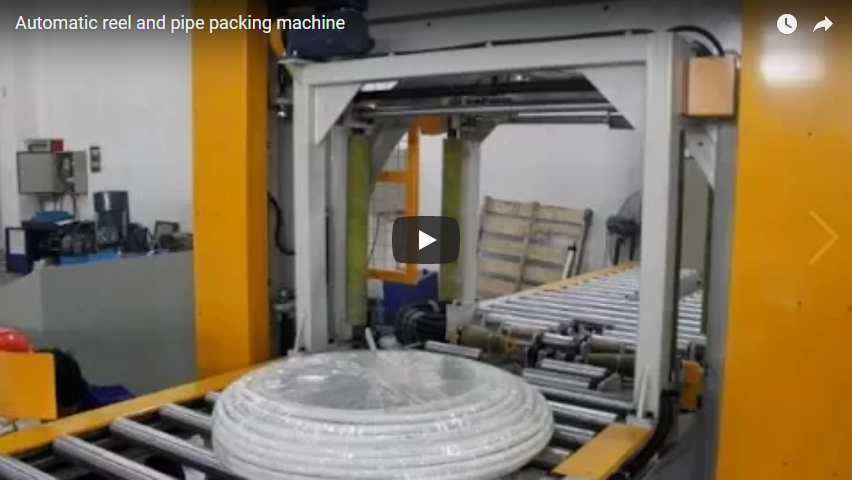
เมื่อเปรียบเทียบกันแล้ว ระบบห่อหุ้มแบบอัตโนมัติเต็มรูปแบบจะผสานรวมระบบป้อนอัตโนมัติด้วยลมและตัวจับยึดแบบตัดและหนีบเชิงกลที่เชื่อมต่อกับเซ็นเซอร์แสง ทำให้ไม่ต้องใช้การจัดการฟิล์มด้วยมืออีกต่อไป วิศวกรโรงงานต้องชั่งน้ำหนักการลงทุนด้านระบบอัตโนมัตินี้กับข้อกำหนดรอบการผลิตของสายการผลิต
สิ่งที่ควรตรวจสอบก่อนซื้อ
การติดตั้งภาคสนามจำเป็นต้องมีการตรวจสอบอย่างละเอียดถี่ถ้วนมากกว่าแค่ขนาดตามแคตตาล็อกพื้นฐาน วิศวกรโรงงานควรตรวจสอบพารามิเตอร์ทางวิศวกรรมที่สำคัญเจ็ดประการก่อนออกข้อกำหนดการจัดซื้อ:
- ระยะห่างทางเรขาคณิตแบบทอรอยด์: ช่องเปิดแกนขดลวดต้องเป็นไปตามเกณฑ์ระยะห่างทางเรขาคณิต:
Coil Eye ID ≥ (Ring Radial Thickness + Film Carriage Outer Radius + 50 mm clearance)
ช่องเปิดแกนที่ไม่เพียงพอทำให้เกิดการชนกันด้วยความเร็วสูงระหว่างตัวเลื่อนฟิล์มกับผนังขดลวดด้านใน - การควบคุมแรงตึงของวัสดุ: ตรวจสอบให้แน่ใจว่าแกนคลายวัสดุมีระบบเบรกแรงเสียดทานเชิงกลที่ปรับได้ หรือคลัตช์อนุภาคแม่เหล็กที่ปรับเทียบแล้วสำหรับวัสดุที่มีแรงดึงต่ำ เพื่อหลีกเลี่ยงการแตกของฟองอากาศ
- ระดับการทำงานอัตโนมัติและเครื่องมือ: ตรวจสอบว่าการทำงานครบวงจรนั้นอาศัยการตัดด้วยมือ หรือสามารถติดตั้งชุดตัดและหนีบแบบใช้ลมเพิ่มเติมเข้ากับตัวเครื่องได้หรือไม่
- ข้อมูลจำเพาะของแกนวัสดุรองรับ: ตรวจสอบขนาดเส้นผ่านศูนย์กลางของหัวจับม้วนกระดาษ (โดยทั่วไปคือ Φ50 มม. หรือ Φ76 มม.) และเส้นผ่านศูนย์กลางภายนอกสูงสุดของม้วนกระดาษ (Φ100–Φ200 มม.) ที่รองรับโดยแท่นหมุน
- ระบบรองรับคอยล์: ลูกกลิ้งเคลือบโพลียูรีเทน (85–90 Shore A) เป็นสิ่งจำเป็นเพื่อป้องกันการสึกหรอของพื้นผิว ความเสียหายจากการบีบอัด หรือการแบนราบของแกนกลางในท่อยางอ่อนและท่อลูกฟูก
- ประสิทธิภาพการดำเนินงานของวงจร: คำนวณกำลังการผลิตสุทธิ โดยรวมเวลาในการจัดวางด้วยมือ การบันทึกภาพ และเวลาในการตกแต่งขั้นสุดท้าย:
Cycle Time = Run Time (25–35 s) + Manual Index/Tuck Time (15–25 s) - ระบบความปลอดภัยของเครื่องจักร (EN 415-6 / ISO 13849-1): ตรวจสอบวงจรหยุดฉุกเฉิน ม่านแสงนิรภัยเฉพาะจุด และระบบควบคุมการเคลื่อนที่ทีละน้อยด้วยมือจับสองมือหรือแป้นเหยียบขณะป้อนวัสดุด้วยมือ

ข้อสังเกตทางวิศวกรรม: การใช้งานอินเทอร์เฟซกึ่งอัตโนมัติในทางปฏิบัติ
การประเมินเครื่องจักรแบบกึ่งอัตโนมัติขณะใช้งาน จะช่วยให้เห็นถึงส่วนเชื่อมต่อการทำงานที่สำคัญระหว่างการเคลื่อนไหวของผู้ปฏิบัติงานและชุดประกอบที่หมุนได้:
- การป้อนวัสดุด้วยมืออย่างถูกหลักสรีรศาสตร์และความปลอดภัย: การป้อนฟิล์มด้วยมือต้องใช้มือของผู้ปฏิบัติงานทำงานใกล้กับบริเวณช่องว่างของวงแหวนวงโคจร เครื่องจักรต้องมีโหมดการป้อนฟิล์มด้วยความเร็วต่ำโดยเฉพาะ (ต่ำกว่า 10 รอบต่อนาที) หรือระบบควบคุมการหยุดเพื่อป้อนฟิล์มในระหว่างการติดฟิล์มครั้งแรก เพื่อให้เป็นไปตามแนวทางด้านความปลอดภัยของเครื่องจักร (ISO 12100) และป้องกันการบาดเจ็บจากการหนีบ
- การติดตามเส้นทางบนพื้นผิว: เมื่อใช้งานวัสดุพิมพ์ที่มีความกว้างและไม่ยืดหยุ่น เช่น แผ่นกันกระแทก การควบคุมทิศทางของแผ่นพิมพ์ให้สม่ำเสมอขณะเลื่อนผ่านลูกกลิ้งนำทางนั้นมีความสำคัญอย่างยิ่ง ผู้ปฏิบัติงานต้องรักษาความตึงของแผ่นพิมพ์ให้ราบเรียบในระหว่างการดึงแผ่นพิมพ์ด้วยมือ เพื่อป้องกันการเกิดรอยย่น การเคลื่อนที่ผิดปกติ หรือการซ้อนทับของชั้นแผ่นพิมพ์ที่ไม่สม่ำเสมอ
- การประยุกต์ใช้เลเยอร์รอง: ในการทำงานที่ต้องการการป้องกันหลายชั้น ผู้ปฏิบัติงานอาจวางแผ่นป้องกันที่ตัดไว้ล่วงหน้าทับบนหน้าขดลวดก่อนเริ่มรอบการทำงาน จากนั้นเครื่องห่อแบบหมุนจะยึดแผ่นป้องกันนี้เข้ากับขอบอย่างแน่นหนา ช่วยลดขั้นตอนการติดเทปเพิ่มเติม
- การรักษาเสถียรภาพของชิ้นงาน: ท่ออีลาสโตเมอร์อ่อนหรือขดลวดลูกฟูกน้ำหนักเบาอาจเสียรูปทรงได้ภายใต้แรงดึงจากการพันในแนวรัศมี ระบบรองรับฐานต้องมีลูกกลิ้งนำทางด้านข้างแนวตั้งที่ปรับได้เพื่อช่วยให้ขดลวดมีความเสถียรตามแนวแกนกลางในแนวตั้งขณะหมุน
รายการตรวจสอบการยืนยันตัวตนของผู้ซื้อ
| ปัจจัยทางวิศวกรรม | ความสำคัญในการดำเนินงาน | ค่าความคลาดเคลื่อนมาตรฐาน / ค่าเป้าหมาย |
|---|---|---|
| ซองขนาดขดลวด | ยืนยันว่าขดลวดพอดีภายในขอบเขตการเว้นระยะห่างของวงโคจร | ตรวจสอบขนาดเส้นผ่านศูนย์กลางภายในขั้นต่ำ ขนาดเส้นผ่านศูนย์กลางภายนอกสูงสุด และความกว้าง (เช่น Φ300–Φ1000 มม.) |
| ระยะห่างของแหวน | ป้องกันการชนกันของตัวจ่ายสารภายในรูขดลวด | ต้องมีระยะห่างอย่างน้อย 50 มม. ตลอดทุกหน้าตัด |
| ประเภทเบรกจ่าย | ป้องกันไม่ให้ฟิล์มยืด ฉีกขาด หรือเกิดฟองอากาศ | คลัตช์แบบแผ่นเสียดทานหรือคลัตช์แบบอนุภาคแม่เหล็ก (10–50 N) |
| วัสดุรองรับลูกกลิ้ง | ช่วยป้องกันรอยขีดข่วนบนพื้นผิวท่อที่ขัดเงาหรืออ่อนนุ่ม | เคลือบด้วยโพลียูรีเทนคุณภาพสูง (85–90 Shore A) |
| ความแม่นยำของอัตราส่วนการทับซ้อน | รักษาการป้องกันความชื้นและการใช้งานวัสดุ | กำหนดเป้าหมายการทับซ้อน 30%–50% ผ่านอัตราส่วนการขับเคลื่อน VFD ที่ประสานงานกัน |
| สถาปัตยกรรมควบคุมความปลอดภัย | ช่วยให้ผู้ปฏิบัติงานมีความปลอดภัยในระหว่างการร้อยเกลียวด้วยมือ | ระบบล็อค Category 3 / PLd, สวิตช์ควบคุมการเคลื่อนที่แบบกดค้าง |
| ความต้องการอากาศแบบนิวแมติก | จำเป็นต้องใช้หากมีการติดตั้งโมดูลตัดและหนีบเสริม | อากาศแห้งและสะอาดในโรงงาน (ถ้ามี) 0.5–0.7 MPa |
แบบฟอร์มคำขอจากผู้ขาย:
“โปรดยืนยันข้อมูลใบเสนอราคาสำหรับระบบห่อขดลวดแบบกึ่งอัตโนมัติแบบมองผ่าน: (1) ขอบเขตขนาด: เส้นผ่านศูนย์กลางภายในขั้นต่ำ (ID), เส้นผ่านศูนย์กลางภายนอกสูงสุด (OD), ความกว้าง/ความสูงของหน้าตัดสูงสุด และความสามารถในการรับน้ำหนัก (กก.); (2) ระยะห่างการเคลื่อนที่ที่ตรวจสอบแล้วผ่านรูขดลวดโดยคำนึงถึงขนาดของตัวจ่ายฟิล์ม; (3) ความเข้ากันได้ของวัสดุสำหรับ [ฟิล์มกันกระแทก / ฟิล์มยืด LLDPE / เทปทอ HDPE] รวมถึงเส้นผ่านศูนย์กลางแกนคลายและระบบเบรกแรงดึง; (4) ข้อกำหนดวัสดุลูกกลิ้งรองรับสำหรับการจัดการขดลวดแบบยืดหยุ่นโดยไม่ทำให้เกิดรอย; (5) ความเร็วรอบของวงแหวน (รอบต่อนาที) และช่วงการควบคุมความเร็วลูกกลิ้งภายใต้การจัดการ VFD; (6) มาตรการความปลอดภัยในการใช้งานระหว่างการป้อนฟิล์มด้วยตนเอง (โหมดนิ้ว, ม่านแสง, การจำแนกประเภทวงจรหยุดฉุกเฉิน) ข้อกำหนดชิ้นงาน: [ประเภทผลิตภัณฑ์], OD [X] มม., ID [X] มม., ความกว้าง [X] มม., น้ำหนัก [X] กก.”
คำถามที่พบบ่อย
เครื่องทำการห่อสินค้าโดยอัตโนมัติหรือไม่?
เครื่องจักรนี้จะทำการหมุนวงโคจรหลักและวางฟิล์มอย่างต่อเนื่องโดยอัตโนมัติผ่านลูกกลิ้งขับเคลื่อน การโหลดม้วนฟิล์ม การร้อยปลายฟิล์ม การตัด และการพับเก็บขั้นสุดท้ายยังคงต้องใช้การควบคุมด้วยมือจากผู้ปฏิบัติงานในระบบกึ่งอัตโนมัตินี้
เครื่องจ่ายฟิล์มกันรอยมาตรฐานสามารถใช้กับฟิล์มกันรอยได้โดยไม่ต้องดัดแปลงหรือไม่?
ไม่น่าเชื่อถือ เครื่องห่อฟิล์มยืดมาตรฐานใช้ลูกกลิ้งยืดล่วงหน้าหรือแท่งเสียดทานแรงดึงสูงที่อาจทำให้เซลล์ฟองอากาศแตกได้ ฟิล์มกันกระแทกต้องการแกนคลายแบบไม่มีเฟืองและแรงดึงต่ำ พร้อมเบรกเสียดทานที่ปรับได้ เพื่อรักษาคุณสมบัติในการกันกระแทก
การซ้อนทับของการพันขดลวดบนคอยล์ถูกควบคุมอย่างไร?
เปอร์เซ็นต์การซ้อนทับจะถูกกำหนดโดยอัตราส่วนความเร็วระหว่างการขับเคลื่อนการหมุนของวงแหวนและการขับเคลื่อนลูกกลิ้งรองรับขดลวด การซิงโครไนซ์มอเตอร์อิสระทั้งสองนี้ผ่านอินเวอร์เตอร์ AC ช่วยให้ผู้ใช้งานสามารถตั้งค่าอัตราการซ้อนทับได้ระหว่าง 20% ถึง 60%
เหตุใดการจัดตำแหน่งขดลวดให้อยู่ตรงกลางภายในช่องวงแหวนจึงมีความสำคัญอย่างยิ่ง?
หากหน้าตัดของขดลวดอยู่เยื้องศูนย์อย่างมากเมื่อเทียบกับแกนของวงแหวน ระยะห่างจากตัวเลื่อนฟิล์มถึงพื้นผิวของขดลวดจะผันผวนในแต่ละรอบการหมุน ซึ่งจะทำให้แรงตึงเปลี่ยนแปลงเป็นวัฏจักร ส่งผลให้การซ้อนทับของชั้นฟิล์มไม่สม่ำเสมอ ฟิล์มหดตัว หรือเกิดการฉีกขาดเฉพาะจุด
ขั้นตอนต่อไป
ตรวจสอบช่วงขนาดของขดลวดปัจจุบัน (เส้นผ่านศูนย์กลางภายในต่ำสุด เส้นผ่านศูนย์กลางภายนอกสูงสุด พื้นที่หน้าตัดของมัด น้ำหนักต่อหน่วย) ควบคู่ไปกับข้อกำหนดของวัสดุบรรจุภัณฑ์ (แผ่นกันกระแทกเทียบกับฟิล์มยืด LLDPE) ส่งแบบฟอร์มการตรวจสอบโครงสร้างข้างต้นไปยังซัพพลายเออร์อุปกรณ์เพื่อยืนยันรายละเอียดระยะห่าง ระบบล็อคเพื่อความปลอดภัย และประมาณการรอบการทำงาน ติดต่อทีมวิศวกรรมการใช้งานทางเทคนิคผ่านทางพอร์ทัลการติดต่อด้านบรรจุภัณฑ์ของ FHOPEเพื่อทำการตรวจสอบจลศาสตร์อย่างเป็นทางการ
การอ่านที่เกี่ยวข้อง
- ระบบเครื่องจักรบรรจุภัณฑ์สายยาง
- อุปกรณ์บรรจุขดลวดแนวนอนและแนววงโคจร
- ระบบห่อขดลวดเหล็กอุตสาหกรรม
- โซลูชันการบรรจุม้วนสายไฟและสายเคเบิล
- ระบบบรรจุภัณฑ์ขดลวดท่อทองแดงความแม่นยำสูง
- โซลูชันการห่อท่อและสายยางแบบม้วน: วิศวกรรมประยุกต์
แหล่งที่มา
- ข้อมูลจำเพาะทางวิศวกรรมของ FPH-300N: ข้อมูลทางเทคนิคของเครื่องห่อฟิล์มม้วนท่อและเครื่องห่อฟิล์มยืด
- การเปรียบเทียบระบบอัตโนมัติ: คู่มือระบบห่อสายยางอัตโนมัติและระบบจัดการม้วนสายยาง
- วิดีโออ้างอิงสำหรับการใช้งาน: การสาธิตระบบการห่อขดลวดท่อแบบวงโคจร
- อ้างอิงมาตรฐานอุตสาหกรรม: EN 415-6 (ความปลอดภัยของเครื่องจักรบรรจุภัณฑ์: เครื่องห่อพาเลทและผลิตภัณฑ์); ISO 12100 (ความปลอดภัยของเครื่องจักร: หลักการทั่วไปสำหรับการออกแบบ)
การตรวจสอบทางวิศวกรรมเสร็จสมบูรณ์:เอกสารทางเทคนิคเป็นปัจจุบันสำหรับการใช้งานจริง