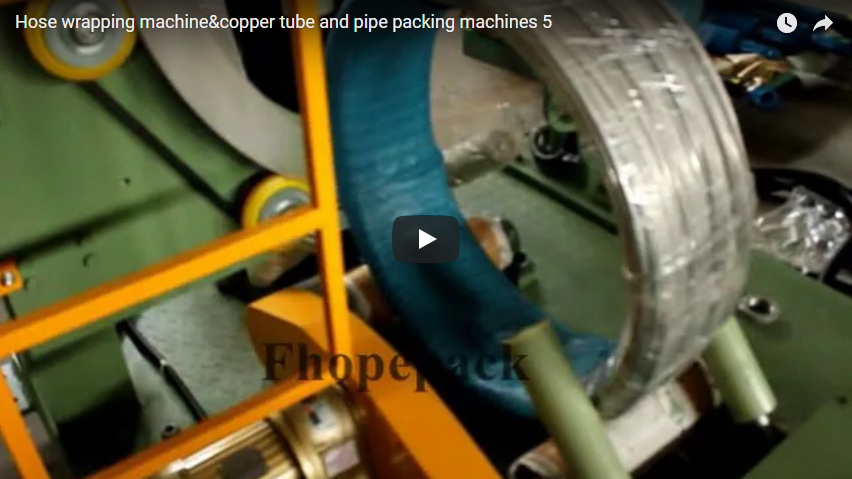
สรุปโดยย่อความเสียหายที่ขอบและการโก่งงอเริ่มต้นเมื่อม้วนเหล็กถูกจัดการอย่างไม่ระมัดระวังหรือปล่อยทิ้งไว้โดยไม่มีวัสดุหุ้มและสายรัด สายการผลิตบรรจุภัณฑ์ม้วนเหล็กในวิดีโอนี้จัดการม้วนเหล็กที่สถานีม้วนแนวตั้งที่มีลูกกลิ้งรูปตัว V ห่อด้วยฟิล์มสีขาว และรัดด้วยสายรัดโลหะ การหุ้มฟิล์มที่ขอบจะตามการซ้อนทับของฟิล์มเราตั้งค่าตามแต่ละโครงการ
สารบัญ
- สิ่งที่วิดีโอแสดง
- เส้นนั้นทำหน้าที่ปกป้องขอบ
- ชั้นฟิล์มที่ขอบ
- ข้อบกพร่องและขั้นตอนที่ป้องกันข้อบกพร่องเหล่านั้น
- การควบคุมและความปลอดภัย
- รายการตรวจสอบสำหรับการเลือกสายการผลิตบรรจุภัณฑ์ขดลวดป้องกันขอบ
- คำถามที่พบบ่อยด้านวิศวกรรม
- ขั้นตอนต่อไป
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มา
สิ่งที่วิดีโอแสดง
วิดีโอเริ่มต้นด้วยภาพสายการบรรจุขดลวดเหล็กยาวในโรงงานของลูกค้า ณ สถานีลำเลียงขดลวดแนวตั้งที่มีลูกกลิ้งรูปตัววีและแผงควบคุม ขดลวดจะถูกวางในแนวตั้ง
ถัดไป ม้วนฟิล์มที่วางอยู่บนสายพานลำเลียงแบบลูกกลิ้งจะเคลื่อนผ่านแขนเหนือศีรษะและแท่นหมุน ฟิล์มจะถูกจ่ายออกมาที่สถานีห่อ และม้วนฟิล์มจะถูกห่อด้วยฟิล์มสีขาว ภาพสุดท้ายแสดงให้เห็นม้วนฟิล์มที่รัดด้วยสายรัดโลหะบางๆ ตัวอักษร FHOPE “PACKING SOLUTION FOR YOU” ปรากฏอยู่ที่ปลายสายการผลิต
เส้นนั้นทำหน้าที่ปกป้องขอบ
| สถานี | วิธีการปกป้องขดลวด |
|---|---|
| การจัดการขดลวดแนวตั้ง | ลูกกลิ้งรูปตัววีช่วยรองรับขดลวดแทนที่จะใช้ตะขอ |
| ลูกกลิ้งลำเลียง | ขดลวดจะกลิ้งไปมาระหว่างสถานีแทนที่จะถูกลาก |
| ฟิล์มห่อ | ฟิล์มปิดขอบเพื่อป้องกันการกระแทก ฝุ่น และความชื้น |
| สายรัดโลหะ | แถบรัดช่วยยึดขดลวดไว้ไม่ให้ม้วนตัวออก |
แต่ละสถานีช่วยลดโอกาสที่ขอบขดลวดจะถูกกระแทกหรือการพันขดลวดจะหลุด สำหรับสถานีลูกกลิ้งที่ใช้กับขดลวดขนาดใหญ่ โปรดดูสถานีลูกกลิ้งสำหรับบรรจุขดลวดขนาดใหญ่ ของเรา สำหรับขั้นตอนการรัดโดยเฉพาะ โปรดดูเครื่องรัดขดลวดเหล็กอัตโนมัติ ของ เรา
ชั้นฟิล์มที่ขอบ
ชั้นฟิล์มที่ปรากฏเหนือจุดใดๆ นั้นเกิดจากการทับซ้อนกันระหว่างฟิล์มแต่ละชั้น:
ชั้น ≈ 1 ÷ (1 − การทับซ้อน)
| การทับซ้อน (ตัวอย่าง) | ชั้นต่างๆ เหนือแต่ละจุด |
|---|---|
| 50% | 2 |
| 66% | เกี่ยวกับ 3 |
| 75% | 4 |
เรากำหนดการซ้อนทับที่เส้นผ่านศูนย์กลางภายนอกของขดลวด ซึ่งเป็นจุดที่ซ้อนทับน้อยที่สุด เพื่อให้ขอบได้รับจำนวนชั้นอย่างน้อยตามที่คุณระบุ
ข้อบกพร่องและขั้นตอนที่ป้องกันข้อบกพร่องเหล่านั้น
| ข้อบกพร่อง | ป้องกันโดย |
|---|---|
| รอยบุ๋มที่ขอบจากตะขอ | การจัดการลูกกลิ้งรูปตัววีและสายพานลำเลียง |
| รอยขีดข่วนจากการลาก | กลิ้งบนสายพานลำเลียง |
| คราบสนิมระหว่างการขนส่ง | ปกภาพยนตร์ฉบับเต็ม |
| การเลี้ยวแบบยืดหดได้ | แถบโลหะรอบกำแพง |
โปรดแจ้งให้เราทราบว่าลูกค้าของคุณปฏิเสธขดลวดเนื่องจากมีข้อบกพร่องใดบ้าง และเราจะวางแผนสายการผลิตโดยคำนึงถึงข้อบกพร่องเหล่านั้น
การควบคุมและความปลอดภัย
ม้วนวัสดุจะเคลื่อนที่บนสายพานลำเลียงและใต้แขนเหนือศีรษะ และหัวห่อและหัวรัดจะทำงานโดยอัตโนมัติ ห้ามคนเข้าไปในสายการผลิตขณะที่เครื่องจักรทำงาน และเข้าสถานีได้เฉพาะเมื่อสถานีหยุดและแยกส่วนแล้วเท่านั้น
มาตรฐานที่ใช้จะขึ้นอยู่กับตลาดปลายทาง สำหรับตลาด CE นั้น ISO 12100 กำหนดวิธีการประเมินความเสี่ยง และ EN 415-10 กำหนดข้อกำหนดทั่วไปสำหรับเครื่องจักรบรรจุภัณฑ์
รายการตรวจสอบสำหรับการเลือกสายการผลิตบรรจุภัณฑ์ขดลวดป้องกันขอบ
- ช่วงขนาดเส้นผ่านศูนย์กลางภายนอก (OD), เส้นผ่านศูนย์กลางภายใน (ID), ความกว้าง และน้ำหนักของขดลวด
- ข้อบกพร่องที่ลูกค้าของคุณปฏิเสธขดลวด
- ประเภทฟิล์มและการทับซ้อน
- วัสดุสายรัดและแถบต่อขดลวด
- จำนวนขดลวดต่อชั่วโมง
- พื้นที่ก่อสร้างและทางเข้าสำหรับเครน
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: สายการผลิตนี้ป้องกันความเสียหายที่ขอบได้อย่างไร? ตอบ: โดยการรองรับขดลวดบนลูกกลิ้งรูปตัววีและสายพานลำเลียง คลุมขอบด้วยฟิล์ม และรัดส่วนที่โค้งงอด้วยแถบรัด
ถาม: ขอบนั้นหุ้มด้วยฟิล์มกี่ชั้น? ตอบ: จำนวนชั้น ≈ 1 ÷ (1 − ส่วนที่ซ้อนทับ); การซ้อนทับ 50% จะได้ 2 ชั้น และ 75% จะได้ 4 ชั้น
ถาม: การซ้อนทับถูกกำหนดไว้ที่ใด? ตอบ: ที่เส้นผ่านศูนย์กลางภายนอกของขดลวด ซึ่งเป็นจุดที่ซ้อนทับน้อยที่สุด
ถาม: อะไรที่ช่วยป้องกันไม่ให้มันยืดหดได้? ตอบ: แถบโลหะรอบผนังช่วยยึดส่วนที่โค้งงอไว้ด้วยกัน
ถาม: สามารถวางแผนการผลิตโดยคำนึงถึงข้อบกพร่องใดได้บ้าง? ตอบ: รอยบุบที่ขอบ รอยขีดข่วน คราบสนิม และการยืดหดของชิ้นส่วน แต่ละอย่างจะตรงกับสถานีในตารางข้อบกพร่องของเรา
ขั้นตอนต่อไป
เราวางแผนสายการผลิตบรรจุภัณฑ์ขดลวดของคุณในสามขั้นตอน:
- ส่งแบบร่างผังของคุณ โดยพิจารณาจากขนาดขดลวด ผลผลิต และเหตุผลในการปฏิเสธ info@fhopepack.com.
- รับข้อเสนอภายใน 48 ชั่วโมงโดยมีแผนผังสถานีและส่วนที่ทับซ้อนกันของภาพยนตร์
- จองคิวสำรวจพื้นที่ เพื่อตรวจสอบทางเข้าออกของอาคารและเครน
การอ่านที่เกี่ยวข้อง
แหล่งที่มา
- ข้อความ: ทีมวิศวกรรม FHOPE, 4 ตุลาคม 2026
- ตัวอย่างชั้นฟิล์ม: ตัวอย่างที่เราได้คำนวณไว้ ค่าที่ใช้เป็นตัวอย่าง
- เครื่องจักรทำงานจริง: วิดีโอของเราบน YouTube
- ขอบเขตของมาตรฐาน: ISO 12100: 2010, EN 415-10: 2014
แก้ไขล่าสุด: 04 กันยายน 2026