บทสรุปสำหรับผู้บริหาร การบรรจุหีบห่อสายยางและสายเคเบิลอุตสาหกรรมสามารถทำได้สองวิธีที่แตกต่างกัน คือ การบรรจุแบบรวมเป็นกองแนวตั้งบนเครื่องห่อพาเลทแบบหมุน หรือการห่อทีละชิ้นโดยสอดผ่านรูบนเครื่องห่อแบบวงแหวนแนวนอน เครื่องห่อแบบหมุน A200 ที่ติดตั้งเครื่องกดด้านบนแบบใช้ลม สามารถยึดและห่อกองม้วนสายยางและสายเคเบิลทั้งหมดได้ในเวลาประมาณ 55 วินาที ส่วนเครื่องห่อแบบวงแหวน FPH-300 สามารถห่อหุ้มม้วนสายยางและสายเคเบิลแต่ละชิ้นได้อย่างแน่นหนาในเวลา 23 ถึง 35 วินาที คู่มือทางเทคนิคนี้จะประเมินกลไกการทำงาน ปริมาณฟิล์มที่ใช้ เวลาในการทำงาน และเกณฑ์การเลือกใช้สำหรับทั้งสองรูปแบบการห่อ
สารบัญ
- สองวิธีในการพันขดลวด
- การพันขดลวดซ้อนกันบนเครื่องเล่นแผ่นเสียง
- เหตุใดแรงกดด้านบนจึงสำคัญสำหรับคอยล์ไฟ
- ข้อมูลจำเพาะของ A200 และ FPH-300
- ตัวอย่างการใช้งาน: ขดแปดขด, พันซ้อนกัน หรือพันแบบมีห่วง
- เลือกวิธีไหนดี
- รายการตรวจสอบสำหรับการคัดเลือก: สิ่งที่ต้องส่งให้เรา
- ความปลอดภัย: EN 415-6 และ EN 415-10
- คำถามที่พบบ่อยด้านวิศวกรรม
- ขั้นตอนต่อไป
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มา
สองวิธีในการพันขดลวด
ในการบรรจุผลิตภัณฑ์ที่ม้วนเป็นเกลียว เช่น สายไฮดรอลิก ท่อลม และสายเคเบิลไฟฟ้าหุ้มฉนวน วิศวกรด้านบรรจุภัณฑ์จะเลือกใช้วิธีการจัดการหลักสองวิธี ได้แก่:
- การห่อซ้อน (การจัดหน่วยภายนอก): ม้วนเหล็กจะถูกวางซ้อนกันในแนวตั้ง (ระดับสายตาถึงท้องฟ้า) โดยตรงบนเครื่องห่อพาเลทแบบหมุนได้ ตัวเลื่อนฟิล์มยืดจะเคลื่อนที่ในแนวตั้งไปตามเสา โดยจะทำการยืดฟิล์มไว้ล่วงหน้าแล้วรอบๆ ขอบด้านนอกของกองเหล็กทั้งหมด ม้วนเหล็กจะยังคงรวมกันเป็นหน่วยขนส่งเดียวจนกว่าจะมีการตัดฟิล์มด้านนอกออกที่ปลายทาง
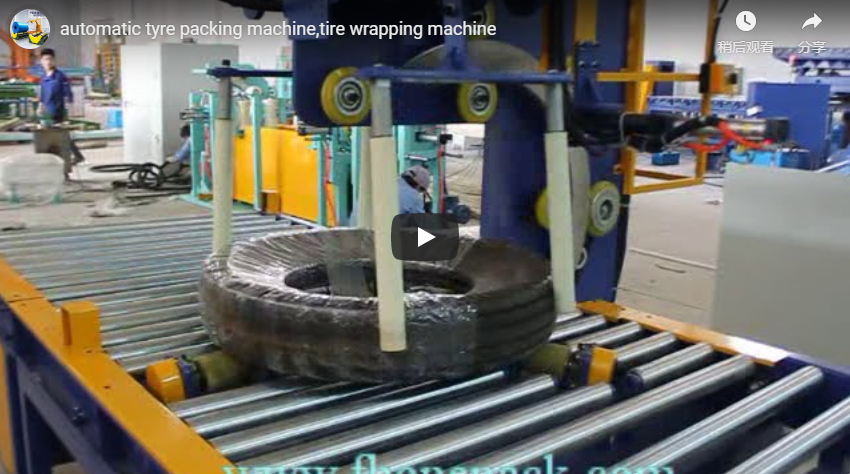
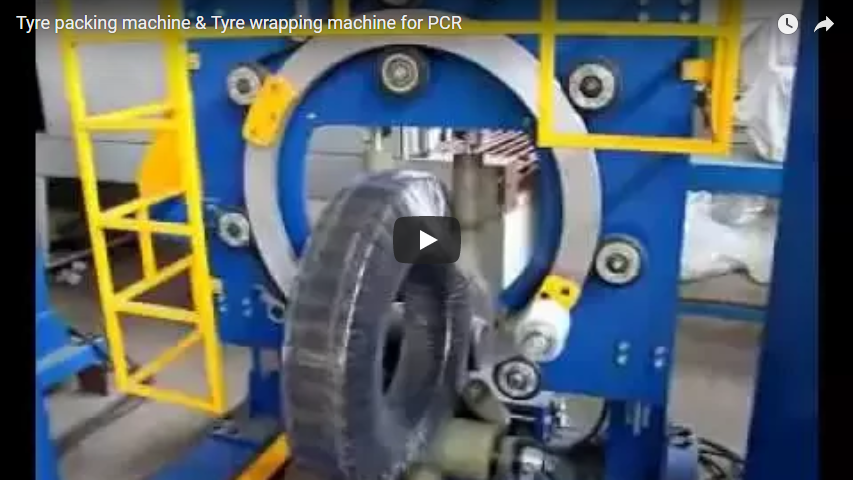
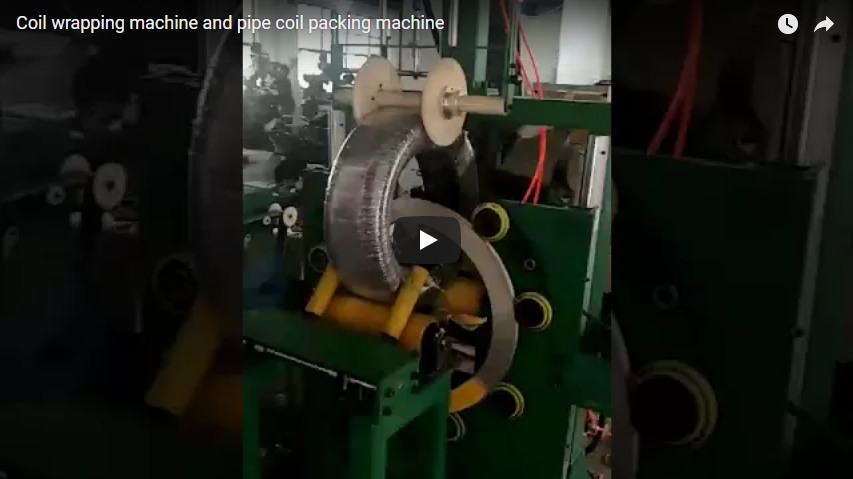
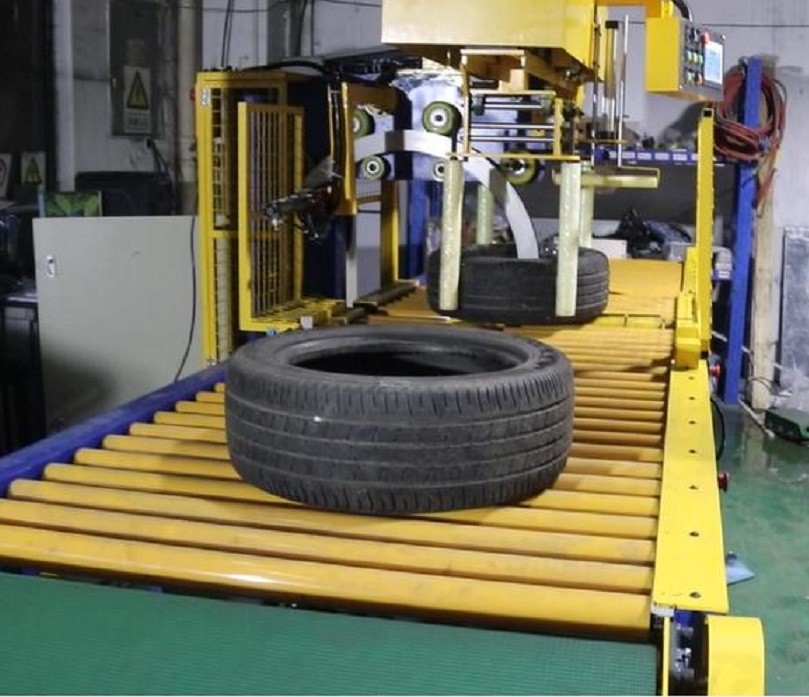
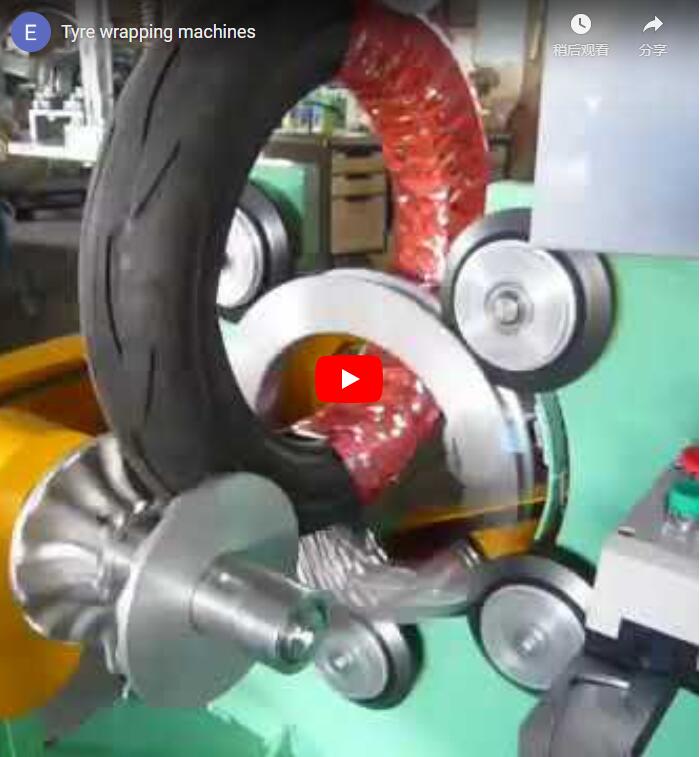
- การพันรอบดวงตา (การพันแบบรัศมีผ่านดวงตา): แต่ละขดลวดจะถูกวางในแนวนอนบนลูกกลิ้งรองรับที่ขับเคลื่อน ในขณะที่วงแหวนหมุนจะขับเคลื่อนตัวเลื่อนฟิล์มผ่านแกนกลาง (รู) ของขดลวด ทุกหน่วยออกจากเครื่องจักรโดยถูกห่อหุ้มอย่างสมบูรณ์ด้วยชั้นรัศมีที่ซ้อนทับกัน ปิดผนึกป้องกันความชื้นและสิ่งสกปรก และพร้อมสำหรับการจัดส่งปลีกหรือผู้จัดจำหน่ายทีละชิ้น
การพันขดลวดซ้อนกันบนเครื่องเล่นแผ่นเสียง
กระบวนการห่อแท่นหมุนแบบกึ่งอัตโนมัติประกอบด้วยขั้นตอนทางกลไกห้าขั้นตอนต่อเนื่องกัน:
- โหลด: พนักงานควบคุมสายการผลิตจะเรียงขดลวดด้วยมือหรือโดยใช้รอก โดยจัดเรียงให้ตั้งฉากกับจุดศูนย์กลางการหมุนของแท่นหมุน
- การรักษาเสถียรภาพด้านบน: เครื่องกดแผ่นบนแบบใช้ลมจะเลื่อนลงมา โดยใช้แรงหนีบลงอย่างควบคุมได้ (500–1,500 นิวตัน) ลงบนขดลวดด้านบนโดยตรง เพื่อป้องกันการเคลื่อนที่
- การห่อแบบจลนศาสตร์: ตัวขับความถี่แปรผัน (VFD) จะเร่งความเร็วแท่นหมุนไปจนถึงความเร็วรอบที่ตั้งไว้ล่วงหน้า (สูงสุด 13 รอบ/นาที) ในขณะเดียวกัน ตัวลำเลียงฟิล์มยืดล่วงหน้าแบบใช้พลังงานจะเคลื่อนขึ้นไปตามเสา โดยวางแผ่นฟิล์มซ้อนทับกันเป็นเกลียวไปตามความสูงของกองฟิล์ม
- การเสร็จสิ้นรอบ: เมื่อถึงจำนวนชั้นบนสุดที่ตั้งโปรแกรมไว้ ฟิล์มจะถูกตัดขาด และตัวเลื่อนจะเริ่มรอบการหยุดนิ่ง จานหมุนจะชะลอความเร็วลงด้วยระบบเบรกแบบไดนามิกจนถึงตำแหน่งดัชนี 0° ที่แม่นยำ
- ยกเลิกการโหลดรูปภาพ: กระบอกสูบแบบนิวแมติกจะดึงแผ่นกดด้านบนขึ้นด้านบน ทำให้ผู้ปฏิบัติงานสามารถนำกองวัสดุที่แข็งตัวแล้วออกได้โดยใช้รถเข็นไฮดรอลิก รถยก หรือเครื่องลำเลียงลูกกลิ้งอัตโนมัติ
เหตุใดแรงกดด้านบนจึงสำคัญสำหรับคอยล์ไฟ
ท่อลูกฟูก ท่อพีวีซีแบบยืดหยุ่น และขดลวดขนาดเล็ก มีมวลต่อชิ้นน้อยมาก (โดยทั่วไปต่ำกว่า 10 กิโลกรัมต่อขดลวด) เมื่อวางซ้อนกันสูง 6 ถึง 10 หน่วยโดยไม่มีการยึดตรึง การจัดเรียงแบบนี้จะมีความเปราะบางอย่างมาก
[ Pneumatic Cylinder Force: 500–1,500 N ]
                 │
                 ▼
     ┌───────────────────────┐  <-- Anti-friction swivel platen
     │   Top Hose Coil       │
     ├───────────────────────┤
     │   Middle Hose Coil    │  <-- Resists tangential film pull (F_t)
     ├───────────────────────┤
     │   Bottom Hose Coil    │
═════╧═══════════════════════╧═════ <-- Rotating Turntable Base (13 r/min)
เมื่อแท่นหมุนเร่งความเร็ว แรงดึงในแนวสัมผัสจากตัวยืดล่วงหน้าจะสร้างแรงเฉือนชดเชยต่อชั้นบน หากไม่มีแรงกดในแนวดิ่งจากภายนอก ค่าสัมประสิทธิ์แรงเสียดทานต่ำระหว่างผิวขดลวดพลาสติกที่เรียบลื่นจะทำให้เกิดการลื่นไถลด้านข้าง การโก่งงอของเสา หรือการล้มคว่ำของกองขดลวดทั้งหมดได้
เครื่องกดด้านบนแบบเลือกได้รุ่น A200 มีเสาไกด์แนวตั้งที่ติดตั้งกระบอกสูบแบบนิวแมติกสองทิศทาง แผ่นกดทรงกลมประกอบด้วยตลับลูกปืนแบบหมุนอิสระที่หมุนไปพร้อมกับกองวัสดุ รักษาแรงหนีบให้คงที่ตลอดกระบวนการห่อโดยไม่ทำให้พื้นผิวด้านบนของผลิตภัณฑ์เป็นรอย
ข้อมูลจำเพาะของ A200 และ FPH-300
| พารามิเตอร์ทางเทคนิค | เครื่องห่อพาเลทแบบหมุน A200 | เครื่องห่อคอยล์แบบวงโคจร FPH-300 |
|---|---|---|
| การกำหนดค่าการห่อ | การห่อหุ้มทรงกระบอกภายนอก (จากระดับสายตาถึงท้องฟ้า) | การพันแบบวงแหวนผ่านดวงตา (แนวรัศมี) |
| ซองรับน้ำหนัก | ขนาดขั้นต่ำ 500 × 500 มม. สูงสุด 1,500 × 1,500 มม. | เส้นผ่านศูนย์กลางภายในของขดลวด: 300–700 มม.; เส้นผ่านศูนย์กลางภายนอกของขดลวด: 500–1,000 มม. |
| ความสูง/ความกว้างสูงสุด | ความสูงของชั้นวางสินค้าสูงสุดถึง 1,800 มม. | ความกว้างตามแนวแกนของขดลวด: 100–300 มม. |
| ข้อมูลจำเพาะของแท่นหมุน / วงแหวน | เหล็กกล้าตันขนาดเส้นผ่านศูนย์กลาง 1,500 มม. (ขนาดเส้นผ่านศูนย์กลาง 2,000 มม. เป็นตัวเลือกเพิ่มเติม) | วงแหวนอะลูมิเนียมหล่อความเร็วสูง |
| ความจุน้ำหนักบรรทุก | น้ำหนักมาตรฐาน 1,800 กก. (รุ่นสำหรับงานหนักรับน้ำหนักได้ 2,000 กก.) | ขดลวดเดี่ยวรับน้ำหนักได้ 10–100 กิโลกรัม |
| ความเร็วในการทำงาน | ความเร็วรอบจานหมุน: 0–13 รอบต่อนาที (ควบคุมด้วย VFD) | ความเร็วรอบของวงแหวน: 20–120 รอบ/นาที (ขับเคลื่อนด้วยอินเวอร์เตอร์) |
| อัตราการรับส่งข้อมูล | 20–40 สแต็กเต็ม/ชั่วโมง | รอบการทำงาน 23–35 วินาทีต่อขดลวดแต่ละอัน |
| ขนาดม้วนฟิล์ม | ความกว้าง: 500 มม., ความหนา: 17–35 µm, แกนกลาง: 76 มม. | ความกว้าง: 90–100 มม., เส้นผ่านศูนย์กลางภายนอก: ≤ 150 มม., แกนกลาง: 50 มม. |
| ระบบปรับความตึง | การยืดก่อนกำหนดด้วยลูกกลิ้งคู่แบบใช้พลังงาน 250% (100–300%) | ระบบเบรกแรงเสียดทานเชิงกลพร้อมแขนควบคุม |
| ตัวเลือกมาตรฐาน | เครื่องอัดแบบแผ่นบนระบบลม, ทางลาดสำหรับโหลด | เครื่องตัดและหนีบอัตโนมัติ พร้อมที่จ่ายเทปโลโก้ในตัว |
| ความต้องการสาธารณูปโภค | 220 โวลต์, 1 เฟส, 50/60 เฮิรตซ์, 1.2 กิโลวัตต์ | 380 โวลต์, 3 เฟส, 50/60 เฮิรตซ์, 1.9 กิโลวัตต์ |
ตัวอย่างการใช้งาน: ขดแปดขด, พันซ้อนกัน หรือพันแบบมีห่วง
พิจารณาชุดการผลิตท่อไฮดรอลิกอุตสาหกรรมที่มีขนาดดังนี้: เส้นผ่านศูนย์กลางภายนอก = 600 มม., เส้นผ่านศูนย์กลางภายใน = 350 มม., ความกว้างตามแนวแกน = 150 มม . และน้ำหนักแต่ละชิ้น 12 กก. การซ้อนท่อ 8 ขดจะทำให้ได้ความสูงของโหลดที่ไม่ถูกอัด 1,200 มม.
       OD: 600 mm
      ┌───────────┐
      │  ┌─────┐  │  ^
      │  │ ID: │  │  │ Width: 150 mm
      │  │350mm│  │  │
      │  └─────┘  │  v
      └───────────┘
   8 coils stacked = 1,200 mm total height
1. การคำนวณการพันซ้อน A200
- พารามิเตอร์ของฟิล์ม: ความกว้างของเว็บ 500 มม. ตั้งค่าอัตราส่วนการซ้อนทับ 50% ทำให้ได้อัตราการเคลื่อนที่ในแนวตั้งที่มีประสิทธิภาพ
500 mm × (1 - 0.50) = 250 mmต่อการหมุนหนึ่งรอบของแผ่นเสียง - การเดินทางของรถม้าเลี้ยว: การที่จะครอบคลุมความสูงในแนวตั้ง 1,200 มม. นั้น ต้องใช้:
1,200 mm ÷ 250 mm/turn = 4.8 turns(ปัดขึ้นเป็น 5 รอบเต็ม) - จำนวนรอบการหมุนทั้งหมด: การเพิ่มแผ่นหุ้มฐานเสริมแรง 3 แผ่น และแผ่นหุ้มด้านบนเสริมแรง 3 แผ่น จะได้ผลลัพธ์ดังนี้:
5 (climb) + 3 (base) + 3 (top) = 11 revolutions. - รอบเวลา: ที่ความเร็วรอบคงที่ 13 รอบ/นาที เวลาการหมุนโดยประมาณคือ:
(11 turns ÷ 13 r/min) × 60 s = 50.8 sการเพิ่มเวลา 4 วินาทีสำหรับเส้นโค้งการเร่ง/ลดความเร็วของ VFD ส่งผลให้เวลาวงจรเชิงกลโดยรวมเป็น ใช้เวลาประมาณ 55 วินาทีสำหรับคอยล์ทั้ง 8 ตัว (เทียบเท่ากับประมาณ 6.9 วินาทีต่อขดลวด) - ปริมาณวัสดุฟิล์มที่ได้:
เส้นรอบวงต่อการหมุนหนึ่งรอบ =
π × 0.60 m = 1.885 mฟิล์มที่ใช้กับโหลด =11 turns × 1.885 m = 20.73 mที่อัตราส่วนการยืดก่อนการผลิต 250% (ปัจจัยการยืด = 3.5) ฟิล์มที่ดึงออกมาจากม้วนต้นแบบจะมีลักษณะดังนี้:20.73 m ÷ 3.5 = 5.92 linear meters.
2. การคำนวณการพันผ้าปิดตาแบบรายบุคคล FPH-300
- ขนาดของผลิตภัณฑ์ (เส้นผ่านศูนย์กลางภายใน 350 มม. เส้นผ่านศูนย์กลางภายนอก 600 มม. ความกว้าง 150 มม.) สอดคล้องกับรูปทรงคอแหวนของ FPH-300
- ลำดับการพันขดลวดเดี่ยว (การโหลด การพันวงแหวนโดยให้ซ้อนทับกัน 50% การตัด และการดีดออก) โดยเฉลี่ย วินาที 28 ต่อขดลวด
- เวลารวมในการประมวลผลขดลวดแปดขดแบบอนุกรม:
8 coils × 28 s = 224 seconds(ช่วงเวลา: 184–280 วินาที)
ตารางสรุปเปรียบเทียบ
| พารามิเตอร์การประเมิน | A200 Unitized Stack Wrap | FPH-300 ห่อตาข้างเดียว |
|---|---|---|
| ระยะเวลาการพันใช้งาน (8 คอยล์) | ~55 วินาที (รวมเวลาเตรียมชุดข้อมูล) | 184–280 วินาที (การไหลต่อเนื่องแบบอินไลน์) |
| การป้องกันคอยล์แต่ละตัว | ระดับต่ำ (เมื่อฟิล์มชั้นนอกแตก) | สูง (ปิดสนิทกันน้ำ/กันฝุ่น 100%) |
| การใช้วัสดุ | ฟิล์มขนาดกว้าง 500 มม. ยาว 5.92 เมตร (เมื่อยืดแล้ว) | ฟิล์มแคบขนาด 100 มม. ยาวประมาณ 32 เมตร |
| การจัดการตามหลักสรีรศาสตร์ | วงจรการเคลื่อนย้ายพาเลทเดี่ยว | ป้อนด้วยมือหรือด้วยระบบรอกสำหรับขดลวดแต่ละขด |
เลือกวิธีไหนดี
                      Do coils ship as a complete batch
                      to an OEM/assembly facility?
                                     │
                     ┌───────────────┴───────────────┐
                    YES                              NO
                     │                               │
                     ▼                               ▼
          Select A200 Stack Wrap           Do individual coils require
      (Fastest cycle: ~55 s / 8 coils)     clean storage or retail display?
                                                     │
                                     ┌───────────────┴───────────────┐
                                    YES                              NO
                                     │                               │
                                     ▼                               ▼
                          Select FPH-300 Eye Wrap         Review internal staging
(Full seal: 23–35 s / coil) and transport damage risks- ติดตั้ง A200 Turntable Stack Wrapper เมื่อ: การขนส่งสินค้าปริมาณมากจะส่งตรงไปยังผู้ผลิตอุปกรณ์ดั้งเดิม (OEM) โครงการก่อสร้าง หรือคลังสินค้ากระจายสินค้าส่วนกลาง ซึ่งพาเลทจะยังคงอยู่ในสภาพสมบูรณ์จนกว่าจะถึงจุดใช้งาน
- ควรใช้เครื่องห่อหุ้มรอบดวงตา FPH-300 เมื่อ: ม้วนเหล็กถูกจำหน่ายแยกชิ้นจากชั้นวางขายส่ง โดยต้องเผชิญกับสภาพแวดล้อมการขนส่งในพื้นที่ชายฝั่ง/ชื้น ซึ่งจำเป็นต้องมีการปิดผนึกกันความชื้นอย่างสมบูรณ์ หรือผลิตจากวัสดุลูกฟูกที่ไวต่อการเสียดสี ซึ่งจะเสียรูปทรงภายใต้แรงกดทับจากการวางซ้อนกันเป็นจำนวนมาก
- การใช้งานแบบไฮบริด: โรงงานผลิตสายไฟและท่อชั้นนำมักใช้ทั้งสองระบบ โดยขดลวดแต่ละขดจะถูกห่อด้วยห่วงบนเครื่อง FPH-300 เพื่อป้องกันผลกระทบจากสภาพแวดล้อม จากนั้นจึงนำไปวางบนพาเลทเป็นกองหลายขดแล้วห่อด้วยเครื่อง A200 เพื่อการขนส่งทางตู้คอนเทนเนอร์ที่ปลอดภัย
รายการตรวจสอบสำหรับการคัดเลือก: สิ่งที่ต้องส่งให้เรา
เพื่อให้มั่นใจได้ว่าการเลือกอัตราทดเกียร์ การกำหนดขนาดแผ่นรองลม และขนาดช่องเปิดของวงแหวนถูกต้อง โปรดส่งข้อมูลทางเทคนิคต่อไปนี้:
- ขนาดของขดลวด: เส้นผ่านศูนย์กลางภายนอก (OD) ต่ำสุดและสูงสุด เส้นผ่านศูนย์กลางภายใน (ID) และความกว้างตามแนวแกน (มม.)
- มวลต่อหน่วย: น้ำหนักของขดลวดแต่ละขด และน้ำหนักรวมสูงสุดของขดลวดที่วางซ้อนกัน (กิโลกรัม)
- เป้าหมายปริมาณงาน: เป้าหมายผลผลิตรายวัน (จำนวนขดลวด/กะ หรือจำนวนพาเลทสำเร็จรูป/ชั่วโมง)
- ข้อกำหนดเกี่ยวกับสิ่งกีดขวาง: การกักเก็บในกองซ้อนเท่านั้น เทียบกับการปิดผนึกบรรจุภัณฑ์แต่ละชิ้นอย่างแน่นหนา ป้องกันอากาศและน้ำรั่วซึม 100%
- ความเข้ากันได้ของพื้นผิว: ฟิล์มยืด LLDPE มาตรฐาน, ฟิล์มป้องกันการกัดกร่อน VCI, กระดาษเครป หรือแถบ HDPE แบบทอ
- รายละเอียดระบบสาธารณูปโภคของไซต์: กำลังไฟฟ้าในสายการผลิต (เช่น 380 V 3 เฟส เทียบกับ 220 V 1 เฟส) และความพร้อมใช้งานของอากาศอัด (บาร์ / PSI)
ความปลอดภัย: EN 415-6 และ EN 415-10
อุปกรณ์ของ FHOPE เป็นไปตามข้อกำหนดของระเบียบเครื่องจักรของยุโรปและมาตรฐานความปลอดภัยสากล โดยผ่านการรับรอง CE จากหน่วยงานภายนอก:
- เครื่องพันพาเลท A200 (EN 415-6): ควบคุมเสถียรภาพ จุดหนีบจากการหมุน และกลไกการเคลื่อนที่ของเสา อันตรายหลักเกี่ยวข้องกับจุดหนีบจากการหมุนที่แผ่นฐาน และความเสี่ยงจากการเฉือนใต้เครื่องกดลมด้านบน ระบบมีระยะห่างเพื่อความปลอดภัยรอบด้าน สายเคเบิลป้องกันการตกของเสาแบบสองทิศทาง และสวิตช์หยุดฉุกเฉินประเภท 4 / PL d
- กระดาษห่อแหวน FPH-300 (EN 415-10): ควบคุมระบบวงแหวนโคจรต่อเนื่อง การหมุนของกระสวยอวกาศด้วยความเร็วสูง (สูงสุด 120 รอบ/นาที) ก่อให้เกิดอันตรายจากการพันกันอย่างรุนแรง เครื่องจักรต้องทำงานภายในพื้นที่ปิดล้อมเพื่อความปลอดภัยที่เชื่อมต่อกัน หรือม่านแสงที่ได้มาตรฐาน ISO-13849 1 และ ISO.12100โดยจะตัดกระแสไฟทันทีหากบริเวณที่ห่อหุ้มเกิดความเสียหายระหว่างการใช้งาน
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: เครื่อง A200 สามารถพันขดลวดขนาดใหญ่เดี่ยวๆ ที่วางราบอยู่บนแท่นหมุนได้หรือไม่?ตอบ: ได้ครับ เครื่อง A200 รองรับขดลวดทุกขนาด ตั้งแต่ 500 × 500 × 500 มม. ไปจนถึง 1,500 × 1,500 × 1,800 มม. โดยที่ขดลวดต้องวางอยู่บนแท่นหมุนอย่างมั่นคง
ถาม: สามารถติดตั้งเครื่องอัดด้านบนเพิ่มเติมลงในเครื่อง A200 ที่มีอยู่แล้วได้หรือไม่? ตอบ: ได้ ตู้ไฟฟ้าและโครงสร้างเสาของ A200 มีรูเจาะสำหรับติดตั้งอุปกรณ์ทางกลและพอร์ต PLC I/O เฉพาะสำหรับการติดตั้งแขนเสาแบบใช้ลม ชุดควบคุมแรงดันลม และระบบล็อคเพื่อความปลอดภัยในภาคสนาม
ถาม: เครื่อง FPH-300 สามารถใช้กับวัสดุอื่นนอกเหนือจากฟิล์มยืดได้หรือไม่?ตอบ: ได้ค่ะ แกนหมุนวัสดุรองรับฟิล์มยืด ฟิล์มกันสนิม VCI กระดาษเครปหนา และริบบิ้น HDPE เคลือบ โดยใช้อะแดปเตอร์แกนปรับได้ (50 มม. หรือ 76 มม.)
ถาม: ระบบหยุดฉุกเฉินของเครื่องจักรเป็นไปตามมาตรฐานความปลอดภัยประเภทใด?ตอบ: ทั้งรุ่น A200 และ FPH-300 ใช้ระบบวงจรความปลอดภัยที่สอดคล้องกับมาตรฐาน ISO 13849-1 ระดับประสิทธิภาพ d (PL d) โดยมีรีเลย์ความปลอดภัยเฉพาะคอยตรวจสอบเพื่อตัดกระแสไฟควบคุมไปยังอินเวอร์เตอร์ขับเคลื่อนและโซลินอยด์นิวแมติก
ขั้นตอนต่อไป
- โปรดส่งข้อมูลจำเพาะของคอยล์ของคุณมา (เส้นผ่านศูนย์กลางภายนอก, เส้นผ่านศูนย์กลางภายใน, ความกว้าง, น้ำหนัก และเป้าหมายรายชั่วโมง) ถึง info@fhopepack.com.
- รับข้อเสนอทางวิศวกรรมของเราภายใน 24 ชั่วโมงพร้อมด้วยการคำนวณเวลาวงจรที่เหมาะสมที่สุดและคำแนะนำเกี่ยวกับการจัดวางกระบวนการ
- ตรวจสอบแบบร่างการบูรณาการ CAD 2 มิติ/3 มิติแบบกำหนดเอง ออกแบบมาให้เหมาะสมกับขนาดของสายการผลิตและเครื่องจักรในการขนถ่ายสินค้าของคุณโดยตรง
การอ่านที่เกี่ยวข้อง
แหล่งที่มา
- กลไกการทำงานและข้อมูลจำเพาะของเครื่องจักร: คู่มือทางเทคนิคสำหรับเครื่องห่อพาเลท FHOPE A200 และเครื่องห่อสายยาง FPH-300
- วิดีโอแสดงการใช้งานเครื่องจักร: การสาธิตระบบม้วนสายยางและสายเคเบิลแบบแท่นหมุน
- แบบจำลองผลผลิตฟิล์มและแรงตึงแบบไดนามิก: เอกสารประกอบการวิจัยทางวิศวกรรม FHOPE EN-WRAP-2024
- มาตรฐานข้อบังคับ: EN 415-6 (ความปลอดภัยของเครื่องจักรบรรจุภัณฑ์ – เครื่องห่อพาเลท); EN 415-10 (ข้อกำหนดทั่วไปสำหรับเครื่องจักรบรรจุภัณฑ์); ISO 12100:2010 (ความปลอดภัยของเครื่องจักร – หลักการทั่วไปสำหรับการออกแบบ)
แก้ไขล่าสุด: 17 กันยายน 2026