บทสรุปสำหรับผู้บริหารเครื่องเรียงซ้อนโปรไฟล์อลูมิเนียมอัตโนมัติจะรวบรวมโปรไฟล์จากสายพานลำเลียงขาออก นับจำนวนโปรไฟล์เป็นชั้นๆ และยกแต่ละชั้นลงในตะกร้า โดยมีตัวคั่นป้อนระหว่างชั้น เครื่องเรียงซ้อนโปรไฟล์อลูมิเนียมของเราสามารถจัดการกับโปรไฟล์ขนาด3000–7000 มม.ยกได้สูงสุด 250 กก. ต่อการยกหนึ่งครั้ง และทำงานด้วยความเร็วในการยกหลักสูงสุด 0.512 ม./วินาที มีผู้ควบคุมเพียงคนเดียวดูแลการทำงาน คู่มือนี้ครอบคลุมลำดับการเรียงซ้อน ข้อมูลจำเพาะ และ วิธี การกำหนดขนาดชั้นและรอบการทำงาน
สารบัญ
- ลำดับการเรียงซ้อน
- ข้อมูลจำเพาะของเครื่องเรียงซ้อน
- การกำหนดขนาดเลเยอร์
- รอบเวลา
- ป้องกันพื้นผิว
- การรวมสาย
- ความปลอดภัย
- รายการตรวจสอบการคัดเลือก
- คำถามที่พบบ่อยด้านวิศวกรรม
- ขั้นตอนต่อไป
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มา
วิธีการทำงานของสายการผลิตเรียงซ้อนตะกร้าโปรไฟล์อลูมิเนียม
เราสร้างสายการผลิตในวิดีโอนี้ขึ้นมาเอง เครื่องเรียงซ้อนแบบโครงสร้างเคลื่อนที่ได้วิ่งบนรางเหนือสายพานลำเลียง และสร้างกองชิ้นงานตามรูปทรงที่ต้องการไว้ข้างๆ สายพานลำเลียง:
- 0–24 วินาที หยิบ ถือ วาง คืน ตัวจับยึดจะหยิบชิ้นงานจากสายพานลำเลียง เคลื่อนที่ไปตามรางด้านบน วางลง และกลับมายังจุดเริ่มต้น การหยิบแต่ละครั้งประกอบด้วยการยกหนึ่งครั้งและการเคลื่อนที่ด้านข้างอีกหนึ่งครั้ง โดยการเคลื่อนที่ทั้งสองนี้จะถูกคำนวณขนาดในส่วนของเวลาการทำงานด้านล่าง
- 28–52 วินาที ทำซ้ำภายใต้การดูแล กระบวนการจะดำเนินซ้ำโดยมีผู้ปฏิบัติงานหนึ่งคนอยู่ที่ฝั่งกองวัสดุ ซึ่งสอดคล้องกับการออกแบบเซลล์แบบคนเดียวของเรา
- 64–120 วินาที, ภาพระยะใกล้หนึ่งรอบ ตัวจับยึดจะลดระดับลงจาก 68 วินาที จับและยกขึ้นภายใน 96 วินาที เคลื่อนที่ไปด้านข้าง และวางลงบนยอดกองที่เวลา 108–112 วินาที มันจะชะลอความเร็วลงก่อนวางลง: ความเร็วในการยกที่ต่ำนั้นเพื่อให้สัมผัสกับพื้นผิวของชิ้นงานอย่างนุ่มนวล จากนั้นมันจะยกขึ้นอีกครั้งเมื่อชิ้นงานถัดไปมาถึง
ในวิดีโอนี้ โครงเครนจะวางชิ้นงานลงบนกองที่อยู่ข้างสายพานลำเลียง ส่วนบนสายการผลิตแบบตะกร้า โครงเครนเดียวกันนี้จะทำงานตามลำดับขั้นตอนทั้งหมดดังที่แสดงด้านล่าง
ในสายการผลิตตะกร้า เครื่องเรียงตะกร้าของเราจะทำงานตามลำดับดังนี้:
- การรวบรวมทางออนไลน์ สายพานลำเลียงแบบส่งต่อเชื่อมต่อเครื่องเรียงซ้อนเข้ากับส่วนส่งออกของเครื่องอัดรีดและรวบรวมชิ้นงานโปรไฟล์ต่างๆ
- การนับและการสร้างชั้น ระบบจะระบุความกว้างของโปรไฟล์และคำนวณว่าสามารถวางโปรไฟล์ได้กี่ชิ้นในชั้นเดียว
- เลือกเลเยอร์ เครื่องยกจะยกชั้นทั้งหมดขึ้นมา
- เติมตะกร้าให้เต็ม ชั้นดินนั้นจะถูกเคลื่อนย้ายและวางลงในตะกร้า กล่องไม้ หรือตะกร้าเหล็ก
- ตัวป้อนสเปเซอร์ แผ่นไม้ระแนงจะถูกป้อนเข้าไปโดยอัตโนมัติระหว่างชั้นต่างๆ เพื่อป้องกันพื้นผิว
- การเปลี่ยนตะกร้าสินค้า ตะกร้าเปล่าจะถูกวางซ้อนบนชั้นวางโดยอัตโนมัติ

ข้อมูลจำเพาะของเครื่องเรียงซ้อนโปรไฟล์อลูมิเนียม
| พารามิเตอร์ | ความคุ้มค่า |
|---|---|
| ความยาวโปรไฟล์ | 3000 – 7000 มม |
| น้ำหนักบรรทุกสูงสุด | ยกได้ครั้งละ 250 กิโลกรัม |
| น้ำหนักสูงสุดต่อชิ้น | 100 |
| ความเร็วลิฟต์หลัก | 0.1–0.512 ม./วินาที |
| ความเร็วในการเคลื่อนที่ซ้ายขวา | 0.026–0.256 ม./วินาที |
| บริการจัดหา | 380 โวลต์ 50 เฮิรตซ์ |
| Control | PLC พร้อมชุดเบรก; โหมดการทำงานแบบแมนนวลและอัตโนมัติ |
เครื่องเรียงซ้อนสามารถระบุรูปทรงและขนาดของชิ้นส่วนต่างๆ ได้โดยไม่ต้องปรับแต่งด้วยตนเอง ดังนั้นช่องเดียวจึงสามารถรองรับผลิตภัณฑ์ที่หลากหลายได้
การกำหนดขนาดชั้น: จำนวนโปรไฟล์ต่อชั้นนับจากขีดจำกัดการยก
มีข้อจำกัดสองประการที่กำหนดจำนวนโปรไฟล์ที่สามารถวางในชั้นเดียวได้ ได้แก่ ความกว้างของตะกร้าและน้ำหนักบรรทุก 250 กิโลกรัม ตรวจสอบขีดจำกัดน้ำหนักได้ดังนี้:
- น้ำหนักโปรไฟล์ = น้ำหนักเชิงเส้น × ความยาว ตัวอย่างเช่น โปรไฟล์ที่มีน้ำหนัก 2.0 กก./ม. ที่ความยาว 6000 มม. จะมีน้ำหนัก 12 กก.
- โปรไฟล์ต่อการยก = 250 กก. ÷ 12 กก. = 20 โปรไฟล์ (ปัดลง)
- ตรวจสอบความกว้าง: จำนวนชั้นที่นับได้จะต้องพอดีกับความกว้างของตะกร้า ซึ่งระบบจะคำนวณจากความกว้างของรูปทรงที่วัดได้
| น้ำหนักเชิงเส้น | ความยาว | น้ำหนักชิ้น | จำนวนโปรไฟล์สูงสุดต่อการยก 250 กก. |
|---|---|---|---|
| 1.0 กก. / ม | 6000 มม | 6 | 41 |
| 2.0 กก. / ม | 6000 มม | 12 | 20 |
| 5.0 กก. / ม | 7000 มม | 35 | 7 |
เวลาต่อรอบต่อชั้น
เวลาในการเดินทางขึ้นอยู่กับระยะทางและความเร็ว ที่ความเร็วสูงสุด:
-
ระยะยก: 1.5 เมตร ที่ความเร็ว 0.512 เมตร/วินาที ใช้เวลาประมาณ 2.9 วินาที
-
การเคลื่อนที่ด้านข้าง: 3 เมตร ที่ความเร็ว 0.256 เมตร/วินาที ใช้เวลาประมาณ 11.7 วินาที
-
การกำหนดตำแหน่งอย่างละเอียด:ความเร็วในการยกที่ต่ำเพียง 0.1 เมตร/วินาที และความเร็วในการเคลื่อนที่ 0.026 เมตร/วินาที นั้นเหมาะสมสำหรับการวางลงอย่างนุ่มนวล ดังนั้นควรเผื่อเวลาให้ความเร็วลดลงก่อนถึงตำแหน่งตะกร้าแต่ละตำแหน่ง
-
จังหวะการเคลื่อนที่กลับ:โครงเครนเปล่าเคลื่อนที่กลับเป็นระยะทาง 3 เมตรเท่าเดิม และลิฟต์เคลื่อนที่ได้ระยะทาง 1.5 เมตรเท่าเดิม ดังนั้นการเคลื่อนที่กลับจึงใช้เวลาประมาณ 2.9 + 11.7 = 14.6 วินาที ที่ความเร็วสูงสุด
-
ระยะการเดินทางต่อชั้น:การหยิบและส่งหนึ่งครั้งใช้เวลาประมาณ 2 × 14.6 = 29.2 วินาที ที่ความเร็วสูงสุด
เพิ่มการนับ การลดความเร็วสำหรับการวางลง และการป้อนตัวเว้นระยะ จากนั้นเปรียบเทียบรอบการทำงานกับอัตราการป้อนออกของการอัดขึ้นรูป
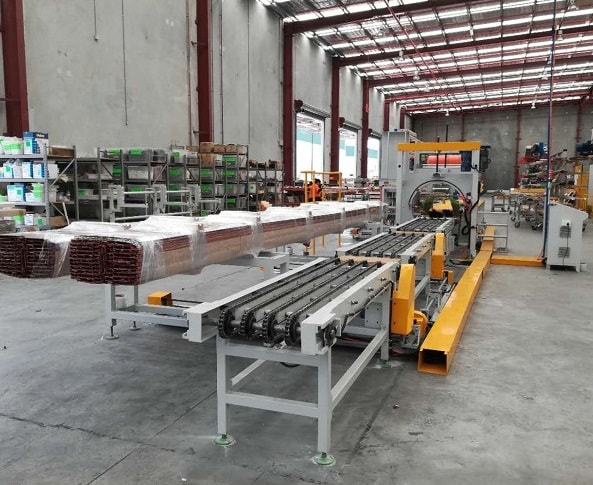
การป้องกันพื้นผิวระหว่างการวางซ้อน
รอยขีดข่วนเกิดจากการที่ชิ้นส่วนต่างๆ เสียดสีกันเองหรือเสียดสีกับตะกร้า เครื่องเรียงซ้อนช่วยลดรอยขีดข่วนเหล่านี้ได้ 3 วิธี:
- การจัดการสัมผัสที่นุ่มนวล ของชั้นระหว่างการหยิบและวาง
- ระบบป้อนแผ่นไม้อัตโนมัติ ระหว่างชั้นต่างๆ จะมีแผ่นไม้ที่ทำจากวัสดุต่างกันคั่นอยู่
- ความเร็วในการลงจอดต่ำจากความเร็ว 0.1 เมตร/วินาที บนลิฟต์หลัก
การบูรณาการสายการผลิตและการจัดสรรบุคลากร
เครื่องเรียงซ้อนเชื่อมต่อกับสายพานลำเลียงขาออกของการอัดรีดแบบออนไลน์ ซึ่งช่วยประหยัดพื้นที่เมื่อเทียบกับการเรียงซ้อนแบบออฟไลน์ ผู้ปฏิบัติงานเพียงคนเดียวสามารถควบคุมดูแลเซลล์การทำงานได้ ในขณะที่การเรียงซ้อนด้วยมือโดยทั่วไปต้องใช้คนสองคน ตะกร้าที่บรรจุเต็มแล้วจะถูกส่งไปยังกระบวนการถัดไป เช่น การเคลือบผิวหรือการบรรจุภัณฑ์
ความปลอดภัยรอบๆ บริเวณเซลล์เรียงซ้อนโปรไฟล์
แกนยกและแกนเคลื่อนที่ของโครงเครนเป็นอันตรายหลัก ควรกันคนออกจากบริเวณการเคลื่อนที่ขณะใช้งานในโหมดอัตโนมัติ และใช้โหมดแมนนวลสำหรับการเปลี่ยนตะกร้าเมื่อจำเป็น มาตรฐานที่ใช้บังคับจะขึ้นอยู่กับตลาดปลายทาง สำหรับตลาด CE มาตรฐาน ISO 12100 กำหนดวิธีการประเมินความเสี่ยง และมาตรฐาน EN 415-10 กำหนดข้อกำหนดทั่วไปสำหรับเครื่องจักรบรรจุภัณฑ์
รายการตรวจสอบสำหรับการเลือกเครื่องเรียงซ้อนโปรไฟล์อลูมิเนียม
- ช่วงความยาวของโปรไฟล์และช่วงน้ำหนักเชิงเส้น (กก./ม.)
- รูปทรงและความกว้างของช่องแบ่ง และความกว้างของชั้นที่ตะกร้าสินค้าของคุณอนุญาต
- ประเภทของตะกร้า: ลังไม้หรือตะกร้าเหล็ก และขนาดภายในของตะกร้า
- วัสดุและขนาดของตัวคั่น
- อัตราการป้อนชิ้นงานขึ้นรูป (หน่วยเป็นโปรไฟล์ต่อนาที)
- จ่ายแรงดันไฟฟ้าและความถี่ที่หน้างาน
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: เครื่องยกสามารถรองรับความยาวของชิ้นงานได้กี่มิลลิเมตร? ตอบ: 3000–7000 มิลลิเมตร หากชิ้นงานสั้นหรือยาวกว่านี้ จำเป็นต้องใช้โครงยกและสายพานลำเลียงที่ปรับแต่งให้เหมาะสม
ถาม: ชั้นหนึ่งรับน้ำหนักได้มากที่สุดเท่าไหร่? ตอบ: รับน้ำหนักได้สูงสุด 250 กิโลกรัมต่อการยกหนึ่งครั้ง โดยแต่ละชิ้นรับน้ำหนักได้สูงสุด 100 กิโลกรัม นำ 250 กิโลกรัมไปหารด้วยน้ำหนักของชิ้นนั้น เพื่อหาจำนวนโปรไฟล์สูงสุดที่รับได้ต่อชั้น
ถาม: เครื่องเรียงซ้อนเคลื่อนที่เร็วแค่ไหน? ตอบ: การยกหลักมีความเร็ว 0.1–0.512 เมตร/วินาที และการเคลื่อนที่ซ้ายขวาด้วยความเร็ว 0.026–0.256 เมตร/วินาที การเคลื่อนที่ด้านข้าง 3 เมตรด้วยความเร็วสูงสุดใช้เวลาประมาณ 11.7 วินาที
ถาม: จำเป็นต้องตั้งค่าเครื่องเรียงซ้อนใหม่สำหรับรูปทรงโปรไฟล์ที่แตกต่างกันหรือไม่? ตอบ: ไม่จำเป็น เครื่องจะระบุความกว้างและรูปทรงของโปรไฟล์ และคำนวณจำนวนโปรไฟล์ที่สามารถวางในแต่ละชั้นได้ โดยมีเงื่อนไขว่าความยาวของโปรไฟล์ต้องอยู่ในช่วง 3000–7000 มม.
ถาม: เครื่องเรียงซ้อนต้องการผู้ควบคุมกี่คน? ตอบ: เครื่องเรียงซ้อนแบบอัตโนมัติทำงานโดยมีผู้ควบคุม 1 คน สำหรับโปรไฟล์ขนาด 3000–7000 มม. ซึ่งการเรียงซ้อนด้วยมือแบบดั้งเดิมต้องใช้คน 2 คน
ขั้นตอนต่อไป
เราปรับขนาดเครื่องเรียงซ้อนให้เหมาะสมกับปริมาณการผลิตขึ้นรูปของคุณโดยดำเนินการสามขั้นตอน:
- ส่งแบบร่างผังของคุณ โดยมีช่วงความยาว ช่วงกิโลกรัม/เมตร ขนาดตะกร้า และโปรไฟล์ต่อนาที info@fhopepack.com.
- รับข้อเสนอราคาเครื่องจักรภายใน 48 ชั่วโมงรวมถึงการกำหนดขนาดเลเยอร์ การตรวจสอบรอบการทำงาน และการจัดวางเซลล์
- จองคิวสำรวจพื้นที่ เพื่อเชื่อมต่อเครื่องเรียงซ้อนเข้ากับสายพานลำเลียงขาออกของคุณ
การอ่านที่เกี่ยวข้อง
- เครื่องเรียงซ้อนโปรไฟล์อลูมิเนียมอัตโนมัติ
- เครื่องซ้อนโปรไฟล์อลูมิเนียม
- สายการบรรจุโปรไฟล์อลูมิเนียม
- วิดีโอ: เส้นเรียงซ้อนโปรไฟล์
- วิดีโอ: เครื่องเรียงซ้อนอลูมิเนียมอัตโนมัติ
แหล่งที่มา
- ความเร็ว, น้ำหนักยก, ความยาวของโปรไฟล์, แหล่งจ่ายไฟ, PLC, การระบุความกว้าง, การเปรียบเทียบการทำงานโดยผู้ปฏิบัติงานคนเดียว: เครื่องเรียงซ้อนโปรไฟล์อลูมิเนียมอัตโนมัติ หน้า
- การเชื่อมต่อออนไลน์, การใส่ตะกร้า, การป้อนแผ่นไม้, โหมดการทำงานแบบแมนนวลและอัตโนมัติ: หน้าเครื่องเรียงซ้อนโปรไฟล์อลูมิเนียม
- มุมมองแบบเส้น: วิดีโอการเรียงตะกร้าของเราบน YouTube
- ขอบเขตของมาตรฐาน: ISO 12100: 2010, EN 415-10: 2014
แก้ไขล่าสุด: 03 กันยายน 2026