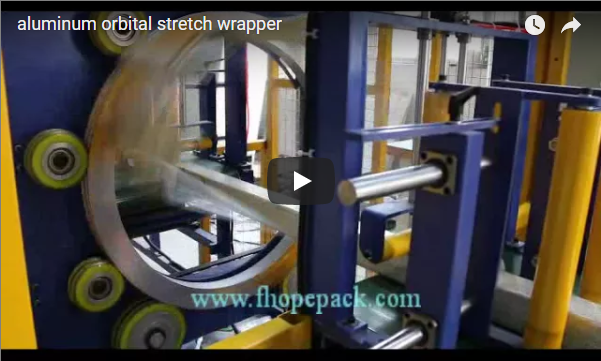
บทสรุปสำหรับผู้บริหารเครื่องห่อแท่งโลหะใช้แหวนหมุนแบบวงโคจรที่โคจรรอบชิ้นงานที่เคลื่อนที่ในแนวเส้นตรงและไม่หมุน เครื่องห่อแบบวงโคจรขนาดเล็ก S200 ของเราสามารถห่อแท่งโลหะเดี่ยวและมัดแข็งน้ำหนักเบาที่มีขนาดหน้าตัดตั้งแต่ 10 มม. ถึง 200 มม. (วัดตามแนวทแยงมุม) ความยาวขั้นต่ำ 300 มม. และน้ำหนักต่อหน่วยสูงสุด 100 กก. ทำงานด้วยความเร็วแหวนที่ปรับได้ 20–120 รอบต่อนาที และความเร็วในการลำเลียง 4–12 เมตรต่อนาที โดยใช้ระบบขับเคลื่อน 2.1 กิโลวัตต์ สำหรับมัดที่มีขนาดหน้าตัดเกิน 200 มม. หรือความยาวสูงสุด 10 เมตร จะเปลี่ยนไปใช้แท่นห่อแท่งโลหะสำหรับงานหนัก ซึ่งทำงานที่ความเร็ว 30–60 รอบต่อนาที ด้วยกำลังติดตั้ง 6.5–6.8 กิโลวัตต์ การกระจายตัวของฟิล์มแบบเกลียวเป็นไปตามความสัมพันธ์ทางจลศาสตร์อย่างเคร่งครัด: ระยะห่าง (มม.) = ความกว้างของฟิล์ม (มม.) × (1 − เปอร์เซ็นต์การทับ ซ้อน)
สารบัญ
- เครื่องจักรสองเครื่อง การตัดสินใจครั้งเดียว
- ทำไมแท่งนั้นถึงไม่หมุน
- การนำเสนอภาพยนตร์: วิธีสามตัวเลข
- ความยาวและสะพานสายพานลำเลียง
- จัดตำแหน่งแท่งให้ตรงกลางและตั้งค่าความตึง
- ฟิล์มและวัสดุบรรจุภัณฑ์
- ระบบควบคุมและอัตโนมัติ
- ความปลอดภัยและมาตรฐาน
- รายการตรวจสอบสำหรับการเลือกเครื่องห่อแท่งช็อกโกแลต
- คำถามที่พบบ่อยด้านวิศวกรรม
- ขั้นตอนต่อไป
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มา
เครื่องจักรสองเครื่อง การตัดสินใจครั้งเดียว
การบรรจุภัณฑ์แท่งช็อกโกแลตที่ FHOPE ใช้ระบบห่อแบบวงแหวนหมุนแนวนอน การเลือกแพลตฟอร์มเครื่องจักรที่เหมาะสมขึ้นอยู่กับพารามิเตอร์ทางกายภาพหลักสามประการ ได้แก่ ขนาดเส้นผ่านศูนย์กลางสูงสุด (เส้นทแยงมุมด้านนอก) ความยาวโดยรวมของแท่งช็อกโกแลต และมวลรวมของหน่วย
เครื่องห่อฟิล์มแบบวงโคจรขนาดเล็ก S200มาตรฐานสามารถห่อชิ้นงานที่มีความแม่นยำสูงได้ เช่น แท่งโลหะ อลูมิเนียมขึ้นรูป ท่อทองแดง และชิ้นส่วนที่มีน้ำหนักเบา ชิ้นงานจะเคลื่อนที่ในแนวนอนไปตามสายพานลำเลียงแบบลูกกลิ้งที่ขับเคลื่อนด้วยมอเตอร์ ผ่านวงแหวนอลูมิเนียมที่หมุนด้วยความเร็วสูง ซึ่งจะวางฟิล์มยืดในลักษณะเกลียวต่อเนื่อง และส่งไปยังโต๊ะรับชิ้นงานได้อย่างราบรื่น
สำหรับมัดเหล็กอุตสาหกรรม เหล็กเส้นโครงสร้าง และเหล็กเส้นเสริมแรงยาวเครื่องห่อเหล็กเส้น นี้ มีโครงสร้างที่แข็งแรง ทุ่นลูกกลิ้งเสริมแรง และความสามารถในการใช้งานกับวัสดุสองชนิดที่จำเป็นต่อการรับน้ำหนักมหาศาล
| พารามิเตอร์ทางวิศวกรรม | S200 เครื่องห่อแบบวงโคจรขนาดเล็ก | เครื่องพันแท่งโลหะสำหรับงานหนัก |
|---|---|---|
| ขอบเขตภาคตัดขวาง (เส้นผ่านศูนย์กลางภายนอก / เส้นทแยงมุม) | 10 – 200 มม | 200–500 มม. (กรอบสั่งทำพิเศษได้ถึง 2000 มม.) |
| ช่วงความยาวของชิ้นงาน | 300 มม. ถึง 6000 มม | 2000 มม. ถึง 10000 มม. (ปรับขยายได้) |
| ความจุน้ำหนักบรรทุกสูงสุด | 10–100 กก. (ยกน้ำหนักมาตรฐาน) | 100–4000 กก. (โครงสร้างเสริมแรง) |
| ความเร็วในการหมุนของแหวน | 20–120 รอบต่อนาที (ปรับความเร็วรอบด้วย VFD) | 30–60 รอบต่อนาที (วงแหวนเฟืองสำหรับงานหนัก) |
| การถ่ายทอดความเร็วเชิงเส้น | 4–12 ม./นาที | 2–12 ม./นาที |
| กำลังขับที่ติดตั้ง | ประมาณ 2.1 กิโลวัตต์ | 6.5–6.8 กิโลวัตต์ |
| วัสดุบรรจุภัณฑ์ที่เข้ากันได้ | ฟิล์มยืด LLDPE (ความกว้าง 120–200 มม.) | ฟิล์มยืด LLDPE, ฟิล์ม PE, กระดาษกันสนิม VCI, สายพานถัก |
| กลไกยึดชิ้นงาน | ลูกกลิ้งปรับเสถียรภาพเหนือศีรษะแบบใช้ลม | แคลมป์ยึดด้านบนคู่แบบรับน้ำหนักมาก + ลูกกลิ้งรูปตัววี |
หมายเหตุ: แท่นวางเครื่องห่อแท่งโลหะสำหรับงานหนักใช้โครงสร้างแบบโมดูลาร์ โดยการกำหนดค่ามาตรฐานรองรับมัดโลหะที่มีเส้นผ่านศูนย์กลางภายนอกสูงสุด 500 มม. และสายการผลิตแบบกำหนดเองรองรับมัดโลหะที่มีเส้นผ่านศูนย์กลางภายนอกสูงสุด 2000 มม. และน้ำหนักมัดสูงสุด 4000 กก. โปรดยืนยันความยาวแนวทแยงมุมสูงสุดและขีดจำกัดการโก่งตัวของมัดโลหะในระหว่างขั้นตอนการออกแบบทางวิศวกรรม
สำหรับกระบวนการผลิตต่อเนื่องปริมาณมากเครื่องห่อฟิล์มยืดแนวนอนอัตโนมัติเต็มรูปแบบ E200ผสานรวมแขนจับยึดเชิงกลแบบใช้ลมอัตโนมัติ ระบบตัดด้วยใบมีดร้อน/เฉือน และเซ็นเซอร์วัสดุแบบออปติคอล เพื่อการทำงานแบบต่อเนื่องโดยไม่หยุดชะงัก
ทำไมแท่งนั้นถึงไม่หมุน
ในระบบห่อแบบวงโคจรทั้งสองแบบ ผลิตภัณฑ์จะเคลื่อนที่ในแนวเส้นตรงเท่านั้น กล่าวคือ แท่งผลิตภัณฑ์จะเคลื่อนที่ไปตามแนวยาวบนสายพานลำเลียงแบบลูกกลิ้ง ในขณะที่วงแหวนบรรจุภัณฑ์จะหมุนรอบแท่งผลิตภัณฑ์ในระนาบแนวตั้ง
สำหรับแท่งโลหะที่มีลักษณะยาว เรียว หรือไม่สมมาตร การจัดเรียงทางจลศาสตร์แบบนี้มีความสำคัญอย่างยิ่ง:
- การกำจัดการสั่นสะเทือนแบบไดนามิกการหมุนแท่งเหล็กกล้าขัดเงาหรือแท่งอลูมิเนียมที่เรียวยาว 6000 มม. รอบแกนกลางของตัวเองด้วยความเร็วสูง จะทำให้เกิดแรงเหวี่ยงหนีศูนย์กลางอย่างรุนแรง การโก่งงอ และการเสียสมดุล
- การป้องกันพื้นผิวระบบส่งผ่านแบบไม่หมุนช่วยขจัดแรงเสียดทาน การบิด และรอยขีดข่วนที่เกิดจากหัวจับแบบหมุนหรือลูกกลิ้งหมุนบนพื้นผิวที่ขัดเงา ชุบอะโนไดซ์ หรือเจียรแล้ว
- การกระจายแรงดึงแบบสมมาตรการวางตำแหน่งผลิตภัณฑ์ให้ตรงกับจุดศูนย์กลางทางเรขาคณิตของวงแหวนอย่างแม่นยำ ช่วยให้แรงตึงของฟิล์มกระจายอย่างสม่ำเสมอทั่วขอบ ป้องกันไม่ให้ผลิตภัณฑ์เคลื่อนที่ โยก หรือกระโดดออกจากแนวแกนกลางของลูกกลิ้ง
การนำเสนอภาพยนตร์: วิธีสามตัวเลข
การนำเสนอ (P) แสดงถึงระยะทางเชิงเส้นที่ผลิตภัณฑ์เคลื่อนที่ไปตามสายพานลำเลียงในระหว่างการหมุนครบหนึ่งรอบ (360°) ของวงแหวนวงโคจร ระยะห่างที่ถูกต้องจะกำหนดแรงยึดเกาะ การป้องกันความชื้น และประสิทธิภาพการใช้วัสดุสิ้นเปลือง:
Pitch (mm) = Film Width (mm) × [1 - (Overlap % ÷ 100)]การประสานการป้อนเชิงเส้นของสายพานลำเลียงกับความเร็วเชิงมุมของวงแหวนนั้น จำเป็นต้องมีความสอดคล้องกันทางมิติ:
Pitch (mm) = [Conveyor Speed (m/min) × 1000] ÷ Ring Speed (RPM)จากสมการพื้นฐานเหล่านี้ การทำงานของ Wrapper จะถูกปรับแต่งโดยใช้สามขั้นตอน:
- คำนวณระยะเป้าหมายสำหรับฟิล์มม้วนมาตรฐานกว้าง 200 มม. ที่ใช้โดยมีอัตราการซ้อนทับ 50% ระยะห่างที่ต้องการคือ:
200 × (1 - 0.50) = 100 mm. - จับคู่ความถี่ไดรฟ์อินเวอร์เตอร์ระยะห่างระหว่างฟันเฟือง 100 มม. ต้องการอัตราส่วน 10:1 ระหว่างความเร็วเชิงเส้นของสายพานลำเลียง (มม./นาที) และความเร็วในการหมุนของวงแหวน (รอบต่อนาที) การตั้งค่าสายพานลำเลียงที่ 6 ม./นาที (6000 มม./นาที) ต้องการความเร็วของวงแหวนเท่ากับ
6000 ÷ 100 = 60 RPMที่ความเร็วสูงสุดของ S200 ที่ 12 เมตร/นาที วงแหวนจะหมุนเร็วขึ้นเป็น 120 รอบต่อนาที ผ่านการควบคุมอินเวอร์เตอร์แบบซิงโครไนซ์ - คำนวณเวลาของรอบการห่อแบบบริสุทธิ์:
Wrapping Time (s) = [Workpiece Length (m) ÷ Conveyor Speed (m/min)] × 60แท่งโลหะสำเร็จรูปขนาด 6 เมตร จะผ่านวงแหวนห่อหุ้มใน 60 วินาที ที่ความเร็ว 6 เมตร/นาที และในเวลาเพียง 30 วินาที ที่ความเร็ว 12 เมตร/นาที เวลาการทำงานของเครื่องจักรทั้งหมดจะรวมเวลาในการเคลื่อนที่เข้า การปรับแก้สัญญาณรบกวนของเซ็นเซอร์ และเวลาในการจัดเรียงตำแหน่งออกด้วย
การปรับระยะซ้อนทับช่วยควบคุมต้นทุนบรรจุภัณฑ์ต่อหน่วย การเพิ่มระยะซ้อนทับจาก 30% เป็น 75% จะทำให้ปริมาณการใช้ฟิล์มต่อเมตรเพิ่มขึ้นเป็นสองเท่า ในขณะเดียวกันก็ให้ความแข็งแรงของโครงสร้างสำหรับมัดแท่งโลหะแบบหลวมๆ การตั้งค่าระยะซ้อนทับต่ำกว่า 20% แนะนำให้ใช้เฉพาะสำหรับฝาครอบกันฝุ่นหรือการขนส่งในคลังสินค้าชั่วคราวเท่านั้น
ความยาวและสะพานสายพานลำเลียง
แท่งแข็งจะต้องเชื่อมต่อช่องว่างทางกลระหว่างสายพานลำเลียงขาเข้าและขาออกในระนาบการหมุนของวงแหวน ช่องว่างนี้จะกำหนดความยาวผลิตภัณฑ์ขั้นต่ำที่สุด
Minimum Product Length ≥ Inter-Roller Throat Gap + (2 × Minimum Support Margin)- แพลตฟอร์มขนาดกะทัดรัด S200ออกแบบมาพร้อมกับสายพานลำเลียงลูกกลิ้งแบบยื่นและเชื่อมต่อกันอย่างใกล้ชิด (ความยาวมาตรฐาน 2000 มม. ต่อเส้น) ช่องว่างคอของวงแหวนตรงกลางถูกทำให้เล็กที่สุดเพื่อให้สามารถสอดแท่งแข็งเข้าไปได้ สั้นสุดเพียง 300 มม. เพื่อให้ลูกกลิ้งขับเคลื่อนเคลื่อนที่ผ่านไปยังลูกกลิ้งรับได้อย่างปลอดภัยโดยไม่ตกลงไปในโครงวงแหวน
- แพลตฟอร์มอินไลน์ E200: ประกอบด้วยประตูนิรภัยอัตโนมัติและกลไกการหนีบ ซึ่งกำหนดให้มีความยาวบรรจุภัณฑ์ขั้นต่ำ 1000 มม.
- แท่นพันแท่ง: สร้างด้วยโครงสร้างเหล็กกล้าแข็งแรงทนทาน สามารถเคลื่อนย้ายมัดเหล็กขนาด 2000 มม. ถึง 10000 มม. ลูกกลิ้งขับเคลื่อนเคลือบด้วยโพลียูรีเทนหรือยางวัลคาไนซ์ที่มีความแข็งสูง เพื่อยึดเกาะพื้นผิวเหล็กเส้นที่มันหรือเรียบได้ดี
สำหรับผลิตภัณฑ์ที่มีความยาวน้อยกว่าช่องว่างคอสายพานลำเลียง จะต้องระบุให้ใช้คานลำเลียงแบบใช้ลมหรือแผ่นถ่ายโอนแบบสะพานเสริม สำหรับแท่งโลหะที่มีความยาวเกิน 6000 มม. จะมีการเพิ่มส่วนต่อขยายสายพานลำเลียงแบบโมดูลาร์ที่ไม่ใช้พลังงานหรือใช้พลังงาน เพื่อป้องกันไม่ให้ส่วนท้ายของแท่งโลหะตก
จัดตำแหน่งแท่งให้ตรงกลางและตั้งค่าความตึง
การเคลือบฟิล์มให้สม่ำเสมอขึ้นอยู่กับการรักษาชิ้นงานให้อยู่ตามแนวแกนกลางของวงแหวนวงโคจร
Centering Clearance Margin: D_ring_throat ≥ √(W² + H²) + 2 × C_dynamicที่ไหน W และ H คือความกว้างและความสูงของหน้าตัดของมัด และ C_dynamic คือระยะห่างขณะทำงานแบบไดนามิก (อย่างน้อย 50 มม.) เพื่อป้องกันไม่ให้ตัวเลื่อนฟิล์มที่กำลังหมุนชนกับมุมของผลิตภัณฑ์
- การจัดตำแหน่งแนวตั้งและแนวนอนเครื่อง S200 ใช้กลไกปรับความสูงและลูกกลิ้งนำทางด้านข้างที่ปรับได้เพื่อรองรับรูปทรงของมัดวัสดุที่แตกต่างกัน สำหรับเครื่องห่อแท่งวัสดุขนาดใหญ่ โต๊ะยกแบบกรรไกรที่ใช้มอเตอร์หรือแท่นลูกกลิ้งรูปตัว V ที่ซิงโครไนซ์กันจะช่วยจัดตำแหน่งมัดวัสดุทรงหกเหลี่ยม ทรงกลม หรือทรงสี่เหลี่ยมโดยอัตโนมัติ
- การหนีบยึดแบบไดนามิกเมื่อทำการห่อแท่งโลหะขนาด 10 มม. แรงดึงของฟิล์มในแนวสัมผัส (โดยทั่วไป 30–70 นิวตัน) อาจทำให้ชิ้นงานยกตัวและสั่นอย่างรุนแรง เครื่อง S200 จึงมีลูกกลิ้งกดแบบนิวแมติกที่ปรับได้อยู่ทั้งด้านป้อนเข้าและด้านส่งออก ลูกกลิ้งเคลือบโพลียูรีเทนเหล่านี้จะยึดแท่งโลหะไว้กับลูกกลิ้งสายพานลำเลียงอย่างแน่นหนา ช่วยลดการสั่นสะเทือนและขจัดปัญหาการติดขัดของสายการผลิต
- การเบรกด้วยแรงเสียดทานและความตึงของฟิล์ม: ตัวเลื่อนฟิล์มแบบหมุนมีระบบปรับความตึงแบบแผ่นเสียดทานเชิงกลพร้อมเบรกแบบสปริงที่ปรับเทียบแล้ว これにより、ユーザーは適切なリフィングのリフィングの大限 ...�可能になります。
ฟิล์มและวัสดุบรรจุภัณฑ์
เครื่อง S200 ทำงานโดยใช้ฟิล์มยืด LLDPE แบบหล่อหรือแบบเป่าเป็นหลัก:
- ม้วนกว้าง: 120–200 มม.
- เส้นผ่านศูนย์กลางภายนอกสูงสุด: 150–200 มม.
- เส้นรอบวงหลัก: แกนภายในมาตรฐานขนาด 50 มม. (2.0 นิ้ว) (มีอะแดปเตอร์ขนาด 76 มม. / 3.0 นิ้ว ให้เลือก)
- ความหนาฟิล์ม: 20–35 ไมโครเมตร
เครื่องห่อแท่งโลหะอุตสาหกรรมนี้มีระบบรางเลื่อนแบบวงแหวนคู่หรือแบบวงแหวนเดี่ยวสำหรับงานหนัก ซึ่งสามารถใช้ห่อวัสดุบรรจุภัณฑ์ได้หลายชนิดในครั้งเดียว:
- ฟิล์มยืด LLDPE: ให้การปิดผนึกภายนอกที่แน่นหนา ป้องกันความชื้น และมีความยืดหยุ่นสูง
- กระดาษ VCI (สารยับยั้งการกัดกร่อนด้วยไอระเหย): ใช้ทาโดยตรงกับเหล็กกล้าคาร์บอนเปลือย แท่งชุบโครเมียม หรือแท่งโลหะผสมขัดเงา เพื่อสร้างชั้นฟิล์มป้องกันผิวโลหะและป้องกันการเกิดออกซิเดชันระหว่างการขนส่งทางทะเล
- สายพานถักทอ HDPEใช้เป็นวัสดุห่อหุ้มภายนอกที่ทนทาน เพื่อต้านทานการเสียดสีและความเสียหายจากการกระแทกจากสลิงลวด โซ่ และงาของรถยกในระหว่างการขนย้าย
ระบบควบคุมและอัตโนมัติ
เครื่อง S200 ทำงานโดยใช้ระบบ PLC ระดับอุตสาหกรรม ร่วมกับหน้าจอสัมผัส HMI สำหรับผู้ใช้งาน:
- การตรวจจับตำแหน่งด้วยแสง: โฟโตเซลล์แบบสะท้อนแสงหรือแบบลำแสงทะลุผ่านจะตรวจจับขอบด้านหน้าของแท่งโลหะที่เข้ามา ทำให้เกิดการเร่งความเร็วของวงแหวน การหนีบฟิล์ม และลำดับการลำเลียง เซ็นเซอร์ตัวที่สองจะตรวจจับขอบด้านหลังเพื่อเริ่มการเสริมแรงหลังการห่อและการหยุดรอบการทำงาน
- การควบคุมอินเวอร์เตอร์ความถี่ชุดควบคุมความถี่แปรผัน (VFD) ควบคุมทั้งมอเตอร์ขับเคลื่อนวงแหวนและมอเตอร์สายพานลำเลียง โดยให้การเร่งและลดความเร็วแบบ S-curve ที่เป็นอิสระ เพื่อขจัดแรงกระแทกทางกลบนสายพานขับเคลื่อน
- การเชื่อมต่อระบบอัตโนมัติตู้ไฟฟ้ามีหน้าสัมผัสแห้งที่สะอาดและจุดเชื่อมต่อ Profinet/EtherNet/IP เพื่อซิงค์กับเลื่อยตัดเย็น เครื่องทำความเย็น หรือสถานีเรียงซ้อนและมัดอัตโนมัติปลายทาง แขนกลลมเสริมช่วยในการหนีบฟิล์มและตัดด้วยลวดร้อนโดยอัตโนมัติ
ความปลอดภัยและมาตรฐาน
วงแหวนหมุนก่อให้เกิดจุดอันตรายทางกลอย่างมาก ซึ่งเกี่ยวข้องกับบริเวณหนีบที่มีแรงเฉื่อยสูง จุดเฉือน และความเสี่ยงที่วัสดุจะพันกัน
- การป้องกันเชิงกล: ตัวเครื่อง S200 ถูกหุ้มด้วยโครงเหล็กตาข่ายเชื่อมแบบแข็งแรงทนทานรอบวงแหวน เพื่อป้องกันไม่ให้แขนขาของผู้ใช้งานเข้าไปในระนาบการหมุน
- การปฏิบัติตามมาตรฐานที่สอดคล้องกันสำหรับการส่งออกไปยังตลาดในยุโรปและตลาดต่างประเทศ การประเมินความเสี่ยงของอุปกรณ์ การออกแบบด้านความปลอดภัยในการใช้งาน และการทดสอบการใช้งานต้องเป็นไปตามข้อกำหนดดังต่อไปนี้:
- ISO 12100: 2010: ความปลอดภัยของเครื่องจักร — หลักการทั่วไปในการออกแบบ — การประเมินความเสี่ยงและการลดความเสี่ยง
- EN 415-6: 2013ความปลอดภัยของเครื่องจักรบรรจุภัณฑ์ — ตอนที่ 6: เครื่องจักรสำหรับห่อพาเลทและผลิตภัณฑ์
- *สำหรับข้อมูลเฉพาะ โปรดติดต่อเรา: อุปกรณ์ไฟฟ้าของเครื่องจักรอุตสาหกรรม
- ISO-13849 1: ส่วนประกอบที่เกี่ยวข้องกับความปลอดภัยของระบบควบคุม (ประกอบด้วยวงจรหยุดฉุกเฉินแบบสองช่องสัญญาณและสวิตช์ประตูนิรภัยแบบเชื่อมต่อกัน เพื่อให้ได้มาตรฐานความปลอดภัยเชิงฟังก์ชันระดับ Category 3 / PLd)
- ความเสถียรในการขับขี่ล้อรองรับและล้อนำทางโพลียูรีเทนที่มีความทนทานสูง พร้อมวงแหวนโลหะผสมที่สมดุลอย่างแม่นยำ ช่วยป้องกันไม่ให้ตู้รถไฟตกราง แม้ในขณะลดความเร็วฉุกเฉิน (E-stop)
รายการตรวจสอบสำหรับการเลือกเครื่องห่อแท่งช็อกโกแลต
เพื่อตรวจสอบขนาดเครื่องจักรและคำนวณเวลาการทำงานสำหรับโรงงานของคุณ โปรดรวบรวมพารามิเตอร์การทำงานต่อไปนี้:
- ซองจดหมายส่วนสูงสุด: ความกว้าง × ความสูง หรือเส้นผ่านศูนย์กลางภายนอกของมัดวัดจากมุมทแยงที่ไกลที่สุด (
√(W² + H²)). - ข้อจำกัดด้านความยาวของชิ้นงานความยาวขั้นต่ำ (ต้องครอบคลุมช่องว่าง 300 มม.) และความยาวสูงสุด (เพื่อกำหนดความยาวส่วนต่อขยายของสายพานลำเลียง)
- ช่วงน้ำหนัก: น้ำหนักขั้นต่ำของแท่งเดี่ยวและน้ำหนักบรรทุกสูงสุดของมัด (กก./ตร.ม. และน้ำหนักรวมของมัด)
- ผลลัพธ์เป้าหมายจำนวนแท่งหรือมัดต่อชั่วโมง (ใช้ในการประเมินความเร็วสายพานลำเลียงและรอบต่อนาทีของวงแหวนที่ต้องการ)
- ความไวของพื้นผิวชิ้นงาน: ขัดเงา ทาสี ขัดมัน หรือเลื่อยหยาบ (กำหนดชนิดของวัสดุเคลือบลูกกลิ้ง: เหล็ก ยาง หรือโพลียูรีเทน)
- ข้อกำหนดเกี่ยวกับวัสดุบรรจุภัณฑ์: เฉพาะฟิล์มยืด, กระดาษกันสนิม VCI หรือสายพานทอผสม
- เค้าโครงเส้น: ชุดป้อนฟิล์มแบบกึ่งอัตโนมัติแบบแยกส่วน หรือชุดห่อฟิล์มแบบครบวงจรพร้อมระบบป้อนฟิล์ม ตัด และเช็ดทำความสะอาดอัตโนมัติ
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: ขนาดหน้าตัดและความยาวที่เล็กที่สุดของแท่งโลหะที่เครื่อง S200 สามารถห่อได้อย่างน่าเชื่อถือคือเท่าใด?ตอบ: ขีดจำกัดล่างทางกายภาพคือเส้นผ่านศูนย์กลาง/ความหนา 10 มม. และความยาว 300 มม. ชิ้นส่วนที่สั้นกว่า 300 มม. ไม่สามารถข้ามช่องว่างระหว่างสายพานลำเลียงลูกกลิ้งขาเข้าและขาออกได้โดยไม่ต้องใช้แผ่นเชื่อมต่อแบบกำหนดเองพิเศษ
ถาม: ฉันจะกำจัดช่องว่างของแถบเกลียวที่ปลายแท่งเหล็กได้อย่างไร?ตอบ: ตั้งค่าพารามิเตอร์ PLC HMI สำหรับ “จำนวนการเสริมแรงของแถบปลาย” เป็น 2 หรือ 3 รอบ การป้อนสายพานลำเลียงจะหยุดชั่วคราว 1-2 วินาที ในขณะที่วงแหวนหมุนที่ขอบด้านหน้าและด้านหลัง ทำให้มั่นใจได้ว่ามีการปิดผนึกความชื้นแบบหลายชั้นอย่างสมบูรณ์
ถาม: อะไรทำให้แท่งเหล็กกลมบางสั่นหรือกระโดดภายในวงแหวนห่อ?ตอบ: ความไม่สมดุลทางไดนามิกเกิดขึ้นเมื่อลูกกลิ้งยึดแบบใช้ลมด้านบนไม่มีแรงดันหรือไม่ได้อยู่ในแนวที่ถูกต้อง แท่งเหล็กบาง (10–20 มม.) มีค่าโมดูลัสหน้าตัดต่ำและจะโก่งงอภายใต้แรงดึงสัมผัส 30–70 นิวตันของตัวลำเลียงฟิล์ม แรงดันในการหนีบต้องปรับให้อยู่ระหว่าง 0.2 ถึง 0.4 เมกะปาสคาล เพื่อยึดแท่งเหล็กให้แบนราบกับลูกกลิ้งสายพานลำเลียง
ถาม: รอบการบำรุงรักษาล้อขับเคลื่อนแรงเสียดทานแบบวงแหวนคืออะไร?ตอบ: ควรตรวจสอบล้อขับเคลื่อนแรงเสียดทานและล้อรองรับที่ทำจากโพลียูรีเทนด้วยสายตาเป็นประจำทุก 500 ชั่วโมงการทำงาน เพื่อดูว่ามีคราบมันหรือการฝังตัวของอนุภาคบนพื้นผิวหรือไม่ ในกรณีการทำงานสองกะ โดยทั่วไปแล้วจะเปลี่ยนล้อทุก 6000 ถึง 8000 ชั่วโมง ขึ้นอยู่กับลักษณะการเร่งความเร็วของวงแหวนและความเร็วรอบในการทำงาน
ถาม: เมื่อใดที่สายการผลิตบรรจุภัณฑ์ต้องเปลี่ยนจากเครื่องห่อแท่งเหล็ก S200 ไปใช้แท่นห่อแท่งเหล็กสำหรับงานหนัก?ตอบ: การเปลี่ยนไปใช้แท่นห่อแท่งเหล็กสำหรับงานหนักจะเกิดขึ้นเมื่อขนาดหน้าตัดของมัดเกิน 200 มม. ความยาวของมัดเกิน 6000 มม. น้ำหนักต่อหน่วยเกิน 100 กก. หรือเมื่อบรรจุภัณฑ์หลักต้องการชั้นป้องกันที่หนา เช่น กระดาษ VCI หรือสายรัดถัก
ขั้นตอนต่อไป
ส่งรายละเอียดความต้องการด้านบรรจุภัณฑ์ของคุณให้ทีมวิศวกรรมเครื่องจักรของเรา:
- ส่งแบบแปลนและรายละเอียดของคุณมาให้เรากรุณาส่งแบบร่างหน้าตัดของเหล็กเส้น ช่วงความยาว น้ำหนักมัด เป้าหมายรอบการทำงานต่อชั่วโมง และวัสดุบรรจุภัณฑ์ที่ต้องการมาที่ info@fhopepack.com.
- การตรวจสอบทางวิศวกรรมและการวิเคราะห์ขนาด (ภายใน 48 ชั่วโมง)รับข้อเสนอทางเทคนิคที่ครบถ้วน รวมถึงการยืนยันขนาดเครื่องจักร แบบร่างผังสายพานลำเลียง ตารางคำนวณระยะซ้อนทับ และข้อกำหนดด้านสาธารณูปโภค
- การทดสอบการยอมรับจากโรงงาน (FAT)ส่งตัวอย่างแท่งโลหะไปยังห้องปฏิบัติการทดสอบของเราเพื่อตรวจสอบการห่อหุ้ม การวัดอัตราส่วนการยืด และการทดสอบการเคลื่อนไหวความเร็วสูง ก่อนจัดส่งอุปกรณ์
การอ่านที่เกี่ยวข้อง
- โซลูชันเครื่องห่อแบบวงโคจรแนวนอนกึ่งอัตโนมัติ
- เครื่องห่อฟิล์มยืดแนวนอนความเร็วสูงอัตโนมัติ
- ระบบบรรจุภัณฑ์แบบวงโคจรที่ออกแบบมาเป็นพิเศษ
- ระบบห่อแท่งโลหะแบบวงโคจรและระบบห่อแท่งเหล็ก: คู่มือทางวิศวกรรมฉบับสมบูรณ์
- อุปกรณ์ห่อเหล็กเส้นอัตโนมัติความเร็วสูง
แหล่งที่มา
- ข้อมูลจำเพาะทางเทคนิคและตารางแสดงผังชิ้นส่วนของ S200: เอกสารทางเทคนิคสำหรับเครื่องห่อแบบวงโคจรแนวนอนกึ่งอัตโนมัติ FHOPE S200
- ข้อมูลการวัดขนาดและการส่งฟิล์มแบบอัตโนมัติในสายการผลิต: ข้อมูลจำเพาะของเครื่องห่อแนวนอนอัตโนมัติ E200
- ข้อกำหนดเฉพาะสำหรับการขนย้ายมัดวัสดุขนาดใหญ่และวัสดุที่มีน้ำหนักมาก: เครื่องพันแท่งโลหะสำหรับงานหนัก FHOPE ซีรีส์
- การปฏิบัติตามความปลอดภัยระดับสากล: มาตรฐาน ISO 12100:2010 ความปลอดภัยของเครื่องจักร — การประเมินความเสี่ยง และ EN 415-6 ข้อกำหนดด้านความปลอดภัยของเครื่องจักรบรรจุภัณฑ์