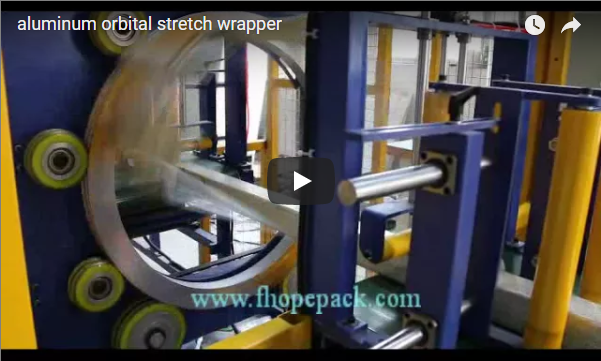
สายการผลิตบรรจุภัณฑ์โปรไฟล์อลูมิเนียมระดับอุตสาหกรรมสร้างผลกำไรได้ด้วยการเปลี่ยนงานอย่างรวดเร็ว การจัดการที่ไม่ทำให้เกิดรอย และความสม่ำเสมอในการห่อ มากกว่าความเร็วในการหมุนของวงแหวน ระบบห่อแบบวงโคจรแนวนอนจะส่งผ่านมัดอลูมิเนียมอย่างต่อเนื่องผ่านวงแหวนหมุนความเร็วสูงที่แข็งแรง ในขณะที่สายพานลำเลียงขับเคลื่อนมัดไปตามแกนตามยาว ตัวเลื่อนที่หมุนจะจ่ายฟิล์มที่ยืดไว้ล่วงหน้าเป็นเกลียวแน่นที่ซ้อนทับกัน ซึ่งช่วยรวมมัดให้เป็นหนึ่งเดียว ป้องกันการเสียดสีภายในมัด และป้องกันสิ่งปนเปื้อนจากสิ่งแวดล้อมโดยไม่ทำให้พื้นผิวที่สำคัญเสียหาย
บทสรุปผู้บริหาร
- จลนศาสตร์หลัก: การห่อหุ้มแบบวงโคจรแนวนอนอย่างต่อเนื่องด้วยการเลื่อนมัดวัสดุโดยไม่หมุน ช่วยขจัดแรงเหวี่ยงหนีศูนย์กลางที่กระทำต่อมัดวัสดุที่ไม่สมมาตร น้ำหนักเบา หรือเปราะบาง
- ความสมบูรณ์ของพื้นผิว: ฟิล์มยืด mLLDPE ที่ทนต่อการเจาะสูง และการเสริมด้วย VCI/ฟิล์มกันกระแทก (เป็นทางเลือก) ช่วยลดการสึกหรอจากการสั่นสะเทือน การเกิดออกซิเดชัน และรอยขีดข่วนระหว่างการขนส่ง
- ซองมิติ: สามารถจัดการกับหน้าตัดของมัดวัสดุได้ถึง 900 มม. × 900 มม. และความยาวได้ถึง 7,500 มม. พร้อมระบบควบคุมการโก่งตัวของโครงสร้าง
- มาตรฐานการปฏิบัติตาม: ผลิตขึ้นตามข้อกำหนดด้านความปลอดภัยเฉพาะของ EN 415-6 สำหรับเครื่องห่อแบบวงโคจรแนวนอน การลดความเสี่ยงตามมาตรฐาน ISO 12100 และระบบล็อคเพื่อความปลอดภัยตามมาตรฐาน ISO 13849-1 (PLd)
ภาพรวมสินค้า
โปรไฟล์อลูมิเนียมที่ใช้ในงานสถาปัตยกรรมและอุตสาหกรรมจำเป็นต้องมีการแยกพื้นผิวอย่างสมบูรณ์เพื่อป้องกันการสั่นสะเทือนระหว่างการขนส่ง ความเสียหายจากการขีดข่วน ความชื้นในอากาศ และการเกิดออกซิเดชันทางไฟฟ้า (สนิมขาว) การรัดด้วยมือแบบดั้งเดิมหรือการบรรจุในถุงพลาสติกแบบหลวมๆ จะทำให้เกิดแรงกดเฉพาะจุด ส่งผลให้เกิดรอยบุบ การสึกหรอของสีเคลือบในพื้นผิวที่ชุบอะโนไดซ์หรือเคลือบผง และความตึงของมัดที่ไม่สม่ำเสมอ
สายการห่อแบบวงโคจรแนวนอนอัตโนมัติช่วยกำหนดแรงยึดเหนี่ยวให้เป็นมาตรฐานตลอดความยาวของชุดวัสดุที่ขึ้นรูปด้วยการอัดรีด โดยการนำทางชุดวัสดุผ่านวงแหวนวงโคจรบนแท่นลูกกลิ้งเชิงเส้น ชุดวัสดุจะเคลื่อนที่ในแนวแกนโดยไม่หมุน รูปทรงเรขาคณิตนี้ช่วยขจัดแรงเหวี่ยงหนีศูนย์กลางที่เกิดขึ้นในโต๊ะหมุนแนวตั้ง ทำให้รับประกันความเสถียรของโครงสร้างสำหรับชุดวัสดุที่ขึ้นรูปด้วยการอัดรีดที่มีความสูง ความบาง หรือหลายช่อง
หลักการห่อหุ้มวงโคจรแนวนอน
เครื่องห่อแบบวงโคจรแนวนอนถือเป็นมาตรฐานอุตสาหกรรมในโรงงานอัดรีดกำลังการผลิตสูง เนื่องจากมีข้อได้เปรียบด้านจลศาสตร์ที่โดดเด่น:
- ระบบป้อนแรงตามแนวแกนแบบไม่หมุน: มัดฟิล์มจะเคลื่อนที่ไปตามแนวเส้นตรงตามสายพานลำเลียงขาเข้าและขาออกที่ขับเคลื่อนด้วยมอเตอร์ ในขณะที่ตัวเลื่อนฟิล์มจะหมุนรอบวงแหวนแข็ง มัดฟิล์มจะไม่หมุนรอบแกนของตัวเอง ซึ่งช่วยป้องกันแรงเสียดทานภายใน การคลี่คลายของมัดฟิล์ม และการยุบตัวของโครงสร้าง
- การควบคุมการยืดและแรงตึงล่วงหน้าแบบวงปิด: ลูกกลิ้งยืดฟิล์มแบบใช้พลังงานพร้อมระบบป้อนกลับด้วยโหลดเซลล์อิเล็กทรอนิกส์ ช่วยให้ได้ฟิล์มที่สม่ำเสมอและแรงยึดเกาะพื้นผิวคงที่ ป้องกันการเสียรูปของขอบบนโปรไฟล์ผนังบาง
- การปรับแนวกึ่งกลางและความสูงแบบไดนามิก: ในขณะที่เส้นผ่านศูนย์กลางของวงแหวนหล่อด้านนอกยังคงที่ ลูกกลิ้งกดด้านบนที่ทำงานด้วยระบบลมและลูกกลิ้งนำทางด้านข้างจะปรับการเคลื่อนที่ในแนวตั้งและแนวนอนโดยอัตโนมัติเพื่อรักษาแนวศูนย์กลางของแรงกดให้ตรงกันในส่วนตัดขวางที่แตกต่างกัน
- อัตราการผลิตต่อเนื่องแบบอินไลน์: การป้อนเข้า การห่อ และการส่งออกที่ประสานกันอย่างลงตัว จะผสานรวมโดยตรงกับแท่นระบายความร้อนในการอัดรีดและสายการจัดวางเพื่อตัดตามความยาวที่อยู่ด้านบน
รายระเอียดทางเทคนิค
หลักการทางวิศวกรรมพื้นฐานสำหรับระบบบรรจุภัณฑ์โปรไฟล์อลูมิเนียมสำหรับงานหนักนั้นรองรับการขึ้นรูปอลูมิเนียมมาตรฐานทางสถาปัตยกรรมและอุตสาหกรรม:
| พารามิเตอร์ | ค่าเมตริก | ค่าอิมพีเรียล / ค่ามาตรฐาน |
|---|---|---|
| ความยาวมัด | 3,000 – 7,500 มม | 10–25 ฟุต |
| หน้าตัดของมัด (กว้าง × สูง) | 200 × 200 มม. ถึง 900 × 900 มม. | 8 × 8 นิ้ว ถึง 35 × 35 นิ้ว |
| น้ำหนักมัดสูงสุด | 200–2,500 กก | 440–5,500 ปอนด์ |
| ความเร็วในการหมุนของวงแหวนวงโคจร | 15–45 รอบต่อนาที (ควบคุมด้วย VFD / เซอร์โว) | 15–45 รอบต่อนาที |
| ความเร็วในการป้อนสายพานลำเลียง | 1.0–12.0 เมตร/นาที (ปรับได้ไม่จำกัด) | 3.3–39.4 ฟุต/นาที |
| อัตราส่วนการยืดล่วงหน้าแบบใช้พลังงาน | 150% -300% | 150% -300% |
| ความเข้ากันได้ของฟิล์ม | mLLDPE ฟิล์มหล่อขึ้นรูปด้วยกระบวนการอัดรีดร่วม VCI | 60–120 เกจ (15–30 ไมโครเมตร) |
| ข้อมูลจำเพาะของม้วนฟิล์ม | ความกว้าง: 200–500 มม.; เส้นผ่านศูนย์กลางแกน: 76 มม. | ความกว้าง: 8–20 นิ้ว; แกนกลาง: 3 นิ้ว |
| อุปทานนิวเมติก | 0.5–0.7 MPa (อากาศแห้งที่ผ่านการกรอง) | 72–101 ปอนด์ต่อตารางนิ้ว |
| การกำหนดค่าไฟฟ้า | 3 เฟส 380V/480V, 50/60 Hz | 3 เฟส 380V/480V, 50/60 Hz |
การเลือกฟิล์มและการยืดฟิล์มก่อนฉาย
อะลูมิเนียมอัดขึ้นรูปมีขอบคม มุมแคบ และพื้นผิวตกแต่งที่บอบบาง (เช่น ผิวสำเร็จจากโรงงาน การชุบอะโนไดซ์แบบซาติน การเคลือบ PVDF) การเลือกเคมีของฟิล์มป้องกันที่ถูกต้องจึงมีความสำคัญอย่างยิ่ง:
- โพลีเอทิลีนความหนาแน่นต่ำเชิงเส้นหล่อขึ้นรูปด้วยเมทัลโลซีน (mLLDPE): เป็นที่นิยมมากกว่าฟิล์มเป่าขึ้นรูปทั่วไป เนื่องจากมีการยืดตัวสม่ำเสมอ ทนทานต่อการฉีกขาดสูงแม้ในมุมแหลมคม และยึดเกาะได้ดีโดยไม่เกิดการถ่ายโอนกาว
- การแบ่งระดับความหนาของฟิล์ม: ความหนา 15–20 ไมโครเมตร (60–80 เกจ) สำหรับงานขึ้นรูปน้ำหนักเบาที่มีมุมโค้งมน และความหนา 23–30 ไมโครเมตร (90–120 เกจ) สำหรับงานขึ้นรูปทางสถาปัตยกรรมขนาดใหญ่ หรือท่อกลวงสี่เหลี่ยมที่มีขอบคม
- สูตรผสมสารยับยั้งการกัดกร่อนแบบระเหย (VCI): ช่วยปรับสภาพความชื้นในอากาศและสารมลพิษที่เป็นกรดในอุตสาหกรรมด้วยกระบวนการทางเคมี เพื่อป้องกันการเกิดรอยบุ๋มและคราบความชื้นระหว่างการขนส่งทางทะเล
- ส่วนผสมที่มีรูพรุนขนาดเล็กและทนต่อรังสียูวี: ระบายความร้อนที่สะสมอยู่ภายในระหว่างขั้นตอนการบ่มหลังการแข็งตัว และรักษาเสถียรภาพของสายโซ่โพลีเมอร์ระหว่างการจัดเก็บในพื้นที่ก่อสร้างกลางแจ้ง
กลไกการกักกันและการคำนวณการทับซ้อน
การยืดฟิล์มล่วงหน้าประมาณ 200% ถึง 300% จะจัดเรียงสายโซ่โพลีเมอร์ในเชิงกลไก ทำให้ค่าโมดูลัสแรงดึงเพิ่มขึ้น ในขณะเดียวกันก็ลดน้ำหนักบรรจุภัณฑ์ลง 40%–50% เปอร์เซ็นต์การซ้อนทับเชิงเส้นจะถูกรักษาไว้โดยการควบคุมการขับเคลื่อนแบบซิงโครไนซ์:
Overlap Ratio (%) = [1 - (V_conveyor) / (Ring_RPM × Film_Width)] × 100%
เพื่อให้ทนทานต่อสภาพอากาศและมีความแข็งแรงทนทานต่อการขนส่ง มาตรฐานทางอุตสาหกรรมกำหนดอัตราส่วนการทับซ้อนไว้ระหว่าง 35% ถึง 55%
การเปลี่ยนระบบและการตั้งโปรแกรม
กระบวนการอัดรีดจะสลับไปมาระหว่างการตัดแต่งชิ้นงานขนาดเล็กเฉพาะทางและการมัดชิ้นงานขนาดใหญ่ที่เป็นโครงสร้างอย่างต่อเนื่อง สายการผลิตบรรจุภัณฑ์อาศัยสูตรซอฟต์แวร์และระบบตรวจจับเพื่อลดเวลาหยุดทำงานของเครื่องจักรให้น้อยที่สุด
- การสร้างโปรไฟล์อัตโนมัติ: ระบบลำแสงส่องผ่านจะสแกนขนาดของมัดวัสดุที่เข้ามาในบริเวณทางเข้า สั่งการให้แคลมป์ด้านบนแบบใช้ลมและตัวนำด้านข้างลดระดับลงและเข้าใกล้ตำแหน่งยึดที่แม่นยำโดยไม่ต้องมีการแทรกแซงจากผู้ปฏิบัติงาน
- การจัดการสูตร PLC: หน้าจอ HMI ส่วนกลางจัดเก็บรหัสผลิตภัณฑ์ได้หลายร้อยรหัส การเรียกใช้รหัสโปรไฟล์จะทำการกำหนดค่าความถี่การหมุนของวงแหวน (RPM) ความเร็วในการป้อนสายพานลำเลียง และแรงตึงของเบรกตัวเลื่อนฟิล์มใหม่ทันที
- รูปแบบการห่อเสริมความแข็งแรง: รหัสเครื่องช่วยให้สามารถกำหนดโปรแกรมการห่อเสริมแรงได้ โดยใช้การห่อหลายชั้นแบบเข้มข้นบริเวณปลายของมัดสินค้า ซึ่งเป็นบริเวณที่การเคลื่อนย้ายด้วยรถยกอย่างรุนแรงทำให้เกิดการฉีกขาดได้ง่ายที่สุด
- การวินิจฉัยข้อผิดพลาดและการวัดค่า OEE ระยะไกล: เซ็นเซอร์แสงความละเอียดสูงจะตรวจสอบการขาดของฟิล์ม การหมดของฟิล์ม และข้อผิดพลาดในการติดตามของเซอร์โวไดรฟ์ โดยรายงานจำนวนการผลิตและเวลาต่อรอบแบบเรียลไทม์ไปยังเครือข่าย SCADA/MES ส่วนกลาง
การบูรณาการกับสายการผลิตแบบอัดรีด
เครื่องห่อแบบแยกส่วนทำให้เกิดปัญหาคอขวดในการจัดการวัสดุ สายการผลิตแบบไร้รอยต่อจะเชื่อมต่อกับอุปกรณ์ตกแต่งขั้นสุดท้ายทั้งต้นน้ำและปลายน้ำ:
- การลำเลียงและการบัฟเฟอร์การอัดรีด: โปรไฟล์จะถูกเคลื่อนย้ายจากเตาอบบ่มและโต๊ะระบายความร้อนไปยังโต๊ะสายพานลำเลียงแบบใช้มอเตอร์เพื่อรวมมัดให้เป็นก้อนโดยไม่ทำให้พื้นผิวเสียดสีกัน
- การซิงโครไนซ์การตัดตามความยาวที่แม่นยำ: เลื่อยตัดขวางแบบอินไลน์ในตัวจะตัดขนาดชิ้นงานขึ้นรูปก่อนการมัด โดยจัดแนวปลายมัดเพื่อให้ได้พื้นผิวสี่เหลี่ยมจัตุรัสที่สม่ำเสมอ
- ระบบรัดมัดย่อยอัตโนมัติ: หัวรัด PET อัตโนมัติความเร็วสูงจะใช้แถบป้องกันระดับกลางเพื่อรักษารูปทรงของมัดสินค้า ก่อนที่เครื่องห่อฟิล์มแบบหมุนวนจะทำการห่อหุ้มชั้นนอกสุดให้สมบูรณ์
- การประยุกต์ใช้การแทรกข้อมูลแบบอินไลน์: จ่ายโฟม PE ป้องกัน บับเบิ้ลแรป หรือกระดาษคราฟท์หนา ระหว่างชั้นของชิ้นส่วนเพื่อป้องกันการเสียดสีระหว่างโลหะ
- ระบบอัตโนมัติขั้นปลายน้ำ: บรรจุภัณฑ์ที่ห่อหุ้มอย่างสมบูรณ์จะถูกส่งตรงไปยังหน่วยพิมพ์และติดฉลากด้วยความร้อน และแขนยกซ้อนแบบโครงเหล็กสำหรับงานหนัก เพื่อการโหลดขึ้นชั้นวางหรือพาเลทโดยอัตโนมัติ
ความปลอดภัย
วงแหวนห่อหุ้มที่มีแรงเฉื่อยสูงสำหรับงานอุตสาหกรรม จำเป็นต้องมีระบบความปลอดภัยเชิงฟังก์ชันหลายระดับที่สร้างขึ้นตามข้อกำหนดด้านความปลอดภัยระหว่างประเทศ (รวมถึง EN 415-6, ISO 12100 และ EN ISO 13849-1):
- ระบบป้องกันรอบพื้นที่แบบแข็งที่เชื่อมต่อกัน: ตู้ตาข่ายลวดเหล็กที่มองเห็นได้ชัดเจนจะแยกวงแหวนหมุนออกจากส่วนอื่นๆ โดยติดตั้งสวิตช์ล็อคแบบสองช่องสัญญาณประเภท 4 ซึ่งจะทำให้มอเตอร์หยุดทำงานทันทีเมื่อเปิดออก
- ม่านแสงนิรภัย: ม่านนิรภัยแบบออปติคอลชนิดที่ 4 ช่วยปกป้องทางเข้าและทางออกของสายพานลำเลียง โดยได้รับการกำหนดค่าด้วยอัลกอริธึมการปิดเสียงอัตโนมัติที่สามารถแยกแยะกลุ่มโปรไฟล์ออกจากบุคลากรได้
- ระบบตรวจสอบการยึดจับด้วยลมแบบสำรอง: ลูกกลิ้งปรับเสถียรภาพด้านบนและด้านข้างมีวาล์วตรวจสอบแบบมีตัวนำ ซึ่งจะล็อกกระบอกสูบไว้ด้วยกลไกในกรณีที่เกิดการตกหล่นจากอากาศในโรงงานโดยไม่คาดคิด
- โครงสร้างพื้นฐานสำหรับการหยุดฉุกเฉิน: ติดตั้งแอคชูเอเตอร์หยุดฉุกเฉินแบบหัวเห็ดไว้ที่มุมทั้งสี่ของพื้นที่ปฏิบัติการ โดยผสานรวมกับวงจรเซอร์โวและอินเวอร์เตอร์แบบตัดแรงบิดอย่างปลอดภัย (STO)
- มาตรฐานการล็อกและติดป้าย (LOTO) ของ OSHA: วาล์วระบายอากาศแบบล็อคได้จุดเดียวและสวิตช์ตัดการเชื่อมต่อทางไฟฟ้าจะแยกพลังงานกลและพลังงานไฟฟ้าทั้งหมดออกจากกันในระหว่างการบำรุงรักษาใบมีดและการร้อยฟิล์มใหม่
กำหนดการบำรุงรักษา
การบำรุงรักษาเชิงคาดการณ์และตามกำหนดเวลาช่วยลดเวลาหยุดทำงานโดยไม่คาดคิดและปกป้องการสอบเทียบตำแหน่ง:
- รายวัน (ทีมงานปฏิบัติการ):
- กำจัดเศษโพลิเมอร์ คราบเทป และฝุ่นละอองที่สะสมอยู่บนลูกกลิ้งยืดก่อนการผลิตและชุดหนีบตัดอัตโนมัติ
- ตรวจสอบความสะอาดของพื้นผิวเซ็นเซอร์แสง เซ็นเซอร์ตรวจจับแสง และกระจกสะท้อนแสงตามแนวท่อป้อนวัสดุ
- ตรวจสอบระบบล็อกประตูนิรภัย ความต่อเนื่องของวงจรปุ่มหยุดฉุกเฉิน และความเสถียรของตัวควบคุมแรงดันอากาศ (ค่าปกติ 0.6 MPa)
- รายสัปดาห์ (การบำรุงรักษาโรงงาน):
- ตรวจสอบสายพานขับเคลื่อนวงโคจร ลูกรอกปรับความตึง และล้อรองรับวงแหวนโพลียูรีเทนขนาดใหญ่ว่ามีรอยแบนหรือการสึกหรอผิดปกติหรือไม่
- หล่อลื่นโซ่ขับสายพานลำเลียง ตลับลูกปืน และเสานำทางแนวตั้ง
- ตรวจสอบท่อลม ข้อต่อ และซีลกระบอกสูบเพื่อหาการรั่วไหลของแรงดัน
- รายเดือน (วิศวกรรมเครื่องกล):
- ตรวจสอบอัตราส่วนการทำงานของเฟืองก่อนการยืด และทดสอบการสอบเทียบโหลดเซลล์แรงดึงแบบไดนามิก
- ตรวจสอบความสมดุลในการหมุนของวงแหวนและวัดกระแสไฟฟ้าที่มอเตอร์วงโคจรใช้ในการทำงานของระบบภายใต้ภาระ
- ตรวจสอบความคมและการสึกหรอของชุดใบมีดตัดและหนีบแบบใช้ลม เปลี่ยนใบมีดที่ทื่อแล้ว
- รายไตรมาส (ทีมไฟฟ้าและระบบอัตโนมัติ):
- ตรวจสอบขั้วต่อเทอร์มินัลของตู้ควบคุมทั้งหมด วงแหวนกราวด์ของ VFD และวงแหวนสลิปไฟฟ้า (หากมีการติดตั้งระบบจ่ายไฟสำหรับตัวเลื่อน)
- ตรวจสอบระดับน้ำมันเกียร์ของมอเตอร์ และเติมน้ำมันเกียร์สังเคราะห์ ISO VG 220 ตามความจำเป็น
- สำรองข้อมูลพารามิเตอร์ PLC, สูตรการทำงานของ HMI และโปรไฟล์การสื่อสารบัสอุตสาหกรรม
คู่มือการเลือก
การออกแบบสายการผลิตบรรจุภัณฑ์แบบวงโคจรที่เหมาะสมที่สุด จำเป็นต้องจับคู่พารามิเตอร์ของฮาร์ดแวร์กับตารางการผลิตแบบอัดขึ้นรูป:
- ระบุช่วงโปรไฟล์และดัชนีการโก่งตัว: กำหนดค่าหน้าตัดสูงสุดของมัด (กว้าง × สูง) น้ำหนักสูงสุดของมัด และความแข็งแกร่งขั้นต่ำของโปรไฟล์ การขึ้นรูปด้วยการอัดรีดแบบยืดหยุ่นต้องใช้ลูกกลิ้งรองรับขั้นกลางอย่างต่อเนื่องเพื่อป้องกันการหย่อนตัวตรงกลางภายในคอห่อหุ้ม
- คำนวณเวลา Takt Time ของสายการผลิต: กำหนดปริมาณผลผลิตของเครื่องอัดรีดต้นทาง คำนวณกำลังการผลิตรวมของสายการบรรจุภัณฑ์ที่ต้องการ (จำนวนมัดต่อชั่วโมง) เพื่อให้แน่ใจว่าความเร็วรอบการห่อเป็นไปตามเป้าหมายโดยไม่เกิดการสะสมของสินค้าคงค้าง
- ระบุระดับด้านสิ่งแวดล้อมและการคุ้มครอง: เลือกคุณสมบัติของฟิล์มให้เหมาะสมกับช่องทางการจัดจำหน่าย การขนส่งภายในประเทศด้วยรถบรรทุกพื้นเรียบต้องการฟิล์มป้องกันฝุ่นและรอยขีดข่วนขั้นพื้นฐาน ในขณะที่การขนส่งทางทะเลแบบเปิดต้องใช้ฟิล์มหนาที่มีส่วนผสมของ VCI และมีส่วนที่ซ้อนทับกัน 50%
- ตรวจสอบพื้นที่ใช้สอยและรูปทรงทางเข้า: คำนึงถึงพื้นที่ทั้งหมดของสายการผลิต รวมถึงโต๊ะจัดเรียงมัดสินค้า แท่นวางสินค้าแบบใช้ไฟฟ้า ตู้ห่อสินค้า ช่องพักสินค้าแบบใช้ไฟฟ้า และทางเดินสำหรับบำรุงรักษาที่ปลอดภัย
- ว่าจ้างวิศวกรด้านบรรจุภัณฑ์ของ OEM: ส่งแบบร่าง CAD ของโปรไฟล์การอัดขึ้นรูปจริงและเมทริกซ์มัดบรรจุภัณฑ์เพื่อยืนยันเส้นผ่านศูนย์กลางภายในของช่องว่างวงแหวนและการกำหนดค่าลูกกลิ้งที่ถูกต้อง
ขั้นตอนถัดไป (Next Steps)
เพื่อเลือกและสั่งซื้อสายการผลิตบรรจุภัณฑ์แบบวงโคจรแนวนอนที่ออกแบบมาโดยเฉพาะสำหรับข้อกำหนดการขึ้นรูปอลูมิเนียมของคุณ:
- รวบรวมข้อมูลแอปพลิเคชันโปรไฟล์: รวบรวมข้อมูลความยาวโปรไฟล์สูงสุด, ขอบเขตหน้าตัดสูงสุด, ความแข็งของมัดขั้นต่ำ, จำนวนมัดเป้าหมายต่อชั่วโมง และพารามิเตอร์ด้านไฟฟ้า/ระบบจ่ายอากาศของสถานที่
- ขอรับการตรวจสอบทางเทคนิค: ติดต่อทีมวิศวกรระบบอัตโนมัติบรรจุภัณฑ์ของเราโดยตรงได้ที่ info@fhopepack.com พร้อมระบุพารามิเตอร์สายผลิตภัณฑ์ทั้งหมดของคุณ
- รับข้อเสนอการบูรณาการทางวิศวกรรม: รับแพ็คเกจโครงการที่สมบูรณ์ภายใน 48 ชั่วโมง รวมถึงแบบร่างผังโรงงาน 2 มิติ/3 มิติ การคำนวณระยะห่างของวงแหวน การจำลองเวลาการทำงาน และตัวชี้วัดการใช้ฟิล์ม
- การเพิ่มประสิทธิภาพการออกแบบร่วมกัน: ประสานงานกับวิศวกรโครงการของเราเพื่อกำหนดจุดยึดแบบใช้ลม ระยะห่างของลูกกลิ้งสายพานลำเลียง และโปรโตคอลอินเทอร์เฟซระบบอัตโนมัติต้นทางให้แล้วเสร็จ
- การทดสอบระบบแบบครบวงจร: กำหนดตารางการทดสอบการยอมรับจากโรงงาน (FAT), การส่งมอบที่ไซต์งาน, การติดตั้งทางกล และการฝึกอบรมผู้ปฏิบัติงานอย่างครบถ้วนโดยวิศวกรบริการที่ได้รับการรับรองจากโรงงานของเรา