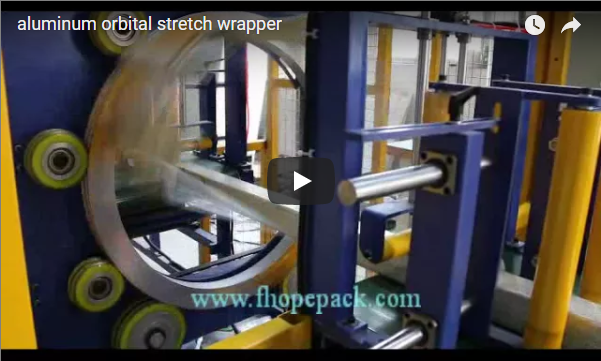
บทสรุปผู้บริหาร
โปรไฟล์อลูมิเนียมสำหรับงานสถาปัตยกรรม ประตู และงานอุตสาหกรรมนั้นขึ้นอยู่กับความสมบูรณ์ของพื้นผิวเป็นอย่างมาก ซึ่งการเคลือบผิวแบบอะโนไดซ์ อิเล็กโทรโฟเรติก และพาวเดอร์โค้ทติ้งนั้นมีความเสี่ยงต่อรอยขีดข่วนระหว่างการขนส่ง เทปกาวป้องกันจะปกป้องเฉพาะพื้นผิวที่มองเห็นได้ชัดเจนเท่านั้น และทิ้งคราบกาวที่ต้องเสียค่าใช้จ่ายในการลอกออกด้วยมือในสถานที่ติดตั้ง เครื่องบรรจุโปรไฟล์แนวนอนอัตโนมัติช่วยแก้ปัญหาคอขวดนี้ได้โดยการห่อฟิล์มป้องกันแบบท่อรอบขอบของแต่ละโปรไฟล์อย่างต่อเนื่องโดยตรงจากสายการผลิตหรือสายการเคลือบ ด้วยการผสานรวมการปิดผนึกด้วยความร้อนตามแนวยาวอย่างต่อเนื่องเข้ากับเครื่องตัดปลายแบบแม่นยำ ระบบนี้จึงส่งมอบโปรไฟล์ที่ปิดสนิทพร้อมสำหรับการบรรจุในขั้นตอนเดียวโดยไม่ต้องสัมผัสกับโลหะหรือใช้แรงงานคนในการหุ้ม
สารบัญ
- เหตุใดจึงต้องบรรจุโปรไฟล์อลูมิเนียมแยกชิ้น
- ลำดับการบรรจุภัณฑ์อัตโนมัติ
- ข้อมูลจำเพาะทางเทคนิคและข้อมูลเครื่องจักร
- การกำหนดขนาดฟิล์มและโปรไฟล์ทางวิศวกรรมขอบเขต
- การเลือกวัสดุ: ฟิล์ม BOPP เทียบกับฟิล์ม PE
- อัตราการผลิตและจลนศาสตร์ของเวลาในการผลิต
- รายการตรวจสอบการคัดเลือกทางวิศวกรรมและการบูรณาการสายการผลิต
- มาตรฐานความปลอดภัยและการปฏิบัติตามข้อกำหนดด้านไฟฟ้า
- คำถามที่พบบ่อยด้านวิศวกรรม
- สอบถามข้อมูลทางเทคนิคและข้อเสนอโครงการ
- โซลูชันบรรจุภัณฑ์ที่เกี่ยวข้อง
- การอ้างอิงเชิงบรรทัดฐาน
เหตุใดจึงต้องบรรจุโปรไฟล์อลูมิเนียมแยกชิ้น
การปกป้องพื้นผิวบนชิ้นส่วนขึ้นรูปโครงสร้างมักล้มเหลวหากพึ่งพาฟิล์มปกป้องพื้นผิวเพียงอย่างเดียว:
- การติดเทปปิดรอบบริเวณทั้งหมด เทียบกับการติดเทปปิดหน้าเทปกาวแบบติดเองได้จะปกป้องเฉพาะพื้นผิวเรียบด้านนอกเท่านั้น โปรไฟล์ที่ซับซ้อน เช่น รูสกรู ช่องว่างกันความร้อน ช่องกระจก และส่วนเว้าลึก จะยังคงสัมผัสกับปูนที่มีฤทธิ์กัดกร่อน ฝุ่นด่าง และความชื้นในระหว่างการขนส่งและการติดตั้ง การหุ้มด้วยฟิล์มอย่างสมบูรณ์จะสร้างเกราะป้องกันที่ปิดสนิทรอบ 100% ของหน้าตัด
- ขจัดปัญหาการเสียดสีระหว่างโปรไฟล์เมื่อชิ้นส่วนต่างๆ ถูกจัดเรียงซ้อนกันในชุดหลักรอง การสั่นสะเทือนระหว่างการขนส่งทางถนนจะทำให้เกิดการเสียดสีระหว่างโลหะกับโลหะ ปลอกโพลีเอทิลีนหรือโพลีโพรพีลีนแต่ละชิ้นจะทำหน้าที่เป็นฉนวนกั้นที่มีแรงเสียดทานต่ำ ป้องกันการสึกหรอเล็กน้อยจากการสั่นสะเทือน
- การลดแรงงานในสถานที่ก่อสร้างการลอกเทปกาวเหนียวออกจากโปรไฟล์แบบหลายช่องต้องใช้การขูดด้วยมืออย่างละเอียด แต่ปลอกป้องกันโพลีเมอร์ที่ไม่ใช้กาวสามารถดึงออกจากปลายโปรไฟล์ได้อย่างสะอาดหมดจดในครั้งเดียว โดยไม่ทิ้งคราบกาวใดๆ บนสีฝุ่นที่บอบบาง
ลำดับการบรรจุภัณฑ์อัตโนมัติ
กระบวนการบรรจุถุงแนวนอนแบบต่อเนื่องทำงานโดยมีการแทรกแซงจากผู้ปฏิบัติงานน้อยที่สุด:
- การป้อนเข้าและการจัดตำแหน่งด้านข้างชิ้นงานขึ้นรูปที่มีความยาวสูงสุด 6,000 มม. จะถูกลำเลียงเข้าสู่ลูกกลิ้งป้อนวัสดุโพลียูรีเทนแบบใช้มอเตอร์ ลูกกลิ้งนำทางแบบปรับได้ที่มีแรงเสียดทานต่ำจะช่วยจัดตำแหน่งชิ้นงานให้อยู่ตรงกลางตามแนวเส้นทางของระบบ
- การตรวจจับด้วยแสงและการส่งเว็บเซ็นเซอร์แสงสะท้อนแบบโพลาไรซ์จะตรวจจับขอบด้านหน้าของชิ้นงานที่กำลังเคลื่อนที่ และส่งสัญญาณไปยังสถานีคลายม้วนเซอร์โวเพื่อซิงโครไนซ์การจ่ายฟิล์มให้ตรงกับความเร็วเชิงเส้นของสายพานลำเลียง
- การขึ้นรูปปลอกคอแบบท่อแผ่นฟิล์มเรียบจะถูกป้อนผ่านส่วนรองรับการขึ้นรูป (ปลอกขึ้นรูป) ที่ทำจากสแตนเลสซึ่งออกแบบมาเป็นพิเศษ ปลอกนี้จะค่อยๆ ห่อหุ้มแผ่นฟิล์มไปรอบๆ รูปทรงโดยไม่ทำให้พื้นผิวที่มีความมันเงาเป็นรอย
- การเย็บตะเข็บยาวต่อเนื่องขอบฟิล์มที่ซ้อนทับกันจะผ่านล้อซีลแบบหมุนที่ให้ความร้อนหรือก้ามหนีบความร้อนแบบเคลื่อนที่ไปมา ทำให้เกิดรอยเชื่อมตามยาวที่ต่อเนื่องและมีความแข็งแรงสูง ขนานไปกับการเคลื่อนที่ของการอัดขึ้นรูป
- การปิดผนึกและการตัดแบบซิงโครไนซ์: ปากคีบปิดผนึกปลายแบบใช้แรงดันลม พร้อมใบมีดตัดแบบใช้แรงดันลมในตัว จะปิดลงด้านหลังส่วนท้ายของโปรไฟล์อย่างแน่นหนา ขณะเดียวกันก็เตรียมการปิดผนึกด้านหน้าสำหรับโปรไฟล์ถัดไป
- การลำเลียงขาออกและการจัดเตรียมกลุ่มชิ้นงานขึ้นรูปที่ผ่านการตกแต่งอย่างสมบูรณ์และปกป้องอย่างดี จะเคลื่อนผ่านสายพานลำเลียงแบบใช้พลังงานไฟฟ้า เพื่อส่งต่อไปยังสายพานลำเลียงแบบอัตโนมัติ เซลล์เรียงซ้อนแบบหุ่นยนต์ หรือสายการห่อหุ้มแบบมัดย่อยโดยตรง
ข้อมูลจำเพาะทางเทคนิคและข้อมูลเครื่องจักร
ระบบบรรจุถุงแบบต่อเนื่องแนวนอนได้รับการออกแบบโดยยึดหลักการทางกลและทางไฟฟ้าดังต่อไปนี้:
| พารามิเตอร์ | ข้อกำหนดทางวิศวกรรมพื้นฐาน |
|---|---|
| ความยาวโปรไฟล์สูงสุด | ขนาดมาตรฐาน 6,000 มม. (มีรุ่นขยายความยาวได้ถึง 8,000 มม.) |
| ความเร็วในการบรรจุแบบเส้นตรง | ความเร็วแปรผัน 10–50 เมตร/นาที (ควบคุมด้วยอินเวอร์เตอร์ / VFD แบบวงปิด) |
| ประเภทฟิล์มที่ใช้งานร่วมกันได้ | โพลีเอทิลีนหล่อขึ้นรูป (Cast PE), ไลดีพีอีแบบอัดรีดร่วม (Co-extrusion LDPE), บีโอพีพี (BOPP), โพลีโอเลฟินแบบมีรูพรุนขนาดเล็ก (Micro-perforated Polyolefin) |
| ช่วงความหนาของฟิล์ม | 30–60 ไมโครเมตร (ความหนาของผนังชั้นเดียว) |
| ขนาดม้วนฟิล์ม | เส้นผ่านศูนย์กลางภายนอกสูงสุด: 200 มม.; เส้นผ่านศูนย์กลางภายในแกน: 75 มม. (3.0 นิ้ว) |
| ซองจดหมายส่วนโปรไฟล์ | ความสูงสูงสุด: 150 มม.; ความกว้างสูงสุด: 250 มม. (ขึ้นอยู่กับการออกแบบปกเสื้อ) |
| ความต้องการระบบจ่ายลม | 0.5–0.7 MPa (5.0–7.0 บาร์), อากาศในโรงงานแบบแห้งและหล่อลื่น |
| พิกัดกำลังไฟฟ้า | 380 V / 415 V, 3 เฟส, 50/60 Hz; กำลังไฟที่เชื่อมต่อ ~4.5–7.5 kW |
| สถาปัตยกรรมควบคุมกระบวนการ | PLC อุตสาหกรรม (ซีเมนส์ / ออมรอน) พร้อมหน้าจอสัมผัส HMI และวงจรควบคุมอุณหภูมิ PID |
หมายเหตุ: หน้าตัดการอัดขึ้นรูปที่สำคัญและรูปทรงเรขาคณิตเฉพาะจะได้รับการตรวจสอบผ่านแบบร่าง CAD 2 มิติ/3 มิติ ก่อนการผลิตปลอกคอขึ้นรูป
การกำหนดขนาดฟิล์มและโปรไฟล์ทางวิศวกรรมขอบเขต
เนื่องจากชิ้นส่วนโครงสร้างและชิ้นส่วนขึ้นรูปหน้าต่างมีหน้าตัดที่ไม่สม่ำเสมอ ความกว้างของม้วนฟิล์มจึงถูกกำหนดอย่างเคร่งครัดโดยเส้นรอบวงภายนอกของโปรไฟล์และระยะห่างในการประมวลผลของเครื่องจักร:
ความกว้างของฟิล์มแบบวางราบ ≥ (P_envelope ÷ 2) + C + W_seam
- ซองจดหมาย P: เส้นรอบรูปของรูปทรงนูนที่ล้อมรอบจุดยอดที่ยื่นออกมาด้านนอกสุด (มม.)
- C: ระยะเผื่อในการใช้งาน (โดยทั่วไป 15–25 มม.) เพื่อป้องกันการติดขัดบริเวณส่วนโค้งและส่วนเว้าของชิ้นงาน
- ตะเข็บ W: ต้องมีระยะซ้อนทับสำหรับการซีลด้วยความร้อนแบบหมุนต่อเนื่อง (โดยทั่วไป 15–20 มม.)
ตัวอย่างการคำนวณทางวิศวกรรม : เสาแบ่งช่องหน้าต่างรูปสี่เหลี่ยมผืนผ้ามีขนาด 60 มม. × 40 มม.
- เส้นรอบรูปนูนตามนาม:
2 × (60 + 40) = 200 mm - ขนาดท่อแบบแบนราบขั้นต่ำ:
200 ÷ 2 = 100 mm - ความกว้างรวมของแผ่นฟิล์ม (รวมระยะห่าง 20 มม. และส่วนที่ซ้อนทับกัน 15 มม.):
200 + 20 + 15 = 235 mm
สำหรับรูปทรงที่ซับซ้อนซึ่งมีหน้าแปลนเกลียวที่ยื่นออกมา ครีบฉนวนกันความร้อน หรือช่องกระจกแบบเปิด การวัดจะต้องคำนวณตามขอบเขตโค้งที่ล้อมรอบเพื่อให้แน่ใจว่าท่อฟิล์มสามารถเลื่อนได้อย่างอิสระโดยไม่ติดขอบคมระหว่างการเคลื่อนย้ายไปข้างหน้า
การเลือกวัสดุ: ฟิล์ม BOPP เทียบกับฟิล์ม PE
การเลือกใช้ระหว่างโพลีโพรพีลีนแบบยืดสองทิศทาง (BOPP) และโพลีเอทิลีน (PE) ส่งผลต่อความใสของภาพ ความต้านทานต่อการเจาะขอบ และพารามิเตอร์การปิดผนึกด้วยความร้อน:
[Extruded Aluminum Section]
  │
  ├── BOPP Film Selection:
  │     ├── Superior Optical Clarity (High Gloss Presentation)
  │     ├── Tensile Modulus: High Stiffness (Clean Structural Lay-Flat)
  │     ├── Sealing Temperature Window: 125°C – 145°C
  │     └── Primary Risk: Notch-sensitive tearing on sharp 90° extrusion burrs
  │
  └── PE Film Selection:
        ├── Puncture & Impact Resistance: Excellent Elongation
        ├── Low-Density Soft Touch (Prevents friction burnish on matte finishes)
        ├── Sealing Temperature Window: 150°C – 180°C
└── Primary Advantage: Tough envelope for heavy multi-hole industrial profiles- ฟิล์ม BOPP (30–40 µm): ความแข็งแรงทนทานต่อแรงดึงสูงและความใสเหมือนคริสตัล ทำให้ BOPP เหมาะอย่างยิ่งสำหรับการขึ้นรูปชิ้นส่วนสำหรับจัดแสดงสินค้าในร้านค้าปลีก โปรไฟล์เฟอร์นิเจอร์ และส่วนประกอบหน้าต่างบ้านระดับไฮเอนด์ ความแข็งแกร่งของวัสดุช่วยให้เลื่อนผ่านส่วนโค้งของการขึ้นรูปได้อย่างราบรื่นที่ความเร็วสายการผลิตเกิน 35 เมตร/นาที
- ฟิล์ม PE ความหนาแน่นต่ำ (40–60 µm)PE มีความยืดหยุ่นสูงและทนทานต่อการเจาะทะลุได้ดีเยี่ยม ช่วยปกป้องชิ้นส่วนอลูมิเนียมสำหรับผนังกระจกเชิงพาณิชย์ขนาดใหญ่ และเหล็กเส้น T-slot โครงสร้างที่มีขอบคม จากการฉีกขาดบริเวณปลายบรรจุภัณฑ์
อัตราการผลิตและจลนศาสตร์ของเวลาในการผลิต
ความจุของรอบการผลิตขึ้นอยู่กับความยาวของชิ้นงาน ความเร็วเชิงเส้นของสายพานลำเลียง และระยะห่างระหว่างโปรไฟล์:
อัตราการผลิตตามทฤษฎี (หน่วย/นาที) = V_สายพานลำเลียง ÷ L_โปรไฟล์
ภายใต้สภาวะการใช้งานจริงในโรงงาน จะต้องรักษาระยะห่างในการจัดตำแหน่ง (G) เพื่อให้ก้ามปูของซีลปลายสามารถหลบชิ้นส่วนที่เคลื่อนที่ได้:
ผลผลิตสุทธิที่ใช้งานได้ (หน่วย/ชั่วโมง) = 60 × (V_สายพานลำเลียง ÷ (L_โปรไฟล์ + G))
ตัวอย่างพารามิเตอร์ที่ความเร็วเส้น 24 ม./นาที (V = 24 ม./นาที, ความยาวโปรไฟล์ L = 6.0 ม.) :
- การอัดรีดต่อเนื่องแบบไร้ช่องว่าง (ตามทฤษฎี):
24 ÷ 6.0 = 4.0 profiles/min(240 โปรไฟล์/ชั่วโมง) - ขั้นตอนการผลิตที่สมจริงด้วยระยะห่างระหว่างหัวท้าย 0.5 เมตร (G = 0.5 ม.)อัตราการประมวลผล = 24 ÷ (6.0 + 0.5) ≈ 3.69 โปรไฟล์/นาที → ≈ 221 หน่วย/ชั่วโมง
อัตราการผลิตจะลดลงเมื่อบรรจุชิ้นงานที่สั้นลง เนื่องจากข้อจำกัดด้านความถี่รอบการทำงานของเครื่องตัดซีลปลายแบบใช้ลม (สูงสุด 20–25 รอบ/นาที ภายใต้โปรไฟล์การหยุดซีลที่คงที่)
รายการตรวจสอบการคัดเลือกทางวิศวกรรมและการบูรณาการสายการผลิต
เพื่อให้ได้ขนาดหัวขึ้นรูปและกำลังมอเตอร์ที่เหมาะสม โปรดตรวจสอบข้อมูลโครงการต่อไปนี้ก่อนขอใบเสนอราคา:
- แบบร่างภาคตัดขวาง (DXF / DWG)ระบุความกว้าง ความสูง และเส้นรอบวงสูงสุดของประเภทการอัดขึ้นรูปที่ใหญ่ที่สุดและเล็กที่สุด
- การเปลี่ยนแปลงความยาวระบุความยาวชิ้นงานขั้นต่ำและสูงสุดเพื่อกำหนดความยาวสายพานลำเลียงและระยะห่างของเซ็นเซอร์แสง
- เอาต์พุตสายที่ต้องการ: เป้าหมายความเร็วเชิงเส้น (เมตร/นาที) และเป้าหมายจำนวนชิ้นงานที่บรรจุได้ต่อกะ
- ความเข้ากันได้ของภาพยนตร์กับเว็บระบุว่าจะใช้ฟิล์ม BOPP ชั้นเดียว ฟิล์ม PE หลายชั้นแบบอัดรีดร่วม หรือฟิล์มพิมพ์ลายล่วงหน้า
- การจัดการวัสดุขาเข้าเลือกได้ระหว่างโต๊ะโหลดแบบใช้แรงงานคนเพียงคนเดียว, ชั้นวางแบบลูกกลิ้งแรงโน้มถ่วง หรือการรับชิ้นงานโดยตรงจากโต๊ะระบายความร้อนของเครื่องอัดรีดด้วยหุ่นยนต์
- การบูรณาการปลายน้ำระบุข้อกำหนดสำหรับเครื่องเจาะรูขนาดเล็กอัตโนมัติแบบอินไลน์ เครื่องติดฉลาก เครื่องห่อฟิล์มหดสำหรับห่อสินค้าย่อย หรือสายการผลิตห่อสินค้าหลัก
มาตรฐานความปลอดภัยและการปฏิบัติตามข้อกำหนดด้านไฟฟ้า
เครื่องจักรได้รับการออกแบบให้เป็นไปตามมาตรฐานเครื่องจักรบรรจุภัณฑ์ระดับสากลที่เข้มงวด:
- EN ISO 12100: 2010ความปลอดภัยของเครื่องจักร — หลักการทั่วไปสำหรับการออกแบบ การประเมินความเสี่ยง และการลดความเสี่ยง
- EN 415-10: 2014ความปลอดภัยของเครื่องจักรบรรจุภัณฑ์ — ข้อกำหนดทั่วไปสำหรับเครื่องห่อแนวนอนและเครื่องบรรจุภัณฑ์แบบต่อเนื่อง (ฟอร์ม-ฟิล-ซีล)
- EN 60204-1: 2018: ความปลอดภัยของเครื่องจักร — อุปกรณ์ไฟฟ้าของเครื่องจักร ซึ่งรวมถึงระบบหยุดฉุกเฉินประเภท 0, ตู้หุ้มอุตสาหกรรม IP54 และวงจรควบคุมแรงดันต่ำ
- ระบบล็อกแบบนิวแมติกและแบบความร้อนชุดซีลต่อเนื่องที่อุณหภูมิสูงและตัวตัดปลายแนวตั้งถูกห่อหุ้มอย่างสมบูรณ์ด้วยแผ่นป้องกันการเข้าถึงแบบล็อคทางกายภาพที่ทำจากโพลีคาร์บอเนตใส พร้อมด้วยไมโครสวิตช์นิรภัยประเภท 3 แบบสองช่องสัญญาณ
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: เครื่องบรรจุถุงเครื่องเดียวสามารถรองรับรูปทรงหน้าตัดที่แตกต่างกันได้หรือไม่?ตอบ: ได้ ระบบสามารถรองรับรูปทรงที่หลากหลายภายในความกว้างและความสูงที่กำหนดไว้ การปรับเปลี่ยนรูปทรงเรขาคณิตอย่างมากมักจะต้องเปลี่ยนปลอกขึ้นรูปโมดูลาร์ ตัวยึดแบบปลดเร็วช่วยให้เปลี่ยนปลอกได้ภายในเวลาไม่ถึง 5 นาที
ถาม: ระบบป้องกันการไหม้ของฟิล์มระหว่างที่สายพานลำเลียงลดความเร็วหรือหยุดกะทันหันได้อย่างไร?ตอบ: โมดูลควบคุมความร้อนเชื่อมต่อกับตัวขับสายพานลำเลียง PLC หากความเร็วของสายการผลิตลดลงต่ำกว่า 3 เมตร/นาที หรือระบบล็อกทำงาน องค์ประกอบการปิดผนึกความร้อนตามแนวยาวจะหดตัวออกจากแผ่นฟิล์มโดยอัตโนมัติด้วยระบบลม เพื่อป้องกันการละลายและการไหม้ของฟิล์ม
ถาม: อะไรช่วยป้องกันการเกิดไฟฟ้าสถิตเมื่อทำการแปรรูปฟิล์ม BOPP ด้วยความเร็วเชิงเส้นสูง?ตอบ: การเคลื่อนฟิล์มโพลีเมอร์ที่ไม่นำไฟฟ้าไปบนแม่พิมพ์สแตนเลสจะทำให้เกิดประจุไฟฟ้าสถิตจำนวนมาก เราจึงติดตั้งเครื่องเป่าลมไอออนไนซ์แบบสองขั้วในสถานีคลายและขึ้นรูปฟิล์ม เพื่อลดประจุไฟฟ้าสถิตและป้องกันการเกาะติดของฝุ่นหรือการติดของฟิล์ม
ถาม: เครื่องบรรจุถุงแบบเดี่ยวสามารถเชื่อมต่อโดยตรงกับระบบมัดสินค้าอัตโนมัติของเราได้หรือไม่?ตอบ: ได้ครับ สายพานลำเลียงขาออกมีรีเลย์แบบโปรแกรมได้และโปรโตคอลอีเธอร์เน็ต/IP ทำให้สามารถผสานรวมเข้ากับสายการผลิตอัตโนมัติสำหรับการตัดแต่ง การรัด และการห่อด้วยฟิล์มยืดได้อย่างราบรื่น
สอบถามข้อมูลทางเทคนิคและข้อเสนอโครงการ
วิธีตั้งค่าเครื่องบรรจุถุงแบบโปรไฟล์ที่เหมาะสมที่สุดสำหรับโรงงานรีดขึ้นรูปของคุณ:
- ส่งข้อมูลทางวิศวกรรมส่งภาพวาดตัดขวางตามโปรไฟล์ การกระจายความยาว และเป้าหมายปริมาณงานไปยัง info@fhopepack.com.
- การกำหนดขนาดสายการผลิตโดยใช้ CADทีมวิศวกรรมของเราคำนวณรูปทรงของหัวต่อขึ้นรูป กำลังมอเตอร์ที่ต้องการ (หน่วยเป็นกิโลวัตต์) และพื้นที่ติดตั้งของสายพานลำเลียงภายใน 24 ชั่วโมง
- การส่งมอบข้อเสนอแบบครบวงจรรับข้อเสนอรายละเอียดเกี่ยวกับสายส่ง แผนผังอุปกรณ์ ตารางการใช้สาธารณูปโภค และข้อกำหนดทางการค้าภายใน 48 ชั่วโมง
โซลูชันบรรจุภัณฑ์ที่เกี่ยวข้อง
- เครื่องบรรจุถุงแบบอัตโนมัติสำหรับท่อและโปรไฟล์
- เครื่องบรรจุถุงแบบมัดโปรไฟล์อลูมิเนียม
- สายการบรรจุโปรไฟล์อลูมิเนียมอัตโนมัติความเร็วสูง
- ระบบบรรจุท่อเหล็กอุตสาหกรรมแบบถุงเดียว
การอ้างอิงเชิงบรรทัดฐาน
- ISO 12100: 2010: ความปลอดภัยของเครื่องจักร — หลักการทั่วไปในการออกแบบ — การประเมินความเสี่ยงและการลดความเสี่ยง
- EN 415-10: 2014: ความปลอดภัยของเครื่องจักรบรรจุภัณฑ์ — ตอนที่ 10: ข้อกำหนดทั่วไป
- IEC 60204-1: 2016: ความปลอดภัยของเครื่องจักร — อุปกรณ์ไฟฟ้าของเครื่องจักร — ตอนที่ 1: ข้อกำหนดทั่วไป
- *เอกสารทางเทคนิคของ FHOPE Industrial Packaging Systems: คู่มือการใช้งานเครื่องจักรสำหรับทำปลอกหุ้มแบบอัดรีด (Extrusion Sleeving Machinery Manual)
แก้ไขครั้งล่าสุดโดยหัวหน้าวิศวกรฝ่ายบรรจุภัณฑ์เชิงกล: 20 ตุลาคม 2026