🛠️ กรอบมาตรฐานทางเทคนิคและการปฏิบัติตามข้อกำหนด
ระบบบรรจุภัณฑ์เหล็กม้วนอัตโนมัติต้องเป็นไปตามข้อกำหนดของผลิตภัณฑ์ ข้อกำหนดของเครื่องจักร และมาตรฐานการจัดการวัสดุที่ซ้อนทับกัน เพื่อรับประกันความเสถียรของสินค้า ความปลอดภัยของผู้ปฏิบัติงาน และความพร้อมสำหรับการส่งออก การปฏิบัติตามข้อกำหนดเหล่านี้ทำได้โดยการปฏิบัติตามมาตรฐาน ISO 1496-1:2013 อย่างเคร่งครัดสำหรับค่าความคลาดเคลื่อนของเหล็กม้วน มาตรฐาน ASTM A572/A572M-18 สำหรับโปรโตคอลการกัดกร่อนเฉพาะโลหะผสม และเครื่องหมาย CE ภายใต้ข้อบังคับเครื่องจักรของสหภาพยุโรป 2023/1230 สำหรับระบบล็อคเพื่อความปลอดภัยแบบบูรณาการ
สภาพแวดล้อมด้านกฎระเบียบสำหรับการขนส่งขดลวดเหล็กหนาไม่ได้อาศัยการรับรองบรรจุภัณฑ์เพียงอย่างเดียว แต่ผู้ออกแบบโรงงานต้องปรับประสิทธิภาพของอุปกรณ์ให้สอดคล้องกับมาตรฐาน ISO 1496-1:2013 ซึ่งควบคุมเงื่อนไขการส่งมอบทางเทคนิค ความคลาดเคลื่อนของขนาด และข้อกำหนดการป้องกันพื้นผิวสำหรับขดลวดเหล็ก มาตรฐานนี้กำหนดรูปทรงการวางสายรัดและความหนาแน่นของการห่อหุ้มโดยตรง เพื่อให้มั่นใจว่าการรัดสายรัดตามแนวเส้นรอบวงและแนวรัศมีจะรักษาความสมบูรณ์ของโครงสร้างในระหว่างการขนส่งที่มีแรงกระทำแบบไดนามิก ในขณะเดียวกัน ASTM A572/A572M-18 กำหนดคุณสมบัติทางโลหะวิทยาพื้นฐานสำหรับเหล็กกล้าอัลลอยต่ำความแข็งแรงสูง ซึ่งกำหนดอัตราการใช้สารยับยั้งการกัดกร่อนแบบไอระเหย (VCI) และความหนาของตัวป้องกันขอบที่เฉพาะเจาะจงเพื่อป้องกันการแพร่กระจายของรอยแตกขนาดเล็กในระหว่างการสัมผัสกับความชื้น ความปลอดภัยของเครื่องจักรอยู่ภายใต้โปรโตคอลการทำเครื่องหมาย CE ซึ่งกำหนดให้มีความเข้ากันได้ทางแม่เหล็กไฟฟ้า (EMC) ที่สอดคล้องกันและวงจรหยุดฉุกเฉินที่ได้รับการตรวจสอบตามระดับประสิทธิภาพ ISO 13849-1 ระดับ D หรือสูงกว่า ผู้จัดการโรงงานต้องตระหนักว่า ISO 1496-1:2013 ทำหน้าที่เป็นข้อกำหนดเฉพาะของผลิตภัณฑ์ ไม่ใช่การรับรองเครื่องจักร ดังนั้น การตรวจสอบการปฏิบัติตามข้อกำหนดจึงขึ้นอยู่กับการประกาศความสอดคล้องจากผู้ผลิตมากกว่าการตรวจสอบ ISO จากหน่วยงานภายนอก
| มาตรฐาน / ข้อกำหนด | ขอบเขตทางเทคนิค | การใช้งานในสายการบรรจุภัณฑ์ |
|---|---|---|
| ISO 1496-1: 2013 | มวลของขดลวด ความคลาดเคลื่อนของขนาด สภาพพื้นผิว | กำหนดระยะห่างของสายรัดตามแนวเส้นรอบวง/แนวรัศมี และระยะซ้อนทับขั้นต่ำ |
| ASTM A572 / A572M-18 | คุณสมบัติของเหล็กโครงสร้างโลหะผสมต่ำความแข็งแรงสูง | กำหนดอัตราการซึมผ่านของฟิล์ม VCI และคุณสมบัติการรองรับแรงกระแทกของผ้าเคลือบ |
| เครื่องหมาย CE (EU 2023/1230) | ความปลอดภัยของเครื่องจักร, EMC, ขีดจำกัดการปล่อยเสียงรบกวน | ต้องมีการควบคุมการป้องกันด้วย PLC, วงจรหยุดฉุกเฉินแบบสองช่องสัญญาณ และการตรวจสอบความถูกต้องตามมาตรฐาน ISO 13849-1 PL d |
| ISO 1496-1:2013 ภาคผนวก A | เงื่อนไขการขนส่งและการจัดเก็บ | กำหนดค่าพารามิเตอร์แรงตึงพื้นฐานเพื่อป้องกันการยืดหดและการเสียหายของขอบ |
🏗️ การกำหนดค่าระบบและพารามิเตอร์การทำงาน
ระบบการรัดสายรัดที่แม่นยำและโครงสร้างการห่อหลายชั้นช่วยขจัดตัวแปรจากการจัดการด้วยมือโดยใช้ระบบควบคุมแรงดึงแบบวงปิดและการติดฟิล์มอัตโนมัติ ซึ่งช่วยลดความเสียหายของขดลวด ลดการสูญเสียผลิตภัณฑ์ และสร้างมาตรฐานความเสถียรของสินค้าในเส้นทางการขนส่งที่หลากหลาย พร้อมทั้งรับประกันเวลาการทำงานที่สม่ำเสมอ
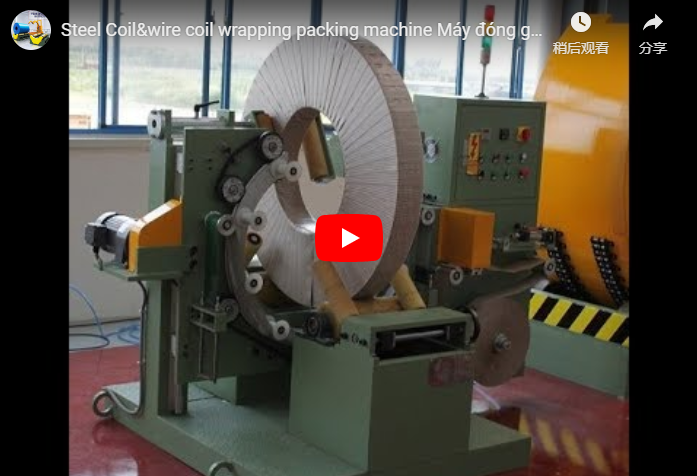
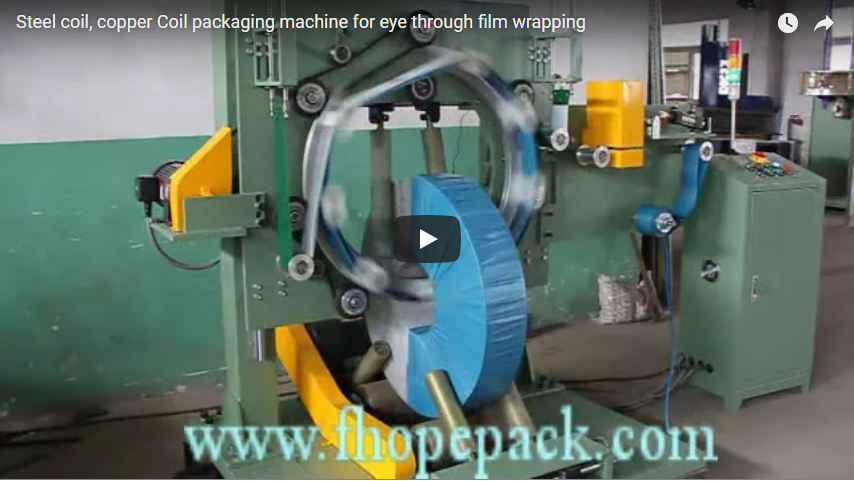
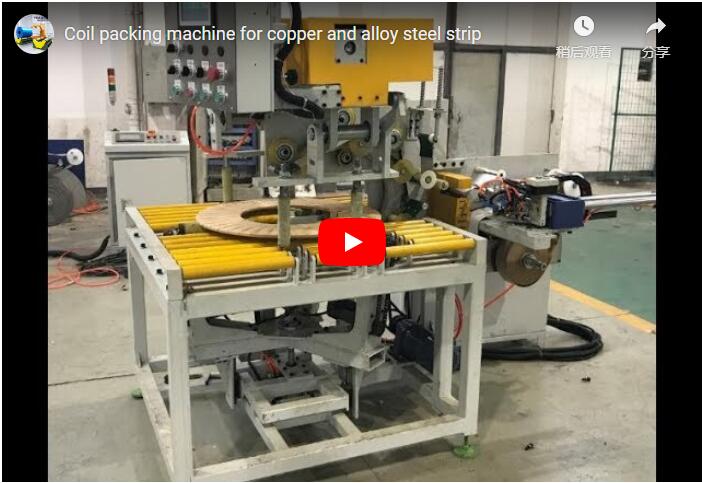
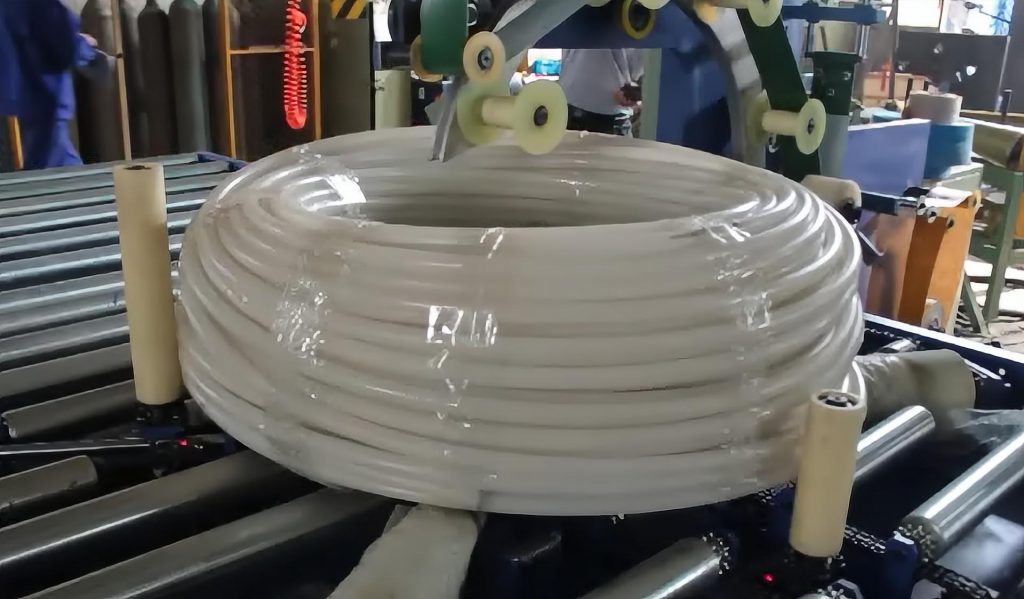
สายการผลิตบรรจุภัณฑ์อัตโนมัติสมัยใหม่ใช้ฟังก์ชันเชิงกลหลักสองอย่าง ได้แก่ การรัดและการห่อ ซึ่งแต่ละอย่างอยู่ภายใต้พารามิเตอร์การทำงานที่เข้มงวด ระบบการรัดจะยึดขดลวดหนักโดยใช้สายรัดเหล็กหรือพลาสติกวิศวกรรมที่มีแรงดึงสูง โดยรัดรอบตัวขดลวดหรือรัดตามแนวรัศมีผ่านรูตรงกลาง จำนวนชั้นของสายรัดจะคำนวณแบบไดนามิกตามน้ำหนักของขดลวดและระยะเวลาการขนส่งที่คาดการณ์ไว้ โดยประมาณการในอุตสาหกรรมแนะนำให้ใช้สายรัดตามแนวรัศมี 3 ถึง 6 เส้นสำหรับน้ำหนักที่เกิน 2 ตัน เพื่อป้องกันการยืดหด การควบคุมแรงดึงเป็นจุดวิกฤตที่อาจเกิดความเสียหายได้ เครื่องปรับแรงดึงแบบไฮดรอลิกหรือนิวแมติกต้องรักษาความแม่นยำ ±5% เพื่อหลีกเลี่ยงการฉีกขาดของสายรัดหรือรอยบุ๋มบนพื้นผิวขดลวด ระบบการห่อจะเสริมด้วยการใช้ฟิล์มยืดหลายชั้น กระดาษ VCI และแผ่นป้องกันขอบเสริมแรง วัสดุเหล่านี้ช่วยป้องกันการเสียดสี ป้องกันความชื้น และต้านทานการกัดกร่อนที่ปรับให้เหมาะสมกับระดับความชื้นในโรงงาน เครื่องห่อฟิล์มยืดแบบวงโคจรและแบบรูจะทำงานประสานกับระบบลำเลียงเพื่อรักษาความตึงและการทับซ้อนของฟิล์มให้สม่ำเสมอ โดยทั่วไปต้องมีการทับซ้อนอย่างน้อย 50% เพื่อการปิดผนึกสิ่งแวดล้อมอย่างสมบูรณ์ เมื่อผสานรวมเข้ากับกระบวนการผลิตอย่างต่อเนื่อง ระบบเหล่านี้จะแทนที่การตัดสินใจโดยใช้ดุลพินิจของผู้ปฏิบัติงานด้วยลำดับการทำงานของตัวควบคุมตรรกะแบบโปรแกรมได้ (PLC) ซึ่งจะช่วยให้มั่นใจได้ถึงความสมบูรณ์ของโหลดที่ทำซ้ำได้โดยไม่คำนึงถึงการส่งมอบงานระหว่างกะหรือการเปลี่ยนตัวบุคลากร
🔗 บทความที่เกี่ยวข้อง : สำรวจโซลูชันเพิ่มเติม
📈 การสร้างแบบจำลองทางการเงินและขั้นตอนการบำรุงรักษา
ค่าใช้จ่ายด้านเงินทุนสำหรับโครงสร้างพื้นฐานการบรรจุขดลวดอัตโนมัติมีตั้งแต่ 10,000 ถึง 50,000 ดอลลาร์ขึ้นไปสำหรับหน่วยรัดเฉพาะ และ 20,000 ถึงมากกว่า 100,000 ดอลลาร์สำหรับสถานีห่อแบบวงโคจรหรือ VCI แบบบูรณาการ โดยราคาแบบครบวงจรโดยทั่วไปจะรวมถึงการบูรณาการทางกล การทดสอบระบบไฟฟ้า และการฝึกอบรมผู้ปฏิบัติงานขั้นพื้นฐาน
โครงสร้างทางการเงินของสายการผลิตบรรจุภัณฑ์อัตโนมัติจำเป็นต้องมีการสร้างแบบจำลอง ROI อย่างเข้มงวด โดยคำนึงถึงการลดการใช้แรงงาน การลดความเสียหาย และค่าใช้จ่ายในการบำรุงรักษา จากการประมาณการของอุตสาหกรรม พบว่าสายการผลิตอัตโนมัติเต็มรูปแบบที่ประมวลผลขดลวด 50-80 ม้วนต่อกะ จะช่วยลดต้นทุนแรงงานต่อหน่วยลง 60-70% และลดการส่งคืนสินค้าเนื่องจากความเสียหายลง 40-50% ซึ่งจะช่วยเพิ่มประสิทธิภาพโดยรวมของอุปกรณ์ (OEE) โดยตรง ตัวชี้วัดเหล่านี้ได้มาจากเกณฑ์มาตรฐานการผลิตทั่วไปในอเมริกาเหนือและสหภาพยุโรป ควรตรวจสอบการประหยัดที่แท้จริงกับโครงสร้างค่าจ้างเฉพาะไซต์งานและข้อมูลความเสียหายในอดีต ขั้นตอนการบำรุงรักษาต้องเชื่อมโยงกับตารางการทำงานอย่างชัดเจนเพื่อป้องกันการหยุดทำงานโดยไม่คาดคิด เครื่องดึงสายรัดและเครื่องจ่ายฟิล์มที่ควบคุมด้วย PLC ต้องมีการสอบเทียบตามกำหนดทุก 6 เดือนหรือหลังจากการใช้งาน 10,000 รอบ ชิ้นส่วนที่สึกหรอ เช่น ซีลหัวรัด ใบมีดตัดฟิล์ม และลูกกลิ้งนำทางแบบวงโคจร มักจะต้องเปลี่ยนทุก 5-8 ปี โดยมีค่าใช้จ่ายชิ้นส่วนโดยประมาณตั้งแต่ 3,000 ถึง 8,000 ดอลลาร์สหรัฐต่อสถานี ค่าใช้จ่ายในการบำรุงรักษาประจำปีโดยทั่วไปจะอยู่ระหว่าง 5% ถึง 8% ของเงินลงทุนเริ่มต้น เพื่อลดความเสี่ยงจากการหยุดทำงาน โรงงานควรนำโปรโตคอลการบำรุงรักษาเชิงคาดการณ์มาใช้ โดยเชื่อมโยงบันทึกข้อผิดพลาดของ PLC กับตารางการผลิต เพื่อให้แน่ใจว่าสินค้าคงคลังอะไหล่สอดคล้องกับช่วงเวลาการทำงานสูงสุด การหยุดทำงานโดยไม่คาดคิดจากความล้มเหลวของ PLC หรือตัวปรับความตึงมักคิดเป็น 2–4% ของชั่วโมงการทำงานทั้งหมด การทำสัญญาอะไหล่และการกำหนดตารางการบำรุงรักษาเชิงคาดการณ์จะช่วยลดส่วนนี้ลงเหลือต่ำกว่า 1% การตรวจสอบการปฏิบัติตามข้อกำหนดจะต้องดำเนินการให้สอดคล้องกับรอบการบำรุงรักษาเหล่านี้ด้วย เนื่องจากบันทึกการสอบเทียบที่จัดทำเป็นเอกสารจะสนับสนุนไฟล์ทางเทคนิค CE และการตรวจสอบสภาพการส่งมอบ ISO 1496-1:2013 โดยตรง
🛡️ การตรวจสอบความถูกต้องของการจัดซื้อและการจัดการวงจรชีวิต
การประเมินผู้จำหน่ายต้องให้ความสำคัญกับความสามารถในการทำซ้ำของแรงดึงแบบวงปิด ความเข้ากันได้ของวัสดุ VCI และการตรวจสอบความปลอดภัยตามมาตรฐาน ISO 13849-1 PL d ในขณะที่การวางแผนวงจรชีวิตควรแยกแยะระหว่างการปรับปรุงบางส่วนและการเปลี่ยนสายการผลิตทั้งหมดโดยพิจารณาจากอายุของโครงสร้างพื้นฐานที่มีอยู่ ข้อกำหนดด้านปริมาณงาน และข้อจำกัดในการจัดตารางการทำงาน
การตัดสินใจจัดซื้ออุปกรณ์บรรจุภัณฑ์ขดลวดจำเป็นต้องมีการตรวจสอบทางเทคนิคอย่างเข้มงวดเทียบกับมาตรฐานการปฏิบัติงาน ผู้ซื้อต้องขอหลักฐานที่เป็นเอกสารว่าหัวรัดสามารถรักษาความตึงได้ ±5% ภายใต้สภาวะการรับน้ำหนักที่แปรผัน และเครื่องห่อแบบวงโคจรสามารถรักษาความตึงของฟิล์มให้สม่ำเสมอในขดลวดที่มีเส้นผ่านศูนย์กลางต่างกัน ความเข้ากันได้ของฟิล์ม VCI ต้องได้รับการตรวจสอบเทียบกับมาตรฐานการกัดกร่อน ASTM A572/A572M-18 เพื่อให้แน่ใจว่าอัตราการซึมผ่านตรงกับความชื้นในการจัดเก็บในพื้นที่นั้นๆ โครงสร้างด้านความปลอดภัยต้องเป็นไปตามข้อกำหนดของเครื่องหมาย CE โดยเฉพาะอย่างยิ่งการตรวจสอบ ISO 13849-1 PL d สำหรับวงจรป้องกันและวงจรหยุดฉุกเฉินที่เชื่อมต่อกันทั้งหมด สำหรับโรงงานที่กำลังพิจารณาปรับปรุงสายการผลิตแบบแมนนวลเดิม การใช้ระบบอัตโนมัติบางส่วน เช่น การเพิ่มสายพานลำเลียงที่ควบคุมด้วย PLC หรือเครื่องรัดแบบสถานีเดียว อาจมีค่าใช้จ่าย 60–80% ของสายการผลิตแบบบูรณาการใหม่ อย่างไรก็ตาม การปรับปรุงสถานีรัดแบบรัศมีและสถานีห่อแบบซิงโครไนซ์มักจะส่งผลกระทบต่อเวลาในการทำงานและความสม่ำเสมอของความตึง การวิเคราะห์วงจรชีวิตมักจะสนับสนุนการเปลี่ยนสายการผลิตทั้งหมดเมื่อโครงสร้างพื้นฐานที่มีอยู่มีอายุการใช้งานเกิน 8 ปี โดยเฉพาะอย่างยิ่งหากระบบปัจจุบันขาดความสามารถในการขยายแบบโมดูลาร์ บริษัทที่วางแผนติดตั้งระบบหลังปี 2026 จะต้องตรวจสอบการปฏิบัติตามข้อกำหนด EU Machinery Regulation 2023/1230 ด้วย ซึ่งข้อกำหนดดังกล่าวได้เพิ่มมาตรการรักษาความปลอดภัยทางไซเบอร์และการตรวจสอบความถูกต้องของซอฟต์แวร์สำหรับระบบควบคุมอัตโนมัติ การนำไปปฏิบัติจริงจำเป็นต้องกำหนดตารางการตรวจสอบความสอดคล้องก่อนการใช้งานจริง 12-18 เดือน เพื่อให้มีเวลาเพียงพอสำหรับการจัดทำเอกสารทางเทคนิค การฝึกอบรมผู้ปฏิบัติงาน และการบูรณาการตารางการทำงาน
🔗 ดูเพิ่มเติม : อุปกรณ์ที่เกี่ยวข้อง
⚙️ คำถามที่พบบ่อยทางเทคนิคและคำแนะนำในการใช้งาน
ระบบบรรจุภัณฑ์ขดลวดอัตโนมัติทำงานภายใต้ขอบเขตทางเทคนิคที่กำหนดไว้ ซึ่งต้องมีการสอบเทียบเป็นระยะ การตรวจสอบการปฏิบัติตามข้อกำหนดที่บันทึกไว้ และการวางแผนวงจรชีวิตเชิงกลยุทธ์ เพื่อรักษาเสถียรภาพของโหลด การปฏิบัติตามกฎระเบียบ และประสิทธิภาพการดำเนินงานในสภาพแวดล้อมการผลิตแบบหลายกะ ในขณะเดียวกันก็ลดเวลาหยุดทำงานโดยไม่คาดคิดให้น้อยที่สุดอย่างเป็นระบบ
ถาม: มาตรฐาน ISO 1496-1:2013 กำหนดให้ต้องมีการรับรองจากหน่วยงานภายนอกสำหรับเครื่องจักรบรรจุภัณฑ์หรือไม่?
ตอบ: ไม่ใช่ครับ มาตรฐาน ISO 1496-1:2013 เป็นข้อกำหนดเฉพาะของผลิตภัณฑ์ที่ควบคุมขนาดของเหล็กม้วน ความคลาดเคลื่อนของมวล และเงื่อนไขการป้องกันพื้นผิว ไม่ได้กำหนดให้ต้องมีการรับรองเครื่องจักร อย่างไรก็ตาม โดยทั่วไปแล้วซัพพลายเออร์เหล็กรายใหญ่ในอุตสาหกรรมยานยนต์และการก่อสร้างมักต้องการเอกสารรับรองความสอดคล้องจากซัพพลายเออร์ เพื่อตรวจสอบว่าพารามิเตอร์บรรจุภัณฑ์สอดคล้องกับเงื่อนไขการส่งมอบ
ถาม: อายุการใช้งานของสายการผลิตบรรจุภัณฑ์ขดลวดอัตโนมัติคือเท่าไร?
A: ภายใต้สภาวะการทำงานมาตรฐาน (8–16 ชั่วโมง/วัน, 5 วัน/สัปดาห์) โดยทั่วไปแล้วชิ้นส่วนโครงสร้างและชิ้นส่วนกลไกจะมีอายุการใช้งาน 10–15 ปี ชิ้นส่วนที่มีการสึกหรอสูง เช่น ซีลรัดสายรัด กลไกตัดฟิล์ม และสายพานขับเคลื่อนวงโคจร จำเป็นต้องเปลี่ยนทุก 5–8 ปี อายุการใช้งานจริงขึ้นอยู่กับการบำรุงรักษาอย่างสม่ำเสมอและปัจจัยด้านสิ่งแวดล้อมโดยรอบเป็นอย่างมาก
ถาม: สถานประกอบการควรจัดการเอกสารการปฏิบัติตามข้อกำหนดสำหรับการส่งออกอย่างไร?
A: การส่งออกสินค้าต้องมีใบรับรองความสอดคล้องตามมาตรฐาน CE และเอกสารทางเทคนิคครบถ้วนซึ่งเก็บรักษาไว้ในสถานที่จัดส่ง เอกสารเหล่านี้ต้องรวมถึงรายงานการตรวจสอบความปลอดภัยของ PLC บันทึกการสอบเทียบแรงดึง และเอกสารข้อมูลความปลอดภัยของวัสดุสำหรับฟิล์ม VCI และอุปกรณ์ป้องกันขอบ การไม่ปฏิบัติตามอาจทำให้เกิดความล่าช้าทางศุลกากรหรือบทลงโทษจากการเฝ้าระวังตลาด ซึ่งจากการประมาณการของอุตสาหกรรมระบุว่าอาจสูงถึง 4% ของรายได้ประจำปีที่ส่งไปยังสหภาพยุโรปสำหรับการละเมิดซ้ำ
ถาม: ความถี่ในการสอบเทียบที่แนะนำสำหรับระบบดึงสายรัดคือเท่าใด?
A: ควรทำการสอบเทียบแรงตึงทุก 6 เดือน หรือหลังจากใช้งานครบ 10,000 รอบ แล้วแต่ว่าอย่างใดจะเกิดขึ้นก่อน สถานประกอบการควรใช้เครื่องวัดแรงตึงแบบพกพาที่สอบเทียบตามมาตรฐาน ISO 17025 และบันทึกผลลัพธ์ลงในระบบการจัดการบำรุงรักษา (CMMS) โดยตรง เพื่อให้สอดคล้องกับการจัดตารางการทำงานและการบำรุงรักษาเชิงคาดการณ์