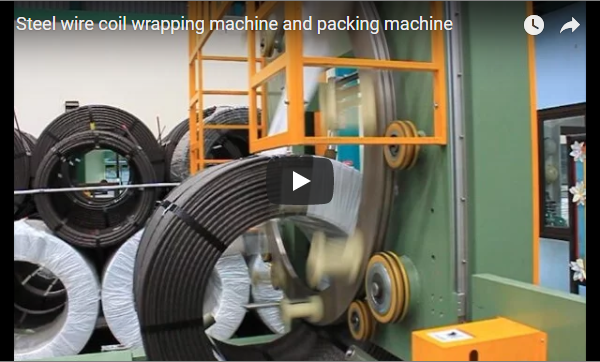
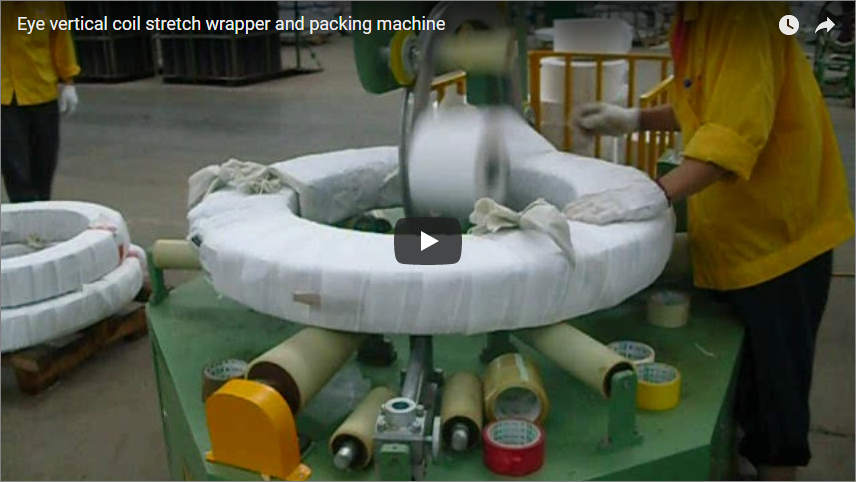
สรุปโดยย่อ:การห่อฟิล์มแบบทะลุรู (การห่อแบบรัศมี/แบบวงแหวน) จะส่งฟิล์มยืดป้องกัน กระดาษ หรือวัสดุ VCI ผ่านแกนกลางกลวง (“รู”) ของขดลวดเหล็กและทองแดง และห่อไปตามเส้นรอบวงรัศมี โดยการประสานการหมุนของขดลวดบนลูกกลิ้งรองรับโพลียูรีเทนสำหรับงานหนักกับการเคลื่อนที่ของวงแหวนวงโคจรความเร็วสูงผ่านรู การห่อแบบอัตโนมัตินี้ให้การป้องกันที่สมบูรณ์แบบและปิดสนิท 360° ช่วยขจัดปัญหาการควบแน่นภายใน การเสียดสีที่ขอบ และการออกซิเดชันจากบรรยากาศระหว่างการขนส่งแบบหลายรูปแบบที่รุนแรงและการจัดเก็บระยะยาว ตรงตามมาตรฐานบรรจุภัณฑ์ ISO 9001 และ EN 415-6 อย่างเคร่งครัด
วิธีการทำงานของการห่อแบบมองทะลุได้
การห่อขดลวดแบบทะลุรู (การห่อแบบผ่านรู) ช่วยปกป้องโลหะรีดหนาโดยการใช้ฟิล์มเกลียวซ้อนทับกันผ่านเส้นผ่านศูนย์กลางภายใน (ID) และข้ามเส้นผ่านศูนย์กลางภายนอก (OD) ห่อหุ้มตัวขดลวด ด้านข้าง และขอบรูด้วยการห่อหุ้มที่ต่อเนื่องและแน่นหนา
แตกต่างจากเครื่องห่อพาเลทแบบทั่วไปที่ห่อเฉพาะรูปทรงกระบอกภายนอกเท่านั้น เครื่องห่อแบบมองทะลุจะประสานการเคลื่อนที่ของแกนสองแกนที่ทำงานพร้อมกัน:
- การปฏิวัติระบบขนส่งแบบวงแหวน: วงแหวนทรงกลมหรือรางเลื่อนแบบวงโคจรที่มีความแม่นยำสูงจะนำทางม้วนฟิล์มยืดล่วงหน้าไปตามแนวแกนผ่านรูขดลวดและวนกลับมารอบเปลือกนอก
- การหมุนขดลวดตามแนวแกน: ขดลวดวางอยู่บนลูกกลิ้งรองรับที่เคลือบด้วยโพลียูรีเทนซึ่งขับเคลื่อนด้วยมอเตอร์ (ลูกกลิ้งรองรับ) ที่ค่อยๆ หมุนขดลวดไปรอบๆ เส้นศูนย์กลางแนวนอน
วงจรการผลิตอัตโนมัติจะทำงานผ่านลำดับการควบคุมหกขั้นตอน:
- การป้อนและโหลดขดลวด: เครนแบบขอเกี่ยวรูปตัว C, คานเดิน หรือรถลำเลียงอัตโนมัติ (AGV) จะยกแผ่นเหล็กที่ตัดแล้วหรือแผ่นเหล็กที่รีดแล้วลงบนลูกกลิ้งรองรับ/แท่นรองที่แข็งแรงทนทาน
- การจัดศูนย์กลางและการยึดทางเรขาคณิต: ลูกกลิ้งยึดด้านบนแบบใช้ลมหรือไฮดรอลิก (ลูกกลิ้งยึดด้านบน) จะเกี่ยวเข้ากับขอบด้านนอกด้านบนเพื่อป้องกันไม่ให้ขดลวดแคบๆ เอียงหรือเลื่อนไปมาขณะถูกแรงดึงในการห่อ
- การจัดแนวรูเจาะและการเข้าสู่ยานสำรวจ: กลไกวงแหวนจะวางตัวให้ตรงกับแกนกลางของขดลวด เซ็นเซอร์แสงจะตรวจสอบระยะห่างของเส้นผ่านศูนย์กลางภายในก่อนที่การเคลื่อนที่จะเริ่มต้นขึ้น
- การห่อแบบเกลียวที่ประสานกัน: วงแหวนวงโคจรจะขับเคลื่อนตัวเลื่อนฟิล์มผ่านศูนย์กลางกลวงด้วยความเร็วสูงสุด 100 รอบต่อนาที ในขณะที่ลูกกลิ้งรองรับจะหมุนขดลวดด้วยอัตราส่วนเกียร์ไฟฟ้า สามารถปรับการซ้อนทับได้ระหว่าง 30% ถึง 70% เพื่อสร้างซีลสุญญากาศต่อเนื่อง
- การหนีบและตัดฟิล์ม: แขนกลระบบลมจะจับส่วนท้ายของฟิล์ม ตัดด้วยใบมีดความร้อนหรือการตัดเชิงกล และเช็ดส่วนที่ตัดแล้วแนบกับตัวม้วนฟิล์ม
- การดีดออกและการเคลื่อนย้าย: ลูกกลิ้งยึดคลายออก และม้วนที่ห่อแล้วจะเคลื่อนไปยังสายพานลำเลียงขาออกหรือเครื่องกดลงเพื่อติดฉลากและจัดส่ง
ข้อมูลจำเพาะของเครื่อง
ระบบบรรจุภัณฑ์ระดับอุตสาหกรรมสามารถรองรับขดลวดขนาดต่างๆ มัดขดลวดที่ตัดแบ่ง และขดลวดขนาดใหญ่ภายในซองบรรจุภัณฑ์เชิงกลที่แข็งแรง:
| พารามิเตอร์ทางเทคนิค | ซองจดหมายวิศวกรรมมาตรฐาน | ข้อมูลจำเพาะของเครื่องบดแบบใช้งานหนัก |
|---|---|---|
| เส้นผ่านศูนย์กลางภายในคอยล์ (ID) | 300 – 600 มม | 508 – 850 มม |
| เส้นผ่านศูนย์กลางภายนอกของคอยล์ (OD) | 500 – 1,600 มม | 800 – 2,200 มม |
| ความกว้างของขดลวด / ความยาวของเพลา | 100 – 1,200 มม | 300 – 2,500 มม |
| ความจุน้ำหนักบรรทุก | 500–5,000 กก | 3,000–35,000 กก |
| สื่อบรรจุภัณฑ์ที่เข้ากันได้ | ฟิล์มยืด LLDPE, ฟิล์ม VCI, เทปทอ HDPE, กระดาษเครป | ฟิล์มคอมโพสิตเสริมแรง ขอบตกแต่งไฟเบอร์บอร์ดสีกลาง |
| ช่วงความหนาของฟิล์ม | 17–35 ไมโครเมตร (70–140 เกจ) | 25–50 ไมครอน |
| อัตราส่วนการยืดล่วงหน้าแบบใช้พลังงาน | 150%–300% (เลือกเกียร์ได้ / VFD) | 200% -350% |
| ความเร็วในการหมุนของแหวน | 20–80 รอบต่อนาที (ขับเคลื่อนด้วยอินเวอร์เตอร์) | สูงสุด 100 รอบต่อนาที |
| เวลาวงจรการทำงาน | 60–180 วินาที (ช่อง/ขดลวดเดี่ยว) | 2–5 นาที (คอยล์หลักขนาดใหญ่) |
| มาตรฐานความปลอดภัย | มาตรฐาน EN ISO 12100, CE, EN 415-6 | OSHA LOTO, หมวดที่ 4 / PLd Safe Motion |
การห่อแบบมองทะลุได้ กับการห่อแบบห่อเฉพาะผิวหน้า
การห่อหุ้มป้องกันเฉพาะบริเวณเส้นผ่านศูนย์กลางภายนอกของกระบอกสูบเท่านั้น ทำให้รูภายในและผนังด้านข้างของขดลวดสัมผัสกับความชื้น เกลือในอากาศ และการเสียดสีทางกล
| เมตริกการประเมินผล | ระบบห่อแบบมองทะลุ | ห่อหุ้มเฉพาะพื้นผิว (รอบวง) |
|---|---|---|
| ความสมบูรณ์ของซองจดหมาย | ครอบคลุมเต็ม 100% (OD, ID และทั้งสองด้านของแนวรัศมี) | เฉพาะเปลือกทรงกระบอกด้านนอก (ด้านในและด้านนอกเปิดโล่ง) |
| แผ่นป้องกันการกัดกร่อน (การป้องกันรูเจาะ) | สมบูรณ์; ปิดกั้นการแลกเปลี่ยนอากาศแบบปล่องไฟภายใน | อ่อนแอ; รูเจาะทำหน้าที่เป็นตัวเก็บความชื้นที่ไม่ปิดสนิท |
| การป้องกันการสึกหรอของขอบ | ฟิล์มลามิเนตแบบไขว้คุณภาพสูงช่วยล็อกขอบรอยตัดที่คมชัด | ไม่มี; ขอบยังคงเสี่ยงต่อความเสียหายจากสลิง/ตะขอ |
| ประสิทธิภาพการใช้ฟิล์ม | ปรับให้เหมาะสมที่สุดด้วยการยืดล่วงหน้าด้วยพลังงานแบบไดนามิก (250% ขึ้นไป) | ประสิทธิภาพต่ำ ต้องใช้ชั้นนอกมากเกินไป |
| ความสมบูรณ์ของโครงสร้าง | ช่วยยึดสายรัดแบบแยกและขดลวดแบบหลวมๆ ให้แน่นหนา | ต้องใช้การรัดด้วยเหล็กเส้นด้วยมือเพื่อยึดรอยต่อด้านในให้แน่น |
| ความเหมาะสมในการใช้งาน | การส่งออกทางทะเล การขนส่งบนรถบรรทุกพื้นเรียบแบบเปิด การเก็บรักษาในที่ชื้น | การจัดเตรียมภายในอาคารแบบแห้ง การขนย้ายภายในสถานที่ใช้เวลาไม่นาน |
ลำดับการห่อหุ้มเฉพาะโลหะ
โลหะเหล็กและโลหะที่ไม่ใช่เหล็กต้องการชั้นบรรจุภัณฑ์ที่แตกต่างกัน เนื่องจากมีปฏิกิริยาต่อพื้นผิว ความแข็ง และความไวต่อคราบสกปรกที่แตกต่างกัน
เหล็กกล้าคาร์บอนและเหล็กแผ่นรีด
ขดเหล็กแผ่นรีดเย็น เหล็กชุบสังกะสี และเหล็กซิลิคอน ต้องการแรงยึดเชิงกลสูง และสารกันไอระเหยทางเคมีที่มีประสิทธิภาพ:
- ชั้นในสุด: ฟิล์มสารยับยั้งการกัดกร่อนแบบระเหย (VCI) ซึ่งโมเลกุลจะระเหยกลายเป็นไอและสร้างชั้นโมเลกุลที่ไม่ทำปฏิกิริยาบนพื้นผิวเหล็กเปลือยเพื่อป้องกันไอน้ำและออกซิเจน
- ชั้นโครงสร้างทุติยภูมิ: ฟิล์มหล่อ LLDPE ที่ทนต่อการเจาะสูง (25–35 µm) ถูกนำมาใช้โดยมีการยืดล่วงหน้า 200%–250% เพื่อปิดผนึกชั้น VCI และต้านทานขอบรอยกรีดที่คม
- วัสดุห่อหุ้มป้องกันภายนอก (ไม่จำเป็นสำหรับการส่งออก): เทปทอโพลีเอทิลีนความหนาแน่นสูง (HDPE) หรือวงแหวนขอบหยัก ช่วยป้องกันความเสียหายทางกลระหว่างการยกด้วยตะขอตัวซีและรถยก
ขดลวดทองแดงและทองเหลืองบริสุทธิ์สูง
ขดลวดทองแดงมีความหนาแน่นสูง (8.96 กรัม/ซม³) พื้นผิวอ่อนนุ่ม เกิดรอยขีดข่วนได้ง่าย และไวต่อการเปลี่ยนสี:
- การป้องกันพื้นผิว: ฟิล์มสัมผัสชนิดไม่เหนียวมาก ปราศจากกำมะถัน และเป็นกลาง ถูกนำมาใช้ภายใต้แรงดึงที่ลดลง เพื่อขจัดคราบกาวที่เกิดจากการยืดตัว และป้องกันการขีดข่วนพื้นผิวของแถบตกแต่ง
- การควบคุมแรงดึง: ระบบคลายลวดแบบวงปิดที่มีโหลดเซลล์คู่ ช่วยรักษาแรงดึงในการพันลวดให้สม่ำเสมอและต่ำ (15–30 N) เพื่อป้องกันการพับหรือการบิดงอของขอบบนแถบทองแดงบางๆ
- การแยกตัวของชั้นบรรยากาศ: ชั้นเคลือบหลายชั้นที่ป้องกันรังสียูวีและไอน้ำที่ทำให้เกิดคราบดำ ช่วยป้องกันการเกิดคราบออกซิเดชันสีดำและการเกิดคราบสนิมที่เกิดจากความชื้นและอากาศที่เป็นกรด
เทคโนโลยีพรีสเตรช
เครื่องห่อขดลวดขั้นสูงใช้ระบบยืดล่วงหน้าแบบลูกกลิ้งคู่ที่ขับเคลื่อนด้วยมอเตอร์ ซึ่งติดตั้งอยู่บนรางเลื่อนฟิล์มโดยตรง
ลูกกลิ้งสองตัวหมุนด้วยสายพานไทม์มิ่งเชิงกลที่ซิงโครไนซ์กัน หรือมอเตอร์เซอร์โวอิสระ ลูกกลิ้งด้านล่างหมุนเร็วกว่าลูกกลิ้งด้านบน ทำให้ฟิล์มยืดออกก่อนที่จะออกจากตัวเลื่อน:
Pre-Stretch Ratio (%) = [(L_final - L_initial) / L_initial] × 100
อัตราส่วนการยืดล่วงหน้า 250% เปลี่ยนฟิล์มดิบ 1 เมตร ให้กลายเป็นฟิล์มสำหรับห่อของได้ยาว 3.5 เมตร:
- การลดต้นทุนวัสดุ: การยืดฟิล์มล่วงหน้าช่วยลดการใช้ฟิล์มใหม่ลง 45%–60% เมื่อเทียบกับเครื่องดึงฟิล์มแบบใช้แรงเสียดทานแบบดั้งเดิม
- การจัดเรียงโมเลกุล: การยืดก่อนขึ้นรูปจะจัดเรียงสายโซ่พอลิเมอร์ของพอลิเอทิลีนความหนาแน่นต่ำเชิงเส้น (LLDPE) ทำให้ความแข็งแรงในการรับแรงดึงและความต้านทานต่อการเจาะเพิ่มขึ้น พร้อมทั้งลดการหดตัวของคอคอด
- แรงห่อหุ้มที่เหลืออยู่: ฟิล์มดังกล่าวคงคุณสมบัติความยืดหยุ่นไว้ได้ โดยให้แรงกดในแนวรัศมีอย่างต่อเนื่องทั่วทั้งชุดขดลวดโดยไม่ทำให้ขอบทองแดงที่อ่อนนุ่มหรือขดลวดที่บอบบางเสียหาย
การบูรณาการด้านความปลอดภัยและการปฏิบัติงาน
วงแหวนและขดลวดหมุนขนาดใหญ่ที่มีน้ำหนักหลายตัน จำเป็นต้องมีการควบคุมความปลอดภัยที่ออกแบบมาให้สอดคล้องกับมาตรฐาน EN ISO 13849-1 และ EN 415-6:
- ระบบป้องกันทางกายภาพและระบบล็อก: รั้วรอบพื้นที่ (กว้างอย่างน้อย 2,000 มม.) พร้อมสวิตช์ล็อคความปลอดภัยแม่เหล็กแบบสองช่องสัญญาณ ซึ่งจะทำงานโดยอัตโนมัติเมื่อประตูทางเข้าออกเปิดออก
- ความปลอดภัยในการป้อน/ส่งออกอุปกรณ์ทางแสง: ม่านแสงนิรภัยประเภท 4 ที่ทางเข้าและทางออกของขดลวด ใช้เซ็นเซอร์ปิดเสียงเพื่อแยกแยะขดลวดที่กำลังเคลื่อนที่ออกจากการเข้าออกของมนุษย์
- ตัวยึดแหวนกันหลุด: วงแหวนวงโคจรแบบถ่วงดุลมีอุปกรณ์ป้องกันการตกเชิงกลรองและล้อนำทางป้องกันการตกราง เพื่อปกป้องผู้ปฏิบัติงานในระหว่างที่โซ่ขับหรือสายพานไทม์มิ่งเกิดความล้า
- ระบบอัตโนมัติและ HMI: PLC ของ Siemens หรือ Allen-Bradley ที่เชื่อมต่อกับหน้าจอสัมผัสสำหรับงานอุตสาหกรรม จะเรียกใช้สูตรการพันขดลวดโดยอิงจากขนาดเส้นผ่านศูนย์กลางภายใน ความกว้าง และชนิดของโลหะของขดลวด
ข้อกำหนดในการบำรุงรักษา
การทำงานที่เชื่อถือได้ต้องอาศัยการบำรุงรักษาเชิงป้องกันสำหรับชุดขับเคลื่อนเชิงกลและชุดปรับความตึงทั้งหมด:
- การตรวจสอบรายวัน:
- ตรวจสอบใบมีดตัดฟิล์มและทำความสะอาดฝุ่นฟิล์มหรือคราบกาวที่สะสมอยู่
- ตรวจสอบให้แน่ใจว่าวงจรหยุดฉุกเฉิน แถบตัดวงจร และเลนส์ม่านแสงนิรภัยไม่มีสิ่งกีดขวางและใช้งานได้ปกติ
- บริการรายสัปดาห์:
- หล่อลื่นโซ่ขับวงแหวนวงโคจร ลูกกลิ้งนำทาง และรางรองรับด้วยจาระบีสังเคราะห์ที่ระบุไว้
- ตรวจสอบพื้นผิวโพลียูรีเทนของลูกกลิ้งรองรับขดลวดว่ามีเศษชิ้นส่วนหรือร่องรอยการสึกหรอที่ฝังอยู่หรือไม่ ซึ่งอาจทำให้เกิดรอยบนขดลวดโลหะสำเร็จรูปได้
- การตรวจสอบเชิงป้องกันรายเดือน:
- ตรวจสอบความตึงของสายพานขับเคลื่อนบนลูกกลิ้งยืดล่วงหน้าแบบใช้พลังงาน และกำจัดเศษพลาสติกที่สะสมอยู่
- ตรวจสอบการสอบเทียบแบบไดนามิกของอุปกรณ์ปรับความตึงฟิล์มแบบโหลดเซลล์และเซ็นเซอร์ตรวจจับระยะใกล้แบบวงแหวน
- การรับรองประจำไตรมาส:
- ตรวจสอบระยะห่างของตลับลูกปืนนำทางวงแหวนเพื่อให้การจัดแนวการหมุนอยู่ในช่วง ±0.5 มม.
- วัดกระแสไฟฟ้าที่มอเตอร์ใช้ ตรวจสอบระดับน้ำมันเกียร์ และทดสอบแรงบิดของสลักยึดตัวถังหลักทั้งหมด
การพิจารณาคัดเลือก
ในการเลือกเครื่องห่อแบบสอดผ่านรูที่เหมาะสม ให้ประเมินความต้องการในการผลิตของคุณเทียบกับพารามิเตอร์ทางวิศวกรรมเหล่านี้:
- ซองมิติ: กำหนดขนาดเส้นผ่านศูนย์กลางภายในขั้นต่ำ ขนาดเส้นผ่านศูนย์กลางภายนอกสูงสุด ความกว้างสูงสุด และน้ำหนักสูงสุดต่อม้วน
- ระยะเวลาการผลิตและกำลังการผลิต: จับคู่ปริมาณการผลิตต่อชั่วโมงที่ต้องการกับความเร็วสายการผลิต และเลือกใช้ระหว่างเครื่องห่อแบบวงแหวนต่อเนื่องแบบวงโคจร หรือเครื่องห่อแบบเลื่อนความจุสูง
- ส่วนผสมของวัสดุบรรจุภัณฑ์: พิจารณาว่าฟิล์มยืดชั้นเดียว ฟิล์มสองชั้นบวกเทปกาว หรือฟิล์มป้องกัน VCI แบบผสมผสาน เหมาะกับสภาพแวดล้อมการขนส่งของคุณหรือไม่
- การบูรณาการผังโรงงาน: ตรวจสอบความสูงของจุดป้อนเข้า/ป้อนออก พิกัดรับน้ำหนักของพื้น (MPa) ระยะการเอื้อมของเครนเหนือศีรษะ และการเชื่อมต่อกับรถขนขดลวดอัตโนมัติ คานลำเลียง หรือโต๊ะรัดสายในขั้นตอนถัดไป
- สถาปัตยกรรมด้านไฟฟ้าและการควบคุม: ระบุโปรโตคอลฟิลด์บัสระดับภูมิภาค (Profinet, EtherNet/IP), มาตรฐานแรงดันควบคุม และระดับความปลอดภัยทางอุตสาหกรรม
ขั้นตอนถัดไป (Next Steps)
เพื่อประเมินระบบบรรจุภัณฑ์แบบมองผ่านตาสำหรับสายการผลิตขดลวดเหล็กหรือทองแดงของคุณ:
- รวบรวมข้อมูลการผลิต: บันทึกขนาดเส้นผ่านศูนย์กลางภายใน/ภายนอกของขดลวด ความกว้างของแผ่นโลหะ น้ำหนักของขดลวด และจำนวนชิ้นงานที่ต้องการต่อชั่วโมง
- ส่งพารามิเตอร์เพื่อการตรวจสอบทางวิศวกรรม: ติดต่อทีมวิศวกรได้ที่ info@fhopepack.com พร้อมด้วยตารางแสดงขนาด แผนผังโรงงาน และข้อกำหนดบรรจุภัณฑ์ของคุณ
- รับข้อเสนอทางเทคนิคที่ปรับแต่งตามความต้องการ: เราจะส่งมอบแพ็คเกจแผนผังแบบครบวงจร ซึ่งรวมถึงแผนภาพเส้น 3 มิติ การคำนวณเวลาในการผลิต การวิเคราะห์การยืดตัวของฟิล์ม และการประมาณการการใช้พลังงาน
- อนุมัติเอกสารทางวิศวกรรม: ดำเนินการตรวจสอบการออกแบบร่วมกันอย่างครบถ้วนกับทีมวิศวกรรมเครื่องกลของเรา เพื่อให้ได้อุปกรณ์จัดการขดลวดที่สมบูรณ์แบบสำหรับคุณ
- การติดตั้งและการว่าจ้าง: วิศวกรจากโรงงานผู้ผลิตดั้งเดิมจะดูแลการติดตั้งภาคสนาม การเชื่อมต่อระบบไฟฟ้า การปรับแต่งสูตร และการฝึกอบรมผู้ปฏิบัติงานอย่างครบถ้วน