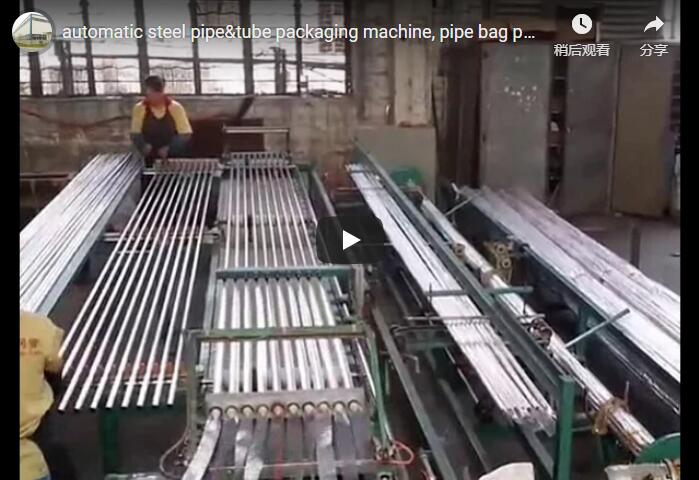
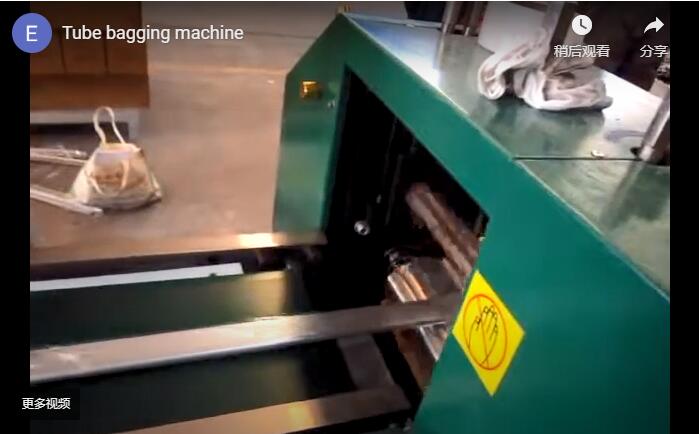
ระบบแบบบูรณาการนี้จะทำให้กระบวนการบรรจุภัณฑ์ท่อ PPR/PVC เป็นไปโดยอัตโนมัติอย่างสมบูรณ์ ตั้งแต่การป้อนและจัดตำแหน่ง ไปจนถึงการรัดด้วยฟิล์มยืด การบรรจุถุง PE และการเย็บปิดด้วยเครื่องจักรอุตสาหกรรม โดยสามารถผลิตได้ประมาณ 60 มัดต่อนาที สำหรับท่อที่มีเส้นผ่านศูนย์กลางตั้งแต่ 16 มม. ถึง 325 มม. และเส้นรอบวงของมัดสูงสุด 450 มม.
ระบบรวมท่ออัตโนมัติทำงานอย่างไร?
สายการบรรจุท่อ FHOPEPACK ดำเนินการครบวงจรการบรรจุผ่านสถานีงานสี่สถานีที่ทำงานประสานกัน ได้แก่ การป้อนและจัดตำแหน่งอัตโนมัติ → การรัดด้วยฟิล์มยืดแรงดึงสูง → การบรรจุในถุง PE ป้องกัน → การเย็บปิดด้วยจักรเย็บผ้าอุตสาหกรรม
สถานีที่ 1: ระบบป้อนและจัดแนวอัตโนมัติ
ท่อต่างๆ เข้าสู่ระบบโดยใช้สายพานลำเลียงแบบลูกกลิ้งที่ขับเคลื่อนด้วยมอเตอร์ เมื่อเซ็นเซอร์โฟโตอิเล็กทริกตรวจจับการมาถึงของท่อแล้ว ตัวดันแบบนิวแมติกจะเคลื่อนท่อเข้าไปในอุปกรณ์จัดตำแหน่ง อุปกรณ์จัดตำแหน่งนี้ใช้ร่องจัดตำแหน่งรูปตัว V เพื่อจัดเรียงท่อหลายๆ ท่อให้เป็นรูปแบบมัดหกเหลี่ยมหรือสี่เหลี่ยมผืนผ้าที่สม่ำเสมอ ซึ่งมีความสำคัญอย่างยิ่งในการป้องกันรอยขีดข่วนบนพื้นผิวที่เกิดจากแรงเสียดทานจากการกลิ้งของท่อในระหว่างการขนส่ง
รายละเอียดภาคสนาม:ท่อ PPR มีความแข็งผิวค่อนข้างต่ำ (ค่า Shore D ประมาณ 70–75) หากแผ่นยางรองบนอุปกรณ์จัดแนวสึกหรอและไม่ได้รับการเปลี่ยนในเวลาที่เหมาะสม การสัมผัสโดยตรงกับโลหะจะทำให้เกิดรอยบุ๋มบนผิวท่อ เราขอแนะนำให้ตรวจสอบการสึกหรอของแผ่นยางรองหลังจากบรรจุท่อทุกๆ 5,000–8,000 มัด
สถานีที่ 2: การรัดด้วยฟิล์มยืดแรงดึงสูง
หลังจากจัดตำแหน่งเรียบร้อยแล้ว แขนรัดจะหมุนรอบมัดท่อและรัดด้วยฟิล์มยืดแรงดึงสูง (โดยทั่วไปทำจากวัสดุ LLDPE ความหนา 15–25 ไมโครเมตร) ระบบควบคุมแรงดึงใช้เบรกผงแม่เหล็กสำหรับการควบคุมแบบวงปิด โดยมีช่วงแรงดึงทั่วไปอยู่ที่ 80–150 นิวตัน และความแม่นยำ ±5 นิวตัน
จำนวนชั้นของฟิล์มสามารถปรับได้ (โดยทั่วไปไม่เกิน 10 ชั้น) การใช้ฟิล์มหลายชั้นเกินไปจะเพิ่มต้นทุนและอาจทำให้ท่อเสียหายได้ ในขณะที่การใช้ฟิล์มน้อยเกินไปจะทำให้การมัดท่อหลวม สำหรับท่อที่มีเส้นผ่านศูนย์กลางภายนอกมากกว่า 200 มม. เราแนะนำให้ใช้ 8-10 ชั้น สำหรับท่อขนาดเล็ก (16-50 มม.) 4-6 ชั้นก็เพียงพอต่อความต้องการในการขนส่งแล้ว
สถานีที่ 3: การบรรจุถุง PE
มัดท่อที่รัดไว้จะเคลื่อนไปยังสถานีบรรจุถุงโดยใช้สายพานลำเลียงแบบลูกกลิ้ง ถุง PE สามารถจัดหาได้จากถุงสำเร็จรูปหรือฟิล์มต่อเนื่องสำหรับการผลิตถุงแบบทันที โดยทั่วไปความหนาของถุงจะอยู่ที่ 60–100 ไมโครเมตร การบรรจุถุงจะเสร็จสมบูรณ์โดยกลไกการกางถุงที่ขับเคลื่อนด้วยกระบอกสูบ และเส้นผ่านศูนย์กลางการกางควรมีขนาดใหญ่กว่าขนาดเส้นทแยงมุมของมัดท่อเล็กน้อย (ระยะห่างที่แนะนำ: 20–30 มม.)
บางรุ่นมีฟังก์ชันการพิมพ์แบบอินไลน์เพิ่มเติม เพื่อพิมพ์ข้อมูลจำเพาะของผลิตภัณฑ์ หมายเลขชุดการผลิต หรือรหัส QR สำหรับการตรวจสอบย้อนกลับลงบนพื้นผิวถุง PE โดยตรง ซึ่งเป็นคุณสมบัติที่จำเป็นสำหรับการตรวจสอบย้อนกลับตามข้อกำหนดการส่งออกท่อ
สถานีที่ 4: การเย็บปิดแบบอุตสาหกรรม
หลังจากบรรจุถุงแล้ว มัดท่อจะถูกดันเข้าไปในสถานีเย็บผ้า จักรเย็บผ้าอุตสาหกรรม (โดยทั่วไปจะเป็นยี่ห้อ Juki หรือ Brother กำลังไฟ 400–750 วัตต์) จะเย็บปากถุง PE ด้วยความหนาแน่นของตะเข็บที่ปรับได้ 8–12 ตะเข็บต่อนิ้ว
รายละเอียดการใช้งาน:เข็มหักเป็นความผิดพลาดที่พบได้บ่อย ระบบนี้ติดตั้งเซ็นเซอร์ตรวจจับเข็มหัก ซึ่งจะหยุดเครื่องและส่งสัญญาณเตือนทันทีเมื่อตรวจพบเข็มหัก นี่เป็นกลไกการล็อกที่สำคัญเพื่อป้องกันไม่ให้เศษโลหะจากเข็มปะปนเข้าไปในถุงบรรจุภัณฑ์และหลีกเลี่ยงข้อร้องเรียนจากลูกค้า หลังจากเข็มหักแล้ว ต้องนำท่อในถุงปัจจุบันออกและบรรจุใหม่ ห้ามเสี่ยงที่จะปล่อยท่อออกไป
การเย็บปิดมีข้อดีอย่างไรเมื่อเทียบกับการปิดผนึกด้วยความร้อน?
สำหรับการบรรจุภัณฑ์ท่อ PPR/PVC การเย็บปิดให้ผลลัพธ์ที่ดีกว่าการปิดผนึกด้วยความร้อนในสามตัวชี้วัดหลัก:
| มิติการเปรียบเทียบ | การเย็บปิด | ซีลความร้อน |
|---|---|---|
| ความแข็งแรงของซีล | ความแข็งแรงดึง ≥ 120N/50mm | ความแข็งแรงดึง 60–90 นิวตัน/50 มม. (ขึ้นอยู่กับความหนาของถุง PE) |
| ความต้านทานการเจาะ | รอยเย็บสามารถทนต่อการเจาะด้วยปลายท่อแหลมได้ | แนวซีลความร้อนสามารถถูกเจาะได้ง่ายด้วยปลายท่อ |
| ความหนาของถุงที่เหมาะสม | 60–200 ไมโครเมตร สามารถใช้งานได้ทั้งหมด | คุณภาพการซีลด้วยความร้อนไม่เสถียรเมื่อความหนาเกิน 120 ไมโครเมตร |
| อัตราความเสียหายจากการขนส่ง | ประมาณ 0.3–0.5% | ประมาณ 1.2–1.8% |
ข้อสังเกตที่อาจดูขัดกับสามัญสำนึก:โรงงานหลายแห่งคิดว่าการปิดผนึกด้วยความร้อนนั้น "ล้ำหน้ากว่า" แต่สำหรับผลิตภัณฑ์อย่างเช่นท่อที่มีปลายตัดคม ความแข็งแรงในการเย็บนั้นสูงกว่าความแข็งแรงในการยึดติดระดับโมเลกุลของการปิดผนึกด้วยความร้อนมาก โดยเฉพาะอย่างยิ่งภายใต้สภาวะการสั่นสะเทือนระหว่างการขนส่งทางเรือระยะไกลหรือทางรถไฟ อัตราความเสียหายของถุงที่ปิดผนึกด้วยความร้อนจะสูงกว่าถุงที่เย็บถึง 3-4 เท่า
ข้อกำหนดทางเทคนิคและช่วงขนาดท่อที่ใช้งานได้
| พารามิเตอร์ | การกำหนดค่าทั่วไป | หมายเหตุ : |
|---|---|---|
| ท่อที่ใช้งานได้ | พีพีอาร์, พีวีซี, พีอี, พีพี | เหมาะสำหรับท่อเหล็กและท่ออลูมิเนียมด้วยเช่นกัน |
| ช่วงเส้นผ่านศูนย์กลางท่อ | φ16–325มม. | ขนาดเส้นผ่านศูนย์กลางที่ใหญ่กว่านั้นจำเป็นต้องมีการปรับแต่งเพิ่มเติม |
| ความยาวท่อ | 2.6–12ม | การกำหนดค่ามาตรฐาน |
| ความเร็วการรวมกลุ่ม | ประมาณ 60 มัดต่อนาที | ขึ้นอยู่กับความยาวท่อและการตั้งค่าจำนวนชั้น |
| ความตึงเครียดในภาพยนตร์ | 80–150N, ความแม่นยำ ±5N | เบรกผงแม่เหล็ก ระบบควบคุมแบบวงปิด |
| จักรเย็บผ้ากำลังสูง | 400–750 วัตต์ | แบรนด์ Juki/Brother |
| ระบบควบคุม | หน้าจอสัมผัส PLC + HMI | รองรับการจัดเก็บพารามิเตอร์และการบันทึกข้อผิดพลาด |
| ข้อกำหนดการจัดหาอากาศ | 0.5–0.7 เมกะปาสคาล | จำเป็นต้องใช้เครื่องแยกน้ำมันออกจากน้ำ |
| พาวเวอร์ซัพพลาย | 380V/50Hz สามเฟส | หรือ 220V เฟสเดียว (การกำหนดค่ากำลังไฟต่ำ) |
| มาตรฐานที่บังคับใช้ | ISO 12100 / CE / GB/T | ต้องมีใบรับรอง CE สำหรับการส่งออกไปยังสหภาพยุโรป |
คำถามที่พบบ่อย (FAQs)
อุปกรณ์นี้สามารถใช้งานกับท่อที่มีความยาวแตกต่างกันได้หรือไม่?
ใช่แล้ว โปรแกรม PLC สามารถจัดเก็บสูตรพารามิเตอร์ได้หลายสูตร และคุณสามารถเรียกใช้สูตรที่เกี่ยวข้องเมื่อเปลี่ยนข้อกำหนดของท่อได้ อย่างไรก็ตาม โปรดทราบว่าเมื่อความยาวท่อแตกต่างกันเกิน 2 เมตร ขอแนะนำให้ปรับตำแหน่งการรองรับของลูกกลิ้งป้อนเพื่อป้องกันไม่ให้ท่อที่ยาวหย่อนตัวทำให้เกิดข้อผิดพลาดในการจัดแนว
ควรใช้ฟิล์มยืดกี่ชั้นดี?
จำนวนชั้นขึ้นอยู่กับขนาดเส้นรอบวงของมัดท่อและสภาพการขนส่ง สูตรโดยประมาณ: จำนวนชั้น ≈ เส้นรอบวงของมัดท่อ (มม.) / 50 ตัวอย่างเช่น มัดท่อที่มีเส้นรอบวง 300 มม. แนะนำให้ใช้ 6 ชั้น สำหรับการส่งออกทางทะเลหรือการขนส่งทางรถไฟระยะไกล เราแนะนำให้เพิ่มอีก 2-3 ชั้นเพื่อความปลอดภัย
ฉันควรใช้ด้ายเย็บผ้าประเภทไหน?
เราแนะนำให้ใช้ด้ายโพลีเอสเตอร์อุตสาหกรรม เกรด 40/3 หรือ 60/3 (ตัวเลขน้อยกว่าหมายถึงด้ายหนากว่า) สำหรับถุงหนา (>120 μm) ให้ใช้ 40/3; สำหรับถุงบาง (60–80 μm) ให้ใช้ 60/3 ด้ายต้องมีความเหนียวพอสมควรเพื่อป้องกันการแตกหักง่าย
ตารางการบำรุงรักษาอุปกรณ์คืออะไร?
- รายวัน: ทำความสะอาดพื้นผิวเซ็นเซอร์โฟโตอิเล็กทริก ตรวจสอบท่ออากาศว่ามีรอยรั่วหรือไม่
- รายสัปดาห์: ตรวจสอบระดับน้ำมันจักรเย็บผ้า และทำความสะอาดเศษฝุ่นจากใบมีดตัด
- รายเดือน: ตรวจสอบการสึกหรอของแผ่นยางรองอุปกรณ์จัดแนว ตรวจสอบแผ่นเบรกสำหรับเบรกฟิล์มยืด
- เป็นประจำทุกปี: เปลี่ยนซีลกระบอกสูบ ปรับเทียบเซ็นเซอร์วัดแรงดึง
ดาวน์โหลดเอกสารทางเทคนิค
หากต้องการเอกสารข้อมูลจำเพาะฉบับสมบูรณ์ แบบร่าง CAD หรือรายงานการทดสอบ FAT โปรดติดต่อทีมวิศวกรของเรา เราสามารถจัดหาให้ได้ดังนี้:
- เอกสารข้อมูลจำเพาะโดยละเอียด (รวมถึงแผนผังวงจรไฟฟ้า แผนผังระบบลม)
- แบบร่างโครงสร้าง 3 มิติ (ไฟล์ STEP)
- ผลการทดสอบ FAT (รวมถึงการทดสอบแรงดึง การทดสอบความเร็ว การทดสอบการทำงานต่อเนื่อง)
- เอกสารรับรอง CE (จำเป็นสำหรับการส่งออกไปยังสหภาพยุโรป)
สำหรับข้อมูลจำเพาะและตัวเลือกการกำหนดค่าโดยละเอียดเพิ่มเติมสำหรับเครื่องจักรบรรจุภัณฑ์ท่อ โปรดเยี่ยมชมเว็บไซต์ FHOPEPACK: https://www.fhopepack.com/Pipe-packing-machine/