Zusammenfassung: Eine Palettenwickelmaschine legt Stretchfolie straff um eine beladene Palette, um die Ladung während Lagerung und Transport zu stabilisieren. Sie funktioniert durch die Relativbewegung zwischen Palette und Folienwagen: Ein Drehteller dreht die Palette, oder ein Dreharm rotiert um eine stationäre Palette. Die Steuerung erfolgt über eine SPS mit HMI. Durch Vorspannen der Folie vor dem Aufbringen wird Material gespart. Dieser Leitfaden erläutert die Mechanik, die Komponenten, die typischen Spezifikationsbereiche und die Auswahl einer Wickelmaschine.
Inhaltsverzeichnis
- Was eine Palettenstretchwickelmaschine leistet
- Plattenspieler- und Dreharm-Wickeltypen
- Wichtigste Komponenten und typische Spezifikationsbereiche
- Vordehnung und Filmökonomie
- Automatisierungsstufen und SPS-Steuerung
- Warum automatische und halbautomatische Verpackungslösungen helfen
- Checkliste zur Maschinenauswahl
- Bewährte Verfahren für Betrieb und Fehlerbehebung
- Wartungsgrundlagen
- Häufig gestellte Fragen zur Technik
- Nächster Schritt
- Verwandte lesen
- Quellen und Standards
Was eine Palettenstretchwickelmaschine leistet
Eine Palettenwickelmaschine sichert eine beladene Palette, indem sie Stretchfolie straff um alle vier Seiten wickelt. Die Folie fixiert die Kartons oder Produkte an der Palette und sorgt so für Stabilität der Ladung während des Transports mit dem Gabelstapler, der Lagerung und des Unterhalts. Wickelmaschinen schützen die Ladung zudem vor Staub und Feuchtigkeit, und eine blickdichte Folie kann Diebstahl erschweren.
Ob die Maschine halb- oder vollautomatisch arbeitet, das Prinzip ist dasselbe: Relativbewegung zwischen Palette und Folienabwickelsystem. Die Verpackung erfolgt mit kontrollierter Spannung und wiederholten Lagen, was beim manuellen Verpacken hinsichtlich der Konsistenz nicht erreicht werden kann.
Plattenspieler- und Dreharm-Wickeltypen
Für die meisten Anwendungen sind die beiden zu vergleichenden Konfigurationen die Plattenteller-Wickelvorrichtung und die Dreharm-Wickelvorrichtung.
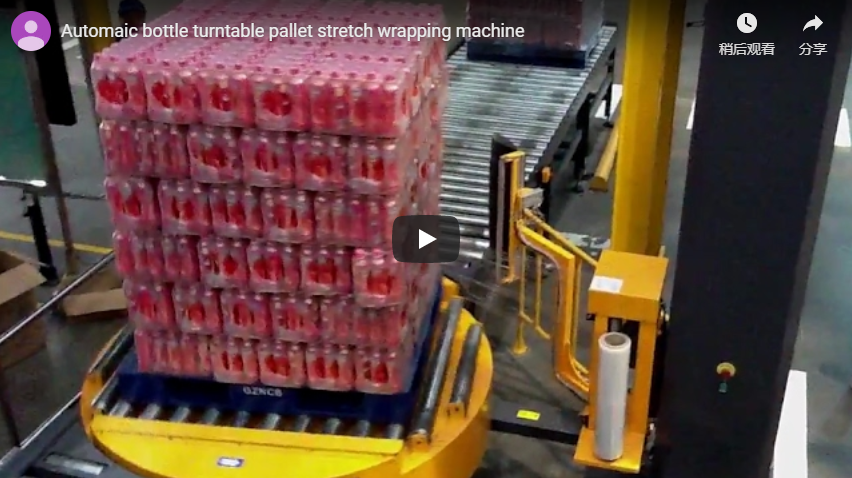
Eine Drehteller-Wickelmaschine platziert die beladene Palette auf einer Drehplattform. Während sich die Plattform dreht, trägt ein stationärer oder vertikal beweglicher Folienwagen die Folie um die Ladung auf. Diese Maschine ist Standard für typische Palettenladungen und lässt sich einfach mit einem Gabelstapler beladen.
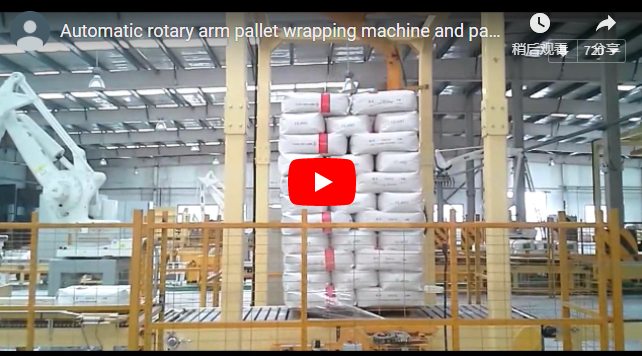
Eine Rotationsarmwickelmaschine hält die Palette fest, während ein rotierender Arm den Folienwagen um sie herumführt. Da kein Drehteller benötigt wird, eignet sie sich für sehr schwere, leichte oder instabile Ladungen, die sich nicht drehen sollen, und benötigt weniger Stellfläche im Wickelbereich.
Der Ablauf ist bei beiden Systemen ähnlich: Filmende sichern, Zyklus starten, Schlitten bis zur vollen Ladehöhe mit den eingestellten Lagen und der Spannung nach oben fahren lassen, schneiden und klemmen.
Wichtigste Komponenten und typische Spezifikationsbereiche
Bei der Bewertung von Verpackungsmaschinen beurteilen wir den Drehteller bzw. -arm, den Folienwagen, das Steuerungssystem, den Mast und den Versorgungsbedarf. Die unten aufgeführten Werte sind typische Bewertungsbereiche und stellen keine Spezifikation einer einzelnen Maschine dar.
| Komponente | Typischer Bereich (zur Bewertung) |
|---|---|
| Tragfähigkeit | Tragfähigkeit des Plattentellers: 1500–2000 kg, höhere Belastung des Dreharms |
| Drehteller-Drehung | 10–15 U/min, üblicherweise einstellbar |
| Drehscheibendurchmesser | 1500 mm für Standardpaletten, 1650 mm für größere Untergestelle (pro Projekt) |
| Masthöhe | 2100 mm / 2400 mm, Ladehöhe plus obere Durchfahrtshöhe (pro Projekt) |
| Vordehnen | 150 % / 250 % / 300 % fest oder variabel |
| Filmbreite | 500-mm-Rollen, Kern und Durchmesser pro Rolle |
| Energieversorgung | 220 V / 380 V / 480 V, 1-phasig oder 3-phasig |
| Kontrolle | SPS + HMI, einstellbare Wickelanzahl und Programme |
| Standards und Schnittstellen | ISO 12100, EN 415-6, EN ISO 13849-1, SPS-Signal |
Höhere Tragfähigkeit, höhere Masten, höhere Vorspannung und Schnittstellenoptionen werden anhand Ihrer Palettengröße, des Lastgewichts und der Linienanzahl pro Projekt bestätigt.
Vordehnung und Filmökonomie
Durch die Vorstreckung wird die Folie vor dem Erreichen der Palette gedehnt, sodass die Folie, die die Ladung berührt, bereits gedehnt ist. Die Maschine benötigt weniger Folie für die gleiche Haltekraft, und motorisierte Vorstrecksysteme verlängern die Foliennutzung um 150–300 % oder mehr im Vergleich zum manuellen Wickeln oder einfachen mechanischen Bremsen.
Es gibt verschiedene Arten von Transportwagen: mechanische Bremse, elektromagnetische Bremse oder motorisiertes Vorstrecksystem. Die motorisierte Vorstreckung ermöglicht eine präzise Spannungsregelung und ist besonders wirtschaftlich, während eine mechanische Bremse einfacher und kostengünstiger in der Wartung ist. Welche Lösung sich am besten eignet, hängt von der Folienqualität, der Ladungsart und dem Palettendurchsatz ab.
Automatisierungsstufen und SPS-Steuerung
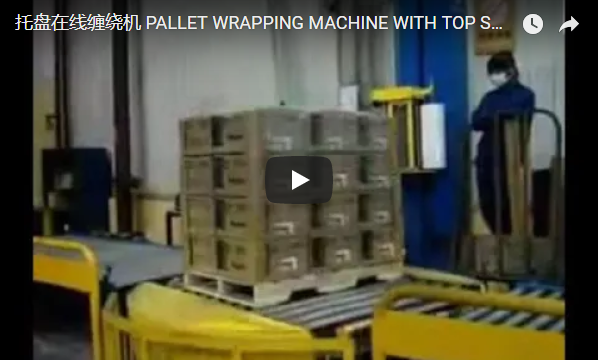
Eine halbautomatische Wickelmaschine übernimmt die Drehung und die Wagenbewegung, während der Bediener den Gabelstapler steuert und den Zyklus starten kann. Eine vollautomatische Wickelmaschine bietet zusätzlich automatisches Schneiden und Verschließen der Folie, Integration in ein Förderband und voreingestellte Programme. Eine automatische Paletten-Stretchwickelmaschine mit Folienschneider führt den gesamten Zyklus durch, sobald Paletten eintreffen.
Die Steuerung erfolgt über eine SPS mit HMI. Die Bediener stellen die Anzahl der Wicklungen oben und unten, die Wagengeschwindigkeit und das Wicklungsmuster ein. Voreinstellungen speichern diese Werte für wiederkehrende Ladungen. Ein automatisches Modell empfängt sein Signal von der Produktionslinie, wickelt gemäß dem gespeicherten Programm, klemmt und schneidet die Folie und gibt die Palette ohne Bedienereingriff frei.
Warum automatische und halbautomatische Verpackungslösungen helfen
Die messbaren Vorteile ergeben sich aus der gleichmäßigen Verarbeitung und dem geringeren Arbeitsaufwand. Die Ladungsstabilität verbessert sich, da Spannung und Wickelmuster auf jeder Palette identisch sind. Der Durchsatz steigt, da maschinelle Wickelzyklen schneller sind als manuelles Wickeln. Der Folienverbrauch sinkt durch die Vordehnung, was die Materialkosten langfristig reduziert.
Auch die Arbeitssicherheit verbessert sich. Da die Bediener nicht mehr um jede Palette mit der Folienrolle rückwärts laufen müssen, sinkt die Belastung durch repetitive Bewegungen und der Wickelbereich bleibt frei. Die Maschine wickelt zudem jedes Mal gleichmäßig, wodurch die bei der manuellen Applikation auftretenden Unregelmäßigkeiten in der Außenschicht entfallen.
Checkliste zur Maschinenauswahl
Bitte arbeiten Sie diese Punkte durch, bevor Sie ein Angebot anfordern. Den Rest bestätigen wir Ihnen dann projektbezogen im Hinblick auf Ihre individuellen Gegebenheiten.
| Artikel | Was pro Projekt zu bestätigen ist |
|---|---|
| Lasttyp | gleichmäßige, unregelmäßige, schwere, leichte oder instabile Lasten |
| Lastgewicht | kg, bezogen auf die Nennleistung des Plattenspielers oder des Tonarms |
| Palettenfläche | mm, im Vergleich zum Drehtellerdurchmesser und der Filmbreite |
| Wickelhöhe | mm, im Vergleich zur Masthöhe |
| Durchsatz | Paletten pro Stunde oder Tag, Einstellung des Automatisierungsgrades |
| Integration | Förderbandzuführung, automatisches Schneiden und Klemmen, SPS-Signal |
| Energieversorgung | V / Phase, passend zu Ihrer Website |
Bewährte Verfahren für Betrieb und Fehlerbehebung
Beginnen Sie mit der Ladungsplatzierung: Zentrieren Sie die Palette auf dem Drehteller oder in der Wickelzone und stellen Sie sicher, dass die Ladung stabil steht, bevor der Zyklus beginnt.
Passen Sie die Maschinenparameter an die jeweilige Ladung an, anstatt die Standardeinstellungen zu verwenden. Optimieren Sie Drehzahl, Hub- und Senkgeschwindigkeit des Schlittens sowie die Anzahl der Wicklungen oben und unten entsprechend der Art, Stabilität und dem Gewicht der Ladung. Führen Sie bei jedem Produktwechsel eine Testwicklung durch.
Wenden Sie ausreichend Haltekraft an, um die Ladung zu sichern, ohne sie zu quetschen. Die benötigte Kraft hängt von der Vorspannung und der Anzahl der Lagen ab; passen Sie beides daher optimal an.
Fädeln Sie die Folie genau wie in der Maschinenzeichnung gezeigt ein. Falsches Einfädeln ist eine häufige Ursache für Folienrisse und unzureichende Vordehnungsleistung.
Achten Sie auf die drei häufigsten Fehler. Filmrisse entstehen meist durch eine Beschädigung der Rollenkante, unzureichende Spannung oder eine scharfe Ecke der Ladung. Ungleichmäßige Folienwicklungen deuten auf eine zu hohe Wagengeschwindigkeit oder einen falsch ausgerichteten Folienweg hin. Sensorfehler äußern sich durch fehlende Folienwicklungen oder einen Stillstand des Zyklus und erfordern in der Regel eine Sensorprüfung.
Wartungsgrundlagen
Führen Sie die täglichen Kontrollen vor Schichtbeginn durch. Prüfen Sie die Walzen auf Verschleiß und Verschmutzungen, vergewissern Sie sich, dass die Sensoren sauber und richtig ausgerichtet sind, und stellen Sie sicher, dass die Schutzvorrichtungen angebracht sind.
Schmieren Sie Ketten, Lager und bewegliche Teile gemäß den Anweisungen im Maschinenhandbuch. Reinigen Sie den Folienwagen und die Vorstreckwalzen regelmäßig, da Staub und Folienreste die Spannungsregelung und den Folienverbrauch beeinträchtigen. Überprüfen Sie Verschleißteile wie Walzen, Riemen und Schneidmechanismen und befolgen Sie stets die Wartungsanweisungen des Herstellers.
Für verlässliche Leitlinien zu Normen für Verpackungsmaschinen veröffentlichen Branchenverbände wie PMMI (Association for Packaging and Processing Technologies) nützliches Referenzmaterial.
Häufig gestellte Fragen zur Technik
F: Worin besteht der Unterschied zwischen einer Drehteller- und einer Rotationsarmwickelmaschine? A: Bei einer Drehteller-Wickelmaschine dreht sich die Palette, während der Folienwagen entweder stillsteht oder sich an einer Säule nach oben bewegt. Bei einer Rotationsarmwickelmaschine bleibt die Palette fixiert, während die Folie um sie herumgeführt wird.
F: Welche Tragfähigkeit benötige ich? A: Vergleichen Sie Ihre höchste Last mit den Standardwerten, typischerweise 1500–2000 kg für Drehteller, wobei schwerere Lasten auf einen Dreharm verlagert werden; dies wird projektbezogen bestätigt.
F: Wie viel Folie kann durch Vorstreckung eingespart werden? A: Die maschinelle Vorstreckung kann die Foliennutzung im Vergleich zum manuellen Wickeln je nach Folienqualität und Ladungsart um 150–300 % oder mehr verlängern.
F: Benötige ich eine automatische Folienschneide- und -klemmvorrichtung? A: Wenn kontinuierlich Paletten ankommen und die Linie unbemannt läuft, rechnet sich die automatische Schneid- und Klemmvorrichtung. Für gelegentliches Verpacken ist die manuelle Variante einfacher.
F: Lässt es sich in meine Förderanlage integrieren? A: Ja. Automatische Modelle empfangen ein SPS-Signal von der Anlage und geben die verpackte Palette frei, wobei die Förderbandtaktung projektbezogen angepasst wird.
F: Welche Stromversorgung wird benötigt? A: Die Maschinen werden mit 220 V, 380 V oder 480 V in einphasigem oder dreiphasigem Betrieb betrieben, die Konfiguration erfolgt projektbezogen.
F: Auf welche Sicherheitsmerkmale sollte ich achten? A: Schutzvorrichtungen, einen Not-Aus-Schalter und einen Sicherheitsbereich. Die Risiken werden während der Konstruktionsphase gemäß ISO 12100 und EN 415-6 bewertet.
F: Wie wird die Masthöhe berechnet? A: Die Masthöhe entspricht der höchsten Ladung zuzüglich des Freiraums, den die Folie nach oben benötigt, und wird anhand des tatsächlichen Palettenstapels pro Projekt überprüft.
Nächster Schritt
Die richtige Verpackungsmaschine hängt von Ihren Ladungen, Ihrem Palettendurchsatz und Ihrem Linienlayout ab, daher beginnt die Dimensionierung mit einigen Fakten über Ihren Betrieb.
- Senden Sie Ihre Angaben zu Palettengröße, Ladungsgewicht, Wickelhöhe und Durchsatz an info@fhopepack.com.
- Wir bestätigen den Maschinentyp, den Automatisierungsgrad und die Optionen für Ihren Betrieb.
- Wir liefern innerhalb von 48 Stunden eine Lageplanzeichnung und eine Ortsbesichtigung.
- Wir erstellen ein Angebot für die Maschine pro Projekt, inklusive Förderbandintegration und Filmtests.
Letzte Überprüfung: 21.09.2026
Verwandte lesen
- Hochleistungs-Palettenwickelmaschine mit verstärktem Drehteller
- Palettenwickelmaschine mit Schwarzpalettenerkennung
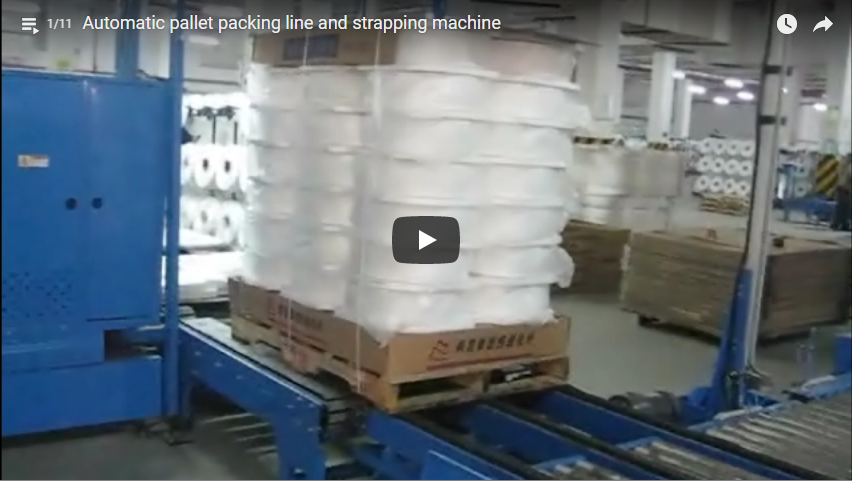
- Automatisches Palettenwickel- und Umreifungssystem
- Palettenwendemaschine und Palettenumrichter
- FHOPE-Hauptstandort-Produktpalette
Quellen und Standards
- ISO 12100:2010 — Sicherheit von Maschinen: Allgemeine Gestaltungsprinzipien
- EN 415-6:2013 — Sicherheit von Verpackungsmaschinen: Palettenwickelmaschinen
- EN ISO 13849-1:2023 — Sicherheitsrelevante Teile von Steuerungssystemen: Funktionssicherheit
- EN ISO 14120:2015 — Schutzvorrichtungen für Maschinen: Allgemeine Anforderungen