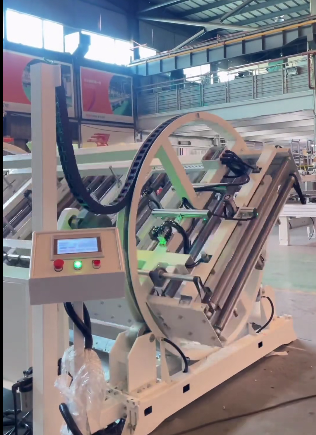
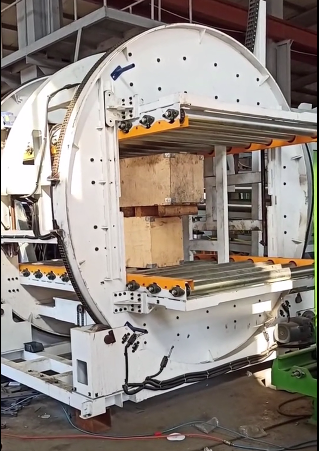
Zusammenfassung: Unsere 180°-Drehmaschine ist eine hydraulische Wendemaschine mit zwei Tischen. Ein Tisch hebt das Werkstück über die Vertikale hinaus, der zweite Tisch fängt es auf, und beide senken sich ab, sodass das Werkstück auf der anderen Seite landet. Die Referenzmaschine FPFT-12 dreht Werkstücke bis zu 12 t mit einem hydraulischen Aggregat auf einem Sockel. Ein Anwendungsbeispiel prüft ein Betonfertigteil und ein Stahlblech auf Einhaltung dieser Grenze und legt die Zykluszeit fest.
Inhaltsverzeichnis
- Warum ein Panel während des Prozesses gedreht werden muss
- Zwei Tische, eine Übergabe
- Der Drehvorgang Schritt für Schritt
- Hydraulik, Stopps und Leistungsverlust
- FPFT-12 Referenzspezifikationen
- Beispielrechnung: Plattengewicht und Zyklusbudget
- Auswahlliste: Was Sie uns senden sollten
- Sicherheit und EN 415-10
- Häufig gestellte Fragen zur Technik
- Nächster Schritt
- Verwandte lesen
- Quellen
Warum ein Panel während des Prozesses gedreht werden muss
Eine Betonfertigteilplatte wird mit der Vorderseite nach unten oder nach oben gegossen, und für den nächsten Arbeitsschritt wird oft die gegenüberliegende Seite benötigt: Endbearbeitung, Prüfung, Einbetten von Befestigungselementen oder Stapeln für den Versand. Bei Stahlblechen oder -platten besteht das gleiche Problem, wenn beide Seiten bearbeitet oder geprüft werden müssen.
Das Drehen eines flachen, schweren Werkstücks mit Kran und Ketten ist langsam. Das Werkstück schwingt, wenn sich sein Gewicht über die Kante verlagert, und die lasttragende Kante kann absplittern oder Dellen bekommen. Eine Drehmaschine hält das Werkstück während des gesamten Drehvorgangs auf einem Tisch.
Zwei Tische, eine Übergabe
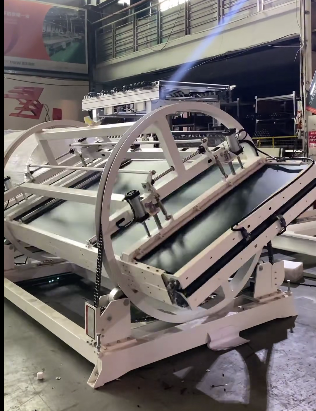
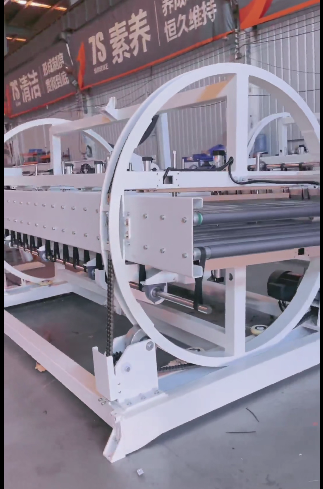
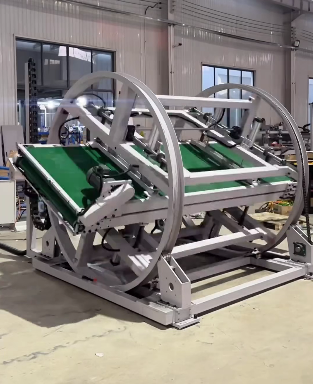
Die Maschine besteht aus einem blauen Grundrahmen mit zwei gelben, kippbaren Tischen, A und B, die nebeneinander angelenkt sind. Jeder Tisch lässt sich nur um etwa 90 Grad drehen. Die 180°-Drehung erfolgt durch die Übergabe zwischen den Tischen.
Tisch A hebt das Werkstück über die Vertikale hinaus an. Tisch B steht aufrecht, um es aufzunehmen. Sobald das Werkstück auf Tisch B aufliegt, senkt B es auf der gegenüberliegenden Seite in die Horizontale ab. Die Seite, die zuvor auf Tisch A lag, befindet sich nun auf Tisch B.
Der Drehvorgang Schritt für Schritt
- Das Teil flach auf Tisch A laden, entweder mit einem Gabelstapler, Kran oder Hebezeug.
- Tisch B wird um 90 Grad in die aufrechte Position gedreht und ist bereit zur Aufnahme.
- Tisch A dreht sich mit dem Bauteil um etwa 85 Grad und fährt vorwärts, bis ein Lichtschrankensensor ihn stoppt.
- Tisch A geht noch etwas über 90 Grad hinaus, sodass sich das Teil auf Tisch B lehnt.
- Tisch B dreht sich um 5 Grad zurück und nimmt dabei das Gewicht auf.
- Tisch A wird zurückgeschoben und kehrt in die horizontale Position zurück.
- Tisch B senkt das Teil in die horizontale Position ab, und Sie entladen es von Tisch B.
Der Stopp bei 85 Grad ist wichtig. Das Bauteil wird sensorgesteuert in die Nähe von Punkt B gebracht, bevor sein Gewicht die Vertikale überschreitet, sodass es auf Punkt B aufliegt, anstatt darauf zu fallen.
Hydraulik, Stopps und Leistungsverlust
Doppeltwirkende Hydraulikzylinder treiben beide Tische an, wobei eine Synchronisierungsvorrichtung dafür sorgt, dass sich die Zylinderpaare synchron bewegen. Eine auf einem Sockel montierte Hydraulikeinheit mit schwarzen Schläuchen versorgt sie mit Hydrauliköl. Die Drehgeschwindigkeit ist einstellbar.
Das System arbeitet mit einem Druck bis zu 15 MPa, wobei 20 MPa als maximal zulässiger Wert gelten. Die Maschine kann in jedem Winkel anhalten und den Druck dort halten. Mechanische und elektrische Anschlagblöcke begrenzen die Endpositionen. Bei Stromausfall arretieren die Tische und fahren nach Wiederherstellung der Stromversorgung sanft zurück.
FPFT-12 Referenzspezifikationen
| Artikel | FPFT-12 |
|---|---|
| Maximale Kipplast | 12 t |
| Maschinenabmessungen | 4,600 × 2,500 × 1,400 mm |
| Motorleistung | 8.0 kW |
| Gewicht der Maschine | 4.5 t |
| Ölbehälter | 60 L |
| Betriebsdruck | 15 MPa, maximal zulässiger Druck 20 MPa |
| Tabellen A und B | jeweils 500 × 1,800 mm auf dem Referenzaufbau |
| Referenzteil | Stahl, 50–300 mm dick, 1,800 × 2,500–2,800 mm |
| Energieversorgung | 380 V, 3-phasig, 50 Hz |
| Kontrolle | Bedienfeld oder Fernbedienung |
Die Tischgröße 500 × 1,800 mm dient als Referenz für diesen Plattenbereich. Für Ihr Bauteil legen wir Tischlänge, -breite und -stützen entsprechend der Grundfläche fest und stellen diese in der Zeichnung dar, die wir Ihnen nach der Konstruktion zusenden. Lange Betonfertigteile benötigen längere Tische.
Beispielrechnung: Plattengewicht und Zyklusbudget
Nehmen wir zwei Teile, die ein Werk an einer Maschine einschalten möchte. Dies sind beispielhafte Kundenzahlen.
Fertigteilplatte. 3,000 × 1,800 × 200 mm bei einer Dichte von ca. 2,400 kg/m³. Das Volumen beträgt 3.0 × 1.8 × 0.2 = 1.08 m³, daher wiegt die Platte ca. 2,590 kg.
Stahlblech. 2,800 × 1,800 × 100 mm bei 7,850 kg/m³. Das Volumen beträgt 0.504 m³, daher wiegt das Blech etwa 3,960 kg.
Beide liegen deutlich unter 12 t. Zum Vergleich: Die dickste Referenzplatte (2,800 × 1,800 × 300 mm) hat ein Volumen von 1.512 m³ und wiegt etwa 11.9 t. Daher ist die Referenzkonstruktion mit 12 t angegeben.
Zyklusbudget. Angenommen, die Linie benötigt 20 Teile in einer 8-Stunden-Schicht, mit 120 s für das Absetzen des Krans und 120 s für das Entnehmen. Die verfügbare Zeit pro Teil beträgt 8 × 3,600 ÷ 20 = 1,440 s. Damit verbleiben 1,440 − 240 = 1,200 s für die Umdrehung.
Die Bearbeitungszeit ergibt sich aus der Summe der Tischbewegungen in den Schritten 2 bis 7: T = t₂ + t₃ + t₄ + t₅ + t₆ + t₇. Jede Bewegung hängt vom Werkstückgewicht und der Geschwindigkeitseinstellung ab. Daher geben wir die Bearbeitungszeit T für Ihr Werkstück im Angebot an. Vergleichen Sie diese mit dem Budget von 1,200 s: Die Differenz ist Ihre Reserve für ein schwereres Werkstück oder eine langsamere, schonendere Einstellung.
Auswahlliste: Was Sie uns senden sollten
- Bauteiltyp: Fertigteilplatte, Betonplatte, Stahlblech oder Form.
- Länge, Breite und Dicke, größte und kleinste Größe.
- Gewicht des schwersten Teils bzw. Material und Dichte.
- Ob Sie eine volle 180°-Drehung oder einen Stopp in einem Winkel benötigen.
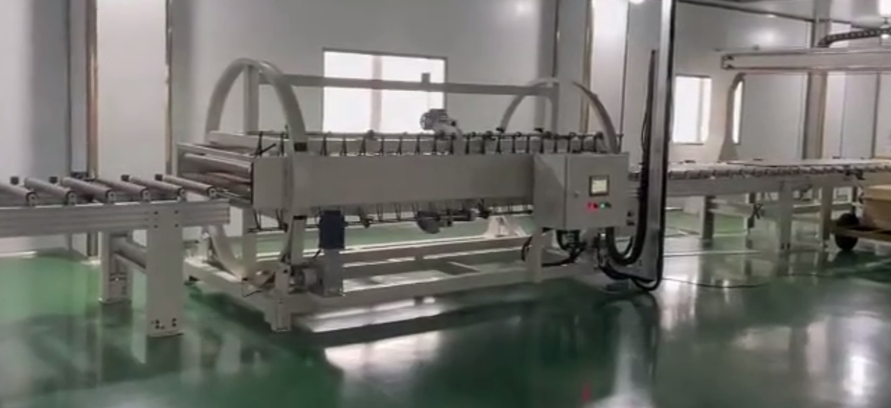
- Wie das Teil ankommt und abtransportiert wird: per Gabelstapler, Kran, Hebezeug oder Förderband.
- Teile pro Schicht und die verfügbare Bodenfläche.
Sicherheit und EN 415-10
Unsere Drehmaschinen werden gemäß CE-Norm gefertigt, wobei EN 415-10 als Referenz dient und eine Risikobewertung nach ISO 12100 durchgeführt wird. Die Hauptgefahren bestehen im Überfahrbereich beider Tische und beim Übergabevorgang, wenn das Gewicht des Werkstücks von A nach B verlagert wird.
Halten Sie Personen vom Reinigungsbereich fern, solange sich einer der Tische bewegt. Der Bediener steht am Steuerstand oder bedient die Fernbedienung, außerhalb des Bereichs beider Tische. Eine weiche Abdeckung schützt die Bedienseite, und die Anschlagblöcke sowie die Positionsverriegelung halten die Tische bei Stromausfall sicher fest.
Häufig gestellte Fragen zur Technik
F: Kann die Maschine sich nur um 90 Grad drehen, um ein Paneel aufrecht zu stellen? A: Ja. Verwenden Sie nur Tisch A und stoppen Sie bei dem benötigten Winkel; die Maschine hält den Druck dort.
F: Was passiert, wenn mitten in der Drehung der Strom ausfällt? A: Die Tische verriegeln sich in ihrer Position und setzen sich dann sanft zurück, wenn die Stromversorgung wiederhergestellt ist.
F: Kann die Maschine sowohl Formen als auch Platten und Bleche bearbeiten? A: Ja. Wir passen die Tische an die Form oder das Werkstück an und stimmen die Kontaktfläche mit Ihnen ab, damit die Betonoberfläche oder das fertige Blech nicht beschädigt wird.
F: Welche Sicherheitsstandards gelten? A: Für CE-Märkte verwenden wir EN 415-10 als Referenz, mit einer Risikobewertung nach ISO 12100.
Nächster Schritt
- Bitte senden Sie uns per E-Mail Ihre Teilegrößen, Gewichte und die Anzahl der Teile pro Schicht. zu info@fhopepack.com.
- Wir antworten Ihnen innerhalb von 24 Stunden mit einem Angebot.mit Angaben zu Tischgrößen und Kapazitäten.
- Wir senden eine Layoutzeichnung nach der Konstruktion, mit den Be- und Entladeseiten.
Verwandte lesen
- Stahlblechwende- und -umdrehmaschine
- Kipptisch für Betonfertigteile
- Stahlblechwender und -aufrichter
- Stahlblech-180-Grad-Dreh- und Stauchverfahren
- Großer Rahmenflipper für 180-Grad-Drehungen
Quellen
- Technische Daten und Wendezyklus: FHOPE Stahlblechwender-Produktseite
- Maschinenvideo: 180°-Drehmaschine für Betonfertigteile auf YouTube
- Plattengewicht und Zyklusbudget: unser Berechnungsbeispiel, illustrative Teilezahlen
- Normen: EN 415-10 (Verpackungsmaschinen, allgemeine Sicherheit); ISO 12100:2010
Letzte Überprüfung: 21.09.2026