Executive summary
Eine automatische Palettenverpackungslinie durchläuft auf einem einzigen Förderbanddurchlauf die Phasen Umreifen, Etikettieren und Stretchfolienverpackung. Die Umreifungsbänder fixieren zunächst den Stapel und den Kartondeckel auf der Palette, anschließend versiegelt die Folie die gesamte Ladung staub- und feuchtigkeitsgeschützt. Unsere vergleichbare Linie kombiniert eine Inline-Drehtischwickelmaschine für mindestens 24 Ladungen pro Stunde mit einer vertikalen Umreifungsmaschine, die etwa 15 Sekunden pro Umreifung benötigt. Im Folgenden werden die Förderbänder und Übergabepunkte geplant, die Förderbandhöhen angepasst, die Stationen aufeinander abgestimmt und der Folienbedarf pro Palette berechnet.
Hohe Stapel weißer, zylindrischer Pakete auf Holzpaletten, jeweils mit einem Kartondeckel versehen, werden umreift und anschließend auf blauen Rollenförderern transportiert. An der Kurvenlinie hebt eine Kettenübergabe die Palette zwischen den Rollen an und befördert sie im rechten Winkel ab.
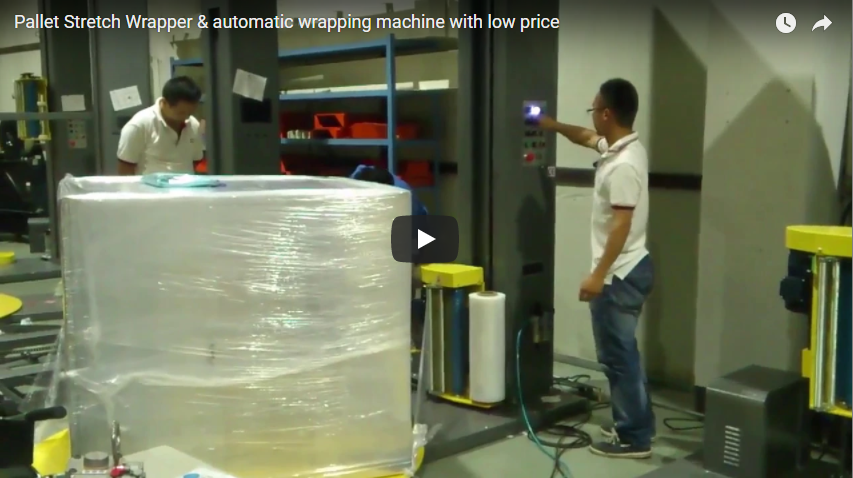
An einem Arbeitsplatz mit Drucker bereitet ein Mitarbeiter die Palettendokumente und Etiketten vor, bevor die Palette auf die Palette kommt. Am Ende der Linie, in einer umzäunten Zelle, umwickelt eine Drehtisch-Wickelmaschine mit einem gelben Folienwagen den umreiften Palettenstapel.
Inhaltsverzeichnis
- Die Stationen, der Reihe nach
- Liniendaten
- Warum hier erst festbinden, bevor man es umwickelt?
- rechtwinklige Übergaben und Förderbandhöhe
- Stationszeiten und Linientarif
- Folie pro Palette bei 250 %
- Kennzeichnung und Rückverfolgbarkeit
- Auswahl-Checkliste
- Sicherheit
- Häufig gestellte Fragen zur Technik
- Nächster Schritt
- Verwandte lesen
- Quellen
Die Stationen, der Reihe nach
- Zuführrollenbahn von der Produktionslinie.
- Vertikaler Umreifungsapparat: Umreift den Stapel und den Kartondeckel.
- Kettenumleitung: lenkt den Materialfluss an der entsprechenden Stelle im rechten Winkel um.
- Etikettierungs- und Dokumentationsstation: Palettenetikett und Chargenetikett werden erstellt und angebracht.
- Drehteller-Wickelmaschine in ihrer umzäunten Zelle: Die Palette fährt auf das Drehteller-Förderband und wird umwickelt.
- Auslaufband zur Gabelstapler-Aufnahmestelle.
Liniendaten
| Artikel | Inline-Plattenspielerhülle | Vertikaler Umreifungsgerät |
|---|---|---|
| Bewerten | mindestens 24 Ladungen pro Stunde | etwa 15 Sekunden pro Riemen |
| Ladegröße | Drehteller mit 2,200 mm Durchmesser | bis zu 1,300 mm breit, 1,800 mm hoch |
| Lastgewicht | 1,800 kg; 2,000 kg bei bestimmten Konfigurationen, Angaben auf Anfrage. | zur Förderbandbewertung |
| Förderhöhe | Drehteller ca. 400 mm | 300–600 mm, einstellbar |
| Plattenspieler-Geschwindigkeit | bis zu 12 U/min, einstellbar | unzutreffend |
| Film oder Riemen | LLDPE-Folie, 500 mm breit, 76 mm Kern, 500–1,500 m Rolle | 12–16 mm oder 19 mm breites Band, Reibschweißung |
| Vordehnen | 250 %, optional 100 % bis 300 % | unzutreffend |
| Schlittengeschwindigkeit | 2.9 m / min | unzutreffend |
| Motoren | Drehteller 0.75 kW, Walzen 0.75 kW, Auf- und Abwärtsbewegung 0.37 kW, Vordehnung 0.37 kW | 3 kW gesamt |
| Luft | 6–8 kgf/cm²; der Verbrauch ist abhängig von den gewählten Optionen und wird im Angebot bestätigt. | pro Projekt |
Warum hier erst festbinden, bevor man es umwickelt?
Der Deckel jedes Kartonstapels muss fest sitzen, und lose Verpackungen dürfen sich auf der Palette nicht bewegen. Zuerst werden Deckel, Stapel und Palette mit Umreifungsbändern fixiert. Anschließend wird die Folie über die Umreifungsbänder gelegt, um ein Hängenbleiben beim Transport zu verhindern und die Ladung während der Lagerung vor Staub und Feuchtigkeit zu schützen.
Das Etikett wird vor dem Verpacken angebracht und befindet sich daher unter einer transparenten Folie, wo es lesbar bleibt, aber nicht abgerissen werden kann. Ein Versandetikett, das gescannt werden muss, ohne die Folie zu durchtrennen, wird stattdessen am Warenausgang angebracht.
rechtwinklige Übergaben und Förderbandhöhe
Zwischen den Rollen befindet sich eine Kettenübergabe. Sobald die Palette eintrifft, heben die Ketten sie von den Rollen und transportieren sie seitlich auf das nächste Förderband, sodass die Linie ohne Drehscheibe gedreht werden kann. Die Ketten müssen unter den Bodenbrettern der Palette in Transportrichtung verlaufen; daher werden Palettentyp und -ausrichtung bei der Angebotserstellung geprüft.
Alle Förderbänder laufen auf gleicher Höhe. Der Drehtisch der Verpackungsmaschine befindet sich bei etwa 400 mm, und der einstellbare Verstellbereich der Umreifungsmaschine von 300–600 mm deckt diesen ab, sodass die gesamte Linie stufenlos bei 400 mm laufen kann.
Stationszeiten und Linientarif
| Station | Berechnung | Zeit pro Palette |
|---|---|---|
| Verpackungsmaschine mit 24 Ladungen pro Stunde | 3,600 ÷ 24 | 150 s |
| Strapper, 2 Gurte | 2 × 15 s | 30 s |
| Strapper, 4 Gurte | 4 × 15 s | 60 s |
Die Verpackungsmaschine gibt die Geschwindigkeit vor. Selbst mit 4 Umreifungsbändern ist die Umreifungsmaschine in weniger als der Hälfte der Zeit der Verpackungsmaschine fertig, also wartet sie auf jede Palette.
Folie pro Palette bei 250 %
Man nehme einen 1,200 × 1,000 mm großen Stapel mit einer Höhe von 1,700 mm, um innerhalb der 1,800 mm des Umreifungsgeräts zu bleiben, mit 3 unteren und 3 oberen Wicklungen bei 12 U/min. Eine Umdrehung dauert 5 s, und der Schlitten steigt um 2,900 ÷ 60 ≈ 48 mm/s.
| Einblick in das | Berechnung | Lösung |
|---|---|---|
| Planen Sie diagonal zur Drehscheibe | √(1.2² + 1.0²) | ≈ 1.56 m, innerhalb 2.2 m |
| Dreht sich hoch und runter | 2 × 1,700 ÷ 48 ÷ 5 | 14 |
| Plus Winde | 14 + 6 | 20 Kurven |
| Filmweg pro Umdrehung | 2 × (1.2 + 1.0) | 4.4 m |
| Film auf der Ladung | 20 × 4.4 | ≈ 88 m² |
| Film von der Rolle bei 250 % | 88 ÷ 3.5 | ≈ 25 m² |
| Paletten pro 1,500 m Rolle | 1,500 ÷ 25 | 60 |
Kennzeichnung und Rückverfolgbarkeit
Die Etikettier- und Dokumentenstation befindet sich zwischen Umreifungs- und Verpackungsmaschine. Der Lieferschein enthält Produkt-, Chargen- und Palettennummer aus dem Produktionsauftrag; dieselben Daten können an das Lagersystem übermittelt werden. Etikettendrucker und Datenverbindung werden projektbezogen festgelegt.
Auswahl-Checkliste
- Palettengröße, -höhe und -gewicht.
- Zuerst die Ladung festzurren oder einwickeln.
- Anzahl der Umreifungsbänder pro Palette und Bandbreite.
- Streckenverlauf mit Angabe der Anzahl der rechtwinkligen Abzweigungen.
- Paletten pro Stunde.
- Inhalt und Datenverknüpfung kennzeichnen.
Sicherheit
Wir konstruieren nach EN ISO 12100:2010 für die Risikobewertung, EN 415-10 für die allgemeine Sicherheit von Verpackungsmaschinen, EN 415-6 für die Wickelmaschine, EN 415-8 für die Umreifungsmaschine und EN 60204-1 für die elektrische Ausrüstung. Jede Zelle ist mit einem Zaun und verriegelten Türen versehen.
Lichtblenden an den Förderbandöffnungen ermöglichen den Palettendurchgang und stoppen die Maschinen, sobald eine Person den Bereich betritt. Kettenübergaben sind gegen Einklemmen gesichert. Schutzvorrichtungen und CE-Dokumente werden projektbezogen vereinbart.
Häufig gestellte Fragen zur Technik
F: Wird die Palette zuerst eingewickelt oder umreift? A: Hier wird sie zuerst umreift, sodass die Gurte den Kartondeckel halten und die Folie die Gurte bedeckt.
F: Wie viele Paletten pro Stunde? A: Mindestens 24, vom Verpackungsmitarbeiter festgelegt.
F: Wie wird die Linie um eine Kurve geführt? A: Mit einer Kettenübertragung zwischen den Rollen.
F: Welche Förderbandhöhe hat das Förderband? A: Ungefähr 400 mm über die gesamte Strecke.
F: Wie viel Folie pro Palette? A: Ungefähr 25 m von der Rolle für einen 1.7 m hohen Stapel bei 250 % Vorstreckung.
Nächster Schritt
- Bitte senden Sie uns Ihre Palettengrößen, den Linienaufbau und die Anzahl der Paletten pro Stunde. an info@fhopepack.com.
- Wir legen fest Umreifungsgerät, Transfervorrichtung, Etikettierstation und Verpackungsmaschine.
- Wir antworten innerhalb von 24 Stunden mit einem Vorschlag und einem Kostenvoranschlag.
Verwandte lesen
- Automatische Palettenwickelmaschine B100 (Produkt)
- Vertikale Palettenumreifungsmaschine (Produkt)
- Automatische Palettenumreifungsmaschine in einer Verpackungslinie
- Automatische Palettenumreifungs- und Verpackungsmaschine aus Shanghai, China
- Automatischer Palettendrehtisch Stretchwickler
- Vollautomatische Palettenverpackungsmaschinenlinie
Quellen
- FHOPE Produktseite: Automatische Palettenwickelmaschine B100
- FHOPE-Produktseite: Vertikale Palettenumreifungsmaschine
- EN ISO 12100:2010; EN 415-10; EN 415-6; EN 415-8; EN 60204-1
Letzte Überprüfung: 21.09.2026