Zusammenfassung: Eine Rotationsarm-Wickelmaschine fixiert die Palette und legt die Folie darum, sodass hohe oder leichte Ladungen wie z. B. Wasserflaschen nicht schwanken. Eine Deckfolienvorrichtung legt die Folie zunächst auf die Ladung, anschließend fixiert die Folie die Ränder. Unser vergleichbares Modell, die RAS100, ist für 10–30 Paletten pro Stunde bei 10–14 U/min auf einem angetriebenen Förderband ausgelegt, das Lasten bis zu 4 t transportiert.
Inhaltsverzeichnis
- Wann sollte man einen Dreharm wählen?
- Die Deckblatt- und Wickelsequenz
- RAS100-Daten
- Schätzung Paletten pro Stunde
- Versorgungseinrichtungen und Sicherheit
- Auswahl-Checkliste
- Häufig gestellte Fragen zur Technik
- Nächster Schritt
- Verwandte lesen
- Quellen
Wann sollte man einen Dreharm wählen?
Bei einer Drehteller-Verpackungsmaschine dreht sich die Ladung. Bei einer Rotationsarm-Verpackungsmaschine bleibt die Ladung still, und der Arm führt die Folie darum herum. Das eignet sich für hohe, leichte oder instabile Stapel, wie z. B. eingeschweißte Flaschen, die sich beim Drehen verschieben oder umkippen können. Es eignet sich auch für schwere Ladungen, da nichts das Gewicht drehen muss.
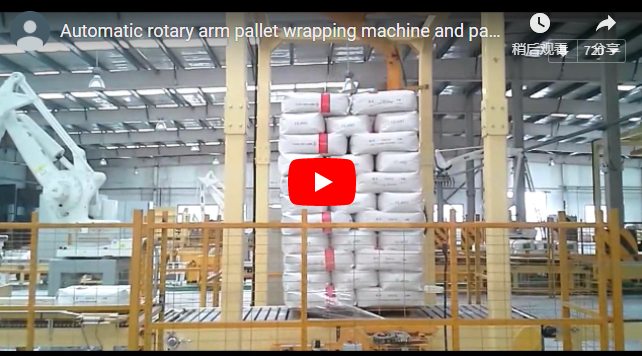
Das Video zeigt eine Rotationsarm-Verpackungsmaschine an Paletten mit Wasserflaschen. Der Arm dreht sich um den stillstehenden Stapel, während eine transparente Abdeckung von der darüberliegenden Vorrichtung abgezogen und darübergelegt wird. Unser vergleichbares Gerät für diese Aufgabe ist die RAS100.
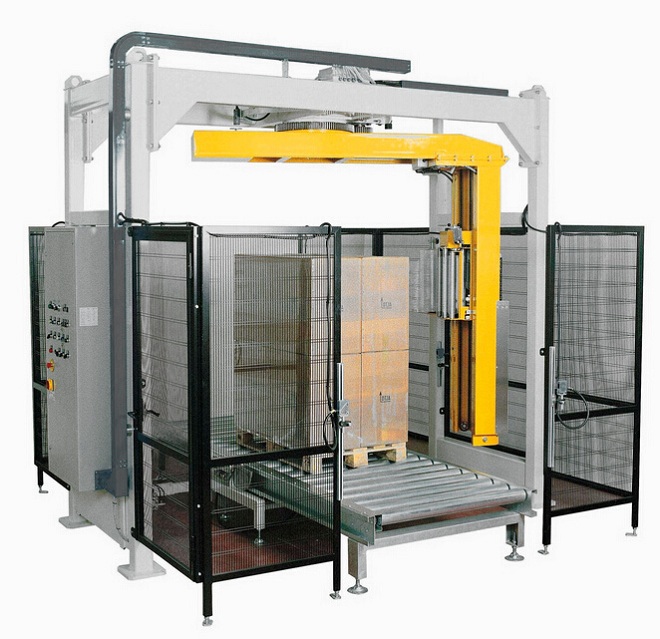
Die Deckblatt- und Wickelsequenz
- Das Förderband transportiert die Palette unter den Dreharm.
- Die obere Abdeckungsvorrichtung fährt bis zur Oberseite der Ladung herunter, wickelt das Abdeckungsmaterial ab und schneidet es ab.
- Das Gerät kehrt in seine Ausgangsposition zurück, und die Stabilisierungsplatte senkt sich auf die Last ab, um sie zu halten.
- Der Arm umschließt die Ladung. Oben erfasst die Folie die Kanten der Abdeckung und hält sie fest.
- Je nach Programm wird der Filmtransport fortgesetzt, während sich der Filmschlitten nach unten bewegt.
- Der Schweißarm verschweißt das Folienende mit der Umhüllung und schneidet diese ab, die Stabilisierungsplatte hebt sich und die Palette wird abgerollt.
Die obere Abdeckung schützt die oberste Schicht vor Staub und Wasser, und die Stabilisierungsplatte verhindert, dass leichte Gegenstände beim Spannen der Folie verrutschen. Die Anpassung der Deckfolie selbst wird in unserem Beitrag über Palettenwickelmaschinen behandelt.
RAS100-Daten
| Artikel | RAS100 |
|---|---|
| Produktion | automatische |
| Ausgang | 10–30 Paletten pro Stunde |
| Armgeschwindigkeit | 10–14 U/min, eingestellt durch den Wechselrichter |
| Maximale Lastgröße | 1,400 × 1,400 mm |
| Filme | LLDPE, 500 mm breit, 76 mm Kern |
| Geschwindigkeit des Filmwagens | 2.9 m / min |
| Wickeln zählt | Untere, mittlere und obere Schicht, jeweils 0–99 Umdrehungen |
| Filmschnitt | Pneumatikklemme, Heißdrahtschneider, Bürstenwischer |
| Conveyor | Alle Walzen angetrieben, max. 4 t, 1.5 m Ein- und Auslauf, ca. 12 m/min |
| Gewicht der Maschine | Über 1,500 kg |
Schätzung Paletten pro Stunde
Beispielhafter Zyklus für eine 1.8 m hohe Ladung mit Umlenkungen oben und unten sowie einem Foliendurchlauf nach oben und einem nach unten:
| Schritt | Zeit |
|---|---|
| 3 Grundumdrehungen bei 12 U/min | 15 s |
| Der Wagen fährt mit 2.9 m/min um 1.8 m nach oben. | ca. 37 s |
| Wagen um 1.8 m abgesenkt | ca. 37 s |
| 3 Umdrehungen bei 12 U/min | 15 s |
| Palette raus und nächste Palette rein, jeweils 1.5 m bei 12 m/min. | 15 s |
| Verlegung der obersten Plane (beispielhaft) | 20 s |
| Gesamtzyklus | ca. 139 s |
| Paletten pro Stunde | über 26 |
Das Klemmen und Schneiden der Folie dauert einige Sekunden länger, daher liegt die Bearbeitungszeit im oberen Bereich der angegebenen 10–30 Sekunden. Die unteren Umdrehungen fixieren die Folie auf der Palette, daher lassen wir sie nie weg, um die Geschwindigkeit zu erhöhen. Mehr Lagen, zusätzliche obere oder untere Umdrehungen oder eine höhere Ladung verlängern den Zyklus. Daher berechnen wir die Ausbringungsmenge anhand Ihrer Ladungshöhe und Ihres individuellen Verpackungsprogramms.
Versorgungseinrichtungen und Sicherheit
Die RAS100 benötigt saubere, trockene Druckluft mit 6–8 kgf/cm² für die Folienklemmung und den Schneidevorgang. Die Stromversorgung erfolgt auf die örtliche Netzspannung. Zur Steuerung gehören eine Lichtschranke zur Erfassung der Ladehöhe und der Palette, ein abschließbarer elektrischer Trennschalter und ein roter Pilzkopf-Not-Aus-Schalter. Ein Kollisionsschutz am Arm stoppt die Maschine bei Berührung eines Hindernisses.
Die anzuwendenden Normen hängen vom Zielmarkt ab. Für CE-Märkte legt ISO 12100 die Risikobewertungsmethode fest und EN 415-10 die allgemeinen Anforderungen an Verpackungsmaschinen.
Auswahlliste für eine Rotationsarm-Verpackungsfolie mit Deckblatt
- Ladungsgröße und -höhe, von der kleinsten zur größten.
- Schwerste Palette für das Förderband.
- Ist die Last beim Drehen instabil?
- Wird eine obere Abdeckung gegen Staub oder Wasser benötigt?
- Benötigte Paletten pro Stunde.
- Wickelprogramm: Drehungen unten, in der Mitte und oben.
- Lokale Stromversorgung und Druckluft.
Häufig gestellte Fragen zur Technik
F: Warum verwendet man einen Dreharm anstelle eines Drehtellers? A: Die Last bleibt still, sodass hohe, leichte oder instabile Stapel nicht schwanken oder umkippen.
F: Wie wird die obere Folie fixiert? A: Die Folie greift die Kanten des Umschlags am oberen Rand der Verpackung, und zusätzliche Umschläge oben, die separat von den Umschlägen unten gezählt werden, fixieren sie.
F: Wie viele Paletten pro Stunde schafft eine Getränkeabfüllanlage? A: Die RAS100 ist für 10–30 Paletten pro Stunde ausgelegt, abhängig von der Ladehöhe und dem Verpackungsprogramm.
F: Was ist die größte Last? A: 1,400 × 1,400 mm, auf einem Förderband mit einer Nennlast von 4 t.
F: Welche Luftzufuhr wird benötigt? A: Saubere, trockene Luft mit 6–8 kgf/cm².
Nächster Schritt
Wir planen Ihre Rotationsarmwickelmaschine in drei Schritten:
- Reichen Sie Ihre Layoutzeichnung ein. mit Ladungsgrößen und Paletten pro Stunde bis info@fhopepack.com.
- Sie erhalten innerhalb von 48 Stunden ein Angebot., mit dem Verpackungsprogramm und dem Förderbandlayout.
- Buchen Sie eine Standortbesichtigung um den Leitungsplan und die Versorgungsleitungen zu überprüfen.
Verwandte lesen
- Rotationsarm-Stretchwickelmaschine RAS100
- Rotationsarmwickelmaschine RAS200
- Video: Palettenwickelmaschinen
- Video: Automatische Paletten-Stretchwickelmaschine mit Folienschneider
Quellen
- RAS100-Daten und -Sequenz: Rotationsarm-Stretchwickelmaschine RAS100 Seite
- Maschinentyp im Einsatz: Video zum Thema Armstreckwickel auf YouTube
- Geltungsbereich der Normen: ISO 12100:2010 und EN 415-10: 2014
Letzte Überprüfung: 21.09.2026