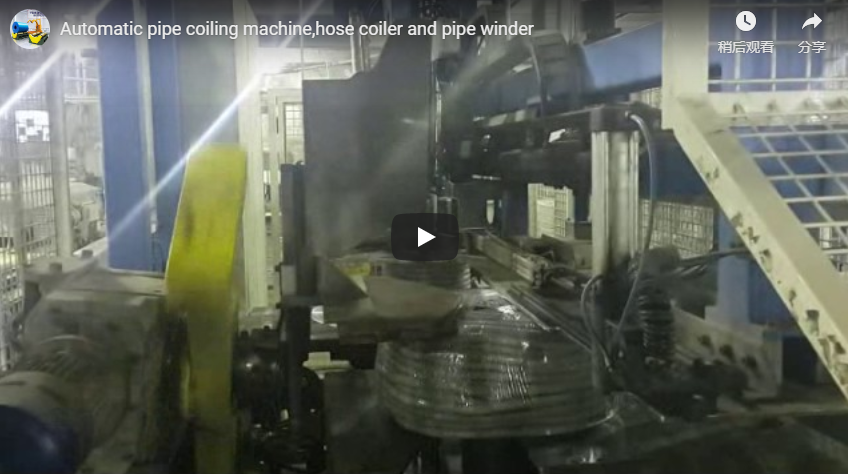
概要:一台机器即可完成塑料管材的卷绕和捆扎,从而省去了挤出生产线末端的人工捆扎工位。本视频中的机器将白色管材送入机器,将其卷成线圈,并在网状防护单元内进行捆扎。每线圈的圈数由线圈长度除以平均圈长得出,因此线圈尺寸决定了卷绕时间。
目录
视频显示的内容
白色塑料管从剩余的导向辊进入机器。夹臂固定住管端,卷筒转动,将管子一层层铺上去,直到卷筒装满。
捆扎装置随后移动到位并捆扎线圈,捆扎好的线圈从右侧离开。左侧立柱上装有触摸屏和红色紧急停止按钮,工作间由网状防护门封闭,顶部矗立着一座红、黄、绿三色信号塔。框架上印有FHOPE的标志。
卷绕和捆扎循环是如何进行的
时间取自视频时间戳。
| 步骤 | 会发生什么 | 视频时间 |
|---|---|---|
| 进料 | 管道从导向辊上方进入 | 大约0-2秒 |
| 风 | 夹具固定住线圈末端,卷轴则将线圈卷绕起来。 | 大约4-10秒 |
| 行李带 | 捆扎装置用于捆扎线圈。 | 大约12-16秒 |
| 放 | 绑好的线圈从右侧离开。 | 大约18-24秒 |
视频中的线圈较短;像下面这个例子一样的 100 米线圈需要更长时间,这取决于挤出机线的速度和管道尺寸。
每圈匝数(根据线圈长度计算)
说明性示例:
| 名称 | 价值 |
|---|---|
| 线圈长度(示例) | 100 m |
| 平均线圈直径(示意图) | 0.6 m |
| 平均转弯长度,π × 0.6 | 关于1.88 m |
| 每圈匝数,100 ÷ 1.88 | 关于53 |
线圈越长或铁芯越小,匝数就越多,绕线时间也随之增加。如果线圈采用薄膜缠绕而非捆扎,请参阅我们的管道盘绕缠绕机。
控制与安全
卷筒猛然旋转,捆扎装置闭合,压紧线圈。机器运转时,请保持网状防护门关闭;必要时,请使用左侧立柱上的紧急停止按钮;只有在机器停止运转并隔离后,才能清除卡料。
适用的标准取决于目标市场。对于欧盟CE市场,ISO 12100规定了风险评估方法,EN 415-10规定了包装机械的通用要求。
管材盘绕捆扎机选型清单
- 管道外径和材质。
- 线圈长度、线圈内径和线圈外径。
- 每卷绑带的数量和位置。
- 挤出机向卷取机供料的线速度。
- 表带材质。
- 成品线圈如何离开机器。
工程常见问题解答
问:这台机器是做什么的?答:它在一个循环中完成送料、卷绕成线圈和捆扎线圈的工作。
问:一个线圈有多少匝?答:线圈长度除以平均匝长:100 ÷ 1.88 米,在本例中约为 53 匝。
问:卷绕时间由什么决定?答:线圈长度、管径和进料管线的速度。
问:机器上有哪些防护装置和控制装置?答:工作单元由网状防护门保护;左侧立柱上的红色紧急停止按钮和信号塔是控制装置和指示器。
问:它能与我的挤出生产线匹配吗?答:请提供管材尺寸和生产线速度,我们会据此选择合适的卷取机。
下一步
我们分三步规划您的管道盘绕捆扎机:
- 提交您的布局图 考虑管道尺寸、材料和线速度 info@fhopepack.com.
- 48小时内收到方案,包括线圈长度和线圈直径。
- 预约现场勘测 检查绑带布局和线圈放电情况。
相关阅读
来源
- 机器内容:FHOPE 工程团队,2026-10-04
- 示例:我们的示例,示例性价值观
- 机器运行中: 我们在 YouTube 上的视频
- 标准范围: ISO 12100:2010, IN 415-10:2014
上次审核日期: 2026年10月04日