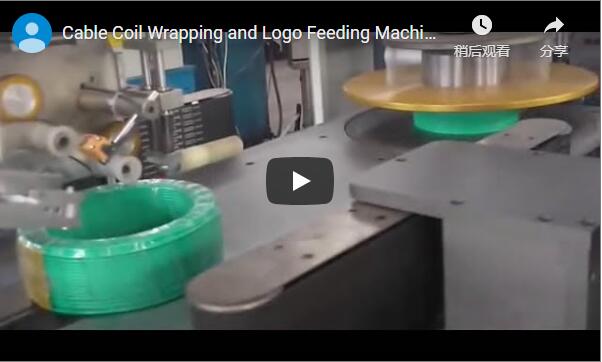
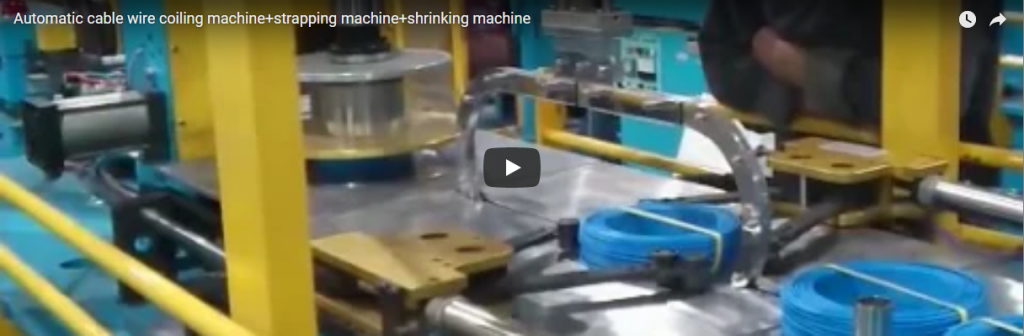
🛠️客户背景
处理大批量电线电缆卷筒的工厂通常需要包装生产线,以消除人工搬运瓶颈,同时保持卷筒几何形状的一致性。通过从劳动密集型的包装工位过渡到集成自动化系统,制造商可以持续减少占地面积,规范换线流程,并使产能与现代物流需求相匹配。
生产建筑用电线、控制电缆和小直径金属线圈的中型制造企业,其包装车间通常设有多个独立的人工操作工位。在常规生产环境下,人工搬运通常每班次可处理 60-80 圈线圈,不同直径电缆的换线周期平均为 12-18 分钟。由于线束张力不一致和线圈尺寸不规则,这些工厂每年通常会收到 15-25 起运输损坏索赔。管理目标通常是将每班次的产量提高到 100-150 圈,同时减少对人工的依赖,并消除重复性劳损的风险。运营重点也从单纯追求速度转向尺寸重复性、材料节约以及与现有输送机高度(通常为 800-900 毫米)的无缝衔接,而无需对上方结构进行任何改造。
🏗️挑战
人工卷绕和捆扎操作不可避免地会产生尺寸差异,从而影响后续的堆垛、运输安全性和自动化处理的兼容性。操作人员难以在不同直径的电缆上保持均匀的张力,导致电缆束松散、绝缘层损坏以及循环时间难以预测,进而阻碍连续生产的进行。
主要制约因素并非原始循环时间,而是几何一致性。手工卷绕通常会导致内径偏差在±6-10毫米之间,这会影响后续捆扎的对齐,并阻碍可靠的自动化堆垛。手动张紧进一步加剧了这个问题,因为捆扎带的张力会根据操作人员的疲劳程度在40-180牛顿之间波动,导致捆扎线在运输过程中发生滑移,并损害外护套的完整性。出口级防水要求增加了热缩密封步骤,而人工操作无法在生产线速度下完成这些步骤。在占地面积有限(约15-20米×10-12米)的工厂中,必须将这些流程整合到一个连续的工作流程中。工程要求是建立一个统一的系统,该系统能够适应不同直径(4-30毫米)的电缆,保持可重复的卷绕几何形状,并消除中间的人工提升或重新定位。
🔗相关内容:探索更多解决方案
📈 解决方案设计
一体化包装生产线将精密卷绕、自动张力捆扎和热封整合到一个连续的工作流程中。该架构采用可编程逻辑控制器来管理基于配方的调整,从而确保卷绕尺寸的可重复性、捆扎的牢固性和收缩包装覆盖范围的一致性,且无需在加工阶段之间进行人工干预。
该自动化解决方案将卷绕、捆扎和密封工序整合到一条长度为 13–16 米的线性生产线中。卷绕单元采用伺服驱动的横向机构(精密电机,可自动调节定位和张力),以在 4–30 毫米的电缆范围内将内径公差控制在 ±1.5 毫米以内。中央控制系统 (PLC) 可存储多达 50 个生产配方,实现数字长度计数和预设值自动终止循环。下游捆扎工位采用电子调节张力(50–250 牛顿)的聚丙烯捆扎带(宽度 12–16 毫米),并使用额定载荷大于捆扎带断裂载荷 80% 的热封头。一条短辊链式输送机将固定好的卷材输送到热缩隧道(温度可调,120–180 °C),在隧道内,预先切割好的 PE 薄膜被自动拉伸和密封。各工位之间无需人工搬运,整条生产线仅需 12–18 千瓦的单台电源即可运行。
| 参数 | 规格 | 操作条件 |
|---|---|---|
| 电缆直径范围 | 4毫米– 30毫米 | 铜、铝、钢合金 |
| 线圈内径公差 | ±1.5毫米 | 经核实,直径为中等范围 |
| 最大卷重 | 60公斤-90公斤 | 取决于材料密度 |
| 背带张力范围 | 北纬50度至250度 | 可根据数字食谱进行调整 |
| 收缩隧道温度 | 120°C – 180°C | 燃气式,排气口通向工厂废气 |
| 线速度(标称值) | 3-6卷/分钟 | 适用于10–15公斤重、8–12米长的线圈。 |
注:规格参数代表行业典型范围。请与设备供应商核实具体参数,以进行针对特定设施的验证。
🛡️实施
部署自动化包装基础设施通常需要一个为期一到两周的结构化安装阶段,之后是对操作人员进行集中控制界面的针对性培训。工厂通过以较低速度运行初始验证周期,逐步提升至设计产能,同时监控密封完整性和尺寸公差,从而实现稳定的生产吞吐量。
机械校准和电气集成通常需要 4-6 个工作日。调试的重点是同步卷绕横移、捆扎带张力和收缩隧道输送机的速度。操作人员将接受 3-4 小时的实践培训,内容包括配方选择、人机界面 (HMI) 操作和基本故障排除。第一周,生产线以设计速度的 60-70% 运行,以验证尺寸重复性和密封一致性。到第二周,产量将稳定在目标周期时间。与下游码垛机的高度对齐通常使用可调节底座垫片(25-50 毫米)或转移输送机来解决。预防性维护计划包括每周清洁热封条、润滑横移导轨和检查捆扎带送料辊。供应商支持通常包括 12 个月的机械保修和用于控制系统调整的远程诊断访问权限。
| 检查项目 | 通过标准 | 失败/调整 |
|---|---|---|
| 卷材内径 | 变化≤ ±1.5毫米 与食谱 | 调整横移导轨或张力 |
| 封条 | 无磨损光滑的热熔接头 | 增加停留时间或温度 |
| 收缩膜粘合 | 无气泡,完全包裹 | 调整隧道温度或输送机速度 |
验证规程应在现场记录,并在季度维护审核期间进行审查。
🔗另请参阅:相关设备
⚙️ 结果数据
在类似的生产环境中,自动化包装集成能够持续显著提升生产效率、材料利用率和运输保护。由于实际结果取决于具体的材料特性、班次结构和基准操作条件,因此性能指标应被视为行业典型估算值,而非保证结果。
从人工包装过渡到自动化包装的工厂,在90天的稳定期内,通常会观察到以下性能变化:
| 米制 | 之前(手动) | (自动)之后 | 提升 |
|---|---|---|---|
| 每班线圈数 | 60-80 | 130-160 | +90–110% |
| 拒收/返工率 | 6-10% | 1-2% | –75–85% |
| 每年运输损坏索赔 | 15-25 | 2-4 (预计) | –80–85% |
| 包装线需要工人 | 4-6 | 1-2 (1 个操作员 + 1 个处理程序) | –50–65% |
| 平均换班时间 | 12–18分钟 | 3–5分钟 | –70–75% |
| 每100个线圈的能源成本 | $ $ 25 32- (美东时间。) | $ $ 19 24- (美东时间。) | –18–25% |
免责声明:所有指标均为基于类似包装生产线部署情况得出的行业典型估算值。实际性能会因材料规格、轮班模式和基准设施条件而异。请与设备供应商核实预测结果并参考内部生产数据。
🛠️ 投资回报率分析
自动化包装系统的投资回报率计算应遵循标准化方法,该方法综合考虑减少人工成本、消除材料浪费和避免索赔损失。各企业必须根据当地工资水平、公用事业价格和实际生产量调整这些预测,以确定准确的投资回收期。
财务评估应采用结构化的计算框架,而不是固定的美元假设:
-
劳动力节省:(自动化前员工人数 – 自动化后员工人数)× 固定时薪 × 年运营小时数
-
材料浪费减少:(人工捆扎带/薄膜过度使用率 % – 自动裁剪率 %)× 年度材料支出
-
避免损害赔偿:(年度人工索赔 × 平均索赔成本)-(年度自动索赔 × 平均索赔成本)
-
年度总节省额:以上三类金额之和
-
投资回收期:(总安装成本 + 集成费用)÷ 年度总节省额
此类系统的典型安装成本在 14 万至 19 万美元之间,包括输送机、培训和初始备件。对于电缆用量适中的两班制作业,投资回收期通常在 10 至 16 个月之间。各单位在最终确定投资方案前,应核实公用事业费率、当地劳动力成本和保险费调整情况。
🏗️购买决策清单
采购团队必须在最终确定采购协议前,根据现有设施的基础设施、公用设施容量和物料搬运要求,验证设备规格。系统地审查尺寸间隙、功率规格和供应商支持条款,可以避免集成延误,并确保长期运行可靠性。
-
[ ]线圈类型和尺寸:确认电缆直径范围(4–30 毫米?)和最大线圈重量(≤90 公斤?)是否符合系统限制。对于较重的线轴,请要求提供加固框架选项。
-
[ ]占地面积:确认最小净长15米,净宽3米。确保上方净空高度超过2.5米,以便进行维护作业。
-
[ ]公用设施接入:确认收缩隧道的燃气管道可用性、输送机的 380V/3 相电源以及带式送料器的 6 巴压缩空气。
-
[ ]操作人员技能水平:评估团队对基于人机界面 (HMI) 的配方变更的准备情况。如果内部专业知识有限,则需考虑供应商主导的 3-4 天培训。
-
[ ]备件交货周期:请索取推荐备件包(热封条、导向滚轮、接近传感器)。目标是在 14 天内交货,以防止停机。
-
[ ]下游集成:验证码垛机或缠绕包装机能否在输送机高度 800–900 毫米处接收卷材。如果未对准,则需准备垫片套件或转移输送机。
购买前,所有规格参数均应与供应商官方文件进行核对。
🛡️合规性说明:本设备的设计符合ISO和CE要求。采购前请向制造商核实具体认证信息。
📈 常见问题解答
关于自动化包装系统的技术咨询应涵盖操作灵活性、材料兼容性和维护要求。清晰记录换型流程、薄膜厚度公差和服务响应协议,有助于采购团队做出符合长期生产目标的明智决策。
问:从盘绕建筑用电线到盘绕铠装电缆需要多长时间?
答:配方调整通常需要 1-2 分钟。如果电缆直径变化较大(例如,从 6 毫米到 20 毫米),则必须调整导向滚轮和张力设置,这将增加 2-3 分钟。按照标准操作,整个更换过程平均需要 3-5 分钟。
问:捆扎站能否处理金属捆扎带而不是PP捆扎带?
答:标准配置使用聚丙烯捆扎带。钢带或金属捆扎带需要不同的封口头和送料机构。供应商通常提供转换套件;订购前请确认兼容性和交货时间。
问:收缩隧道适用于不同厚度的PE袋吗?
答:是的。该隧道配备变速输送机和可调温控系统(120–180 °C)。标准PE薄膜厚度为50–120 µm。较厚的薄膜需要较低的输送速度或较高的温度;在全面生产前,建议进行3卷薄膜的验证运行。
问:保修和服务范围是什么?
答:机械部件通常享有 12 个月的保修期。远程 PLC 诊断和 24 小时技术支持热线是标准配置。对于主要工业区,现场技术人员通常会在 48 小时内派遣。请与供应商确认区域服务协议。
问:收缩包装后是否可以添加打印机进行贴标?
答:在线贴标机可安装在隧道后方,大约需要额外1米的管线长度。控制系统可编程,以触发连接的热敏打印机进行打印。集成成本和PLC编程要求应与设备制造商确认。
所有技术参数均基于行业典型配置。请与您选择的设备供应商确认具体功能。