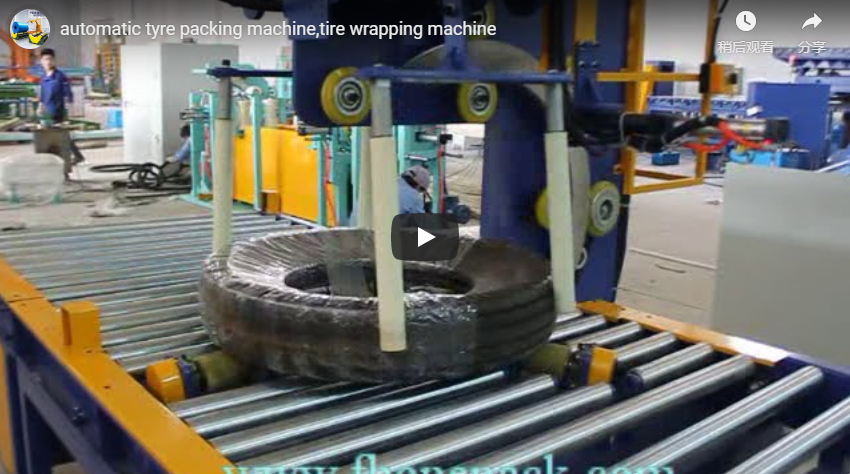
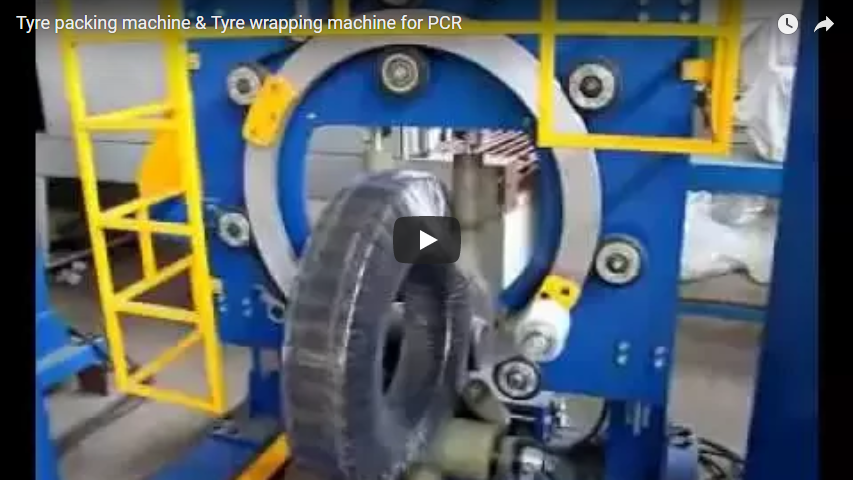
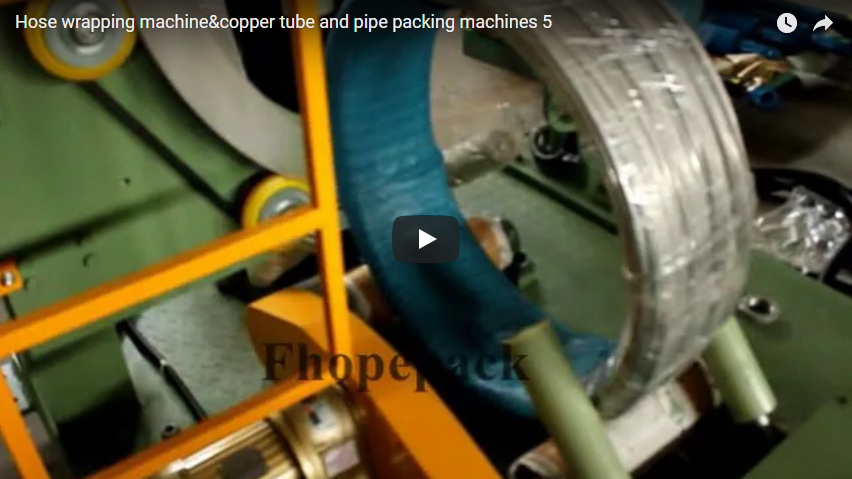
为印度客户提供的自动线圈缠绕机
概述
本应用案例研究面向正在评估金属加工厂自动化卷材包装解决方案的工厂工程师、运营总监和采购经理。实施自动卷材包装机的核心决策条件在于,如何在保证生产线周期时间的同时,实现不同几何形状卷材的均匀保护覆盖。上方视频展示了由FHOPE Packaging提供的自动卷材包装机在印度某工业卷材包装厂的运行情况。
在现代金属制造和钢铁服务中心,冷轧钢卷、镀锌板、铝、铜和线材必须得到可靠的保护,以防止在搬运和长途运输过程中出现表面磨损、受潮和边缘变形。虽然人工捆扎和手工缠绕膜通常会导致缠绕张力不均和层间重叠不一致,但自动化缠绕线可以标准化包装张力和提高吞吐量。FHOPE 可根据项目的具体卷材规格、输送布局和保护膜组合,配置自动化缠绕系统。
为什么线圈加工商要转型为自动化缠绕
为国内工业供应或海外出口而向市场运输卷材的制造商和金属分销中心面临着严格的保护要求。运输过程中包装失效可能导致腐蚀、外包装受到冲击损坏或客户拒收。出于多种运营方面的考虑,卷材加工商纷纷采用自动包装站:
- 出口和海上保护。 长途运输的线圈会遇到大气条件波动和高湿度环境。采用多层拉伸膜进行系统包装,并结合VCI(气相缓蚀剂)膜或增强纸等特殊材料,可以形成一道严密的屏障,有效阻隔水分和大气污染物。
- 包装一致性。 汽车、家电和精密制造行业要求线圈以完美状态交付。自动化环式缠绕工艺可确保每个生产班次中薄膜重叠率的一致性、张力的均匀性以及包装外观的可预测性。
- 运营可预测性。 手工卷绕严重依赖体力劳动和不规范的手工操作技巧。自动化机械能够可靠地执行生产周期,使生产线主管能够准确地安排成品线的生产进度。
- 工作场所安全。 重型金属卷材和大型包装卷材存在搬运风险。机械化包装将包装移动限制在预先设计的工位上,最大限度地减少了操作人员在运行中的卷材输送机附近的干预。
机器的运行原理
从项目录像中可以看到,自动卷绕装置执行协调的卷绕顺序,无需人工操作卷筒围绕卷筒本体进行操作:
- 卷材进给和定心。 卷材沿输送机或转运鞍座前进,并定位到缠绕工位。支撑辊或输送床将卷材定位,使缠绕环直接穿过卷材内径 (ID)。
- 穿眼式包裹。 旋转环或轨道托架将包装材料分配器带过线圈的中心孔,并绕其外周旋转。线圈在动力支撑辊上缓慢旋转,同时轨道环也旋转,从而在整个线圈表面形成完整的螺旋重叠图案。
- 张力和重叠控制。 输送小车调节薄膜拉伸比和放卷张力。变频驱动器控制环旋转和线圈旋转的比例,从而达到规定的重叠百分比(例如 30% 至 50% 的重叠率,根据项目要求确定)。
- 末端剪断并固定。 完成预先设定的层数计数后,薄膜会自动切割和擦拭或夹紧,使完全封装的卷材向下游排出,进行称重、捆扎或仓库暂存。
每个项目需确认的工程参数
由于纵剪线、轧钢厂和拉丝厂的卷材重量、宽度和防护标准差异很大,自动包覆机的设计也需针对特定的应用领域。工厂工程师在确定设备规格之前,应核实以下参数:
| 技术参数: | 工程相关性 | 实际项目验证 |
|---|---|---|
| 线圈尺寸(外径、内径、宽度) | 决定旋转环的间隙范围和直径。 | 提供所有线圈产品代码的最小、最大和平均尺寸。 |
| 线圈重量范围 | 确定结构框架刚度、滚轮载荷额定值和驱动装置尺寸。 | 确认起重机或线路的最大有效载荷限制(例如,2吨至30吨,具体视项目而定)。 |
| 材料敏感性和温度 | 决定辊面材料(例如聚氨酯涂层)和薄膜兼容性。 | 说明线圈是在高温、温热还是常温下缠绕的,以及表面是否需要防刮擦保护。 |
| 保护性包装材料 | 控制托架预拉伸机构、张力制动器和卷筒支架。 | 请指定拉伸膜、VCI膜、编织布或绉纸的组合。 |
| 目标周期时间 | 定义所需的轨道旋转速度和传送带分度速度。 | 根据上游分条或轧制生产线的峰值产量,计算每小时所需的卷材数量。 |
| 工厂布局和进料高度 | 确保与现有工厂输送机或卷材车实现无缝机械集成。 | 提供立面图、输送机中心线数据和物料流动方向。 |
所有物理尺寸、生产线速度和结构设计都必须根据现场布局和产品进度计划,按照具体项目要求进行确认。
项目配置和调试支持
工业机械设备的实施,尤其是在印度等国际市场,高度依赖于交付前的全面技术协调。FHOPE 的项目流程包括评估客户的厂房空间、电力供应规格、进货线圈特性以及循环时间目标。
设备完成车间制造和内部试运行后,我们将编制设备文档、功能图和操作手册,以支持安装、调试和后续维护。对于全球运营,远程诊断功能和有序的备件清单可帮助客户技术团队维持生产线的日常可用性。
项目评估的启动步骤
工程和采购团队在评估用于新安装或生产线改造的自动线圈包装时,可以按照以下步骤进行:
- 定义线圈频谱: 编制一份涵盖您所有产品系列的线圈内径、外径、宽度和最大重量的表格。
- 明确包装标准: 确定所需的阻隔层(例如,内层纸膜、防锈膜、外层拉伸膜)和下游运输条件。
- 评估生产线整合情况: 确定包装单元是作为独立的离线工作站,通过起重机/叉车装载,还是直接集成到在线输送网络中。
- 请求布局审核: 向 FHOPE 提交生产率和尺寸标准,以生成初步布局图、循环模拟和正式技术报价。