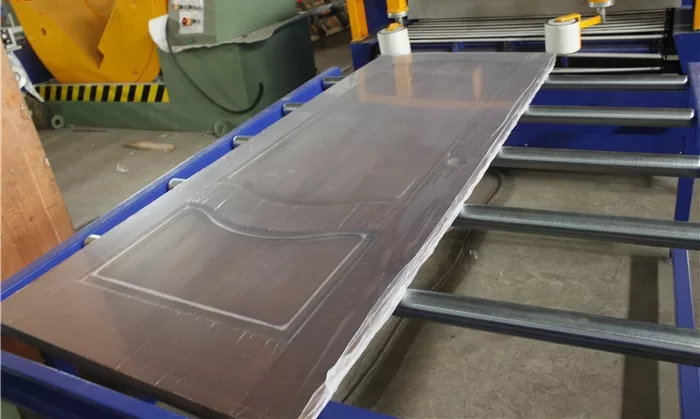
สรุป:คู่มือนี้กล่าวถึงความล้มเหลวที่สำคัญสามประการในการติดฟิล์มอัตโนมัติสำหรับบรรจุภัณฑ์แผ่นและแผง ได้แก่ ความเสียหายของพื้นผิวเนื่องจากแรงดึงที่ไม่เหมาะสม คราบกาวตกค้างจากความร้อนที่ไม่ตรงกัน และปัญหาคอขวดด้านปริมาณงาน โดยจะอธิบายรายละเอียดเกี่ยวกับพารามิเตอร์ทางเทคนิค การกำหนดค่าเครื่องจักร เช่น เครื่องปิดผนึกแบบทับซ้อนเทียบกับแบบด้านข้าง และเกณฑ์การเลือกเพื่อเพิ่มประสิทธิภาพระบบบรรจุภัณฑ์ป้องกันในขณะที่ลดต้นทุนวัสดุได้มากถึง 30%
[ช่องสำหรับใส่คลิปวิดีโอ]
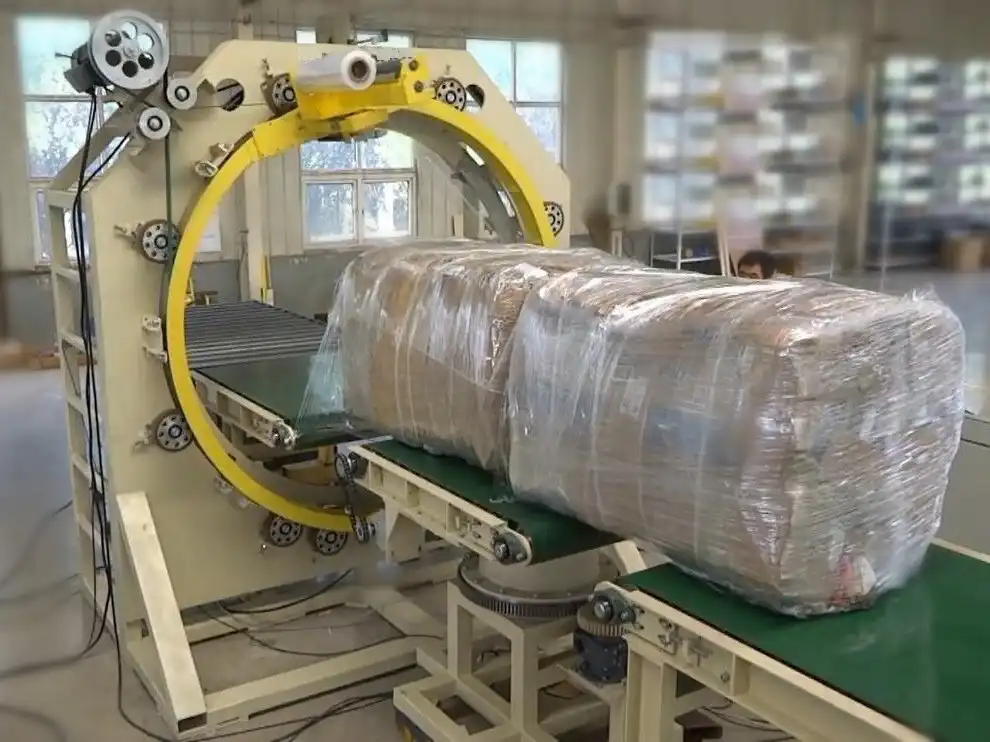
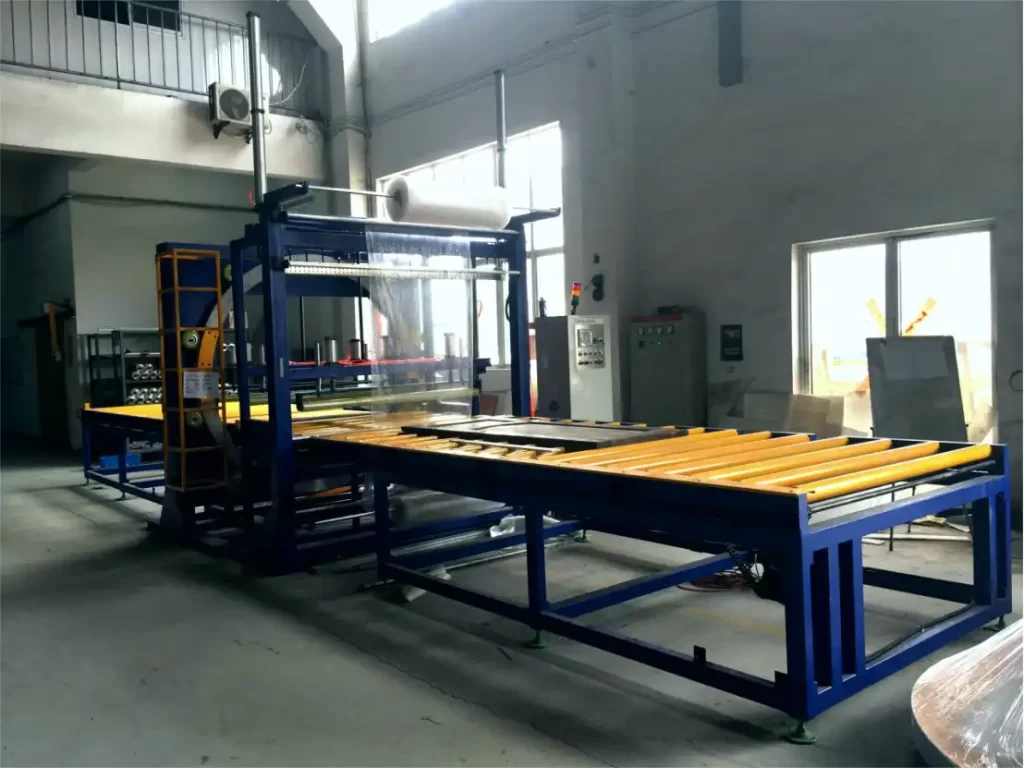
เครื่องติดฟิล์มสำหรับแผ่นและแผงวัสดุจะใช้ระบบควบคุมแรงดึงอัตโนมัติ การยึดด้วยสุญญากาศ และการม้วนอย่างแม่นยำในการติดฟิล์มป้องกัน เพื่อป้องกันความเสียหายของพื้นผิวระหว่างการขนส่ง การเลือกการกำหนดค่าที่ถูกต้องตามความกว้างของวัสดุ ความหนาของฟิล์ม และความเร็วของสายการผลิต จะช่วยให้มั่นใจได้ว่าบรรจุภัณฑ์ปราศจากข้อบกพร่องและเพิ่มประสิทธิภาพการทำงานให้สูงสุด
🛠️ ปัญหาที่ 1: ข้อบกพร่องบนพื้นผิวและความล้มเหลวของกาวในการติดฟิล์มแบบอัตโนมัติ
ข้อบกพร่องบนพื้นผิว เช่น ฟองอากาศหรือคราบกาว เกิดจากแรงดึงของฟิล์มที่ไม่สม่ำเสมอ การยึดด้วยสุญญากาศที่ไม่เท่ากัน หรือความไม่สอดคล้องกันของอุณหภูมิ เครื่องจักรแบบอัตโนมัติช่วยป้องกันความล้มเหลวเหล่านี้โดยใช้เพลาคลายฟิล์มที่ขับเคลื่อนด้วยเซอร์โวเพื่อป้อนกลับแรงดึงแบบไดนามิกและการควบคุมแรงดันแบบแบ่งโซนเพื่อให้แน่ใจว่าแรงกดมีความสม่ำเสมอทั่วรูปทรงเรขาคณิตของวัสดุรองรับที่แตกต่างกัน
ความเสียหายของพื้นผิวส่งผลเสียต่อภาพลักษณ์ของแบรนด์ในงานตกแต่งอาคาร การผลิตเครื่องใช้ไฟฟ้า และการใช้งานพลาสติกทางด้านทัศนศาสตร์ การเคลือบด้วยมือมักทำให้เกิดรอยขีดข่วน รอยถลอก หรือการปนเปื้อน ระบบการเคลือบฟิล์มป้องกันแบบอัตโนมัติช่วยขจัดความเสี่ยงเหล่านี้โดยการรักษาพารามิเตอร์การสัมผัสที่แม่นยำตลอดกระบวนการ
กลไกหลักสำหรับการรักษาความสมบูรณ์ของพื้นผิว
การยึดตรึงชิ้นงานอาศัยแรงดันลบเพื่อยึดแผ่นวัสดุให้แน่นระหว่างการเคลือบ โต๊ะสุญญากาศสร้างแรงดูดผ่านเครื่องเป่าลมหรือปั๊มสุญญากาศ รุ่นขั้นสูงมีการควบคุมสุญญากาศแบบแบ่งโซน ทำให้ผู้ใช้งานสามารถปรับโซนดูดตามขนาดและความยืดหยุ่นของชิ้นงานได้ การแบ่งโซนช่วยป้องกันการเคลื่อนที่ของชิ้นงานขนาดใหญ่และลดแรงกดบนวัสดุที่บอบบาง เช่น สแตนเลสเคลือบเงาหรือวัสดุเคลือบตกแต่ง
การจ่ายฟิล์มต้องมีการจัดการแรงตึงอย่างเข้มงวด ระบบจะใช้ลูกกลิ้งปรับแรงตึงหรือวงจรป้อนกลับอิเล็กทรอนิกส์ที่เชื่อมต่อกับเพลาคลายฟิล์มที่ขับเคลื่อนด้วยเซอร์โว ส่วนประกอบเหล่านี้จะรักษาแรงตึงที่สม่ำเสมอและต่ำก่อนที่ฟิล์มจะสัมผัสกัน เพื่อป้องกันการยืดหรือย่น นวัตกรรมในอุตสาหกรรมมักให้ความสำคัญกับกลไกควบคุมแรงตึงที่สามารถปรับให้เข้ากับความยืดหยุ่นของฟิล์มที่แตกต่างกัน การควบคุมแรงตึงที่แม่นยำช่วยลดการสูญเสียวัสดุและป้องกันรอยขีดข่วนบนพื้นผิว ลดอัตราการชำรุดและต้นทุนการดำเนินงาน
การกระตุ้นด้วยความร้อนช่วยเพิ่มความสามารถในการปรับตัวให้เข้ากับพื้นผิวของโพลิเมอร์บางชนิด สำหรับ PVC หรือโพลิโอเลฟินส์ หน่วยทำความร้อนในตัวจะให้ความร้อนแก่ฟิล์มทันทีก่อนการใช้งาน หลอดอินฟราเรด (IR) หรือลมร้อนที่ควบคุมได้จะให้แหล่งความร้อนที่เฉพาะเจาะจง พารามิเตอร์ความร้อนต้องตรงกับอุณหภูมิการเปลี่ยนสถานะของโพลิเมอร์ ซึ่งเป็นจุดที่วัสดุเปลี่ยนจากแข็งเป็นอ่อนตัว ผู้ปฏิบัติงานจะตรวจสอบการตั้งค่าเหล่านี้เพื่อให้แน่ใจว่ามีความแข็งแรงในการยึดติดที่เหมาะสมโดยไม่ทำให้พลังงานพื้นผิวของวัสดุรองรับลดลง
ลูกกลิ้งเคลือบทำหน้าที่สร้างแรงยึดติดขั้นสุดท้าย ลูกกลิ้งยางซิลิโคนหรือ EPDM ที่มีค่าความแข็ง (มาตรวัดความแข็งของยางมาตรฐาน) เฉพาะเจาะจง จะช่วยให้การกระจายแรงกดสม่ำเสมอ แรงกดที่จุดสัมผัสจะถูกควบคุมด้วยระบบลมหรือเซอร์โว ทำให้สามารถปรับแต่งได้อย่างละเอียดตามประเภทของฟิล์มและลักษณะของพื้นผิว บางแบบมีลูกกลิ้งแบบสั่นเพื่อไล่อากาศที่ติดอยู่ระหว่างการใช้งาน
จุดสำคัญ:ซีลอุตสาหกรรมมาตรฐาน เช่น โอริง FKM ได้รับการรับรองสำหรับการใช้งานต่อเนื่องภายใต้เงื่อนไขที่ผู้ผลิตตรวจสอบแล้ว ตรวจสอบให้แน่ใจว่าความแข็งของลูกกลิ้งตรงกับช่วงแรงดันสัมผัสที่ต้องการสำหรับความหนาของฟิล์มเฉพาะของคุณ เพื่อป้องกันการสึกหรอก่อนกำหนดหรือการยึดติดที่ไม่สม่ำเสมอ
กลไกการตัดอัตโนมัติช่วยให้กระบวนการเคลือบเสร็จสมบูรณ์ ระบบที่มีประสิทธิภาพสูงประกอบด้วยใบมีดหมุนแบบอินไลน์หรือเครื่องตัดแบบเฉือน เครื่องมือเหล่านี้ตัดฟิล์มให้ได้ความยาวที่แม่นยำตามต้องการ โดยบางรุ่นสามารถตัดขนาดใหญ่กว่าปกติเพื่อใช้ในการห่อขอบ การห่อขอบช่วยพับฟิล์มคลุมขอบแผงเพื่อป้องกันความเสียหายระหว่างการขนส่งได้อย่างสมบูรณ์
| กลไก | ข้อมูลจำเพาะทางเทคนิค | สภาวะการดำเนินงานและผลกระทบทางธุรกิจ |
|---|---|---|
| โต๊ะสูญญากาศ | การควบคุมแรงดันลบแบบแบ่งโซน | การยึดตรึงอย่างแน่นหนาช่วยลดการเคลื่อนตัวของวัสดุรองรับและข้อบกพร่องจากการจัดการ |
| คลายเพลา | ระบบขับเคลื่อนด้วยเซอร์โวพร้อมการตอบสนองจากนักเต้น | รักษาความตึงของฟิล์มให้อยู่ในระดับปกติ ±3–5% เพื่อป้องกันการสิ้นเปลืองฟิล์ม |
| หน่วยทำความร้อน | หลอดไฟอินฟราเรดหรือลมร้อนควบคุม | ช่วยกระตุ้นการยึดติดด้วยความร้อนสำหรับฟิล์ม PVC/โพลีโอเลฟิน โดยไม่ทำให้พื้นผิวเสื่อมสภาพ |
| ลูกกลิ้งลามิเนต | ซิลิโคน/EPDM ความแข็งแปรผันได้ | การปรับแรงดันการหนีบด้วยระบบลม/เซอร์โว ช่วยให้ได้คุณภาพการยึดติดที่สม่ำเสมอ |
🏗️ ปัญหาที่ 2: การใช้ฟิล์มมากเกินไปและต้นทุนวัสดุที่ไม่คุ้มค่า
การใช้ฟิล์มจะเกินระดับที่เหมาะสมเมื่อเครื่องจักรขาดการควบคุมความยาวที่แม่นยำหรือไม่สามารถประมวลผลฟิล์มหดแบบบางได้ ซึ่งจะทำให้ต้นทุนต่อหน่วยสูงขึ้น การเลือกใช้ระบบที่เข้ากันได้กับฟิล์มที่มีความหนาบางกว่าและตรวจสอบความคุ้มค่าของเครื่องซีลรอยต่อสามารถลดการใช้ฟิล์มได้ 10% ถึง 30% ต่อผลิตภัณฑ์ แม้ว่าเครื่องซีลรอยต่อจะต้องใช้เครื่องมือเฉพาะสำหรับความกว้างของฟิล์มแต่ละแบบก็ตาม
ของเสียจากวัสดุส่งผลกระทบโดยตรงต่อผลกำไรของการดำเนินงานด้านบรรจุภัณฑ์ เครื่องจักรที่ไม่สามารถแปรรูปฟิล์มหดที่มีความหนาบางกว่าได้จะทำให้ต้นทุนการผลิตสูงขึ้น อุปกรณ์ที่เหมาะสมจะช่วยประหยัดต้นทุนวัสดุได้อย่างมากผ่านการใช้ฟิล์มอย่างเหมาะสม ทีมจัดซื้อต้องประเมินการกำหนดค่าการปิดผนึกเทียบกับปริมาณที่ต้องการและความถี่ในการเปลี่ยนการผลิต
เศรษฐศาสตร์การกำหนดค่าเครื่องซีล
ระบบซีลแบบซ้อนทับช่วยเพิ่มประสิทธิภาพการใช้วัสดุได้อย่างมาก ระบบซีลแบบซ้อนทับช่วยลดต้นทุนวัสดุฟิล์มต่อผลิตภัณฑ์ที่ห่อได้ 10% ถึง 30% เมื่อเทียบกับวิธีการซีลด้านข้างแบบอื่นๆ เครื่องจักรเหล่านี้ใช้การออกแบบที่ไม่ทำให้เกิดเศษวัสดุเหลือทิ้ง ซึ่งช่วยลดของเสียในระหว่างกระบวนการซีล ระบบซีลแบบซ้อนทับต้องใช้ฟิล์มหดแบบม้วนเดี่ยว และกำหนดความกว้างของฟิล์มที่เฉพาะเจาะจงสำหรับชุดเครื่องมือแต่ละชุด
ข้อได้เปรียบทางเศรษฐกิจของเครื่องซีลรอยต่อแบบซ้อนทับนั้นมีข้อแลกเปลี่ยน แต่ละแบบที่ออกแบบมาเฉพาะสำหรับผลิตภัณฑ์แต่ละชนิดต้องใช้เงินลงทุนเพิ่มเติมสำหรับอุปกรณ์สร้างฟิล์ม ระยะเวลาในการจัดหาเครื่องมือจะนานกว่าชิ้นส่วนมาตรฐาน และความต้องการสินค้าคงคลังจะเพิ่มขึ้นเนื่องจากผู้ประกอบการต้องสต็อกอุปกรณ์สร้างฟิล์มหลายชิ้นสำหรับผลิตภัณฑ์แต่ละรอบการผลิต โรงงานที่มี SKU ที่คงที่และปริมาณมากจะได้รับประโยชน์มากที่สุดจากโครงสร้างต้นทุนนี้เนื่องจากสามารถประหยัดวัสดุได้อย่างคาดการณ์ได้
การออกแบบเครื่องซีลด้านข้างให้ความสำคัญกับความยืดหยุ่นมากกว่าการประหยัดวัตถุดิบ เครื่องซีลด้านข้างช่วยเพิ่มประสิทธิภาพการผลิตสำหรับการเปลี่ยนผลิตภัณฑ์ที่รวดเร็วและง่ายดาย เครื่องจักรเหล่านี้ช่วยลดเวลาหยุดทำงานเมื่อเปลี่ยนระหว่างฟิล์มประเภทหรือความกว้างต่างๆ การที่ไม่ต้องใช้เครื่องมือที่ซับซ้อนช่วยลดต้นทุนการติดตั้งเริ่มต้น แม้ว่าการซีลด้านข้างอาจใช้ฟิล์มต่อหน่วยมากกว่า ขึ้นอยู่กับการออกแบบการซ้อนทับ
ความเข้ากันได้ของฟิล์มเป็นตัวกำหนดข้อจำกัดในการเลือกเครื่องจักร อุปกรณ์แต่ละชนิดมีข้อจำกัดเรื่องความหนาของฟิล์มสูงสุดและต่ำสุดที่เฉพาะเจาะจง การรองรับฟิล์มหดที่มีความหนาบางกว่าจะแตกต่างกันไปตามรุ่น ผู้ปฏิบัติงานต้องตรวจสอบให้แน่ใจว่าระบบบรรจุภัณฑ์ที่เลือกสามารถรองรับฟิล์มที่บางที่สุดที่คุ้มค่าทางเศรษฐกิจได้ การแปรรูปฟิล์มที่มีความหนาบางกว่าจะช่วยลดต้นทุนวัสดุ แต่ต้องมีการควบคุมแรงดึงอย่างแม่นยำเพื่อป้องกันการฉีกขาดหรือรอยย่น ซึ่งเชื่อมโยงความสามารถของอุปกรณ์กับต้นทุนต่อหน่วยโดยตรง
จุดสำคัญ:เครื่องมือซีลรอยต่อต้องการใบมีดไถแบบเฉพาะที่สร้างฟิล์มได้ คำนวณต้นทุนรวมในการเป็นเจ้าของโดยเปรียบเทียบการประหยัดวัสดุ 10%–30% กับค่าใช้จ่ายด้านเงินทุนเพิ่มเติมและความซับซ้อนของสินค้าคงคลังสำหรับชุดใบมีดไถหลายชุด ก่อนที่จะตัดสินใจผลิตในปริมาณมาก
ความเข้ากันได้ของประเภทฟิล์ม
ระบบบรรจุภัณฑ์อัตโนมัติรองรับวัสดุป้องกันที่หลากหลาย ฟิล์มที่ใช้งานร่วมกันได้ ได้แก่ PE, PET, PVC, PP, วัสดุพื้นฐานที่ทำจากกระดาษ และฟิล์มแบบอัดรีดร่วม แต่ละประเภทของฟิล์มมีคุณสมบัติทางกลที่แตกต่างกัน ซึ่งส่งผลต่อการตั้งค่าเครื่องจักร ฟิล์มยืดห่อสินค้าอาศัยการกั้นด้วยกาว ในขณะที่ฟิล์มหดด้วยความร้อนต้องใช้ความร้อนในการหดตัว
การตรวจสอบความคุ้มค่าของฟิล์มบรรจุภัณฑ์เป็นสิ่งสำคัญสำหรับการวางแผนงบประมาณ เครื่องจักรที่ไม่สามารถแปรรูปฟิล์มที่มีความหนาน้อยกว่าได้ จะทำให้ต้องพึ่งพาฟิล์มที่มีความหนามากกว่า ซึ่งจะทำให้เกิดของเสียเพิ่มขึ้น อุปกรณ์ที่เหมาะสมจะช่วยให้ทีมจัดซื้อสามารถระบุความหนาขั้นต่ำที่ใช้งานได้จริง ความสามารถนี้จะช่วยให้เทคโนโลยีบรรจุภัณฑ์สอดคล้องกับเป้าหมายด้านความยั่งยืนและเป้าหมายการลดต้นทุน
| ประเภทซีล | การประหยัดวัสดุ | ความต้องการเครื่องมือ | ความเร็วในการเปลี่ยนและเหมาะสมกับการใช้งาน |
|---|---|---|---|
| เครื่องซีลรอยต่อ | ลดราคา 10% ถึง 30% | ไถสร้างฟิล์มเฉพาะสำหรับแต่ละความกว้าง | ใช้เวลาในการตั้งค่านานกว่า เหมาะสำหรับสินค้าที่มีปริมาณการขายสูงและมีเสถียรภาพ |
| ซีลเลอร์ด้านข้าง | การบริโภคมาตรฐาน | การเปลี่ยนแปลงเครื่องมือขั้นต่ำ | ปรับเปลี่ยนได้อย่างรวดเร็ว เหมาะอย่างยิ่งสำหรับการเปลี่ยนแปลงส่วนผสมของผลิตภัณฑ์บ่อยครั้ง |
🔗 บทความที่เกี่ยวข้อง : สำรวจโซลูชันเพิ่มเติม
📈 ปัญหาที่ 3: ปัญหาคอขวดในการผลิตเนื่องจากความหลากหลายของวัสดุตั้งต้นมีจำกัด
ปัญหาคอขวดในการผลิตเกิดขึ้นเมื่ออุปกรณ์บรรจุภัณฑ์ไม่สามารถรองรับวัสดุพิมพ์ที่มีช่วงความกว้างมากหรือโปรไฟล์หนาได้ ทำให้ต้องมีการแทรกแซงด้วยตนเอง โดยทั่วไปแล้วเครื่องติดฟิล์มอัตโนมัติจะรองรับความกว้างได้ถึง 2,000–2,500 มม. และความหนามากกว่า 100 มม. โดยมีความเร็วในการเคลือบโดยทั่วไปอยู่ที่ 10 ถึง 30 เมตรต่อนาที ขึ้นอยู่กับการกำหนดค่า
รูปทรงเครื่องจักรที่ไม่เหมาะสมจะจำกัดความยืดหยุ่นในการดำเนินงาน สายการผลิตบรรจุภัณฑ์สำหรับประตูและหน้าต่าง วัสดุก่อสร้าง หรือชิ้นส่วนอุตสาหกรรม จำเป็นต้องใช้อุปกรณ์ที่ปรับเปลี่ยนได้ เครื่องจักรที่มีความกว้างจำกัดจะทำให้ต้องใช้การติดเทปด้วยมือหรือการดำเนินการเพิ่มเติม ซึ่งจะเพิ่มต้นทุนแรงงานและลดความเร็วของสายการผลิต การเลือกโซลูชันบรรจุภัณฑ์ที่รองรับวัสดุได้หลากหลายจะช่วยขจัดข้อจำกัดเหล่านี้
ช่วงพารามิเตอร์ของพื้นผิว
ขนาดสูงสุดของวัสดุรองรับจะเป็นตัวกำหนดขอบเขตการใช้งานของเครื่องจักร โดยทั่วไปแล้ว เครื่องติดฟิล์มแนวนอนจะรองรับความกว้างตั้งแต่ 600 มม. ไปจนถึงช่วงที่ผู้ผลิตรับรองว่าเกิน 2,500 มม. ช่วงนี้รองรับแผ่นโลหะมาตรฐาน แผ่นไม้ และวัสดุรองรับที่เป็นกระจก ผู้ใช้งานจะตรวจสอบขีดจำกัดความกว้างกับ SKU ผลิตภัณฑ์ที่ใหญ่ที่สุดของตนเพื่อให้แน่ใจว่าครอบคลุมพื้นที่ทั้งหมดโดยไม่ต้องใช้ความช่วยเหลือด้วยตนเอง
ความสามารถในการจัดการความหนาของวัสดุมีผลต่อการออกแบบระยะห่างของเครื่องจักร ระบบอัตโนมัติสามารถจัดการความหนาของวัสดุได้ถึง 100 มม. หรือมากกว่านั้น ข้อกำหนดนี้ช่วยให้มั่นใจได้ถึงความเข้ากันได้กับโครงสร้างที่แข็งแรง แผ่นฉนวน และชิ้นส่วนประกอบหลายชั้น ระยะห่างที่เพียงพอช่วยป้องกันการรบกวนทางกลระหว่างการติดฟิล์ม และช่วยให้สามารถบรรจุสินค้าสำเร็จรูปที่ประกอบบนพาเลทหรือโครงได้
อัตราการผลิตมีผลต่อประสิทธิภาพโดยรวมของอุปกรณ์ ความเร็วในการเคลือบโดยทั่วไปอยู่ระหว่าง 5 ถึง 30 เมตรต่อนาที ขึ้นอยู่กับการกำหนดค่าเครื่องจักรและการตรวจสอบจากผู้ผลิต การควบคุมความเร็วแบบแปรผันช่วยให้ผู้ปฏิบัติงานสามารถปรับผลผลิตของสายการผลิตให้สอดคล้องกับกระบวนการผลิตต้นน้ำ การรักษาความเร็วให้คงที่ช่วยป้องกันความผันผวนของแรงตึงฟิล์มในระหว่างช่วงเร่งความเร็วหรือลดความเร็ว ซึ่งช่วยปกป้องทั้งคุณภาพของผลิตภัณฑ์และเวลาในการผลิต
การบูรณาการและการเพิ่มประสิทธิภาพเวิร์กโฟลว์
เทคโนโลยีบรรจุภัณฑ์อัตโนมัติผสานรวมเข้ากับกระบวนการผลิตโดยรวมได้อย่างราบรื่น เครื่องติดฟิล์มสามารถทำงานเป็นหน่วยอิสระหรือเป็นส่วนประกอบของระบบบรรจุภัณฑ์ที่สมบูรณ์ได้ สามารถทำงานได้หลังจากขั้นตอนการขึ้นรูป การบรรจุ หรือการปิดผนึกในกระบวนการ FFS (Form-Fill-Seal ซึ่งเป็นกระบวนการบรรจุภัณฑ์อัตโนมัติที่ขึ้นรูป บรรจุ และปิดผนึกภาชนะในสายการผลิตต่อเนื่อง) ขอบเขตการใช้งานยังขยายไปถึงการเตรียมการจัดเรียงบนพาเลทโดยการปกป้องแต่ละหน่วยก่อนการขนย้ายแบบรวม
ข้อกำหนดด้านสถานที่ต้องสอดคล้องกับข้อกำหนดของเครื่องจักร ความสามารถในการรับน้ำหนักรองรับน้ำหนักของวัสดุและอุปกรณ์ที่มีน้ำหนักมาก ข้อกำหนดด้านระบบปรับอากาศจัดการสภาพแวดล้อมที่มีผลต่อการยึดเกาะของฟิล์มและการควบคุมไฟฟ้าสถิต ระบบควบคุมฝุ่นป้องกันการปนเปื้อนของอนุภาคบนพื้นผิวที่บอบบาง เช่น พลาสติกสำหรับงานด้านทัศนศาสตร์หรือพื้นผิวเคลือบเงาสูง ซึ่งจะช่วยลดต้นทุนการทำงานซ้ำและการเรียกร้องการรับประกันโดยตรง
| พารามิเตอร์พื้นผิว | ช่วงปกติ | หมายเหตุเกี่ยวกับผลกระทบต่อการดำเนินงานและการตรวจสอบ |
|---|---|---|
| ความกว้างสูงสุด | 600 มม. ถึง 2,500+ มม. | กำหนดความสามารถในการครอบคลุมของแผง ตรวจสอบกับ SKU ที่ใหญ่ที่สุด |
| ความหนาสูงสุด | สูงถึง 100+ มม. | ช่วยให้มีพื้นที่ว่างเพียงพอสำหรับวัสดุที่มีน้ำหนักมากและชิ้นส่วนประกอบที่วางบนพาเลท |
| ความเร็วในการเคลือบ | 5 ถึง 30 ม./นาที | ส่งผลกระทบต่อปริมาณงาน โปรดตรวจสอบช่วงราคาที่ผู้จำหน่ายรับรองสำหรับฟิล์มประเภทของคุณ |
🛡️ รายการตรวจสอบการตัดสินใจซื้อ
ใช้รายการตรวจสอบนี้เพื่อยืนยันการเลือกอุปกรณ์ให้ตรงตามข้อกำหนดทางเทคนิคและเศรษฐกิจ
-
ความเข้ากันได้ของวัสดุรองรับ:ตรวจสอบให้แน่ใจว่าความกว้างสูงสุดเกินกว่า SKU ที่ใหญ่ที่สุดของคุณอย่างน้อย 10% ยืนยันว่าระยะห่างความหนาเพียงพอสำหรับแผงที่หนาที่สุดในการผลิต
-
ระบบควบคุมแรงดึง:ต้องใช้เพลาคลายม้วนแบบขับเคลื่อนด้วยเซอร์โวพร้อมระบบป้อนกลับลูกกลิ้งแบบปรับได้ ตรวจสอบให้แน่ใจว่าค่าความคลาดเคลื่อนของแรงดึงอยู่ในช่วง ±3–5% เพื่อป้องกันการเกิดรอยย่นหรือการยืดตัว
-
การวิเคราะห์การกำหนดค่าเครื่องซีล:คำนวณการประหยัดวัสดุสำหรับเครื่องซีลแบบซ้อนทับเทียบกับต้นทุนเครื่องมือ เลือกใช้เครื่องซีลด้านข้างหากความถี่ในการเปลี่ยนงานเกินกว่ากะการทำงานในแต่ละวัน
-
การสนับสนุนการวัดความหนาฟิล์ม:ตรวจสอบว่าเครื่องจักรของคุณรองรับความหนาฟิล์มขั้นต่ำตามเป้าหมายหรือไม่ ขอข้อมูลการทดสอบเกี่ยวกับประสิทธิภาพการทำงานกับฟิล์มบางเพื่อตรวจสอบความถูกต้องของข้อกล่าวอ้างจากผู้จำหน่าย
-
คุณสมบัติการป้องกันขอบ:ตรวจสอบให้แน่ใจว่ากลไกการตัดแบบอินไลน์ประกอบด้วยใบมีดหมุนหรือใบมีดตัดเฉือน ตรวจสอบให้แน่ใจว่าความสามารถในการห่อขอบพับฟิล์มได้อย่างแน่นหนาเหนือขอบแผง
-
การบูรณาการสิ่งอำนวยความสะดวก:ประเมินความต้องการรับน้ำหนักสำหรับวัสดุที่มีน้ำหนักมาก วางแผนการควบคุมฝุ่นและการปรับระบบปรับอากาศสำหรับฟิล์มที่มีความไวต่อฝุ่น เช่น PVC หรือ PET
-
การเข้าถึงเพื่อการบำรุงรักษา:ตรวจสอบความพร้อมใช้งานของลูกกลิ้งความแข็งและระยะเวลาการบำรุงรักษาปั๊มสุญญากาศ ยืนยันว่าสินค้าคงคลังอะไหล่มีซีลอุตสาหกรรมมาตรฐานที่ได้รับการจัดอันดับสำหรับการใช้งานต่อเนื่อง
🔗 ดูเพิ่มเติม : อุปกรณ์ที่เกี่ยวข้อง
🛡️ หมายเหตุเกี่ยวกับการปฏิบัติตามมาตรฐาน : อุปกรณ์นี้ได้รับการออกแบบให้ตรงตามข้อกำหนด ISO และ ASTM โปรดตรวจสอบใบรับรองเฉพาะกับผู้ผลิตก่อนจัดซื้อ
⚙️ คำถามที่พบบ่อย
ส่วนคำถามที่พบบ่อย (FAQ) จะกล่าวถึงข้อสงสัยทางเทคนิคทั่วไปเกี่ยวกับการเลือกเครื่องปิดผนึกฟิล์ม รวมถึงความคุ้มค่าระหว่างเครื่องปิดผนึกแบบทับซ้อนกับแบบด้านข้าง ข้อจำกัดด้านความเข้ากันได้ของวัสดุ และการบำรุงรักษาระบบสุญญากาศ คำตอบเหล่านี้ช่วยให้ทีมจัดซื้อประเมินต้นทุนรวมในการเป็นเจ้าของและความเหมาะสมในการใช้งานก่อนที่จะสรุปข้อกำหนดของอุปกรณ์บรรจุภัณฑ์
รูปแบบการซีลแบบใดที่ช่วยประหยัดวัสดุได้ดีที่สุดสำหรับการผลิตในปริมาณมาก?
เครื่องซีลแบบซ้อนทับช่วยลดต้นทุนวัสดุฟิล์มได้ 10% ถึง 30% ต่อผลิตภัณฑ์ที่ห่อหุ้ม การออกแบบนี้ใช้ฟิล์มหดแบบม้วนเดียวที่ไม่ทำให้เศษเหลือ อย่างไรก็ตาม เครื่องซีลแบบซ้อนทับต้องใช้เครื่องมือเฉพาะสำหรับความกว้างของฟิล์มแต่ละแบบ ทีมจัดซื้อต้องชั่งน้ำหนักระหว่างการประหยัดต้นทุนนี้กับค่าใช้จ่ายด้านเงินทุนเพิ่มเติมและความซับซ้อนของสินค้าคงคลังสำหรับชุดใบมีดหลายชุด เครื่องซีลด้านข้างมีต้นทุนเครื่องมือที่ต่ำกว่า แต่Hอาจใช้ปริมาณวัสดุต่อหน่วยมากกว่า
เครื่องติดฟิล์มอัตโนมัติรองรับฟิล์มประเภทใดบ้าง?
โดยทั่วไปเครื่องจักรจะรองรับฟิล์ม PE, PET, PVC, PP, ฟิล์มที่ทำจากกระดาษ และฟิล์มแบบอัดรีดร่วม ฟิล์มยืดห่อสินค้าอาศัยกาวเป็นตัวกั้น ในขณะที่ฟิล์มหดด้วยความร้อนต้องใช้ความร้อนในการกระตุ้น ความเข้ากันได้ของฟิล์มขึ้นอยู่กับข้อจำกัดด้านความหนาของฟิล์มเฉพาะรุ่นเครื่องจักร การรองรับฟิล์มหดที่มีความหนาบางกว่าจะแตกต่างกันไปตามรุ่น ตรวจสอบความสามารถในการรองรับความหนาขั้นต่ำกับผู้จำหน่ายเพื่อให้แน่ใจว่าได้เลือกวัสดุที่คุ้มค่า
ระบบนี้จัดการกับการป้องกันขอบสำหรับแผงที่บอบบางได้อย่างไร?
กลไกการตัดอัตโนมัติประกอบด้วยใบมีดหมุนแบบอินไลน์หรือเครื่องตัดแบบเฉือน เครื่องมือเหล่านี้ตัดฟิล์มให้ได้ความยาวที่แม่นยำตามวัสดุพื้นผิว หรือขนาดใหญ่กว่าปกติสำหรับการห่อขอบ ความสามารถในการห่อขอบจะพับฟิล์มไปตามขอบแผงเพื่อปิดผนึกขอบอย่างสมบูรณ์ คุณสมบัตินี้ช่วยปกป้องพื้นผิวที่มีความมันเงาสูงและพื้นผิวที่บอบบางจากการเสียดสีระหว่างการขนส่ง ตรวจสอบให้แน่ใจว่าความแม่นยำในการตัดตรงกับข้อกำหนดความคลาดเคลื่อนสำหรับสายผลิตภัณฑ์เฉพาะของคุณ