สรุปโดยย่อเราบรรจุลวดเหล็กโดยอัตโนมัติบนเครื่องม้วนลวด ซึ่งจะวัดลวด ม้วนเป็นขด ตัดตามความยาวที่กำหนด และรัดผ่านรู เครื่องม้วนทำงานที่ความเร็ว 200–800 เมตร/นาที และผลิตได้ประมาณ 20 ขดต่อชั่วโมงเมื่อใช้หัวม้วนเดียว หรือ 40 ขดต่อชั่วโมงเมื่อใช้สองหัว หัวรัดจะรัดสายรัด PP ที่ 2–6 จุด โดยมีข้อต่ออยู่ที่ประมาณ 75–80% ของแรงดึงขาดของสายรัด ตัวอย่างการใช้งานจะแปลงน้ำหนักของขดลวดเป็นความยาวของลวดและตรวจสอบอัตราการผลิตต่อชั่วโมง
สารบัญ
- จากลวดดึงขึ้นรูปสู่ขดลวดพร้อมจำหน่าย
- เครื่องสะสม, เครื่องนับมิเตอร์, เครื่องม้วนสาย, เครื่องตัด และเครื่องรัดสาย
- ขดลวดหนึ่งอัน ทีละขั้นตอน
- ข้อมูลการม้วนและการรัด
- ตัวอย่างการคำนวณ: ความยาวลวดและจำนวนขดลวดต่อชั่วโมง
- ข้อต่อสายรัด PP แข็งแรงแค่ไหน
- รายการตรวจสอบสำหรับการคัดเลือก: สิ่งที่ต้องส่งให้เรา
- ความปลอดภัยและมาตรฐาน EN 415-10
- คำถามที่พบบ่อยด้านวิศวกรรม
- ขั้นตอนต่อไป
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มา
จากลวดดึงขึ้นรูปสู่ขดลวดพร้อมจำหน่าย
ลวดผูก ลวดรัด และขดลวดเหล็กขนาดเล็กจำหน่ายตามความยาวหรือน้ำหนัก ขดลวดทุกขดต้องคงรูปทรง มีความยาวที่ถูกต้อง และคงสภาพผูกติดอยู่จนกว่าลูกค้าจะแกะออก การม้วนและผูกด้วยมือจะทำให้ขดลวดไม่สม่ำเสมอและมีความยาวไม่ถูกต้อง
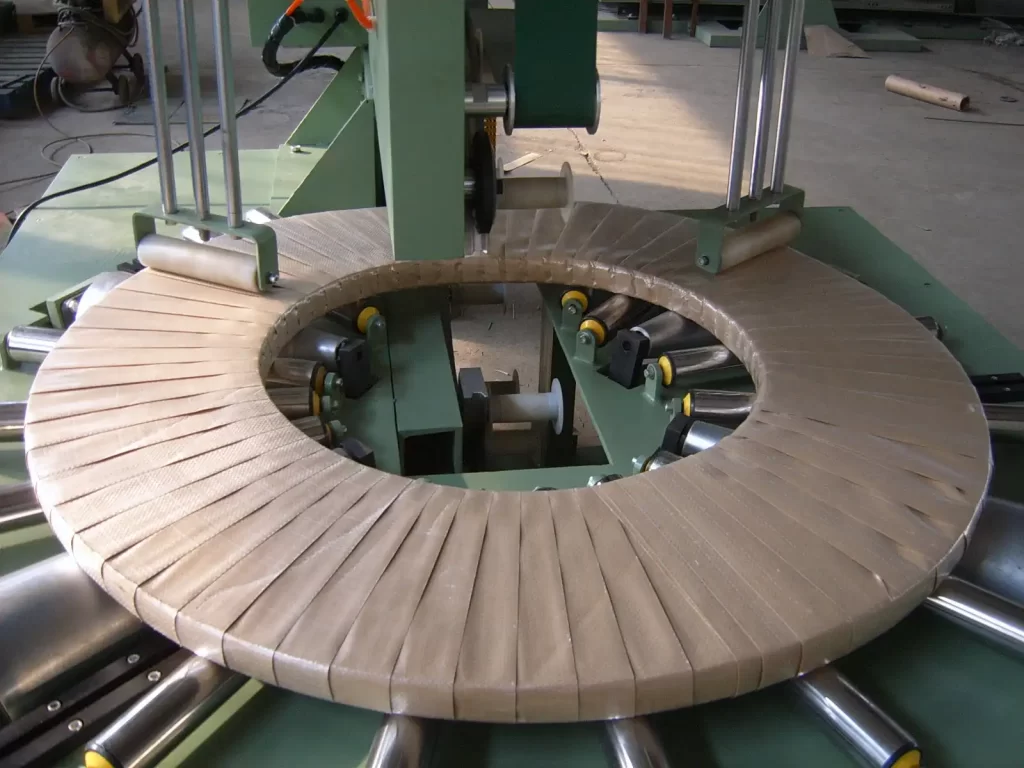
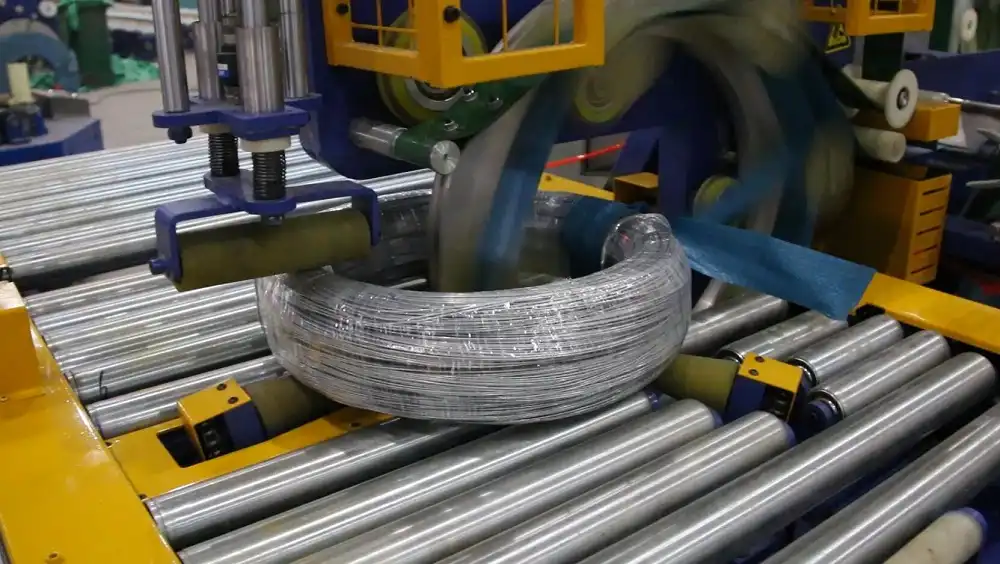
เครื่องม้วนสายไฟอัตโนมัติจะรับสายไฟจากสายการผลิตโดยตรง มันจะนับความยาว ม้วนเป็นขดลวดมาตรฐาน ตัดสายไฟ และรัดขดลวดก่อนออกจากเครื่อง ขดลวดที่เสร็จแล้วจะถูกวางซ้อนกันเป็นแถว พร้อมสำหรับการบรรจุลงพาเลทหรือกล่อง
เครื่องสะสม, เครื่องนับมิเตอร์, เครื่องม้วนสาย, เครื่องตัด และเครื่องรัดสาย
ตัวสะสมแรงดันแนวตั้งทำหน้าที่เก็บลวดได้ 5-20 เมตร และรักษาระดับแรงดึงให้คงที่ เพื่อป้องกันไม่ให้เครื่องม้วนลวดดึงลวดมากเกินไปหรือขาด สวิตช์จำกัดจะหยุดเครื่องหากลวดขาด
ตัวนับเมตรล้อเข้ารหัสบนและล่างนับความยาวเป็นเซนติเมตร ล้อล่างหุ้มด้วย PU เพื่อป้องกันไม่ให้สายไฟเสียรูป และตลับลูกปืนแบบทางเดียวช่วยป้องกันไม่ให้สายไฟไหลย้อนกลับ
หัวม้วนลวดระบบขับเคลื่อนแบบเซอร์โวจะวางลวดเพื่อให้ได้รูปทรงขดลวดที่สม่ำเสมอ หัวม้วนจะหยุดเมื่อถึงความยาวที่ตั้งไว้และเปิดออกเพื่อคลายขดลวด
เครื่องตัด.เครื่องตัดแบบพอร์ทัลที่ทำจากเหล็กอัลลอยด์ชุบแข็งด้วยระบบสุญญากาศจะตัดลวดตามความยาวที่กำหนด
เครื่องรัดสายรัด หัวเครื่องจะป้อนสายรัด PP ผ่านรูของม้วนสายรัด ดึงให้ตึง และปิดผนึกด้วยการเชื่อมเสียดทานที่ 2-6 จุดรอบม้วน
ขดลวดหนึ่งอัน ทีละขั้นตอน
- สายไฟวิ่งจากตัวสะสมพลังงานผ่านตัวนับมิเตอร์
- หัวม้วนลวดจะดึงลวดขึ้นมา และส่วนเลื่อนจะวางลวดให้เรียบเสมอกัน
- เมื่อใกล้ถึงความยาวที่ตั้งไว้ เครื่องหมุนจะชะลอตัวลง และเมื่อถึงความยาวที่ต้องการ เครื่องจะหยุด
- คัตเตอร์ตัดสายไฟ
- ตัวจับยึดจะหนีบม้วนลวดแล้วเคลื่อนไปยังสถานีรัดสาย
- เจ้าหน้าที่รัดสายจะผูกสายตามจุดที่กำหนดไว้ จากนั้นจึงปล่อยขดลวดออก
เครื่องตัดลวดนี้มีหัวสองหัว หัวหนึ่งใช้สำหรับม้วนลวด ส่วนอีกหัวใช้สำหรับตัดและรัด เพื่อไม่ให้ลวดหยุดหมุน
ข้อมูลการม้วนและการรัด
| รายการ | เครื่องม้วนสายไฟอัตโนมัติ |
|---|---|
| ความเร็วการหมุน | 200–800 ม./นาที |
| เอาท์พุต | ประมาณ 20 คอยล์/ชั่วโมง สำหรับหัวเดียว และ 40 คอยล์/ชั่วโมง สำหรับสองหัว |
| การนับความยาว | ถึง 0.01 ม |
| ผู้สะสม | ลวดความยาว 5–20 เมตร |
| ความสูงตรงกลาง | ห่างจากพื้น 1,000 มม. |
| บริการจัดหา | 380 หรือ 440 โวลต์, 60 เฮิรตซ์ |
| Strap | โพลีโพรพีลีน (PP) กว้าง 8–10 มม. หนา 0.8 มม. |
| จุดยึด | 2–4 บนเครื่องม้วนขนาดกะทัดรัด, 3–6 บนสายการผลิตความเร็วสูง |
| ร่วมกัน | การเชื่อมแบบเสียดทาน (การสั่นสะเทือน) ที่ด้านหน้าของขดลวด |
| ประสิทธิภาพร่วมกัน | ประมาณ 75–80% ของแรงดึงขาดของสายรัด |
| Control | PLC และ HMI พร้อมสูตรที่บันทึกไว้ |
PLC จะจัดเก็บสูตรการผลิตขดลวด เมื่อต้องการเปลี่ยนผลิตภัณฑ์ ผู้ปฏิบัติงานจะโหลดสูตรที่จัดเก็บไว้สำหรับความยาว ความกว้างของขดลวด และเส้นผ่านศูนย์กลางของลวด
ตัวอย่างการคำนวณ: ความยาวลวดและจำนวนขดลวดต่อชั่วโมง
โรงงานแห่งหนึ่งจำหน่ายลวดเหล็กขนาด 2.0 มม. หนัก 25 กก. เป็นม้วน และต้องการลวดเหล็ก 18 ม้วนต่อชั่วโมงจากสายการผลิตหนึ่งสาย ตัวเลขเหล่านี้เป็นตัวเลขตัวอย่างของลูกค้า
ความยาวของลวดต่อขดพื้นที่หน้าตัดของลวดคือ π ÷ 4 × 2.0² = 3.14 มม.² ที่ความหนาแน่น 7,850 กก./ลบ.ม. ลวดหนึ่งเมตรมีน้ำหนัก 3.14 × 10⁻⁶ × 7,850 = 0.0247 กก. ดังนั้นลวดหนึ่งเมตรที่มีน้ำหนัก 25 กก. จะมีความยาว 25 ÷ 0.0247 = 1,014 ม.
เวลาในการหมุนรอก:ที่ความเร็ว 400 เมตร/นาที 1,014 ÷ 400 = 2.5 นาที หรือประมาณ 152 วินาที ที่ความเร็วสูงสุด 800 เมตร/นาที จะใช้เวลา 76 วินาที
หัวเดียว พันได้ 18 ขดต่อชั่วโมง ใช้เวลา 3,600 ÷ 18 = 200 วินาทีต่อขด การพันใช้เวลา 152 วินาที ดังนั้นเหลือเวลา 200 − 152 = 48 วินาที สำหรับการลดความเร็ว การตัด การรัด และการคลาย ลองจับเวลาการรัดของคุณเองเทียบกับ 48 วินาทีนี้ก่อนที่จะเลือกใช้หัวเดียวหรือสองหัว
หลักการทั่วไปคือจำนวนขดลวดต่อชั่วโมงต่อหัว = 3,600 ÷ (L ÷ v + t) โดยที่ L คือความยาวของลวด v คือความเร็วในการพัน และ t คือเวลาในการตัดและรัดขดลวด ลวดที่บางกว่าหมายถึงค่า L ที่ยาวกว่าสำหรับน้ำหนักเท่ากัน ดังนั้นจึงต้องการความเร็ว v ที่เร็วขึ้นหรือสองหัว
ข้อต่อสายรัด PP แข็งแรงแค่ไหน?
รอยต่อเป็นแบบเชื่อมเสียดทาน: หัวเชื่อมจะสั่นสายรัดสองชั้นจนกระทั่งหลอมรวมกัน สามารถรับน้ำหนักได้ประมาณ 75-80% ของน้ำหนักขาดของสายรัดเอง ดังนั้นความแข็งแรงของจุดเชื่อมต่อจึงเท่ากับ 0.75 ถึง 0.80 เท่าของน้ำหนักขาดของสายรัด คูณด้วยจำนวนสายรัด
หากสปริงของสายรัดคลายตัวระหว่างการขนย้าย ให้เพิ่มจุดยึดสายรัดก่อนเปลี่ยนสายรัด เครื่องรัดสายรัดแบบ 3-6 จุด สามารถใช้กับสายรัดขนาด 10 มม. ได้เช่นกัน
รายการตรวจสอบสำหรับการคัดเลือก: สิ่งที่ต้องส่งให้เรา
- ประเภทและช่วงเส้นผ่านศูนย์กลางของลวด
- น้ำหนักหรือความยาวของขดลวด รวมถึงเส้นผ่านศูนย์กลางภายใน เส้นผ่านศูนย์กลางภายนอก และความกว้างของขดลวด
- ความเร็วของสายไฟที่เข้ามา
- จำนวนขดลวดต่อชั่วโมง
- สายรัด: ความกว้าง PP และจำนวนจุด
- วิธีการขนส่งขดลวด: สายพานลำเลียง, พาเลท หรือกล่องกระดาษ
ความปลอดภัยและมาตรฐาน EN 415-10
สำหรับตลาด CE เราใช้มาตรฐาน EN 415-10 เป็นมาตรฐานอ้างอิง โดยมีการประเมินความเสี่ยงตามมาตรฐาน ISO 12100 อันตรายหลักๆ ได้แก่ หัวหมุนของเครื่องม้วนสายไฟ สายไฟที่อยู่ภายใต้แรงดึง ใบมีดตัด และหัวรัดสาย
เครื่องจะหยุดทำงานทันทีหากสายไฟขาด และสวิตช์จำกัดจะป้องกันปลายทั้งสองด้านของตัวสะสม ห้ามนำมือเข้าไปในบริเวณเครื่องม้วนและเครื่องตัดขณะที่สายการผลิตกำลังทำงาน และควรกั้นรั้วรอบบริเวณที่จัดการกับขดลวด
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: เราสามารถเปลี่ยนความยาวของขดลวดขณะที่เครื่องกำลังทำงานได้หรือไม่? ตอบ: ได้ ความยาวของขดลวดและความเร็วของลวดสามารถตั้งค่าได้บน HMI ขณะที่เครื่องกำลังทำงาน สำหรับขนาดลวดใหม่ ให้โหลดสูตรที่บันทึกไว้ที่ตรงกัน
ถาม: ความยาวที่วัดได้มีความแม่นยำแค่ไหน? ตอบ: ตัวนับเมตรจะนับถึงระดับเซนติเมตร และตัวหมุนจะชะลอความเร็วลงก่อนถึงความยาวที่ตั้งไว้
ถาม: สามารถใช้งานร่วมกับสายการผลิตของเราได้หรือไม่? ตอบ: ได้ครับ ตัวสะสมแรงดันและระบบควบคุมการดึงสายแบบซิงโครนัสจะปรับการทำงานของเครื่องม้วนสายให้เข้ากับสายที่เข้ามา
ถาม: คุณใช้มาตรฐานใดในการก่อสร้าง? ตอบ: เราใช้มาตรฐาน EN 415-10 เป็นมาตรฐานอ้างอิง CE ร่วมกับการประเมินความเสี่ยงตามมาตรฐาน ISO 12100
ขั้นตอนต่อไป
- โปรดส่งอีเมลแจ้งขนาดลวด น้ำหนักม้วน และจำนวนม้วนต่อชั่วโมงที่ต้องการ ไปยัง info@fhopepack.com.
- เราจะตอบกลับพร้อมข้อเสนอภายใน 24 ชั่วโมงโดยมีหัวหนึ่งหรือสองหัว และรูปแบบสายรัด
- เราส่งแบบแปลนผังพื้นที่ไปให้ สำหรับปลายสายเคเบิลของคุณ
การอ่านที่เกี่ยวข้อง
- เครื่องม้วนสายไฟอัตโนมัติพร้อมระบบรัด
- เครื่องพันและรัดลวดเหล็กอัตโนมัติ
- วิธีการเลือกสายการบรรจุสำหรับขดลวดเหล็กเคเบิล
- เครื่องม้วนลวดเหล็กอัตโนมัติสำหรับม้วนและรัดลวด
แหล่งที่มา
- ข้อมูลจำเพาะ: หน้าผลิตภัณฑ์เครื่องม้วนลวดอัตโนมัติและเครื่องม้วนและรัดลวดเหล็กอัตโนมัติของ FHOPE
- วิดีโอเครื่องจักร: การม้วนและรัดลวดเหล็กบน YouTube
- ความยาวลวดและจำนวนขดลวดต่อชั่วโมง: ตัวอย่างการคำนวณของเรา ภาพประกอบแสดงจำนวนลวด
- มาตรฐาน: EN 415-10 (เครื่องจักรบรรจุภัณฑ์, ความปลอดภัยทั่วไป); ISO 12100:2010
แก้ไขล่าสุด: 17 กันยายน 2026