ภาพรวมสินค้า
สำหรับการส่งออกขดลวดเหล็ก กระบวนการบรรจุภัณฑ์ต้องปกป้องผลิตภัณฑ์จากความเสียหายทางกายภาพและความชื้น พร้อมทั้งตรวจสอบให้แน่ใจว่าเอกสารสำหรับศุลกากรถูกต้องแม่นยำ สายการผลิตอัตโนมัติทั่วไปสามารถจัดการกับขดลวดเหล็กที่มีน้ำหนักตั้งแต่ 30 กิโลกรัมถึงมากกว่า 6,500 กิโลกรัม โดยเคลื่อนย้ายผ่านสถานีขนถ่าย การรัด การห่อ การชั่งน้ำหนัก และการติดฉลาก ระบบได้รับการออกแบบมาเพื่อรักษาความสมบูรณ์ของขดลวดเหล็กในระหว่างการขนส่งทางทะเล ซึ่งความชื้นและแรงกดดันจากการจัดการมีนัยสำคัญ
สิ่งที่ชุดขดลวดส่งออกต้องการ
ขดลวดที่ขนส่งทางทะเลต้องได้รับการปกป้องที่สำคัญสามประการ ประการแรก สายรัดต้องยึดวงแหวนแต่ละวงให้แน่นขณะที่ขดลวดถูกยกและเขย่าระหว่างการขนส่ง ประการที่สอง วัสดุกันความชื้นมีความสำคัญอย่างยิ่งในการป้องกันสนิมและคราบน้ำในระหว่างการขนส่งในอากาศชื้นเป็นเวลาหลายสัปดาห์ ประการที่สาม ข้อมูลน้ำหนักและการติดฉลากที่ถูกต้องเป็นสิ่งจำเป็นเพื่อให้ขดลวดผ่านท่าเรือและส่งถึงลูกค้าที่ถูกต้อง
การบรรจุภัณฑ์แบบดั้งเดิมนั้นต้องใช้เครน เครื่องมือรัดสายแบบมือถือ คนสองคนในการห่อ และเครื่องชั่งแยกต่างหาก วิธีนี้ช้าและไม่สม่ำเสมอ ส่วนสายการผลิตอัตโนมัติจะกำหนดแต่ละขั้นตอนไปยังสถานีเฉพาะ โดยเคลื่อนย้ายม้วนเหล็กไปมาระหว่างสถานีต่างๆ บนสายพานลำเลียง เพื่อให้มั่นใจในคุณภาพที่สม่ำเสมอและเพิ่มประสิทธิภาพการผลิต
จากชั้นวางจัดเก็บไปจนถึงขดลวดที่ติดฉลาก
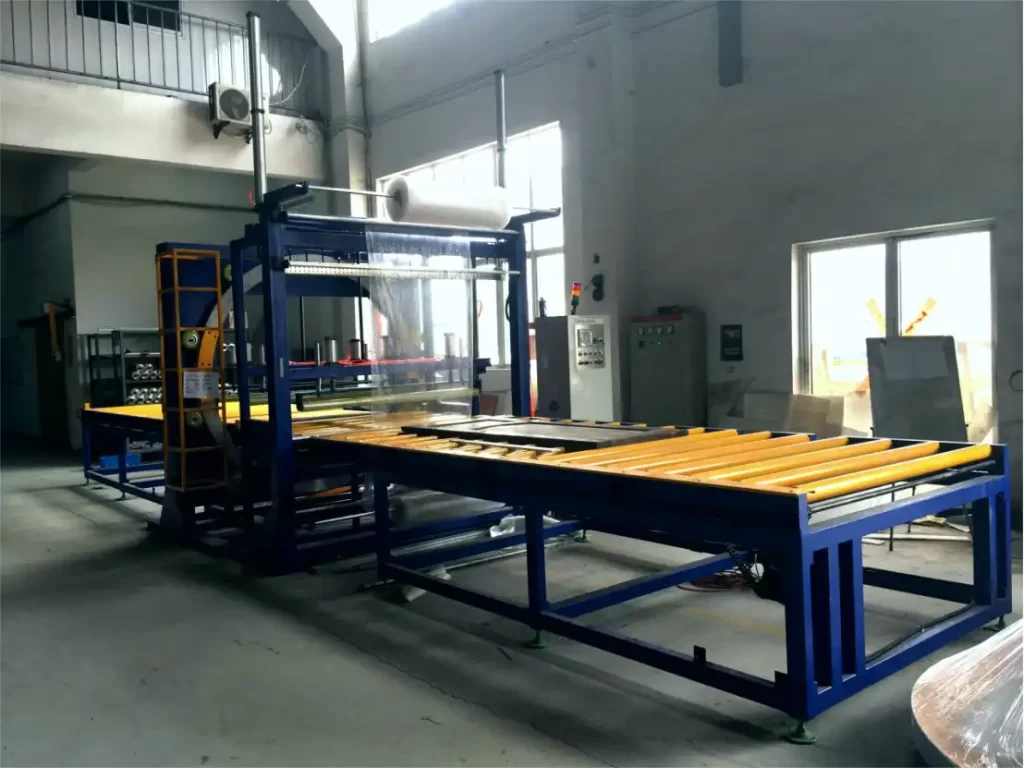
กระบวนการเริ่มต้นด้วยการขนถ่าย ขดลวดจะวางอยู่ในชั้นวางเก็บแบบแนวตั้งที่มีเสาตั้งตรง แขนกลจะจับขดลวดและดึงออกมาขณะที่ชั้นวางเอียงไปด้านหลัง จากนั้นจึงวางลงบนสายพานลำเลียงแบบลูกกลิ้ง กลไกนี้ช่วยให้การขนย้ายเป็นไปอย่างราบรื่นโดยไม่ทำให้ขอบขดลวดเสียหาย
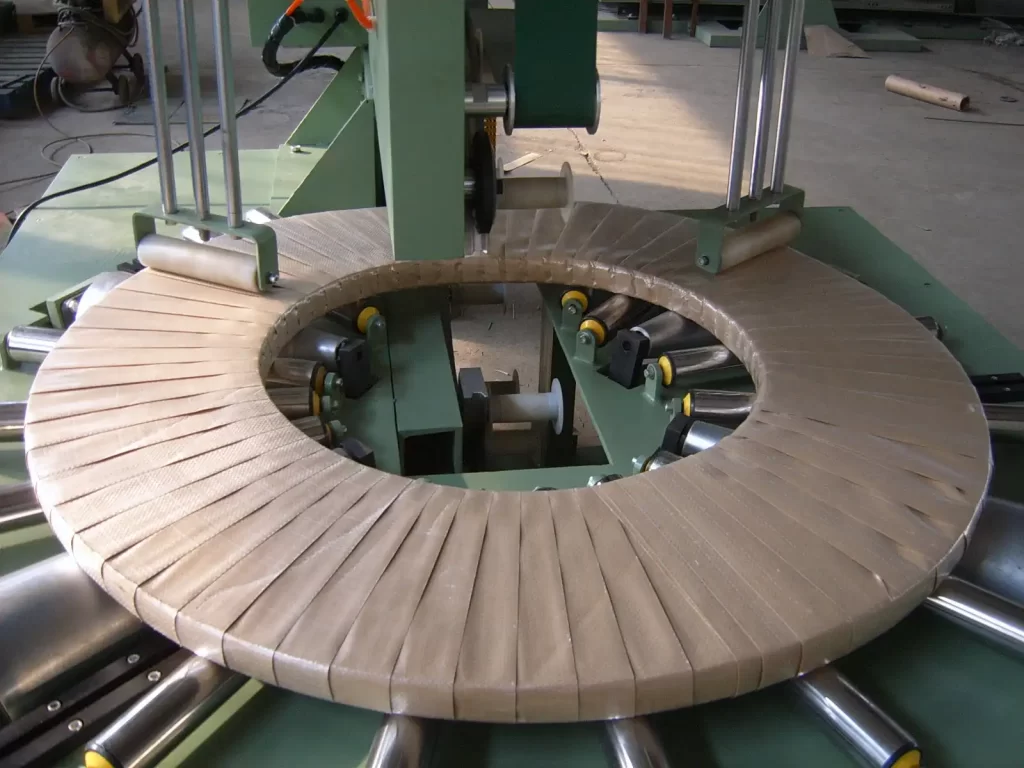
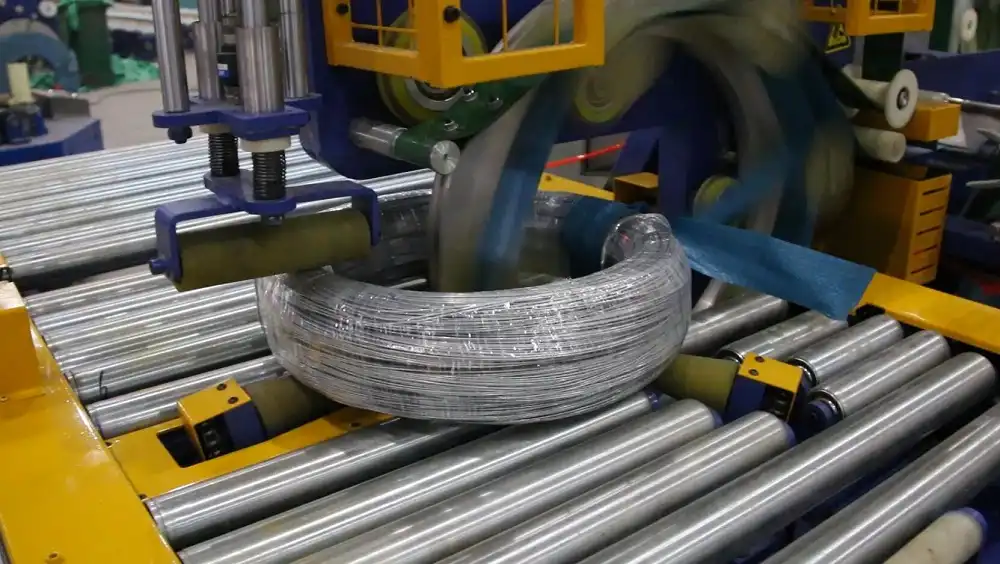
ขั้นตอนต่อไปคือการรัดสายรัด สายรัด PET สีเขียวจะถูกปล่อยออกมาจากชุดควบคุมด้านบน หัวรัดจะดึงสายรัดให้ตึงรอบส่วนของขดลวดและปิดผนึก จากนั้นขดลวดจะเลื่อนไปยังตำแหน่งถัดไปเพื่อรัดสายรัดเพิ่มเติมหากจำเป็น
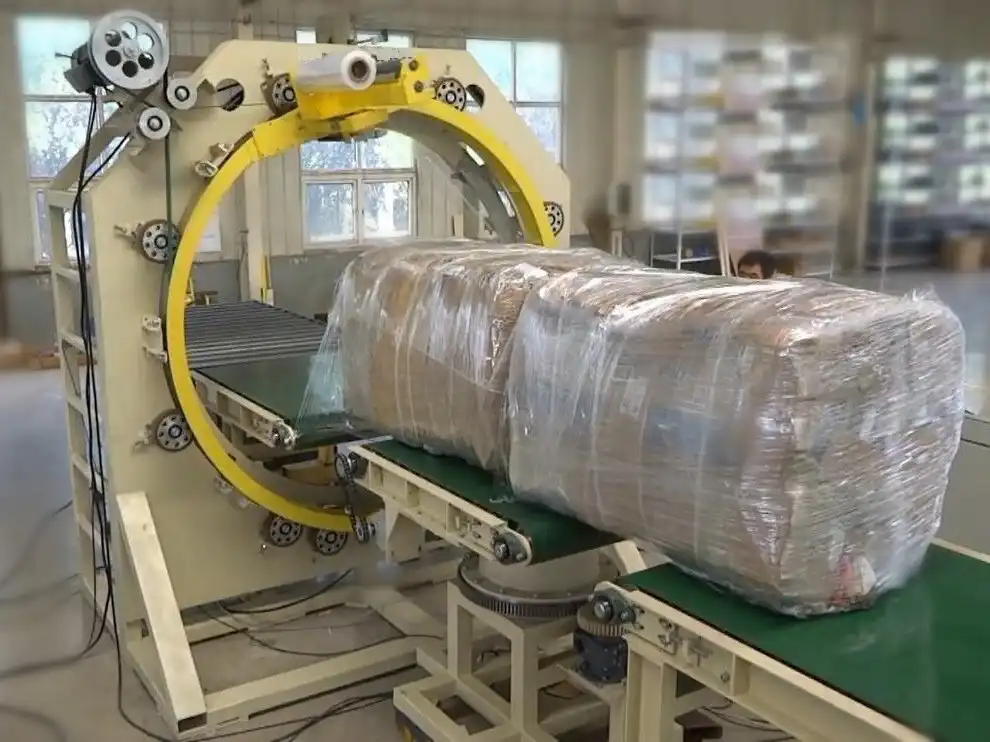
ขั้นตอนการห่อจะตามหลังการรัด โดยมีสถานีห่อกระดาษและฟิล์มแยกกัน แต่ละสถานีจะมีวงแหวนของตัวเองสำหรับใช้ในการติดวัสดุ การแยกส่วนนี้ช่วยให้สามารถติดวัสดุป้องกันทั้งสองชั้นได้อย่างแม่นยำ
ขั้นตอนต่อไปคือการชั่งน้ำหนัก เครื่องชั่งที่ติดตั้งอยู่บนสายพานลำเลียงจะชั่งน้ำหนักขดลวด ค่าที่ได้จะแสดงบนแผงควบคุม เพื่อให้แน่ใจว่าน้ำหนักที่บันทึกไว้ตรงกับน้ำหนักจริงของผลิตภัณฑ์
สุดท้าย ขั้นตอนการติดฉลากก็เริ่มต้นขึ้น เครื่องพิมพ์และติดฉลากจะติดฉลากที่มีข้อมูลของม้วนกระดาษ จากนั้นม้วนกระดาษจะเคลื่อนไปยังส่วนส่งออกเพื่อจัดเรียงซ้อนกัน หอส่งสัญญาณบนโต๊ะควบคุมจะแสดงสถานะของสายการผลิต และแผ่นตาข่ายสีเหลืองจะครอบชิ้นส่วนที่เคลื่อนไหวอยู่เหนือหน่วยรัดและห่อเพื่อความปลอดภัย
มีขอบเขตสำคัญอย่างหนึ่งในที่นี้: ภาพวิดีโอเริ่มต้นจากชั้นวางสำหรับรวบรวม ผ่านการรัด และการห่อด้วยฟิล์มยืด ดังนั้นการชั่งน้ำหนักและการติดฉลากจึงอธิบายจากโครงสร้างของสายการผลิต ไม่ใช่จากคลิปวิดีโอ
ข้อจำกัดทางเทคนิคหลักและข้อกำหนดเฉพาะของสายการผลิตมีอะไรบ้าง?
ข้อกำหนดสำหรับสายการผลิตเหล่านี้จะแตกต่างกันไปตามข้อกำหนดของโครงการ ตารางต่อไปนี้แสดงขอบเขตความสามารถโดยทั่วไป ค่าเหล่านี้จะได้รับการยืนยันอีกครั้งในแต่ละโครงการ โดยพิจารณาจากขนาดของขดลวดและเป้าหมายผลผลิตที่เฉพาะเจาะจง
| รายการ | สายการบรรจุขดลวด |
|---|---|
| น้ำหนักขดลวด | ตั้งแต่ 30 กก. ถึง 6,500 กก. ขึ้นไป สายเบ็ดเบาถึงหนัก |
| คอยล์ OD | 500 – 1,500 มม |
| คอยล์ ID | 300, 508 หรือ 610 มม. |
| ความกว้างของขดลวด | 20 – 500 มม |
| เอาท์พุต | สามารถผลิตขดลวดได้ 20-40 ชิ้นต่อชั่วโมง ขึ้นอยู่กับระบบอัตโนมัติ |
| ที่รัด | รอบการทำงานสูงสุด 35 วินาที หัวพิมพ์ทำจาก PET หรือเหล็ก |
| ห่อ | 20–120 วินาทีต่อขดลวด |
| สถานีห่อสินค้า | สอง ฟิล์มและกระดาษ |
| การชั่ง | ระบบอัตโนมัติ ความแม่นยำ 1/3,000 |
| การติดฉลาก | พิมพ์และนำไปใช้ |
| Control | PLC รุ่น Siemens S7-1200 หรือ 1500F พร้อมหน้าจอสัมผัสขนาด 12–15 นิ้ว |
| พื้นผิวสัมผัส | ลูกกลิ้งและอุปกรณ์เอียงเคลือบ PU |
โปรดอ่านตารางนั้นในฐานะช่วงโมดูลาร์ของกลุ่มผลิตภัณฑ์ ไม่ใช่คำอธิบายของหน่วยที่ปรากฏในกล้อง ภาพวิดีโอแสดงเซลล์ที่กำหนดค่าไว้หนึ่งเซลล์ — ฟิล์มยืดสีเขียว สายรัด PET สีเขียว สายพานลำเลียงแบบลูกกลิ้ง และชั้นวางแบบเอียง — และไม่ได้แสดงม้วนเหล็กขนาด 6,500 กก. สถานีสำหรับกระดาษ เครื่องชั่ง หรือเครื่องติดฉลาก การห่อกระดาษ การจัดเรียงม้วนเหล็กขนาดใหญ่ การชั่งน้ำหนัก และการติดฉลากจะถูกเพิ่มตามแต่ละโครงการ ดังนั้นโปรดยืนยันการใช้งานกับผู้จำหน่ายอีกครั้ง
ตัวอย่างการใช้งาน: สถานีที่ช้าที่สุดจะเป็นตัวกำหนดอัตราค่าโดยสาร
การทำความเข้าใจประสิทธิภาพการผลิตจำเป็นต้องวิเคราะห์เวลาที่ใช้ในแต่ละสถานี ความเร็วโดยรวมของสายการผลิตจะถูกกำหนดโดยสถานีที่ช้าที่สุดในลำดับ หลักการนี้มีความสำคัญอย่างยิ่งในการออกแบบสายการผลิตเพื่อให้บรรลุเป้าหมายรายชั่วโมงที่กำหนดไว้
ลองพิจารณาโรงงานที่ต้องจัดส่งขดลวด 36 ม้วนต่อชั่วโมง สำหรับขดลวดแต่ละม้วนนั้น การห่อด้วยกระดาษใช้เวลา 90 วินาที การห่อด้วยฟิล์มใช้เวลา 60 วินาที และการรัดด้วยสายรัดใช้เวลา 35 วินาที ตัวเลขเหล่านี้เป็นตัวอย่างตัวเลขของลูกค้าทั่วไปที่อยู่ในช่วงการห่อปกติของสายการผลิตนี้
เพื่อให้ได้จำนวนขดลวด 36 ขดต่อชั่วโมง โรงงานต้องใช้เวลา 100 วินาทีต่อขด (3,600 วินาที ÷ 36) หากสถานีห่อหนึ่งทำการห่อทั้งกระดาษและฟิล์มตามลำดับ จะใช้เวลา 150 วินาที (90 + 60) ซึ่งจะทำให้สายการผลิตผลิตได้เพียง 24 ขดต่อชั่วโมง
ด้วยการใช้สถานีห่อสองสถานีแยกกันเรียงกัน ขดลวดจะเคลื่อนผ่านทั้งสองสถานีพร้อมกัน สถานีห่อกระดาษใช้เวลา 90 วินาที และสถานีห่อฟิล์มใช้เวลา 60 วินาที สถานีที่ช้าที่สุดคือสถานีห่อกระดาษที่ 90 วินาที จะเป็นตัวกำหนดความเร็ว ทำให้สามารถห่อขดลวดได้ 40 ม้วนต่อชั่วโมง (3,600 ÷ 90) ซึ่งเกินความต้องการ 36 ม้วนต่อชั่วโมง
เวลาในการรัดสายก็ส่งผลต่ออัตราการผลิตเช่นกัน หากรอบการรัดสายหนึ่งเส้นใช้เวลา 35 วินาที การรัดสองเส้นจะใช้เวลา 70 วินาที ซึ่งอยู่ในงบประมาณ 100 วินาที แต่ถ้ารัดสามเส้นจะใช้เวลา 105 วินาที จะทำให้ผลิตได้เพียง 34 ม้วนต่อชั่วโมง ในกรณีนี้ การรัดสายจะกลายเป็นคอขวด การเพิ่มหัวรัดสายอีกหัวหรือลดจำนวนสายที่ใช้สามารถแก้ไขปัญหานี้ได้
กฎทั่วไปคือ: จำนวนขดลวดต่อชั่วโมง = 3,600 ÷ (เวลาเดินทางที่สถานีนานที่สุด + t) โดยที่ t คือเวลาในการเปลี่ยนถ่ายระหว่างสถานี ซึ่งเวลาในการเปลี่ยนถ่ายนี้จะถูกกำหนดไว้ในการออกแบบผังเส้นทาง
การชั่งน้ำหนักและติดฉลากสำหรับกระดาษส่งออก
เอกสารที่ถูกต้องแม่นยำมีความสำคัญอย่างยิ่งต่อการปฏิบัติตามกฎระเบียบการส่งออก เครื่องชั่งจะชั่งน้ำหนักขดลวดแต่ละขดในสายการผลิต เพื่อให้แน่ใจว่าน้ำหนักบนฉลากตรงกับน้ำหนักจริงของขดลวด ด้วยความแม่นยำ 1/3,000 เครื่องชั่งที่ออกแบบมาสำหรับน้ำหนัก 3,000 กิโลกรัม จะมีความละเอียดถึง 1 กิโลกรัม
เครื่องติดฉลากจะพิมพ์ข้อมูลน้ำหนักและขนาดของม้วนสินค้าลงบนฉลากโดยตรง PLC และ HMI จะติดตามข้อมูลการบรรจุสินค้าแบบออนไลน์ การบูรณาการนี้ช่วยให้สามารถสร้างรายการบรรจุภัณฑ์และเอกสารท่าเรือจากแหล่งข้อมูลเดียวกันได้ ลดข้อผิดพลาดและเวลาในการบริหารจัดการ
เงื่อนไขเว็บไซต์
ช่วงอุณหภูมิการทำงานที่ระบุไว้คือ −10 °C ถึง +45 °C ซึ่งได้รับการยืนยันตามแต่ละโครงการ อย่างไรก็ตาม ตู้ไฟฟ้าจำเป็นต้องมีการปรับอากาศที่อุณหภูมิ 23 ± 2 °C ซึ่งมีความสำคัญอย่างยิ่งในโรงงานริมท่าเรือที่มีอากาศร้อนและชื้น เนื่องจากความร้อนสะสมอาจส่งผลกระทบต่อชิ้นส่วนอิเล็กทรอนิกส์
พื้นผิวสัมผัสทั้งหมดที่สัมผัสกับลวด รวมถึงลูกกลิ้งและตัวเอียง ได้รับการเคลือบด้วย PU การเคลือบนี้ช่วยป้องกันรอยขีดข่วนบนลวดชุบสังกะสีหรือลวดเคลือบในระหว่างการใช้งาน
สายการผลิตนี้ยังมีส่วนประกอบที่ใช้ระบบลม เช่น แขนกล หัวรัด และระบบล็อคเพื่อความปลอดภัย ดังนั้นจึงต้องการแหล่งจ่ายอากาศอัดที่สะอาดและแห้ง แรงดันใช้งาน ปริมาณการใช้อากาศ และระดับการกรองที่ต้องการนั้นไม่ตายตัวตามประเภทของเครื่องจักร: โปรดตรวจสอบกับผู้จำหน่ายสำหรับเครื่องที่คุณสั่งซื้อ และทำการทำให้แห้งและกรองอากาศที่จุดใช้งาน วางแผนตำแหน่งท่อส่งอากาศและตำแหน่งของตู้ควบคุมให้สอดคล้องกับผังสายพานลำเลียง เนื่องจากทั้งสองอย่างมีผลต่อการจัดวางสายการผลิตบนพื้น
ความปลอดภัยและมาตรฐาน EN 415-10
ความปลอดภัยเป็นปัจจัยสำคัญในการออกแบบ อุปกรณ์นี้สร้างขึ้นตามข้อกำหนด CE โดยใช้ EN 415-10 เป็นมาตรฐานอ้างอิง และการประเมินความเสี่ยงตามมาตรฐาน ISO 12100 อันตรายหลักๆ ได้แก่ แขนกล หัวรัด วงแหวนห่อหุ้มแบบหมุน และสายพานลำเลียง
แผ่นตาข่ายป้องกันคลุมชิ้นส่วนที่เคลื่อนไหวอยู่เหนือสถานี ส่วนแขนกลและสายพานลำเลียงมีรั้วกั้น โดยเลือกใช้ประตูแบบล็อกได้หรือม่านแสงตามการประเมินความเสี่ยง คุณสมบัติด้านความปลอดภัยเหล่านี้ช่วยให้มั่นใจได้ว่าสายการผลิตจะหยุดทำงานหากมีผู้ใดเข้าไปในพื้นที่อันตราย หอส่งสัญญาณจะแสดงเมื่อสายการผลิตอยู่ในโหมดอัตโนมัติ
สิ่งสำคัญที่ควรทราบคือ การรับรองเครื่องจักรที่ส่งมอบจะได้รับการยืนยันในข้อตกลงการสั่งซื้อโครงการ มาตรฐาน EN 415-10 ใช้เป็นข้อมูลอ้างอิงด้านการออกแบบ และ ISO 12100 เป็นวิธีการประเมินความเสี่ยง เราไม่ได้อ้างว่ามีใบรับรอง แต่เรายืนยันการปฏิบัติตามข้อกำหนดผ่านทางข้อตกลง
รายการตรวจสอบสำหรับการคัดเลือก: สิ่งที่ต้องส่งให้เรา
เพื่อให้ได้รับการกำหนดค่าที่ตรงกับความต้องการของคุณ โปรดระบุข้อมูลต่อไปนี้:
- ขนาดเส้นผ่านศูนย์กลางภายนอก (OD), เส้นผ่านศูนย์กลางภายใน (ID) และความกว้างของขดลวด รวมถึงขนาดที่เล็กที่สุดและใหญ่ที่สุด
- คอยล์ที่มีน้ำหนักมากที่สุด
- จำนวนขดลวดที่ต้องการต่อชั่วโมง
- ประเภทของสายรัด: PET หรือเหล็ก และจำนวนสายรัดต่อม้วน
- ประเภทของวัสดุห่อหุ้ม: กระดาษ ฟิล์ม หรือทั้งสองอย่าง และลำดับการใช้งาน
- ข้อกำหนดด้านข้อมูลฉลากและกำลังการผลิตที่ต้องการ
ขั้นตอนต่อไป
เพื่อให้ได้การกำหนดค่าที่ถูกต้อง โปรดส่งขนาดขดลวด อัตราค่าบริการต่อชั่วโมง และวัสดุบรรจุภัณฑ์ไปที่info@fhopepack.comเราจะตอบกลับพร้อมข้อเสนอหลังจากที่เรายืนยันรายละเอียดแล้ว เพื่อให้แน่ใจว่าข้อเสนอนั้นสะท้อนถึงความต้องการใช้งานเฉพาะของคุณอย่างถูกต้อง