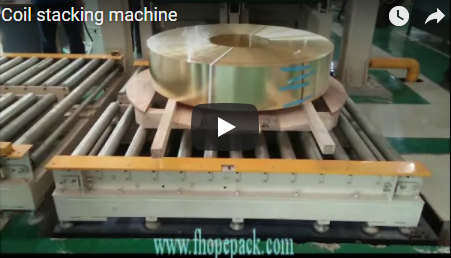
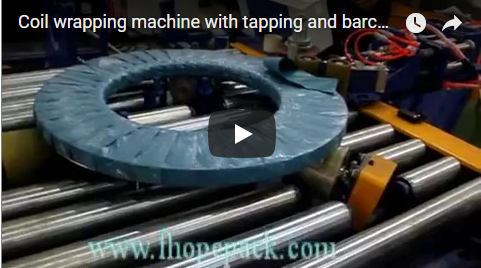
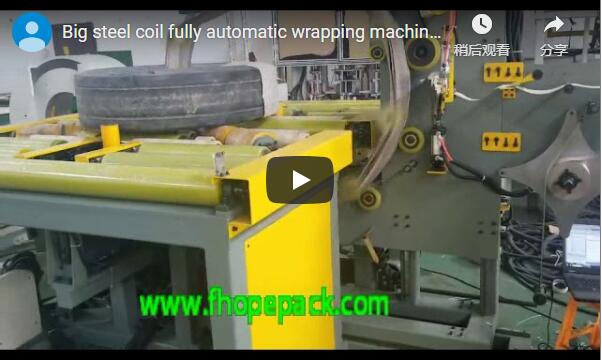
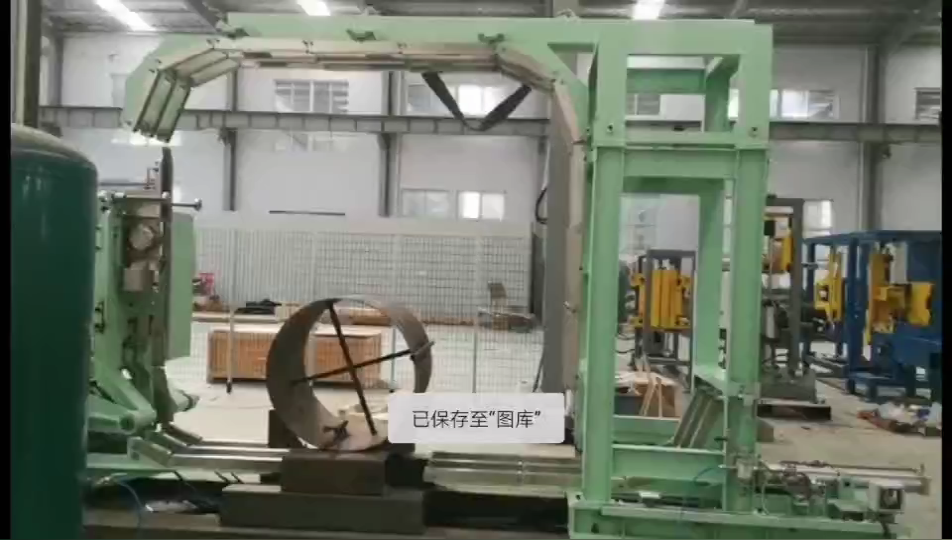
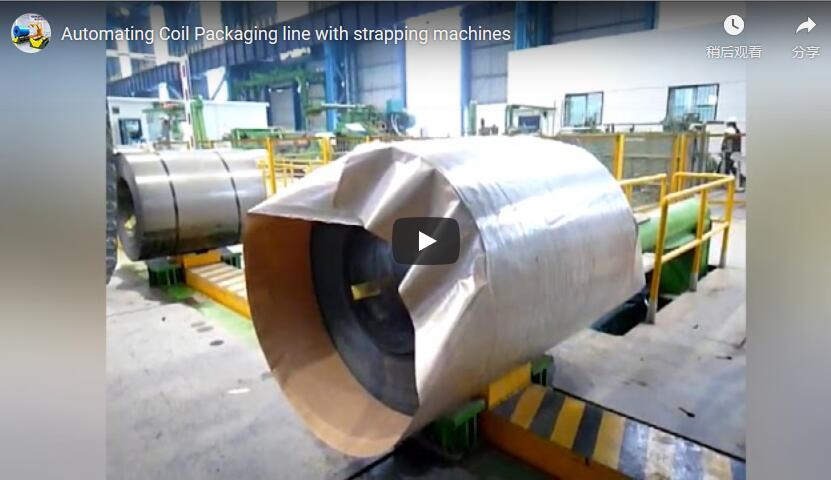
Samenvatting Tussen de walserij en de verzendafdeling moet een stalen rol worden neergelegd, geseald en gewikkeld. Dit proces met een kraanhaak en handmatige takels is traag, vermoeiend en veroorzaakt de meeste oppervlakteschade. Een automatische rolverpakkingslijn grijpt de rol vast, behandelt de uiteinden en wikkelt deze op aangedreven rollen, zonder dat een operator de rol hoeft te tillen. De korte video hieronder toont een lijn die rol na rol verwerkt; de rest van deze pagina legt uit wat elk station doet, wanneer het moet worden toegevoegd en hoe de ondersteuningsgeometrie wordt gedimensioneerd voor uw rolassortiment.
Inhoudsopgave
- De lijn in één oogopslag
- Hoe de spoel door de lijn beweegt
- Extra stations en wanneer elk station zichzelf terugverdient
- Spoelondersteuning: de rolspoedregel
- Bediening en veiligheid
- Selectie checklist
- Veelgestelde vragen over techniek
- Gepubliceerde specificatiegegevens
- Gerelateerd lezen
- Bronnen
- Volgende stap
De lijn in één oogopslag
Een verpakkingslijn voor stalen coils is geen enkele machine. Het is een vaste, in elkaar grijpende reeks stations waar een coil één keer doorheen gaat: de coil wordt vastgegrepen, de uiteinden worden geperst en afgedicht, de coil wordt opgerold en losgelaten. De coil verlaat de lijn in de juiste oriëntatie en beschermd voor het volgende verwerkingsgebied.
Wat dit op de werkvloer betekent: voor degene die voorheen bij elke overdracht kettingen aan een rol bevestigde, elimineert dit de meeste van die handmatige tilhandelingen. Voor de lijnsupervisor is de positie van de rol bij elk station herhaalbaar, zodat het volgende station de rol niet opnieuw hoeft te zoeken.
Hoe de spoel door de lijn beweegt
In de video verloopt de sequentie als volgt:
- Invoer. De rol wordt platliggend aangeleverd op een gemotoriseerde, antislip rollenbaan.
- Vastgrijpen en centreren. Een hydraulische klemwagen grijpt de spoel vast, tilt deze tot de juiste werkhoogte en centreert hem boven het station; de rollenbaan werkt samen met de klemkracht zodat de spoel niet kan bewegen.
- Eindbehandeling van het gezicht. Het neerwaartse bedieningsstation zakt op de spoel terwijl deze wordt vastgehouden, drukt het uiteinde van de spoel aan en dicht het af, en wordt vervolgens weer omhoog getild.
- Inpakken. De rol wordt terug op de transportband geplaatst en verplaatst zich naar een speciaal inpakstation.
- Vrijlating. Het mechanisme reset zich en de spoel verlaat het station, georiënteerd naar het volgende procesgebied.
Extra stations en wanneer elk station zichzelf terugverdient
Niet elke productielijn heeft elk station nodig. Voeg alleen een station toe als de route van de spoel of uw proces dit vereist.
| Station | Wat het toevoegt | Voeg het toe wanneer… |
|---|---|---|
| Spoelkantelaar of neerwaartse lader | Draait of heroriënteert de spoel (van oog naar hemel naar oog naar muur, of met de eindzijde tegen de spoel drukken). | Uw verpakking vereist een specifieke oogoriëntatie en de spiralen worden in een andere verpakking geleverd. |
| Grijp- en centreerwagen | Hydraulische klem met hef- en centreerfunctie | De rollen moeten van de transportband af of in het midden worden geplaatst zonder kraan. |
| Inpakstation | Met behulp van een rekfolie aangebrachte folie wordt de omtrek en de vlakken omwikkeld. | Rekfolie of beschermende verpakking valt binnen de scope. |
| Omsnoeringsstation | Radiale of omtrekband vóór verzending | Rollen moeten goed vastgezet worden voor stapelen of transport over lange afstanden. |
| Wegen (optioneel) | Inline spoelgewichtsopname | U heeft gewicht nodig op de verzenddocumenten, voor inventariscontrole of voor ladingvalidatie. |
| Signaaltoren | Driekleurenstatus bij de invoer | Een operator moet in één oogopslag de lijnstatus kunnen zien. |
De wikkelstap accepteert programmeerbare patronen, overlappercentages en filmspanning per spoelgrootte en oppervlaktype, zoals beschreven in de productdocumentatie van FHOPE. Deze instellingen worden tijdens de inbedrijfstelling in het besturingsprogramma vastgelegd en zijn niet in de fabriek bepaald.
Spoelondersteuning: de rolspoedregel
De geometrie waar je niet aan kunt afwijken, is hoe de rol op de transportband ligt. De ontwerpvoorschriften schrijven voor dat er minstens drie rollen onder de kleinste rol moeten zitten waarvoor de lijn is ontworpen. Minder contactpunten zorgen ervoor dat een lichte of smalle rol tussen de rollen heen en weer beweegt, waardoor de klemming niet meer goed werkt.
Illustratief uitgewerkt voorbeeld, voorzien van labels en geen specificatie:
| Item | Waarde |
|---|---|
| Kleinste spoeldiameter (ter illustratie) | 800 mm |
| Rollerhelling (ter illustratie) | 200 mm |
| Rollen onder de spoel, 800 gedeeld door 200 | 4 |
Als uw kleinste rol kleiner is, verklein dan de spoed; als uw assortiment breed is, bepaal dan per project het worstcasescenario in plaats van een gemiddelde te nemen. Een geïntegreerde lijn bestrijkt doorgaans het middensegment van de industriële markt. Rollen met een buitendiameter van ongeveer 600-800 mm lopen over rollen van circa 100 mm, met grotere rollen van ongeveer 1.2-1.5 m buitendiameter en 0.6-0.8 m binnendiameter. De exacte buitendiameter, binnendiameter, breedte en het gewicht voor uw lijn worden vastgesteld tijdens de projectengineering, en de asgeleiding van de rol wordt in hetzelfde stadium afgestemd op uw rolbereik.
Bediening en veiligheid
De veiligheidsarchitectuur is ontworpen volgens de CE-normen (EN ISO 13849-1 / EN 415-10) en de OSHA-ontwerpeisen. Standaardlevering omvat een vergrendelde perimeterafscheiding rond de gevarenzone, geluidsdempende veiligheidslichtschermen bij de in- en uitgang van de transportband en tweekanaals noodstopcircuits bij elke bedieningspositie. Personeel betreedt de zone alleen wanneer de lijn is gestopt en geïsoleerd.
De lijn volgt een vergrendelde, PLC-gestuurde sequentie: de klem, de neerwaartse beweging en de transportband kunnen niet in een verkeerde volgorde werken, zodat een losse rol nooit langs een bewegende kop wordt getransporteerd. Een driekleurige signaaltoren geeft groen weer zolang de lijn draait, en rood of oranje met resetgedrag volgt het besturingsprogramma. De toepasbaarheid van deze clausule voor uw bestemmingsmarkt wordt bevestigd tijdens de projectengineering.
Selectie checklist
- De kleinste en grootste spoeldiameter (OD), binnendiameter (ID) en het gewicht worden gebruikt om de rolafstand en de nominale klemkracht in te stellen.
- Vereiste oogoriëntatie bij de verpakkingsmachine om te kiezen tussen een kantelmechanisme of een directe horizontale aanvoer.
- Het inpakken van het materiaal, de overlapping en de omsnoering, het instellen van de inpak- en omsnoeringsstations en het filmprogramma.
- De cyclustijd en positioneringsdoelstelling, om de tolerantieband met ons engineeringteam af te stemmen.
- Veiligheidsvoorzieningen: omheining, vergrendelde deuren, noodstop en lichtschermopeningen, conform de normen van de bestemmingsmarkt.
- Besturingsinterface: PLC-platform, veldbus en diagnose op afstand, zoals overeengekomen in de projectengineering.
Veelgestelde vragen over techniek
V: Is er een operator nodig voor de lijn? A: Nee, onder normale omstandigheden verloopt het proces volledig automatisch en is er alleen een operator nodig voor toezicht, nooit om te tillen.
V: Hoeveel rollen moeten er onder een spoel zitten? A: Minimaal 3 rollen onder de kleinste spoel in uw assortiment; de spoel van 800 mm met een steek van 200 mm in het uitgewerkte voorbeeld rust op 4 rollen.
V: Hoe weet ik of de lijn gereed is? A: Een driekleurige signaaltoren bij de invoer geeft groen weer zolang de lijn in bedrijf is. Na het besturingsprogramma geeft de toren een rood of oranje signaal met een automatische reset.
V: Wat doet de productielijn met de uiteinden van de spoel? A: Het neerwaartse station perst en verzegelt het uiteinde van de spoel voordat deze wordt gewikkeld. Binnenbescherming voor de spoel-ID kan worden gespecificeerd indien nodig.
V: Is de spoelas altijd horizontaal? A: Bij de standaard inline-aanvoer is deze horizontaal; als uw wikkelmachine een verticaal gerichte spoel nodig heeft of als de lay-out dit vereist, wordt een kanteloptie toegevoegd en wordt de asrichting in de projectplanning vastgelegd.
Gepubliceerde specificatiegegevens — vergelijk deze met uw eigen gegevenslijn.
Dit zijn de gepubliceerde productverklaringen van FHOPE. Controleer elke verklaring aan de hand van de geciteerde tekst voordat u tot aankoop overgaat.
- De spoelkantelaar roteert de spoelen 90° (van oog naar hemel naar oog naar muur) als eerste station van de lijn en kan een geïntegreerd weegsysteem voor verzenddocumenten en voorraadadministratie bevatten.
- Het wikkelen met rekfolie is volledig geautomatiseerd en programmeerbaar: wikkelpatroon, overlappercentage en foliespanning per rolgrootte en oppervlaktype.
- In de productieliteratuur wordt een doorvoer van geïntegreerde coil-lijnen van ongeveer 60 coils per uur genoemd, en de vakpers wijst al lange tijd op het afdichten en omsnoeren van de uiteinden als het eerste knelpunt op snijlijnen (The Fabricator, 2003), waarbij het stapelen volgens die analyse ongeveer 40-45 seconden per coil duurt. Beschouw de doorvoer als een streefwaarde die bevestigd moet worden, niet als een minimum.
Gerelateerd lezen
Bronnen
- Lijnwerking: onze video op YouTube.
- Machinespecificatie: FHOPE engineeringteam, 2026-10-08.
- Rollen- en spoelfiguren: illustratief uitgewerkt voorbeeld en projectfiguren.
- Productdocumentatie: Publicaties van de FHOPE-lijn voor het verpakken van staalrollen.
- Referentie uit de industrie: The Fabricator, 2003 (analyse van het afdichten en stapelen van uiteinden van snijlijnen).
Volgende stap
- Dien uw spoelbereik en lay-outtekening in. naar info@fhopepack.com — kleinste en grootste buitendiameter, binnendiameter, breedte en gewicht, plus de oppervlakte van uw locatie.
- Ontvang binnen 48 uur een offerte. waarbij de lay-out tussen de stations, de rolafstand en de stationslijst zijn afgestemd op uw bereik.
- Vraag een gratis locatiebezoek aan De toegang tot het gebouw, de diepte van de bouwput en de stroomvoorziening worden dus ter plaatse gecontroleerd voordat u bestelt.
Laatst beoordeeld: 08-10-2026