Overzicht
Voor fabrieksingenieurs en inkoopteams die een op maat gemaakte 180°-plaat- en plaatkantelmachine aanschaffen, is fabriekstesten vóór verzending de belangrijkste waarborg tegen kostbare inbedrijfstellingsproblemen. Een 180°-kantelmachine verwerkt zware, onhandige platen – zoals stalen platen, prefab panelen of zware mallen – en verplaatst deze over twee kanteltafels. Het testen van de machine in de fabriek van de fabrikant controleert de mechanische synchronisatie, het behoud van de hydraulische druk, de veiligheidsvergrendelingen en de sensorposities voordat de apparatuur wordt verpakt en verzonden.
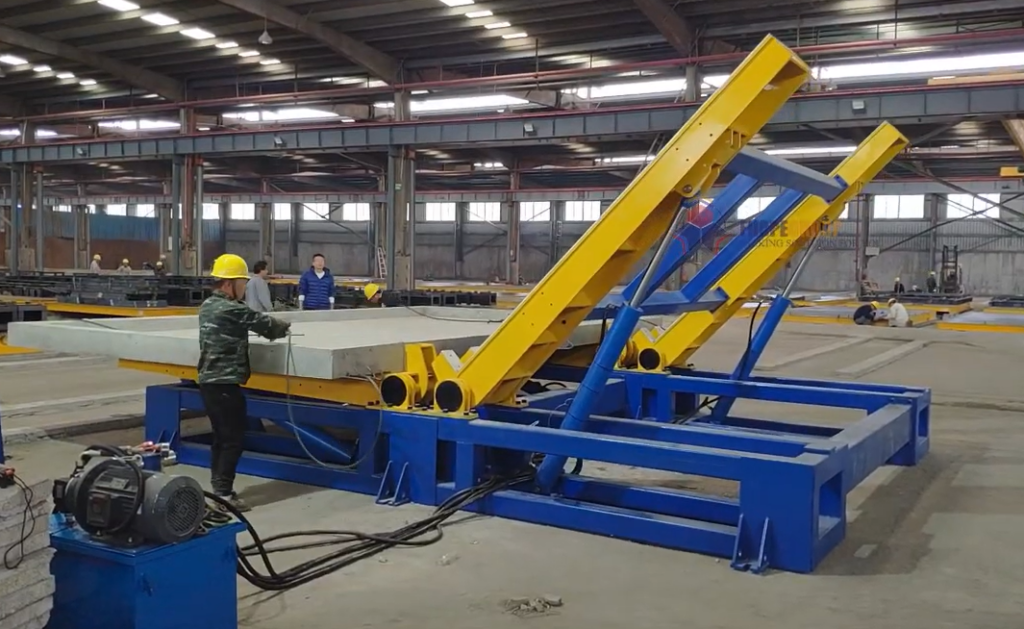
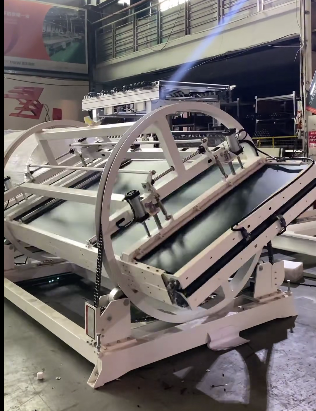
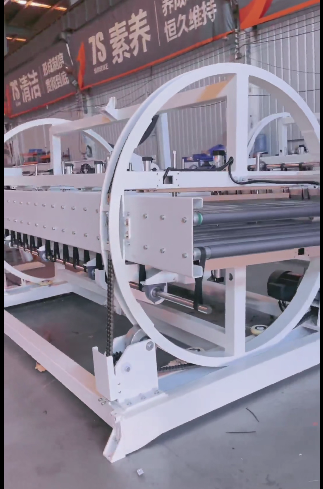
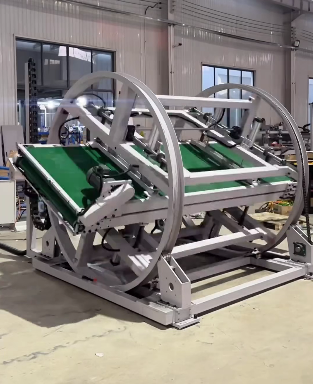
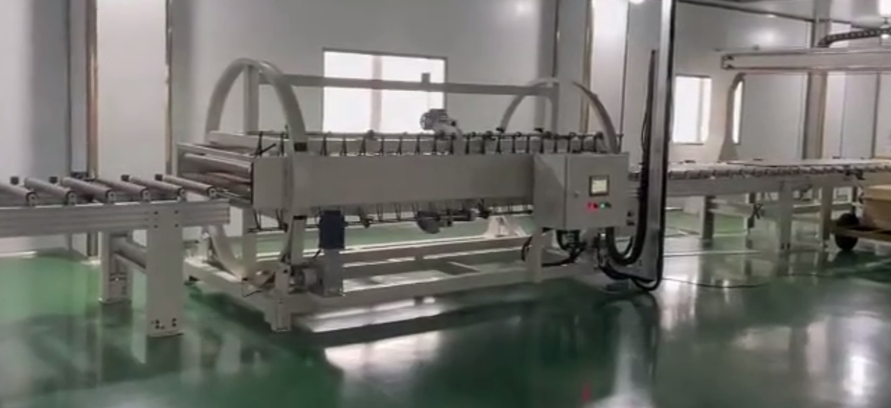
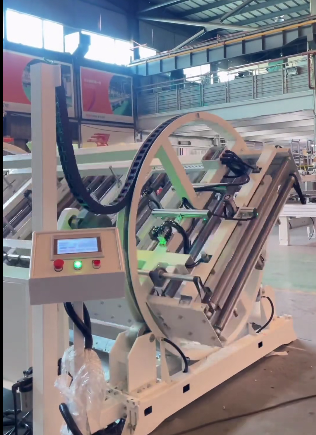
De video hieronder toont op maat gemaakte 180°-draaimachines voor plaatmateriaal die operationele tests ondergaan in de fabriek van de fabrikant:
Wat omvat de fabriekstest van een kantelmachine?
De fabriekstest (FAT) voor een hydraulische kantelmachine met twee tafels omvat zowel een uitgebreide duurzaamheidstest als een elektrohydraulische veiligheidstest. Volgens de operationele procedures van de fabrikant worden kantelmachines vóór verzending gecontroleerd:
- Uitgebreide testverificatie: Het door de fabrikant opgegeven testprotocol omvat vrijwel continu cyclisch gebruik (tot ongeveer 24 uur ononderbroken looptijd) om thermische opbouw, lekkage van afdichtingen of sensorafwijkingen tijdens herhaalde cycli aan het licht te brengen. Dit is de door de fabrikant aangegeven duurtestprocedure voor deze machinefamilie; het is geen wettelijk verplichte meting per machine, dus het hoort op uw lijst met acceptatiebewijs te staan ter bevestiging per eenheid.
- Controle- en noodsystemen: Tests bevestigen een soepele acceleratie en deceleratie, responsieve besturing en onmiddellijke noodstop.
Naast de basisfunctionaliteit van het fietsen, valideert een uitgebreide fabriekstest de mechanische en hydraulische mijlpalen die de 180°-manipulatie van de plaat bepalen:
| Test Item | Verificatiedoelstelling | Technische criteria |
|---|---|---|
| Fietsen zonder belasting | Tafelverplaatsing, uitlijning van dubbele tafels en teruggaande bewegingen. | Soepele beweging zonder haperingen; mechanische aanslagen bereiken de juiste fysieke grenzen. |
| Foto-elektrische overdracht | Sensoractivering tijdens het overbrengen van de last van tafel naar tafel. | De fotocelsensor wordt geactiveerd bij een hoek van ongeveer 85° voordat het zwaartepunt de verticale lijn passeert, waardoor de secundaire tafel het onderdeel kan opvangen. |
| Stop en houd in een hoek | Vermogen om bewegingen te bevriezen en een positie vast te houden onder belasting. | De aandrijving houdt de positie vast in elke tussenliggende hoek; het hydraulische circuit handhaaft de druk. Bij de 180°-referentieuitvoering in deze machinefamilie is dit circuit geschikt voor een werkdruk tot 15 MPa, met 20 MPa als maximale ontwerptolerantie. |
| Vergrendeling bij stroomuitval | Veiligheidsmaatregelen tijdens een onverwachte stroomstoring. | Hydraulische drukvergrendelingen voorkomen dat de tafel inklapt; het systeem veert zachtjes terug wanneer de stroom terugkeert. |
| Noodstop en vergrendelingen | Veiligheidsperimeter en cyclusuitschakeling binnen het veeggebied. | De cyclus stopt onmiddellijk wanneer de noodstop wordt geactiveerd; de fysieke beveiliging en vergrendelingen voldoen aan de risicobeoordelingsprincipes van ISO 12100. |
| Structurele limieten | Bescherming van reisgrenzen. | Elektrische eindschakelaars en mechanische harde stops zorgen ervoor dat de beweging veilig tot stilstand komt bij positieve mechanische stops. |
Deze controles verwijzen naar vastgestelde normen voor industriële machines, waaronder de geharmoniseerde EN 415-10-normen en de risicoverminderingsprocedures van ISO 12100.
Waarom testen in de fabriek het projectrisico op locatie verlaagt
Het verhelpen van een uitlijnings- of hydraulisch defect in de fabriek van de fabrikant is eenvoudig: ontwerpingenieurs, bewerkingsmachines, vervangende hydraulische afdichtingen en bovenloopkranen zijn direct beschikbaar. Het ontdekken van hetzelfde probleem na levering in uw eigen fabriek leidt echter direct tot operationele knelpunten.
| Operationele factor | Ontdekt in de fabriek van Maker | Gevonden op uw vloer |
|---|---|---|
| Toegang tot kraan en hijsinstallatie | Speciaal daarvoor bestemde werkplaatskranen continu beschikbaar | Het huren van mobiele kranen of het vastleggen van productiekranen is noodzakelijk. |
| Hydraulische aanpassingen | Directe drukaanpassing op de testopstelling | Inzet van buitendienstmedewerkers, reistijd en stilstand van de productiehal. |
| Sensor- en logica-hertest | Directe PLC-herprogrammering door het besturingsteam. | Foutopsporing op afstand of een geplande interventie door een servicemonteur. |
| Financiële acceptatie | Gebreken verholpen vóór kapitaalvrijgave | Kapitaal geïnvesteerd terwijl apparatuur ongebruikt in de opslag staat. |
Door voorafgaande tests in de fabriek wordt de inbedrijfstelling op locatie een geplande verificatie van eerder bewezen parameters in plaats van een onbeperkte zoektocht naar oplossingen.
Aangepaste afmetingen en parameters die de machinegrootte bepalen
Een 180°-plaatkantelmachine is geen standaardmodel uit een catalogus. Deze machinefamilie produceert zowel mechanische kantelmachines (productlijn van circa 1 tot 60 ton) als zware hydraulische configuraties (productlijn van circa 1 tot 100 ton, bijvoorbeeld het referentiemodel van 12 ton in de FPFT-klasse). Het fabriceren en testen van een machine op maat vereist nauwkeurige operationele input van de koper:
| Input van klanten | Technische betekenis | Implicaties van het testen |
|---|---|---|
| Onderdeelgeometrie (L × B × Dikte) | Bepaalt de afmetingen van het tafelblad en de lay-out van de ondersteuning. | Gecontroleerd aan de hand van de maximale plaatafmetingen om de tafelspeling en randondersteuning te bevestigen. |
| Maximaal belastingsgewicht | Bepaalt de boring van de hydraulische cilinder, het vermogen van de pompmotor en de afmetingen van het constructiestaal. | Bepaalt het testgewicht voor cyclisch gebruik onder belasting tot aan de nominale capaciteit. |
| Materiële kenmerken | Stalen platen, geprefabriceerd beton, mallen of gestapelde laminaten. | Bepaalt het contactoppervlak van de tafel (kaal staal of gebufferde steunen). |
| Draaivolgorde | Volledige omkering van 180° versus tussenstops (bijv. 90° voor randinspectie). | Bevestigt dat het circuit een stabiele positie behoudt bij gedeeltelijke kantelhoeken zonder te verschuiven. |
| Invoer-/uitvoerinterface | Bovenloopkraan, vorkheftruckvorken of geautomatiseerde transportband. | Definieert de fysieke vrije ruimte rondom de veegomtrek en de laadhoogte. |
| Doorvoerdoel | Aantal benodigde cycli per uur of per shift. | Stelt de hydraulische pompdebiet en cyclussnelheid in binnen de thermische bedrijfslimieten. |
Deze gegevens worden vóór de fabricage bevestigd op de technische goedkeuringstekeningen, waarmee de basis wordt gelegd waartegen de fabriekstests worden gemeten.
Controlelijst voor fabrieksacceptatie: Wat te controleren vóór verzending?
Voordat de definitieve betaling wordt vrijgegeven en de verzending wordt geautoriseerd, dienen de inkoop- en engineeringteams formele documentatie van de fabriekstest op te vragen:
- Documentatie voor continue uitvoering. Een testlogboek dat bevestigt dat de machine de inbrandtest in de fabriek (conform het door de fabrikant aangegeven protocol van maximaal ongeveer 24 uur) zonder thermische alarmen of vloeistoflekkages heeft voltooid, en waarin wordt vermeld of de test onbelast of belast is uitgevoerd.
- Hydraulische druk en registratie. Een testcertificaat waaruit blijkt dat de hydraulische unit zijn werkdruk behield en op zijn plaats bleef bij tussenliggende hoeken zonder dat de cilinder afweek.
- Sensor- en overdrachtsverificatie. Bevestiging dat de bijna 85°-overdrachtssensor en de elektrische eindschakelaars de tafelbeweging zoals bedoeld hebben gestopt.
- Simulatie van stroomuitval. Fysieke bevestiging dat het simuleren van een plotselinge stroomuitval de kanteltafels stevig vergrendelde zonder dat de testbelasting viel.
- Nalevingsdocumentatie. Bevestiging van de gebruikte veiligheidsreferenties (EN 415-10 als referentie en een ISO 12100-risicobeoordeling).
- Omvang van de inbedrijfstelling van de locatie. Een duidelijke schriftelijke omschrijving van installatiehulp, ondersteuning bij de inbedrijfstelling en de beschikbaarheid van lokale technici op locatie.
Bij aankomst van de machine is het belangrijk om deze essentiële checklist op uw werkvloer te herhalen: lege rit, een cyclus met het nominale gewicht, de noodstop en de stroomuitvalvergrendeling. Zo wordt de acceptatieprocedure correct afgerond.
Veelgestelde Vragen / FAQ
V: Waarom adviseert de fabrikant een uitgebreide testrun vóór levering? A: Door een hydraulische kantelmachine gedurende een langere periode te laten draaien (tot ongeveer 24 uur volgens het door de fabrikant aangegeven protocol) bereikt de hydraulische olie de bedrijfstemperatuur. Hierdoor kunnen lekkages in de afdichtingen, instabiliteit van de drukregelklep of trillingsproblemen van de sensor aan het licht komen die tijdens een korte demonstratie niet zichtbaar zijn.
V: Hoe verplaatst een machine met twee tafels en een draaihoek van 180° zware platen veilig tijdens het draaien? A: Tafel A tilt de plaat op tot een hoek van ongeveer 85°. Een fotocel detecteert de positie van de tafel en stopt de rotatie net voordat het zwaartepunt van de last de verticale positie passeert. Tafel B zwenkt vervolgens omhoog om de plaat op te vangen, neemt de last veilig over en beide tafels zakken gecontroleerd synchroon naar beneden, zodat het werkstuk plat op de tegenoverliggende zijde terechtkomt.
V: Wat voorkomt dat een zware stalen plaat valt als de stroom halverwege de cyclus uitvalt? A: De hydraulische circuits houden de druk vast en mechanische vergrendelingsblokken beveiligen de tafels. Als de stroom uitvalt, vergrendelen de tafels zich. Wanneer de stroom is hersteld, initieert het besturingssysteem een geleidelijke, gecontroleerde reset in plaats van een abrupte stroomuitval.
V: Wat is het capaciteitsbereik van mechanische versus hydraulische kantelmachines? A: Mechanische kantelmachines in deze productlijn hebben over het algemeen een capaciteit van ongeveer 1 tot 60 ton, terwijl hydraulische varianten een capaciteit van ongeveer 1 tot 100 ton hebben, waardoor het omkeren van zware platen, mallen en rollen onder gecontroleerde omstandigheden mogelijk is.
V: Maakt testen in de fabriek de inbedrijfstelling op locatie overbodig? A: Nee, maar het verkort de inbedrijfstelling aanzienlijk. Testen in de fabriek bevestigt dat de machine correct functioneert als een op zichzelf staande eenheid. De inbedrijfstelling op locatie richt zich vervolgens op de verankering op de vloer, de aansluiting op de lokale nutsvoorzieningen en de integratie van de machine met uw specifieke kranen of aanvoersystemen.
Volgende stappen
Om een kantelmachine te configureren die is afgestemd op uw faciliteit, dient u de maximale plaatafmetingen (lengte, breedte, dikte), het gewicht van het zwaarste onderdeel, de invoermethode (kraan of heftruck) en de gewenste cyclussnelheid door te geven. Met deze specificaties kan het engineeringteam lay-outtekeningen maken, de specifieke eisen voor de hydraulische aandrijving bepalen en een overeengekomen plan voor fabrieksacceptatietesten opstellen.
Verwante bronnen
- Oplossingen voor het omdraaien van coils en industriële toepassingen – Technisch overzicht van op maat gemaakte mechanische (≈1–60T) en hydraulische (≈1–100T) kantelapparatuur.
- Hoe 180°-draaimachines werken voor geprefabriceerde componenten en platen. – Gedetailleerde beschrijving van de hydraulische kinematica van de twee tafelbladen, de bijna 85°-overdrachtssensor en de veiligheidsreferenties EN 415-10 / ISO 12100.