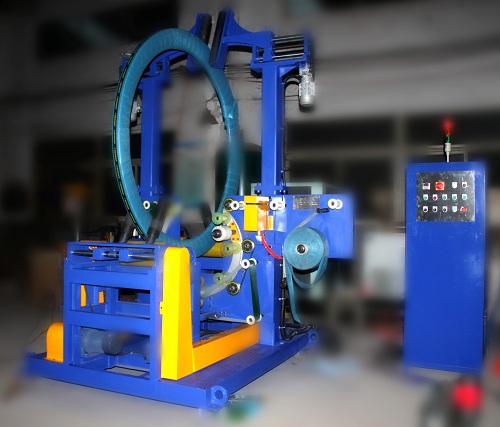
Samenvatting: Een coilstapelmachine fungeert als het geautomatiseerde palletiseerknooppunt binnen een complete snij- en verpakkingslijn. Het systeem maakt gebruik van servogestuurde portaalkranen, soft-touch grijpers en receptgestuurde algoritmen om gewikkelde coils met een plaatsingsnauwkeurigheid van ±2 mm op gestandaardiseerde pallets te plaatsen. Door synchronisatie met de modules voor wikkelen, omsnoeren en wegen, elimineert het systeem handmatige handelingen, beperkt het oppervlaktebeschadiging en handhaaft het een constante doorvoer bij verschillende coilvormen.
[VIDEO PLACEHOLDER]
🛠️ Kernvragen
Wat is een coil stacking machine en waarin verschilt deze van een standaard palletiseermachine?
Een coilstapelmachine is een servogestuurd portaalsysteem dat autonoom verpakte metalen coils van transportbanden naar gestandaardiseerde pallets transporteert met behulp van voorgeprogrammeerde stapelpatronen en een positioneringsnauwkeurigheid van ±2 mm. In tegenstelling tot standaard palletiseermachines integreert deze machine speciale soft-touch grijpers, hydraulische hefmechanismen en corrosiebestendige verpakkingsprotocollen om coils met variabele geometrieën te verwerken zonder oppervlaktebeschadiging.
Basispalletiseermachines zijn ontworpen voor uniforme, stijve verpakkingsformaten zoals kartonnen dozen, zakken of krimpfolieverpakkingen. Ze missen de dynamische algoritmes voor lastverdeling en de oppervlaktebeschermingsmechanismen die nodig zijn voor metallurgische producten. Een speciale coilstapelmachine is voorzien van een V-vormig platform om te voorkomen dat de coils zijdelings kantelen tijdens het transport, terwijl met PU beklede rollen ervoor zorgen dat koudgewalste, gegalvaniseerde of geverfde oppervlakken niet beschadigd raken. Het systeem kan extreme maatafwijkingen verwerken, van 15 mm gesneden coils tot 30,000 kg zwaar materiaal. Hydraulische hef- en kantelmechanismen die werken op 140 bar zorgen voor gecontroleerde verticale articulatie, waardoor een nauwkeurige uitlijning van de coils mogelijk is vóór het plaatsen op de pallet. Deze gespecialiseerde architectuur garandeert dat hoogwaardige eindproducten hun oorspronkelijke afwerking behouden gedurende het gehele geautomatiseerde verwerkingsproces.
Wat zijn de belangrijkste specificaties van een coil-stapelmachine?
Industriële coilstapelmachines zijn ontworpen voor het verwerken van ladingen tot 2,500 kg per coil en 6,000 kg per pallet, met een plaatsingsnauwkeurigheid van ±2 mm dankzij servoaandrijvingen met gesloten regelkring en programmeerbare logische controllers. Deze systemen synchroniseren met geautomatiseerde wikkel- en omsnoeringsstations om een constante doorvoer te garanderen en tegelijkertijd te voldoen aan uiteenlopende eisen voor metallurgische oppervlakken.
De mechanische architectuur is gebaseerd op servomotoren met een hoog koppel die lineaire portaalassen aandrijven, waardoor programmeerbare stapelsequenties zonder mechanische speling mogelijk zijn. Positioneringstoleranties worden gehandhaafd door absolute encoderfeedback, wat een herhaalbare spoelplaatsing binnen ±2 mm garandeert. Het besturingssysteem is doorgaans gebouwd rond een programmeerbare logische controller (PLC), die fungeert als centrale verwerkingseenheid voor bewegingssequenties, veiligheidsvergrendelingen en receptbeheer. Communicatie met ERP-systemen (Enterprise Resource Planning) wordt gefaciliteerd via OPC-UA (Open Platform Communications Unified Architecture), een machine-naar-machine communicatiekader dat realtime gegevensuitwisseling mogelijk maakt voor productiebewaking en kwaliteitsdocumentatie.
| Parameter | Typisch industrieel bereik |
|---|---|
| Max spoelgewicht | 500 kg – 2,500 kg (standaard); tot 30,000 kg (zwaar uitgevoerd) |
| Maximale palletbelasting | 3,000 kg – 6,000 kg |
| Positie nauwkeurigheid | ±2 mm (portaal); ±5 mm (integratie van de draaipoort) |
| Stapelhoogte | 1,800 mm – 2,500 mm |
| Grijperinterface | Elektromagnetisch (ferro) / Vacuüm (non-ferro) |
| Werkdruk | 140 bar (hydraulisch heffen/kantelen) |
Let op: De specificaties vertegenwoordigen typische industriële configuraties. De werkelijke prestatiegegevens kunnen variëren afhankelijk van de metaalsamenstelling van de coil, de afmetingen van de pallet en de vereisten voor lijnsynchronisatie. Controleer de maximale belasting altijd in het technische specificatieblad van de fabrikant.
Hoe kan een rolstapelmachine worden geïntegreerd in een complete verpakkingslijn?
Binnen een gesynchroniseerde verpakkingscel fungeert het stapelstation als het laatste palletiseerknooppunt. Het ontvangt volledig verpakte en vastgebonden rollen van de voorgaande verwerkingsmodules. Het maakt gebruik van intuïtieve mens-machine-interfaces om receptgestuurde stapelsequenties uit te voeren, waardoor de afhankelijkheid van handarbeid wordt geëlimineerd en een gestandaardiseerde ladingstabiliteit wordt gegarandeerd voor de verdere logistiek en naleving van exportvoorschriften.
Een volledig geautomatiseerde verpakkingslijn functioneert als een continu systeem waarbij elk station synchroon werkt. De roltransporteur bevindt zich doorgaans vóór de stapelmachine en biedt een rotatiemogelijkheid van 180° of 360° met meerdere armen (2-4) voor continue belading. Deze transporteurs verwerken ladingen van 8 tot 32 ton per arm en leveren de rollen aan de stapelmachine met een uitlijningstolerantie van ±5 mm. Eenmaal gepositioneerd, ontvangt de stapelmachine de rollen die al zijn voorzien van een meerlaagse beschermende verpakking. De automatische stalen rolverpakkingsmachine brengt rekfolie (70-100 mm breed, 20-23 μm dik), HDPE-folie voor zwaar gebruik, kraftpapier als vochtbarrière en geweven folie aan voor exportbescherming. Vaak wordt VCI-papier (Volatile Corrosion Inhibitor) toegevoegd om beschermende dampen af te geven die oxidatie tijdens transport voorkomen. Stalen of plastic banden beveiligen de verpakking, waarna de stapelmachine de laatste palletiseringsstap uitvoert. Intuïtieve HMI's stellen operators in staat om te schakelen tussen configuraties met volledige bedekking, alleen zijbedekking of diamantvormige bedekking zonder mechanische aanpassingen, wat zorgt voor snelle omschakelingen en een constante kwaliteit van de output.
🏗️ Geavanceerde vragen
Welke stapelpatronen en technologieën zijn er beschikbaar voor stalen en non-ferro rollen?
Bij het stapelen van coils worden programmeerbare logische controllers (PLC's) gebruikt om geometrisch geoptimaliseerde patronen zoals 1-2-1 of 3-2-1 opstellingen uit te voeren, waarbij dynamisch wordt ingespeeld op de diameter en het gewicht van de coil. Geavanceerde systemen maken gebruik van met PU beklede rollen of vacuümgrijpers om de afgewerkte oppervlakken te behouden en tegelijkertijd een uitlijningstolerantie van ±2 mm te handhaven tijdens hoogfrequente bewerkingen.
De patroonkeuze wordt bepaald door de massa van de rol, de buitendiameter en de afmetingen van de pallet. De 1-2-1-configuratie plaatst één rol aan de basis, twee in de middelste laag en één bovenop, wat zorgt voor optimale stabiliteit van het zwaartepunt bij uniforme diameters. Het 2-2-1-patroon biedt extra ondersteuning aan de basis voor grotere rollen, terwijl de 3-2-1-configuratie is gereserveerd voor smalle rollen onder de 500 kg, waardoor de palletdichtheid wordt gemaximaliseerd zonder de structurele integriteit in gevaar te brengen. De grijpertechnologie moet aansluiten op de materiaaleigenschappen: elektromagnetische arrays zijn standaard voor ferrostaal, terwijl vacuümzuigsystemen vereist zijn voor aluminium, koper of roestvrij staal. Om scheuren aan de randen en krassen op het oppervlak te voorkomen, maken de contactpunten van de grijper gebruik van met PU beklede rollen of flexibel crêpepapier (50 mm breed) dat zich aanpast aan onregelmatige oppervlakken. De PLC past de patroongeometrie automatisch aan op basis van vooraf geladen recepten, waardoor het mogelijk is om tijdens de productie van patroon te wisselen zonder tussenkomst van de operator. Deze programmeerbaarheid zorgt voor een constante stabiliteit van de lading tijdens transport, terwijl materiaalverspilling en schade door hantering tot een minimum worden beperkt.
Welke invloed hebben verpakkingslijnen met smalle en brede stroken op de eisen die aan stapelmachines worden gesteld?
De lijnconfiguratie bepaalt de stapelarchitectuur. Bij smalle stroken is een snelle cyclustijd en een compacte portaalconstructie essentieel, terwijl brede, zware lijnen versterkte constructieframes, servomotoren met een hoger koppel en een groter draagvermogen vereisen. De systeemkeuze moet aansluiten op de maximale spoelmassa, de toleranties voor de buitendiameter en de vereiste palletiseerdichtheid.
Verwerkingslijnen voor smalle stroken verwerken doorgaans rollen met een gewicht van 30 kg tot 4 ton en een buitendiameter tussen 500 mm en 1,500 mm. Deze processen vereisen snelle cyclustijden (15-25 seconden per plaatsing) om een doorvoersnelheid van 20-40 rollen per uur te bereiken. De stapelportaalconstructie kan gebruikmaken van lichtere servoaandrijvingen en een compact ontwerp, waardoor de investeringskosten en de benodigde vloeroppervlakte worden verlaagd. Daarentegen verwerken lijnen voor brede stroken rollen tot 25 ton met diameters tot 2,500 mm. Deze toepassingen vereisen een robuuste constructie, hydraulische systemen met een hogere capaciteit en langere cyclustijden (25-40 seconden) om veilige handlingmarges te garanderen. De doorvoersnelheid daalt vanzelfsprekend naar 5-8 rollen per uur, maar stabiliteit van de lading en behoud van het oppervlak blijven van cruciaal belang. Bij de dimensionering van het systeem moet rekening worden gehouden met het maximale palletgewicht (6,000 kg), de maximale stapelhoogte en de benodigde grijpkracht. Door een stapelmachine met de juiste specificaties te kiezen, wordt mechanische slijtage voorkomen, de onderhoudstijd verkort en een consistente output gegarandeerd die aansluit bij de snij- en wikkelcapaciteiten van de voorliggende processen.
| Factor | Smalle strookconfiguratie | Breedbandconfiguratie |
|---|---|---|
| Spoelgewichtbereik | 30 kg – 4,000 kg | 4,000 kg – 25,000 kg |
| buitendiameter | 500 mm – 1,500 mm | 1,200 mm – 2,500 mm |
| Doeldoorvoer | 20–40 spoelen/uur | 5–8 spoelen/uur |
| Cyclustijd | 15–25 seconden | 25–40 seconden |
| Portaalversterking | Standaard servoframe | Zwaar uitgevoerd gelast staal |
| Vloervoetafdruk | ~25 m × 8 m | ~35 m × 12 m |
Let op: Afmetingen en prestatiegegevens weerspiegelen typische industriële toepassingen. De werkelijke vereisten zijn afhankelijk van de metaalsamenstelling van de coils, de specificaties van de pallets en de beperkingen van de lay-out van de fabriek. Raadpleeg de technische specificaties voor nauwkeurige belastingberekeningen.
🔗 Gerelateerd : Ontdek meer oplossingen
📈 Selectiechecklist
Gebruik deze technische evaluatiematrix om de specificaties van de coil-stapelmachine te valideren aan de hand van uw productieparameters. Vergelijk elke eis met de technische documentatie van de leverancier voordat u tot aanschaf overgaat.
-
[ ] Gewichtsbereik van de spoel : Controleer de maximale massa van de spoel (standaard: ≤2,500 kg; zwaar uitgevoerd: tot 30,000 kg). Controleer of de laadcapaciteit van de pallet overeenkomt met de limiet van 6,000 kg.
-
[ ] Bereik buitendiameter spoel : Valideer de minimale en maximale buitendiameters (typisch: 500–2,500 mm). Zorg ervoor dat de portaalconstructie voldoende ruimte biedt voor de grootste voorraad.
-
[ ] Grijperinterface : Stem het materiaaltype af op de grijpertechnologie. Elektromagnetisch voor ferrostaal; vacuümgrijpers voor aluminium, koper of roestvrij staal. Controleer of de contactoppervlakken met PU-beklede rollen of zachte pads zijn.
-
[ ] Patroonprogrammeerbaarheid : Controleer of de PLC dynamische 1-2-1-, 2-2-1- en 3-2-1-sequenties ondersteunt. Bevestig de mogelijkheid tot schakelen tussen batches zonder mechanische herconfiguratie.
-
[ ] Positioneringstolerantie : Een nauwkeurigheid van ±2 mm van de portaalconstructie is vereist voor stabiele palletisering. Valideer de encoder-feedbacksystemen voor herhaalbare plaatsing.
-
[ ] Lijnintegratie : Bevestig PLC-compatibiliteit (Siemens S7, Allen-Bradley, enz.) en OPC-UA-connectiviteit voor ERP-synchronisatie en receptbeheer.
-
[ ] Stapelhoogte : Controleer de maximale hefcapaciteit (doorgaans 2,000–2,500 mm). Zorg ervoor dat het stapelen van 4–6 rollen binnen de transport- en opslagbeperkingen past.
-
[ ] Veiligheidsarchitectuur : Vereist lichtschermen, noodstopcircuits, overbelastingsbeveiliging en hydraulische overdrukventielen (bedrijfslimiet van 140 bar).
-
[ ] Doorvoerafstemming : Stem de cyclustijd (15-40 seconden) af op het beoogde aantal rollen per uur. Zorg voor synchronisatie met de upstream tourniquet- en inpakstations.
-
[ ] Controle van de beschikbare ruimte : Meet de beschikbare vloeroppervlakte. Smalle strooklijnen vereisen circa 25 m × 8 m; brede strooklijnen vereisen circa 35 m × 12 m.
-
[ ] Protocol voor oppervlaktebescherming : Bevestig de integratie met rekfolie (20–23 μm), HDPE, kraftpapier, geweven folie en VCI-papier applicatiesystemen.
-
[ ] Referentievalidatie : Vraag installatiegegevens op voor vergelijkbare metallurgische toepassingen (koudgewalst, gegalvaniseerd, aluminium, scheepsbouwplaten).
Raadpleeg voor uitgebreide richtlijnen voor de leidingarchitectuur het technische specificatieblad van de fabrikant en vraag een locatiegebonden technische beoordeling aan. Alle specificaties moeten worden gevalideerd aan de hand van de stroom-, perslucht- en constructiebelastingseisen van uw installatie voordat de definitieve aanschaf plaatsvindt.
🛡️ Conformiteitsverklaring : Deze apparatuur is ontworpen om te voldoen aan de ISO- en ASTM-vereisten. Controleer de specifieke certificeringen bij de fabrikant voordat u tot aanschaf overgaat.