Samenvatting: Een handmatig gewikkelde rol folie wordt gewikkeld op basis van de stemming van de ploeg. Bij het verpakken van folie op rol zijn drie belangrijke beslissingen met elkaar verbonden: hoeveel arbeid er per wikkeling nodig is, hoe consistent de folie de lading vasthoudt en of de lijn het tempo van de oprolmachine kan bijhouden. Wij leveren zowel handmatige als geautomatiseerde lijnen, en de juiste lijn hangt af van uw volumes en rolformaten.
Inhoudsopgave
- De vier dingen om af te wegen
- Handmatig wikkelen van coils
- De geautomatiseerde spoellijn
- Invoer en positionering
- Het ringwikkelstation
- Vastmaken en sluiten
- Typische configuratie
- Wat de video laat zien
- Selectie checklist
- Bediening en veiligheid
- Veelgestelde vragen over techniek
- Volgende stap
- Gerelateerd lezen
- Bronnen en standaarden
De vier dingen om af te wegen
De keuze voor coilverpakkingsapparatuur is gebaseerd op vier criteria. Arbeidskosten zijn de kosten van het personeel op het station. Verpakkingsintegriteit geeft aan hoe goed de folie en banden de lading tijdens het transport vasthouden. Doorvoercapaciteit geeft aan of het wikkelproces gelijke tred houdt met de oprolmachine stroomopwaarts. En complexiteit beschrijft de eisen die de lijn stelt aan de vloer, de luchttoevoer en het stroompaneel.
De meeste fouten bij de inkoop ontstaan doordat er een bepaalde snelheid wordt afgesproken zonder eerst de centrering van de rol te controleren. Een rol die niet in het midden ligt, verschuift immers tijdens het transport, ongeacht hoe snel deze is gemaakt.
Handmatig wikkelen van coils
Een handmatig station bestaat uit een foliedispenser, een draagbaar omsnoeringsapparaat en een paar mensen. De operators positioneren de rol, brengen de folie handmatig aan en spannen stalen of PET-banden eromheen.
Het werkt bij lage volumes en een beperkte variatie. De prijs is consistentie: de handmatig aangebrachte spanning varieert van wikkel tot wikkel, en het station heeft de meeste minuten per spoel nodig op het punt waar de rij erop wacht.
De geautomatiseerde spoellijn
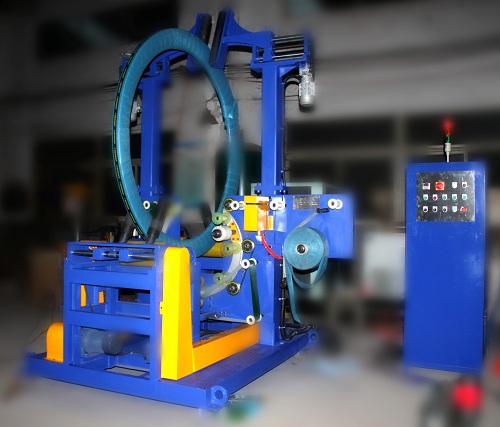
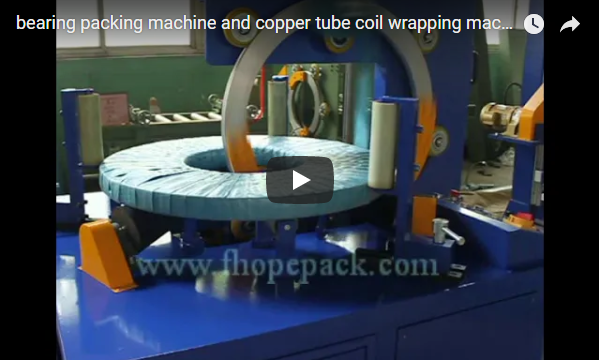
Een geautomatiseerde lijn transporteert de rol via een kettingtransporteur door gesynchroniseerde werkstations. Een wikkelring draait de folie om de stilstaande rol, een omsnoeringsunit brengt gespannen banden aan en de cyclus verloopt volledig geautomatiseerd. De lijn wordt afgestemd op de gewenste rolafmetingen en productiesnelheid.
Invoer en positionering
De rol komt via de transportband binnen en passeert een detectiestation. Sensoren registreren de positie van de rol, centreerarmen zorgen ervoor dat de as van de binnendiameter haaks staat op het midden van de wikkelring, waardoor de wikkel op een gecentreerde rol terechtkomt in plaats van een verschoven rol.
De positionering is het eerste wat geautomatiseerd inpakken doet, want niets wat daarna komt, kan een scheve startpositie corrigeren.
Het ringwikkelstation
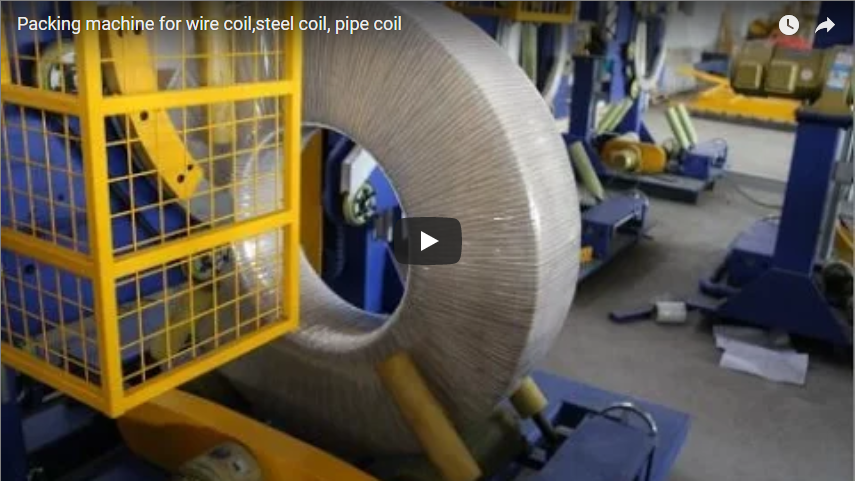
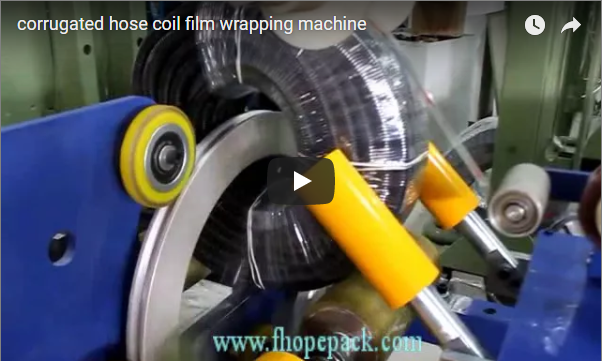
Bij het inpakstation blijft de rol stil liggen terwijl de foliering eromheen draait en de folie met een gecontroleerde overlapping aanbrengt. Voorrekrollen trekken de folie strak voordat deze wordt aangebracht, en de spanning wordt gehandhaafd door de aandrijving in plaats van door de operator.
Het resultaat is een hoes met gelijkmatige compressie en consistente overlapping van spoel tot spoel, waardoor de lading stevig op zijn plaats blijft tijdens trillingen tijdens transport.
Vastmaken en sluiten
Na het inpakken brengt de bandmachine banden aan op gespannen posities, waarbij de spanning is afgestemd op de lading. PET is geschikt voor ladingen die inzakken en enige spanningsregeneratie nodig hebben; staal wordt gebruikt voor zware, stijve randen. Waar randen extra versteviging nodig hebben, maakt een automatische sealer of krimprand de afwerking compleet. De volledige selectie wordt per project ingesteld.
Typische configuratie
De onderstaande cijfers geven de gebruikelijke uitgangspunten voor deze machineklasse weer en worden per project bevestigd.
| Parameter | Typisch bereik, bevestigd per project. |
|---|---|
| Spoelmaten | Envelop op maat gemaakt voor de binnen- en buitendiameter, breedte en het gewicht van de spoel; selectie per project. |
| Conveyor | kettingtransporteur met een afmeting afgestemd op de breedte van de spoel. |
| Omhulsel | draaibare ring met voorspanning en overlapregeling |
| Banding | staal of PET, spanning ingesteld per lading |
| uitgang | De lijncyclus is ingesteld op de stroomopwaartse wikkelingssnelheid, selectie per project. |
| Elektrische voeding | 380 V driefase 50 Hz, of 220 V eenfase voor lichtstations, afhankelijk van het project en de stroomvoorziening van de installatie. |
Wat de video laat zien
Onze beelden tonen een geautomatiseerde lijn die een rol op een transportband wikkelt en doorvoert naar de omsnoeringslijn. Het betreft een algemene demonstratie; de afmetingen van de rollen, de productiesnelheid en de lay-out voor uw specifieke fabriek worden daarom per project met ons afgestemd.
Selectie checklist
| Vraag | Bevestig per project |
|---|---|
| Spoelen per dag | handmatig station versus geautomatiseerde lijn |
| Spoelmaten | transportband en ringomhulsel |
| Transit-modus | Folie en omsnoeringsband nodig per lading |
| Stroomopwaarts tempo | lijnuitgang passend bij de spoel |
| Vloer ruimte | plattegrond en beschikbare diensten |
| Elektrische voeding | spanning, fase en frequentie op locatie |
Bediening en veiligheid
De productielijn wordt aangestuurd door een bedieningspaneel met een noodstop bij elk station. Vergrendelingen zorgen ervoor dat de operator uit de buurt blijft van bewegende transportbanden en de bandkop, en de wikkelring is ingesloten waar de cyclus automatisch verloopt. Houd de omgeving vrij terwijl de lijn draait en raadpleeg de machinehandleiding voor routinematige controles.
Veelgestelde vragen over techniek
V: Handmatig station of geautomatiseerde lijn? A: Bij lage volumes is een handmatig of semi-automatisch station geschikt; naarmate het aantal rollen per dag toeneemt, biedt een geautomatiseerde lijn meer consistentie en een hogere output. We bepalen de beste keuze op basis van de volumes per project.
V: Waarom is het centreren van de spoel het allerbelangrijkste? A: Een niet-gecentreerde spoel verschuift tijdens transport en kost tijd voor herpositionering; uitlijning vóór het wikkelen is het verschil tussen een stabiele lading en een lading die herwerkt moet worden.
V: Welke folie en banden worden gebruikt? A: Rekfolie met voorspanningsregeling en stalen of PET-banden die op de lading worden gespannen. Dit wordt per project bevestigd.
V: Kan de productielijn het tempo van de oprolmachine bijhouden? A: De output is afgestemd op de oprolsnelheid van de productielijn, zodat het oprollen geen knelpunt vormt.
V: Welke spoelmaten worden ondersteund? A: De transportband en ring worden op maat gemaakt voor uw binnen- en buitendiameter, breedte en gewicht per project.
Volgende stap
- Stuur een e-mail naar info@fhopepack.com met uw spoelafmetingen, volumes en opwikkelsnelheid.
- Binnen 48 uur sturen we u een vergelijking van de stations en de lijnen, evenals een plattegrond.
- We plannen een locatiebezoek in om de benodigde voorzieningen en vloeroppervlakte te controleren.
Gerelateerd lezen
- Draadspoelverpakkingsmachine met beweging van het wikkelstation
- Draadspiraalcompressiemachine en PET-omsnoeringsmachines
- Stalen spoelkantelaar met service op maat
- FHOPE verpakkingsmachine productlijnen
Bronnen en standaarden
- ISO 12100:2010 — Veiligheid van machines. Algemene principes voor ontwerp, risicobeoordeling en risicobeperking.
- EN 415-10:2014 — Veiligheid van verpakkingsmachines. Algemene eisen
- EN ISO 13849-1:2023 — Veiligheid van machines. Veiligheidsgerelateerde onderdelen van besturingssystemen
- Demonstratievideo van de FHOPE geautomatiseerde coilverpakkingslijn. Deze video is een algemene demonstratie; de afmetingen, productiesnelheid en lay-out van de coils zijn per project bevestigd.
Laatst beoordeeld: 10-10-2026