Samenvatting: Deze technische handleiding vergelijkt op zichzelf staande coilwikkelmachines met volledig automatische verpakkingslijnen voor de logistiek van staalrollen. U ontvangt een gestructureerde vergelijking van maattoleranties, cyclusrendement en systeemintegratie, waardoor inkoopteams de specificaties van de apparatuur kunnen afstemmen op de werkelijke doorvoereisen en de vereisten voor transportbeveiliging.
🛠️ Evaluatiecriteria
Het selecteren van het optimale verpakkingssysteem voor coils vereist het kwantificeren van vier operationele parameters: doorvoercapaciteit, folieverbruik, personeelsinzet en beschermingsconsistentie. Deze parameters bepalen direct de efficiëntie van de uitgaande logistiek, de materiaalkosten en de aansprakelijkheid voor transportschade, en vormen daarmee een meetbare basis voor investeringsbeslissingen.
Het evalueren van de verpakkingsinfrastructuur vereist een verschuiving van kwalitatieve beoordelingen naar datagestuurde prestatiedrempels. De doorvoercapaciteit bepaalt het maximale volume aan folierollen dat een systeem per ploegendienst kan verwerken, wat direct van invloed is op de ploegendienstplanning en de daaropvolgende logistiek. Het folieverbruik bepaalt de materiaalkosten, waarbij handmatige toepassing doorgaans 15-20% extra afval genereert als gevolg van inconsistente spanning en variatie in overlapping. De personeelsbezetting meet de afhankelijkheid van de operator, waarbij geautomatiseerde systemen het aantal medewerkers verminderen door de functies laden, wikkelen en omsnoeren te consolideren in één enkele leidinggevende rol. De consistentie van de bescherming is afhankelijk van gesloten-lus spanningsregeling en programmeerbare overlappingsinstellingen, wat zorgt voor een uniforme dekking die vochtindringing en oppervlakteslijtage tijdens transport voorkomt. Alle prestatiebenchmarks moeten worden gevalideerd aan de hand van testgegevens van de leverancier, aangezien de werkelijke resultaten variëren afhankelijk van de oppervlaktecondities van de folierollen, de omgevingsvochtigheid en de kalibratie van de bandspanning. Let op: Specifieke prestatiecijfers en prijsbereiken zijn gangbare schattingen in de branche en vereisen directe validatie door de leverancier voor uw operationele omgeving.
🏗️ Standalone spoelwikkelconfiguratie
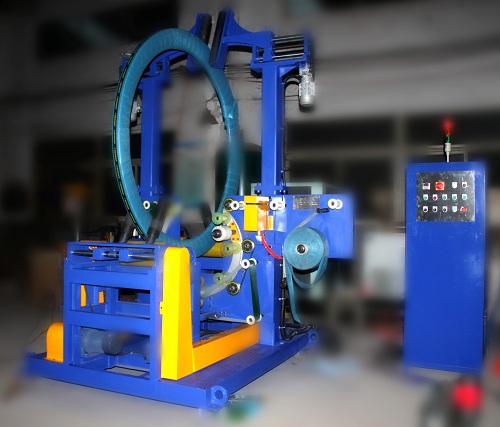
Een wikkelunit met één station automatiseert de folieaanbrenging en spanningsregeling voor geïsoleerde verwerkingsprocessen, geschikt voor rollen met een gewicht tot 25,000 kg en diameters tussen 500 en 2100 mm. Deze configuratie minimaliseert de initiële investeringskosten en vereist slechts integratie in de latere fasen voor het omsnoeren en de uiteindelijke stapeling.
Standalone wikkelsystemen functioneren als onafhankelijke werkcellen, ontworpen voor batchverwerking zonder de productiestroom te verstoren. Het draaiplateau positioneert rollen met een gewicht van 30 kg tot 25,000 kg op een veilige manier, terwijl verstelbare steunrollen binnendiameters tussen 300 en 610 mm en breedtes tot 1900 mm mogelijk maken. Operators voeren dimensionale parameters in via een HMI (Human-Machine Interface), die de benodigde verplaatsing van de foliewagen berekent en overlappingspercentages tussen 10% en 90% bepaalt. Het roterende draaiplateau en de horizontale foliewagen bewegen synchroon en brengen kraftpapier of rekfolie aan met programmeerbare spanning. Laterale stabiliteit wordt gewaarborgd door nauwkeurig geleide lagers in het draaiplateau, waardoor folieverschuiving tijdens snelle rotatie wordt voorkomen. Omdat deze units zich uitsluitend richten op het wikkelen, moeten bedrijven stroomafwaarts aparte omsnoeringsstations en stapelapparatuur integreren. De initiële investeringskosten blijven relatief laag, maar de totale eigendomskosten stijgen door de extra arbeidskosten en de kosten voor hulpmachines. Specifieke prestatie-indicatoren en prijsklassen zijn gangbare schattingen uit de branche en vereisen directe validatie door de leverancier voor uw specifieke operationele omgeving.
🔗 Gerelateerd : Ontdek meer oplossingen
📈 Geïntegreerde automatische verpakkingslijn
Een volledig geautomatiseerde verpakkingslijn synchroniseert het wikkelen, het snel omsnoeren en het robotgestuurd stapelen tot een continue materiaalstroom, waardoor cyclussnelheden van meer dan 150 rollen per uur worden bereikt. Deze architectuur elimineert knelpunten door handmatige handelingen en maakt programmeerbare stapelpatronen mogelijk die zijn geoptimaliseerd voor specifieke gewichtsverdelingen en buitendiameters.
Geïntegreerde verpakkingslijnen functioneren als continue verwerkingsgangen, waardoor tussenstappen tussen het inpakken en de uiteindelijke verzending overbodig worden. Na automatische centrering en uitlijning brengt de wikkelmodule beschermende lagen aan met behulp van een gesloten-lus spanningsregeling die de wrijvingsdruk dynamisch aanpast om een constante foliespanning te behouden, zelfs op olieachtige of stoffige coiloppervlakken. Na het inpakken beveiligen snelle omsnoeringseenheden de verpakking met stalen of plastic banden, waarbij elke omsnoeringscyclus in 35 tot 38 seconden wordt voltooid. Het systeem transporteert de beveiligde coil vervolgens naar een geautomatiseerde stapelmodule, die aangepaste stapelprogramma's uitvoert op basis van realtime gewichtsverdeling en metingen van de buitendiameter. Deze continue doorstroming beperkt de betrokkenheid van de operator tot het initiële laden en de systeembewaking, waardoor de arbeidskosten per eenheid aanzienlijk dalen. De architectuur vereist een hogere initiële investering en een specifieke infrastructuur, maar levert een superieure doorvoerconsistentie en minder garantieclaims. Alle doorvoercijfers en cyclustijden vertegenwoordigen typische industriële benchmarks; de werkelijke prestaties zijn afhankelijk van de coilmix, de ploegendienstplanning en de onderhoudsprotocollen.
🛡️ Technische en economische vergelijking
Een directe vergelijking laat duidelijke operationele afwegingen zien tussen geïsoleerde wikkelstations en gesynchroniseerde verpakkingslijnen, met name wat betreft het verminderen van folieafval, de afhankelijkheid van arbeidskrachten en de complexiteit van de systeemintegratie. Geautomatiseerde lijnen leveren een superieure consistentie en doorvoer, maar vereisen een hogere initiële investering en een specifieke infrastructuur.
De volgende matrix schetst de belangrijkste operationele verschillen tussen standalone wikkelunits en volledig geïntegreerde verpakkingslijnen. Standalone systemen geven prioriteit aan flexibiliteit en lagere instapkosten, waardoor ze geschikt zijn voor faciliteiten die minder dan 5,000 coils per jaar verwerken of die werken met sterk variabele coilafmetingen. Geïntegreerde lijnen geven prioriteit aan doorvoer en arbeidsefficiëntie en zijn gericht op grootschalige producties van meer dan 15,000 coils per jaar, waar een continue doorvoer de investering rechtvaardigt. Het verminderen van folieafval blijft een cruciaal onderscheidend kenmerk, waarbij geautomatiseerde spanningsregeling en programmeerbare overlapinstellingen consequent betere resultaten opleveren dan handmatige toepassing. De arbeidsafhankelijkheid verschuift van actieve machinebediening naar systeemsupervisie, waardoor de personeelsbehoefte met ongeveer 60-70% afneemt. De complexiteit van de systeemintegratie neemt toe bij geautomatiseerde lijnen, die een speciale elektrische infrastructuur, 20-40 vierkante meter vloeroppervlak en geavanceerde diagnostische monitoring vereisen. Inkoopteams dienen te vragen om door de leverancier gevalideerde prestatiegegevens, aangezien de werkelijke afvalpercentages, cyclustijden en energiebehoefte variëren afhankelijk van de specifieke coilspecificaties en omgevingsomstandigheden.
| Criterium | Losstaande verpakkingseenheid | Geïntegreerde verpakkingslijn |
|---|---|---|
| Doorvoercapaciteit | 20-30 spoelen per uur (gemiddeld) | Tot 150 spoelen/uur |
| Vermindering van filmafval | ≤5% met gesloten-lusregeling | ≤3% met zeer nauwkeurige spanning |
| Arbeidsafhankelijkheid | 1 operator (laden/lossen) | 0.5–1 operator (onder toezicht) |
| Beschermingsconsistentie | Overlap herhaalbaar binnen ±2% | Overlap herhaalbaar binnen ±1% |
| Geïntegreerde functies | Alleen inpakken | Inpakken + vastbinden + stapelen |
| Systeemdiagnose | Basis PLC-alarmen | Volledige SCADA-monitoring |
| Kapitaalinvesteringen | Matig (controleer dit bij de leverancier) | Hoog (controleer bij de leverancier) |
| Terugbetalingsperiode | 12–18 maanden (schatting) | 8–14 maanden (schatting) |
Alle cijfers vertegenwoordigen gangbare industriële benchmarks. Controleer de doorvoer, afvalpercentages, energiebehoefte en prijs rechtstreeks bij de fabrikanten van de apparatuur voordat u tot aanschaf overgaat.
🔗 Zie ook : Gerelateerde apparatuur
⚙️ Inkoop- en implementatieprotocol
De uiteindelijke apparatuurselectie moet aansluiten bij het jaarlijkse productievolume, de beschikbare vloeroppervlakte en de variabiliteit in spoelafmetingen, en vereist dat de leverancier alle prestatiedrempels valideert. Inkoopteams moeten de elektrische vereisten controleren, referentiewaarden voor filmafval opvragen en de flexibiliteit van HMI-recepten bevestigen voordat ze overgaan tot investeringen.
Een succesvolle implementatie van de apparatuur begint met een uitgebreide operationele audit. Bereken uw jaarlijkse spoelvolume en gemiddeld gewicht om te bepalen of een standalone unit of een geïntegreerde lijn aan uw doorvoereisen voldoet. Meet de beschikbare vloerruimte en zorg voor voldoende vrije ruimte voor spoelwagens, transportbandintegratie en veiligheidszones. Controleer of de spoelafmetingen binnen het operationele bereik van de machine vallen: buitendiameters van 500–2100 mm, binnendiameters van 300–610 mm en breedtes tot 1900 mm. Vraag een live test aan voor filmafval, waarbij 100 representatieve spoelen worden verwerkt om het werkelijke filmverbruik te meten ten opzichte van de theoretische dekking. Controleer of de gebruikersinterface snelle receptwijzigingen ondersteunt voor verschillende OD/ID-combinaties, waardoor de stilstandtijd tijdens het omstellen tot een minimum wordt beperkt. Vraag ten slotte de fabrikant om de elektrische specificaties en de vereisten voor de installatie, aangezien geïntegreerde lijnen doorgaans driefasenstroom vereisen in het bereik van 50–100 kW, terwijl standalone units werken binnen 10–15 kW. Alle technische drempelwaarden en financiële prognoses zijn typische schattingen. Valideer alle specificaties, stroomvereisten en prestatieclaims met uw leverancier voordat u het contract ondertekent.
🛡️ Conformiteitsverklaring : Deze apparatuur is ontworpen om te voldoen aan de ISO- en CE-vereisten. Controleer de specifieke certificeringen bij de fabrikant voordat u tot aanschaf overgaat.
🛠️ Veelgestelde vragen
V: Hoeveel kan ik folieafval verminderen door over te stappen op geautomatiseerd inpakken?
A: Geautomatiseerde systemen met gesloten-lus spanningsregeling verminderen de folieverspilling doorgaans met 15-20% in vergelijking met handmatige toepassing. Nauwkeurige overlapinstellingen tussen 10% en 90% elimineren inconsistentie door de gebruiker, terwijl programmeerbare spanning overrekking voorkomt. De daadwerkelijke besparing is afhankelijk van de oppervlaktecondities van de rol, de omgevingsvochtigheid en de kalibratie van de bandspanning. Controleer de streefwaarden voor afvalvermindering met uw leverancier aan de hand van uw specifieke coilmix.
V: Kan een losstaande machine spoelen met olieachtige oppervlakken verwerken?
A: Ja, mits het systeem gebruikmaakt van wrijvingsaangedreven steunrollen met instelbare contactkracht. De wikkelwagen regelt dynamisch de roldruk om grip te behouden zonder het spoeloppervlak te beschadigen. Deze adaptieve spanningsregeling zorgt voor een consistente folieaanbrenging, zelfs op vervuilde of stoffige spoelen met een gewicht tot 25,000 kg. Controleer de materiaalspecificaties en drukbereiken van de rollen bij de fabrikant.
V: Welk overlappingspercentage moet ik gebruiken voor exportzendingen?
A: Voor zeevracht moet de overlap tussen 60% en 70% worden ingesteld om de bescherming tegen vocht en zoutnevel te maximaliseren. Bij transport over land is doorgaans een overlap van 30% tot 50% vereist, waarbij een balans wordt gevonden tussen bescherming en materiaalefficiëntie. De HMI maakt een nauwkeurige aanpassing mogelijk van 10% tot 90% in stappen van 1%, waardoor recepten snel kunnen worden aangepast voor verschillende transportroutes. Pas de overlapinstellingen aan op basis van de specifieke dikte van uw verpakkingsmateriaal en de transportduur.
V: Heb ik een aparte elektrische infrastructuur nodig voor een complete verpakkingslijn?
A: Geïntegreerde verpakkingslijnen vereisen doorgaans driefasenstroom in het bereik van 50–100 kW, afhankelijk van het aantal motoren, verwarmingselementen en robotische stapelactuatoren. Losstaande verpakkingseenheden werken over het algemeen met een vermogen van 10–15 kW. Controleer de spanningscompatibiliteit (380–480 V) en de capaciteit van de stroomonderbreker met uw facility engineer en leverancier van de apparatuur. Alle vermogensspecificaties zijn gangbare industriële bereiken; controleer de exacte vereisten bij uw fabrikant.