🛠️ Achtergrond van de klant
Fabrieken die grote hoeveelheden draad- en kabelhaspels verwerken, hebben doorgaans verpakkingslijnen nodig die knelpunten door handmatige handelingen elimineren en tegelijkertijd een consistente spoelvorm garanderen. Door over te stappen van arbeidsintensieve wikkelstations naar geïntegreerde geautomatiseerde systemen, verminderen fabrikanten consequent de benodigde vloeroppervlakte, standaardiseren ze omstelprocedures en stemmen ze de productiecapaciteit af op de moderne logistieke eisen.
Middelgrote productiebedrijven die installatiedraad, stuurkabels en metalen spoelen met een kleine diameter produceren, werken vaak met verpakkingsafdelingen met meerdere, afzonderlijke handmatige werkstations. In de basisproductieomgevingen worden doorgaans 60 tot 80 spoelen per ploegendienst handmatig verwerkt, met wisseltijden van gemiddeld 12 tot 18 minuten tussen de verschillende kabeldiameters. Deze bedrijven hebben doorgaans jaarlijks 15 tot 25 schadeclaims tijdens transport als gevolg van inconsistente bundelspanning en onregelmatige spoelafmetingen. Het management streeft doorgaans naar een doorvoer van 100 tot 150 spoelen per ploegendienst, waarbij de afhankelijkheid van directe arbeid wordt verminderd en het risico op RSI wordt geëlimineerd. De operationele prioriteit verschuift van pure snelheid naar dimensionale herhaalbaarheid, materiaalbesparing en naadloze integratie met bestaande transportbandhoogtes (doorgaans 800 tot 900 mm) zonder dat structurele aanpassingen aan de bovenleidingen nodig zijn.
🏗️ Uitdaging
Handmatig oprollen en omsnoeren van kabels leidt inherent tot maatafwijkingen die het stapelen, de transportveiligheid en de compatibiliteit met geautomatiseerde verwerking in de latere fasen belemmeren. Operators hebben moeite om een uniforme spanning te handhaven bij verschillende kabeldiameters, wat resulteert in losse bundels, beschadigde isolatie en onvoorspelbare cyclustijden die de continue productieprocessen vertragen.
De belangrijkste beperking is niet de pure cyclustijd, maar de geometrische consistentie. Handmatig oprollen genereert doorgaans variaties in de binnendiameter van ±6–10 mm, wat de daaropvolgende uitlijning van de banden destabiliseert en betrouwbaar geautomatiseerd stapelen verhindert. Handmatig spannen verergert dit probleem, omdat de bandspanning fluctueert tussen 40 en 180 N, afhankelijk van de vermoeidheid van de operator. Dit leidt tot verschuiving van de bundel tijdens transport en een aangetaste integriteit van de buitenmantel. De eisen voor waterdichtheid van exportkwaliteit voegen krimpfolie-afdichtingsstappen toe die handmatige stations niet op lijnsnelheid kunnen uitvoeren. Faciliteiten die werken binnen beperkte ruimtes (ongeveer 15–20 m × 10–12 m) moeten deze processen consolideren in één continue workflow. De technische eis is een uniform systeem dat variabele kabeldiameters (4–30 mm) accepteert, een herhaalbare rolgeometrie behoudt en tussentijds handmatig tillen of herpositioneren overbodig maakt.
🔗 Gerelateerd : Ontdek meer oplossingen
📈 Oplossingsontwerp
Geïntegreerde verpakkingslijnen combineren nauwkeurig wikkelen, geautomatiseerd gespannen banderen en thermisch sealen in één continue workflow. Deze architectuur maakt gebruik van programmeerbare logische controllers (PLC's) om receptgebaseerde aanpassingen te beheren, waardoor herhaalbare spoelafmetingen, veilige bandering en consistente krimpfoliedekking worden gegarandeerd zonder handmatige tussenkomst tussen de verwerkingsfasen.
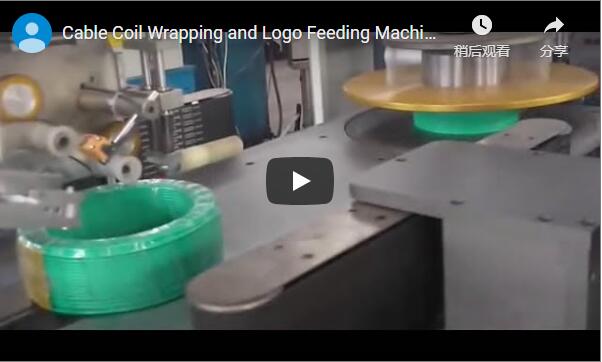
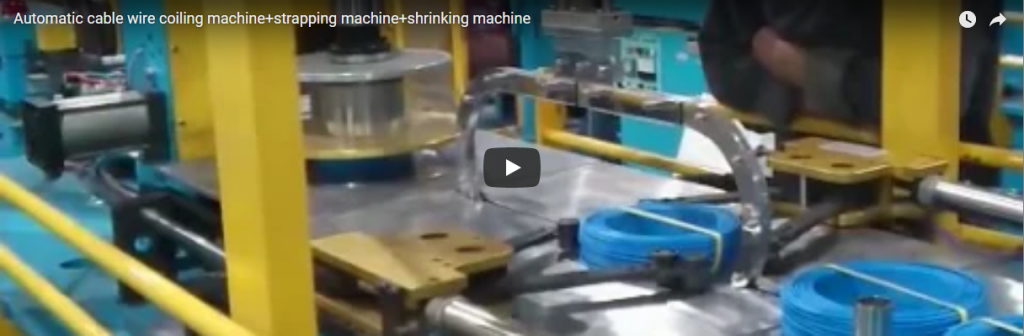
De geautomatiseerde oplossing combineert het oprollen, omsnoeren en sealen in een lineaire opstelling met een lengte van 13–16 meter. De oproleenheid maakt gebruik van servogestuurde traversemechanismen (precisiemotoren die de positionering en spanning automatisch aanpassen) om toleranties voor de binnendiameter binnen ±1.5 mm te houden over het kabelbereik van 4–30 mm. Een centraal besturingssysteem (PLC) slaat tot 50 productierecepten op, waardoor digitale lengtetelling en automatische cyclusbeëindiging bij vooraf ingestelde waarden mogelijk zijn. Het daaropvolgende omsnoeringsstation brengt polypropyleenband (12–16 mm breed) aan met elektronisch geregelde spanning (50–250 N) en maakt gebruik van een warmteverzegelkop die geschikt is voor >80% van de breeksterkte van de band. Een korte rollen- en kettingtransporteur transporteert de vastgezette rol naar een krimptunnel (instelbaar van 120–180 °C), waar voorgesneden PE-folie automatisch wordt getrokken en geseald. Er vindt geen handmatig tillen tussen de stations plaats en de gehele lijn werkt op één enkele stroombron van 12–18 kW.
| Parameter | Specificaties | Operating Voorwaarde |
|---|---|---|
| Bereik kabeldiameter: | 4 mm - 30 mm | Koper, aluminium, staallegeringen |
| Tolerantie van de binnendiameter van de spoel | ± 1.5 mm | Geverifieerd bij een diameter in het middensegment. |
| Max spoelgewicht | 60 kg - 90 kg | Afhankelijk van de materiaaldichtheid |
| Spanningsbereik van de band | 50 N – 250 N | Instelbaar per digitaal recept |
| Temperatuur van de krimptunnel | 120 ° C - 180 ° C | Op gas gestookt, afvoer naar de fabrieksuitlaat |
| Lijnsnelheid (nominaal) | 3–6 spoelen/min | Voor spoelen van 10–15 kg, lengte 8–12 m |
Let op: de specificaties geven de gangbare waarden in de branche weer. Controleer de exacte parameters bij de leverancier voor faciliteitsspecifieke validatie.
🛡️ Implementatie
De implementatie van geautomatiseerde verpakkingsinfrastructuur vereist doorgaans een gestructureerde installatiefase van één tot twee weken, gevolgd door gerichte training van operators op de gecentraliseerde bedieningsinterfaces. Fabrieken bereiken een stabiele productiecapaciteit door initiële validatiecycli op lagere snelheden uit te voeren en deze geleidelijk op te voeren tot de ontwerpcapaciteit, terwijl de integriteit van de afdichting en de maattoleranties worden bewaakt.
Mechanische uitlijning en elektrische integratie nemen doorgaans 4 tot 6 werkdagen in beslag. De inbedrijfstelling richt zich op het synchroniseren van de wikkelbeweging, de bandspanning en de snelheid van de krimptunneltransportband. Operators krijgen 3 tot 4 uur praktijkgerichte training gericht op receptselectie, HMI-navigatie en basisprobleemoplossing. Gedurende de eerste week draait de lijn op 60-70% van de ontwerpsnelheid om de dimensionale herhaalbaarheid en de consistentie van de afdichting te valideren. In de tweede week stabiliseert de doorvoer zich op de beoogde cyclustijden. Hoogte-uitlijning met de downstream palletiseermachines wordt doorgaans opgelost met behulp van verstelbare basisplaatjes (25-50 mm) of transportbanden. Preventief onderhoud omvat wekelijkse reiniging van de warmteafdichtingsbalk, smering van de geleiders en inspectie van de bandaanvoerrollen. Leveranciersondersteuning omvat doorgaans een mechanische garantie van 12 maanden en toegang tot diagnose op afstand voor aanpassingen aan het besturingssysteem.
| Controleer artikel | Passcriterium | Mislukt / Aanpassen |
|---|---|---|
| Coil binnendiameter | Variatie ≤ ± 1.5 mm vs. recept | Pas de dwarsgeleider of spanning aan. |
| Bandafdichting | Geen rafelen, gladde, door hitte gelaste verbinding | Verhoog de verblijftijd of de temperatuur. |
| Krimpfolie hechting | Geen bubbels, volledige foliedekking | De temperatuur in de tunnel of de transportsnelheid aanpassen. |
Het verificatieprotocol moet ter plaatse worden gedocumenteerd en tijdens de driemaandelijkse onderhoudsaudits worden gecontroleerd.
🔗 Zie ook : Gerelateerde apparatuur
⚙️ Resultatengegevens
De integratie van geautomatiseerde verpakkingsprocessen levert consequent meetbare verbeteringen op in doorvoer, materiaalgebruik en transportbescherming in vergelijkbare productieomgevingen. Prestatiecijfers moeten worden beschouwd als gangbare schattingen in de sector en niet als gegarandeerde resultaten, aangezien de werkelijke resultaten afhangen van specifieke materiaaleigenschappen, ploegendiensten en operationele omstandigheden.
Fabrieken die overschakelen van handmatige naar geautomatiseerde verpakking, zien doorgaans de volgende prestatieveranderingen gedurende een stabilisatieperiode van 90 dagen:
| metrisch | Voor (Handleiding) | Na (Automatisch) | Verbetering |
|---|---|---|---|
| Spoelen per ploegendienst | 60-80 | 130-160 | +90–110% |
| Afwijzings-/herwerkingspercentage | 6-10% | 1-2% | –75–85% |
| Schadeclaims tijdens transport per jaar | 15-25 | 2-4 (geprojecteerd) | –80–85% |
| Medewerkers gezocht voor de verpakkingslijn. | 4-6 | 1-2 (1 operator + 1 handler) | –50–65% |
| Gemiddelde omschakeltijd | 12-18 min | 3-5 min | –70–75% |
| Energiekosten per 100 spoelen | $ 25- $ 32 (geschat) | $ 19- $ 24 (geschat) | –18–25% |
Disclaimer: Alle cijfers zijn gangbare schattingen uit de branche, gebaseerd op vergelijkbare implementaties van verpakkingslijnen. De werkelijke prestaties kunnen variëren afhankelijk van materiaalspecificaties, ploegendiensten en de basisomstandigheden van de productielocatie. Controleer de prognoses bij de leverancier van de apparatuur en raadpleeg interne productiegegevens.
🛠️ ROI-analyse
De berekening van het rendement op investering voor geautomatiseerde verpakkingssystemen moet een gestandaardiseerde methodologie volgen die de besparing op arbeidskosten, de vermindering van materiaalverspilling en het voorkomen van schadeclaims combineert. Bedrijven moeten deze prognoses aanpassen op basis van lokale loontarieven, energieprijzen en werkelijke productievolumes om nauwkeurige terugverdientijden te bepalen.
Bij de financiële evaluatie moet gebruik worden gemaakt van een gestructureerd berekeningskader in plaats van vaste dollarbedragen:
-
Arbeidsbesparing: (Aantal medewerkers vóór automatisering – Aantal medewerkers ná automatisering) × Uurloon inclusief toeslagen × Jaarlijkse bedrijfsuren
-
Vermindering van materiaalverspilling: (Percentage overmatig handmatig gebruik van band/folie – Percentage automatisch op lengte snijden) × Jaarlijkse materiaalkosten
-
Schadeclaims voorkomen: (Jaarlijkse handmatige claims × Gemiddelde claimkosten) – (Jaarlijkse geautomatiseerde claims × Gemiddelde claimkosten)
-
Totale jaarlijkse besparingen: Som van de bovenstaande drie categorieën
-
Terugverdientijd: (Totale installatiekosten + integratiekosten) ÷ Totale jaarlijkse besparingen
De typische installatiekosten voor dit type systeem variëren van $140,000 tot $190,000, inclusief transportbanden, training en initiële reserveonderdelen. Bij een tweeploegendienst met een gemiddeld kabelvolume bedraagt de terugverdientijd doorgaans 10 tot 16 maanden. Bedrijven dienen de energietarieven, lokale arbeidskosten en aanpassingen in de verzekeringspremies te controleren alvorens de investering definitief goed te keuren.
🏗️ Checklist voor aankoopbeslissingen
Inkoopteams moeten de specificaties van de apparatuur controleren aan de hand van de bestaande infrastructuur, de capaciteit van de nutsvoorzieningen en de eisen voor materiaalverwerking voordat aankoopovereenkomsten worden afgesloten. Een systematische beoordeling van de afmetingen, de stroomspecificaties en de voorwaarden voor leveranciersondersteuning voorkomt vertragingen bij de integratie en garandeert operationele betrouwbaarheid op lange termijn.
-
[ ] Type en grootte van de kabelspoel: Controleer het kabeldiameterbereik (4–30 mm?) en het maximale spoelgewicht (≤90 kg?) ten opzichte van de systeemlimieten. Vraag naar opties voor een versterkt frame voor zwaardere spoelen.
-
[ ] Vloeroppervlak: Controleer of er minimaal 15 m vrije lengte en 3 m breedte is. Zorg ervoor dat de vrije hoogte meer dan 2.5 m bedraagt voor onderhoudstoegang.
-
[ ] Toegang tot nutsvoorzieningen: Controleer de beschikbaarheid van een gasleiding voor de krimptunnel, 380V/3-fasenstroom voor de transportbanden en 6 bar perslucht voor de bandaanvoersystemen.
-
[ ] Vaardigheidsniveau van de operator: Beoordeel de gereedheid van het team voor HMI-gebaseerde receptwijzigingen. Houd rekening met 3-4 dagen training door de leverancier als de interne expertise beperkt is.
-
[ ] Levertijd reserveonderdelen: Vraag de aanbevolen reserveonderdelenkit aan (warmteafdichtingsstaven, geleiderollen, naderingssensoren). Streef naar een levertijd van maximaal 14 dagen om stilstand te voorkomen.
-
[ ] Downline-integratie: Controleer of de palletiseermachine of stretchfoliewikkelaar de rollen accepteert bij een transportbandhoogte van 800-900 mm. Plan vulplaatjes of transferbanden in als er sprake is van een verkeerde uitlijning.
Alle specificaties dienen vóór aankoop te worden vergeleken met de officiële documentatie van de leverancier.
🛡️ Conformiteitsverklaring : Deze apparatuur is ontworpen om te voldoen aan de ISO- en CE-vereisten. Controleer de specifieke certificeringen bij de fabrikant voordat u tot aanschaf overgaat.
📈 Veelgestelde vragen
Technische vragen over geautomatiseerde verpakkingssystemen moeten betrekking hebben op operationele flexibiliteit, materiaalcompatibiliteit en onderhoudsvereisten. Duidelijke documentatie van omstelprocedures, toleranties voor filmdikte en serviceprotocollen stelt inkoopteams in staat weloverwogen beslissingen te nemen die aansluiten bij de productiedoelstellingen op lange termijn.
V: Hoe lang duurt het om over te schakelen van het oprollen van installatiedraad naar het oprollen van gepantserde kabel?
A: Het oproepen van het recept duurt doorgaans 1-2 minuten. Als de kabeldiameter aanzienlijk verandert (bijvoorbeeld van 6 mm naar 20 mm), moeten de geleiderollen en de spanningsinstellingen worden aangepast, wat 2-3 minuten extra kost. De totale omsteltijd bedraagt gemiddeld 3-5 minuten bij standaardprocedures.
V: Kan het omsnoeringsstation metalen omsnoeringsbanden verwerken in plaats van PP-banden?
A: De standaardconfiguratie maakt gebruik van polypropyleen. Stalen of metalen banden vereisen een andere sluitkop en een ander aanvoermechanisme. Leveranciers bieden doorgaans ombouwsets aan; controleer de compatibiliteit en levertijden voordat u bestelt.
V: Is de krimptunnel geschikt voor PE-zakken van verschillende diktes?
A: Ja. De tunnel is voorzien van transportbanden met variabele snelheid en een regelbare temperatuurregeling (120–180 °C). De standaard dikte van de PE-folie varieert van 50 tot 120 µm. Dikkere folies vereisen lagere transportsnelheden of hogere temperaturen; voer een validatierun met 3 rollen uit voordat de volledige productie van start gaat.
V: Wat is de garantie en servicedekking?
A: Mechanische componenten hebben doorgaans een garantie van 12 maanden. Diagnostiek op afstand van PLC's en een 24-uurs technische helpdesk zijn standaard. In grote industriële regio's wordt doorgaans binnen 48 uur een technicus ter plaatse gestuurd. Bevestig de regionale serviceovereenkomsten met de leverancier.
V: Is het mogelijk om na het krimpen van de folie een printer toe te voegen voor het labelen?
A: Inline labelapplicators kunnen na de tunnel worden gemonteerd, waardoor ongeveer 1 meter extra leidinglengte nodig is. Het besturingssysteem kan worden geprogrammeerd om het printen te starten vanaf een aangesloten thermische printer. Integratiekosten en PLC-programmeervereisten dienen te worden geverifieerd met de fabrikant van de apparatuur.
Alle technische antwoorden weerspiegelen typische industriële configuraties. Controleer de exacte mogelijkheden bij de leverancier van uw apparatuur.