[動画プレースホルダー]
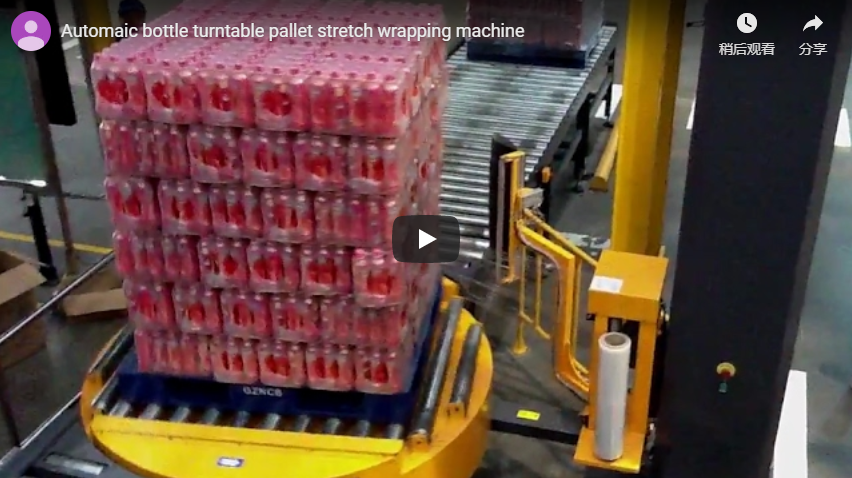
半自動パレットストレッチラッパーは、ターンテーブルまたは回転アーム構造を使用してユニットロードを固定し、手作業によるフィルムの無駄を削減しながら、輸送中の安定性を確保します。選定は、積載物の形状、生産量、および施設の自動化成熟度によって決まります。プレストレッチキャリッジは通常150~300%の伸長率を実現し、材料効率と安定した保持力のバランスを取ります。調達チームは、機械の仕様を文書化された安全プロトコルおよび検証済みの積載物処理要件に合わせ、運用スループットを最適化する必要があります。
🛠️ 標準概要
半自動ストレッチ包装機は、ISO 8611の積載安定性基準とASTM D4649のフィルム規格に基づいて動作するため、オペレーターは、規制遵守とすべての流通段階における積載物の完全性を確保するために、展開前にプレストレッチ比、フィルムゲージの互換性、およびターンテーブルの回転数制限を確認する必要があります。 ターンテーブル構成では、駆動プラットフォーム上でパレットが回転しますが、ロータリーアーム設計では、負荷を固定したままフィルムキャリッジを円周方向に移動させます。どちらのシステムも、垂直マストを使用してキャリッジの高さを調整し、フィルム層を重ねて巻き付けます。業界で一般的なターンテーブルの回転速度は 8 ~ 12 RPM ですが、遠心応力を排除するために、重心の高い負荷にはロータリーアームモデルが好まれます。フィルムの厚み、プレストレッチ比、およびラップパターンは、ユニットロードの特定の重量分布と形状に合わせて調整する必要があります。すべての半自動包装機を規制する単一の規制枠組みはありませんが、準拠するには、機械パラメータを検証済みの ASTM/ISO 性能しきい値に合わせる必要があり、有効日は製造業者の認証サイクルと地域の安全規制に関連付けられています。製造業者の主張を、実際のフィルムの種類と負荷条件と照らし合わせて必ず検証してください。 [Ref: ASTM D4649, ISO 8611, Integrated Knowledge]
🏗️主な変更点
手作業による包装から半自動システムへの移行により、オペレーターの処理能力が2~3倍に向上すると同時に、制御されたプレストレッチ技術と自動フィルム切断機構によってフィルム消費量が30~50%削減され、包装ラインの効率が直接的に向上し、材料の無駄が削減されます。 手作業による包装は、作業員の技術にばらつきがあるため、張力の変動や材料の無駄が生じる。半自動包装機は、プログラム可能な包装パターン、各サイクル終了時の自動フィルム切断、再現性を向上させるフィルムキャッチ機構などを導入している。 [Ref: Lantech]もう一つの重要な進化は、重心の高い荷物に対応するために回転アーム設計が採用されたことであり、荷物のずれのリスクがあるターンテーブル式モデルに取って代わった。プレストレッチ技術も大きく進歩した。旧式のキャリッジは低い比率しか提供していなかったが、最新のシステムではフィルムゲージが適合していれば、フィルムの破損なしに250~300%の伸長率を達成できる。 [Ref: Integrated Knowledge]これらの技術革新により、パレットあたりのコストと負傷リスクは削減されるが、作業員は機械の設定方法やフィルムの選択方法について訓練を受ける必要がある。
🔗関連情報:その他のソリューションを見る
📈 ビジネスへの影響
1日に50~200パレットを処理する配送センターにとって、半自動包装機は、包装の一貫性を標準化し、輸送の安全性を高め、さまざまな積載量に対応することで、完全な自動化を必要とせずに、測定可能な効率向上をもたらし、日々の業務処理能力を直接的に向上させ、輸送中の損傷を軽減します。 半自動機は、手作業と完全自動化ラインの戦略的なバランスを取るため、生産量が少ない場合や、非標準的な積載形状の作業に最適です。 [Ref: Innova Group]一定の包装張力は輸送中の製品損傷クレームを直接的に減少させ、自動フィルム切断などの省力化機能は作業者の疲労を軽減します。 [Ref: Lantech]設備投資額は構成や機能セットによって異なり、ターンテーブル型ユニットは通常8,000ドルから15,000ドル、ロータリーアーム型モデルは12,000ドルから25,000ドルの範囲ですが、正確な価格と投資回収期間はベンダーの見積もりによって異なります。 [Ref: Integrated Knowledge]設置面積も異なります。ターンテーブル式モデルは約6×6フィートの設置面積で済みますが、ロータリーアーム式包装機は最大10フィートのクリアランス半径が必要です。負荷量が変動する作業では、半自動システムの柔軟性がメリットとなります。半自動システムは、完全自動包装ラインのような高額な設備投資をすることなく、スループットを最適化できます。
🛡️ コンプライアンス対策
調達チームは、機械の仕様を文書化された安全プロトコルおよび業界標準に合わせ、負荷試験、オペレーターのトレーニング、および予防保守スケジュールを優先することで、規制遵守を確保し、職場の危険を最小限に抑え、すべての運用シフトにわたるサプライチェーン全体で一貫したユニット負荷の完全性を維持する必要があります。 主なコンプライアンス対策としては、プレストレッチキャリッジが選択したフィルムゲージ(通常15~25ミクロン)と互換性があることを確認すること、およびラップパターンが特定の物流チェーンに必要な荷重保持力を満たしていることを確認することが挙げられます。 [Ref: Integrated Knowledge]荷重試験は、実際のパレット構成で実施し、フォークリフトによる取り扱いや輸送中にずれが生じないことを確認する必要があります。試験では、張力計を使用して、上層、中間層、下層のフィルムにかかる力を測定します。 [Ref: Appendix C]オペレーター研修では、ターンテーブルへの適切なフィルムの配置、サイクル選択、フィルム搬送ローラーと張力設定の日常点検について学ぶ必要があります。 [Ref: Appendix C]メンテナンス手順では、ローラーからフィルム残留物を毎週清掃すること、摩擦パッドを10,000サイクルまたは6か月ごとに交換すること、光電センサーと緊急停止装置がCEまたはANSIの安全規格を満たしていることを確認することに重点を置く必要があります。 [Ref: Integrated Knowledge, Appendix C]不均一または不安定な負荷を扱う作業では、高比率でのフィルム破損を防ぐため、供給業者にプレストレッチ比率とフィルム伸長率の関係を示すチャートを依頼してください。ほとんどの18~20ミクロンフィルムの場合、200%のプレストレッチが安全な基準値となります。 [Ref: Appendix D].
🔗関連機器もご覧ください
⚙️ スケジュールと締め切り
半自動ストレッチ包装機の調達リードタイムは、通常、注文から納品まで4~8週間かかります。現場での設置とオペレーターのトレーニングには1~2日を要し、稼働準備を整え、日々の生産を妨げることなく既存の包装ワークフローにスムーズに統合できるようにします。 設置の前提条件として、水平な三相電源接続(機種によって220Vまたは380V)と、フィルムの汚染を防ぐためのゴミのない清潔で乾燥した作業エリアが必要です。 [Ref: Appendix C]メンテナンス間隔はメーカーや使用頻度によって異なりますが、標準的な手順では、チェーン駆動部を500稼働時間ごとに潤滑し、フィルム搬送ローラーを20,000サイクルごとに交換し、テンションベルトを四半期ごとに点検することを推奨しています。 [Ref: Integrated Knowledge]生産量を拡大する予定の事業では、2台目の機械またはアップグレードパスの予算を確保してください。ほとんどのメーカーは、自動フィルムカッターやリモート診断などのモジュール式拡張機能を提供しています。包装機を既存の包装ラインに統合する場合は、コンベアの調整にさらに1週間を見込んでください。半自動包装機自体には規制上の期限はありませんが、食品や医薬品などの業界では、社内コンプライアンス監査のために包装手順書の提出が求められることが多く、機械の試運転と同時にスケジュールの更新が必要になります。 [Ref: Integrated Knowledge].
🛠️ 購入決定チェックリスト
負荷安定性、フィルム節約量、処理能力、設置面積、電力要件、オペレーターのスキルレベル、予算制約などを評価し、機械の選定を日々の運用ニーズに合わせ、人員配置を最適化し、すべての施設における持続可能な包装事業の成長と規制遵守のための長期的な財務計画を確保します。
| 因子 | 何を評価するか | 標準範囲/閾値 |
|---|---|---|
| 負荷安定性 | 遠心力によるリスク | 荷物の高さが60インチを超える場合、または重量が200ポンド未満の場合は、回転アームを使用してください。 [Ref: Appendix D] |
| フィルム節約 | プレストレッチ比 | ≥200%で 材料コストと封じ込め力のバランスを取るために、20ミクロンのフィルムに推奨されます。 [Ref: Appendix C] |
| スループット | XNUMX時間あたりのサイクル | 15-25 ターンテーブル1台あたりのパレット処理能力(1時間あたり) 10-18 回転アームの場合、オペレーターのペースに応じて [Ref: Integrated Knowledge] |
| 床面積 | ターンテーブルと回転アームのクリアランス | ターンテーブル: 6×6フィート; 回転アーム: 10~12フィート ラックや壁との衝突を防ぐための半径 [Ref: Integrated Knowledge] |
| 電源 | 電圧と位相 | 220V/3相 or 380V/3相 一般的なこと。調達前に施設の電力容量を確認してください。 [Ref: Integrated Knowledge] |
| オペレータースキル | トレーニングの時間 | 2-4時間 基本的な操作には、高度なプログラミングには半日間の認定が必要です。 [Ref: Lantech] |
| 予算 | 機械+設置 | $ 8,000- $ 25,000 構成によって異なります。正確な価格と投資回収期間はベンダーによって異なる推定値であることにご注意ください。 [Ref: Integrated Knowledge] |
🏗️ よくある質問
Q:半自動機でパレットを包装するのにどれくらい時間がかかりますか?
標準的なサイクルタイムは、選択した包装パターンとターンテーブル速度によって異なりますが、パレット1枚あたり30~60秒です。回転アーム式包装機の場合は、パレット自体を回転させるのではなく、搬送体が積載物の周囲を移動する必要があるため、45~75秒かかる場合があります。 [Ref: Integrated Knowledge].
Q:プレストレッチキャリッジには、どんなストレッチフィルムでも使用できますか?
いいえ。フィルムは、破断することなく高い予延伸に耐えられる十分な伸長特性(200%以上)を備えている必要があります。一般的な工業用フィルムには、厚さ15~25ミクロンのキャストまたはブロー成形LLDPEが含まれます。フィルムの破損を防ぐため、必ずメーカーのゲージ適合表を参照してください。 [Ref: Appendix C].
Q:半自動包装機には専任のオペレーターが必要ですか?
はい、自動切断装置が設置されていない限り、オペレーターは負荷の位置決め、サイクルの開始、フィルムの終端処理を行う必要があります。ただし、サイクル開始時間をずらすことで、1人のオペレーターが複数の機械を効率的に管理し、人員配置を最適化することができます。 [Ref: Lantech].
Q:毎月必要なメンテナンスは何ですか?
月次点検手順には、フィルム搬送ローラーの摩耗点検、テンションローラーの接着剤残留物の清掃、ターンテーブルのアライメント確認を含める必要があります。摩耗した摩擦パッドを交換し、ベアリングに潤滑油を塗布する頻度は、500稼働時間ごとに行い、生産量に応じて調整してください。 [Ref: Appendix C].
Q:ターンテーブルのラッパーを後からロータリーアームにアップグレードすることはできますか?
いいえ。この2つの設計は、根本的に異なる機械構造と駆動システムを採用しています。調達チームは、高額な改修工事を避けるため、現在および将来の負荷プロファイルに合致する構成を選択する必要があります。 [Ref: Integrated Knowledge].