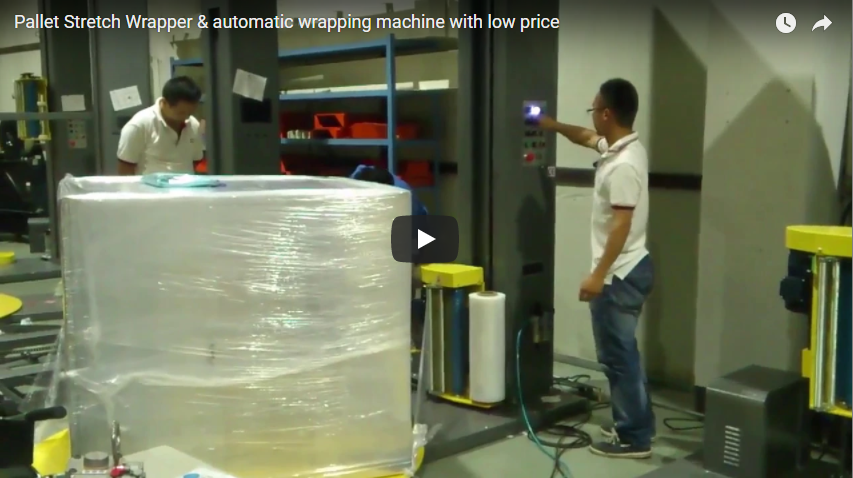
概要B100は、一体型電動ローラーコンベアターンテーブルデッキを備えたオンラインターンテーブルパレットラッパーで、パレット積載物を自動搬送ライン内でシームレスに投入、包装、排出できます。最大1,800kgの動的ペイロード、毎時24個以上のライン速度に対応するように設計されたこの機械は、250%電動プレストレッチフィルムキャリッジ、独立したVFDモーションプロファイリング、自動空気圧クランプ、ホットワイヤーカット、フィルムテールワイプステーションを備えています。ラインサイクル時間と包装フィルム歩留まりを確認するために、詳細な運動学および消耗品の計算を以下に示します。
目次
- ターンテーブル包装業者にとって「オンライン」とはどういう意味か
- パレットが包装材を通過する方法
- 自動クランプ、切断、拭き取りステーション
- ラッププログラムとコントロール
- B100 エンジニアリング仕様
- 実例:サイクルタイミング、ラインレート、およびフィルム歩留まり
- エンジニアリング選定チェックリスト
- 安全システムおよびEN 415-6への準拠
- エンジニアリングに関するよくある質問
- 次のステップ
- 関連レディング
- ソース
ターンテーブル包装業者にとって「オンライン」とはどういう意味か
従来の独立型ターンテーブル式包装機は、独立したフォークリフトステーションとして機能します。パレットは個別に配置され、回転テーブルに載せられ、包装され、取り出されます。これにより、フォークリフトの交通渋滞や、処理の遅延が発生します。
B100オンライン構成では、ターンテーブルを工場内の連続コンベアネットワークに統合します。回転式ターンテーブルベッドには、上流側の供給コンベアセクションと下流側の排出コンベアセクションに機械的および電気的に位置合わせされた、高耐久性の電動ローラーが装備されています。ラインPLCハンドシェイク信号による積載物の配置、センタリング、排出の自動化により、ラッパーは手動による材料搬送停止ではなく、スケジュールされたプロセスノードとして機能します。
パレットが包装材を通過する方法
- 供給移送上流側のコンベアはパレット積みの荷物を包装セルに向かって運び、包装機の入口ゾーンで停止し、出荷許可信号が合致するまで待機します。
- センタリングと位置決めターンテーブルの電動ローラーデッキが作動し、パレットを受け入れて、指定された光学ストップ位置(±5 mmのアライメント)まで移動させます。
- ラッピングサイクル可変周波数駆動装置(VFD)は、制御された加速ランプを使用してターンテーブルを最大12 RPMで回転させ、その間、電動フィルムキャリッジは負荷高さを移動します。下部、中間、および上部の補強ラップは、プリセットされたパラメータ(0~99層)に従って実行されます。
- ホーミングとアライメントターンテーブルは減速してインデックスクロールフェーズに入り、高精度近接センシングによってホームポジションに固定され、ローラーが排出コンベアの基準面に正確に一致するようにします。
- 排出口ターンテーブルのローラーが作動し、安定化され包装されたパレットを排出ラインに移動させると同時に、上流の機器にステーションが空いていることを知らせる。
搬入用および搬出用ローラーコンベアは、必要な床高、パレットの構造タイプ(ユーロ型、ブロック型、または外周ベース型)、および施設のレイアウトに合わせて構成されます。
自動クランプ、切断、拭き取りステーション
包装工程が完了すると、自動空気圧式機械装置がストレッチフィルムの制御を引き継ぎます。
- 空気圧グリッパーによるクランプ機械式のハサミ型グリッパーバーが、テーブル停止前にフィルムのウェブを捕捉します。
- 熱分離一体型で制御されたインパルス式熱線カッターは、負荷に対して残留張力をかけることなく、ウェブをきれいに切断します。
- テール仕上げ空気圧式機械式ワイプブラシが、LLDPEの自然な密着性を利用して、輸送中にフィルムの端がほどけるのを防ぎながら、パレットの表面にフィルムを平らに押し付けます。
- 次期スレッディンググリッパーはフィルムロールの先端をしっかりと保持し、キャリッジが事前にフィルムがセットされ、オペレーターの手動操作なしに次の積荷を固定できる状態になっていることを保証します。
ラッププログラムとコントロール
B100は、直感的なタッチスクリーンHMIと独立した緊急制御機能を備えた産業用PLCによって制御されます。
- ゾーンラップカウンター: 下部のラップ、中間層の重なり、および上部の防水ラップは、風速0~99の間で個別に設定されます。
- 自動高さ検知一体型の再帰反射型光電セルにより、不規則な形状の暗い段ボール箱や半透明の段ボール箱であっても、パレット積載物の上面の高さを自動的に検知します。
- インバーターモーションチューニング独立した周波数インバータにより、ターンテーブルモーターと垂直マストキャリッジの両方について、加速/減速速度を個別に調整できます。
- キャリッジねじ切りプロファイルキャリッジには人間工学に基づいた「W字型」フィルム通しドアが組み込まれており、2つのプレストレッチローラー全体に均一な接触を維持します。
B100 エンジニアリング仕様
| 仕様 / 定格 | |
|---|---|
| 動作モード | 全自動(インライン一体型) |
| スループット容量 | 1時間あたり24回以上の処理が可能(包装レシピとラインへの統合状況による) |
| 定格負荷容量 | 動荷重1,800kg(静的構造定格2,000kg) |
| ターンテーブルデッキ | 直径2,200mm、高耐久性旋回リングに精密チェーン駆動 |
| ターンテーブルの回転速度 | 最大12回転/分(VFDによる加減速調整可能) |
| 標準コンベア上部高さ | 400 mm(既存のコンベアシステムに合わせてカスタマイズ可能) |
| フィルムロールのパラメータ | LLDPE;幅:500 mm;フィルム厚:20~35 µm(標準:25 µm);コア径:76 mm |
| パワードプレストレッチ比 | 標準ギア比250%(固定ギアオプション:100%~300%) |
| キャリッジ垂直速度 | 最大2.9m/分(インバーター制御) |
| 制御アーキテクチャ | 産業用PLC、デジタルHMIディスプレイ、プッシュボタン、ラインインターロックI/O |
| 空気圧供給 | 0.6~0.8 MPa (6~8 bar)、乾燥ろ過空気 |
| 電源供給 | 交流380V、三相、50/60Hz(設置場所に応じて設定可能) |
| インストール済みドライブ電源 | ターンテーブル:0.75 kW、ターンテーブルローラー:0.75 kW、マスト駆動:0.37 kW、プレストレッチ:0.37 kW |
耐荷重に関する技術注記:ターンテーブルフレームおよび旋回リングベアリングは、静荷重2,000kgの機械的定格となっています。最大動作定格は、連続運転サイクルにおける構造疲労安全性を確保するため、12RPMの連続回転下で1,800kgの動荷重で認証されています。
実例:サイクルタイミング、ラインレート、およびフィルム歩留まり
以下の計算は、標準的な梱包条件下で、標準的な輸送用パレットがB100を通過する様子をモデル化したものです。
1. 試験負荷パラメータ
- パレット底面の寸法: 1,200 mm × 1,000 mm (周囲:
2 × (1.2 + 1.0) = 4.4 m). - 積載高さ:1,400 mm。
- ラップパターン:下部補強巻き2回、上部補強巻き3回、重ね合わせピッチ20%。
- ターンテーブル速度: 12 RPM (0.2回転/秒、または1回転あたり5.0秒)。
- キャリッジトラバース速度: 2.9 m/分 (0.0483 m/秒)。
2. ラッピングシーケンスの実行時間
- 垂直マスト移動移動距離(上り+下り)=
2 × 1.4 m = 2.8 m移動時間 =2.8 m ÷ (2.9 m/min) ≈ 0.965 min ≈ 58 s. - 固定補強ラップ:下(2巻き)+上(3巻き)=5巻き。固定回転時間=
5 wraps × 5 s/turn = 25 s. - 動作プロファイリングのオーバーヘッドソフトスタートランプ(0~12 RPM)、ホーミングクロールフェーズ、および空気圧クランプ/カットサイクルにより、約8秒間の運動学的デッドタイムが発生します。
- 駅構内での正味の作業完了時間:
58 s (traverse) + 25 s (dwell) + 8 s (profiling) ≈ 91 s.
3. ステーション処理能力とコンベア割り当て
- 1時間あたり24回の積荷を目標とした場合、各積荷は 150秒サイクル予算 (
3,600 s ÷ 24). - 利用可能な転送バッファ:
150 s - 91 s = 59 s. - この59秒という時間枠は、供給ローラーの搬送(15秒)、排出(15秒)、およびインターロック通信の余裕を十分に考慮でき、24 LPHという定格性能を完全に実証しています。
4. フィルム消費量と収益分析
- キャリッジ移動中のテーブル回転:
58 s × (12 RPM ÷ 60) = 11.6 rotations. - 負荷あたりの総回転数:
11.6 (traverse) + 5 (reinforcement) = 16.6 rotations. - 適用ウェブ長:
16.6 rotations × 4.4 m perimeter ≈ 73 m(周囲に適用される) - リニアマシンフィルム(ロールから引き出すタイプ): 250%のプレストレッチにより、1メートルの生フィルムは3.5メートルの包装用ウェブに伸びます(ストレッチ係数 = 3.5)。パレットあたりの生フィルム消費量 =
73 m ÷ 3.5 ≈ 20.9 m. - ロールあたりのパレット数: 標準的な 1,500 メートルの機械ロール (
15 kg総パッケージ収量:1,500 m ÷ 20.9 m/pallet ≈ 71 pallets per roll. - 1時間あたり24回の負荷で、フィルムロール1本は約 3稼働時間 ノンストップ生産。
(注:計算結果は理論的な一次近似値を示しています。張力緩和やフィルムのネックダウン挙動により、若干のばらつきが生じます。)
エンジニアリング選定チェックリスト
機械の寸法とコンベアの切り替え方法を最終決定する前に、以下のデータを決定してください。
- 寸法エンベロープパレットの最小および最大幅、長さ、および積載物の総高さ(木製スキッドを含む)。
- 動的重量範囲: 最も軽い負荷(回転中にずれが生じやすい)と最も重い負荷(1,800 kgの制限に近づく)。
- 時間当たりのライン処理量上流ラインから必要とされるパレット/時間(通常時および最大時)。
- コンベヤ基準既存プラントのコンベヤのローラー上端高さ、ローラー直径、中心ピッチ、および運転中の搬送速度。
- パレット構造フローパレット底板の向きとコンベアローラーの向きの関係(底板が落下することなくスムーズに転がるようにする)。
- 電気および空気インフラ乾燥した工業用圧縮空気(0.6~0.8 MPa)の供給が可能であること、および工場の電気設備仕様を満たしていること。
安全システムおよびEN 415-6への準拠
B100はEN 415-6 (包装機械の安全性:パレット包装機)に適合するように設計されており、 ISO 12100に基づくリスク評価の原則に準拠しています。
この機械は自動コンベアエリア内で稼働するオンラインユニットであるため、回転テーブル、可動式キャリッジマスト、コンベアの切り替え部における機械的な挟み込み箇所など、物理的な危険が存在します。
- 外周機械ガード頑丈な工業用外周フェンスは、機械の稼働範囲を歩行者の通行から隔離します。
- 防音安全ライトカーテン搬入・搬出通路を保護する光学式カーテンには、コンベアの静音センサーが組み込まれており、開口部を通過するパレットと周囲を横切る作業員を区別します。
- 安全インターロックメンテナンス用アクセスドアに統合された安全インターロックスイッチ、カテゴリ4/PLe緊急停止ボタン、およびOSHA準拠の施錠可能な電気遮断スイッチ。
エンジニアリングに関するよくある質問
Q: ターンテーブルのローラーベッドは、ラインコンベアとの位置合わせをどのように維持するのですか? A: VFD位置決めプロファイルと高精度誘導近接スイッチによって駆動される自動ホーミングルーチンにより、ターンテーブルは12 RPMからクリープ速度まで減速され、ローラーの位置合わせが±5 mm以内になるようにブレーキがかけられます。
Q:軽量または不安定な箱を、ずれることなく毎分12回転で包装できますか? A:はい、プログラム可能なVFD加速制御により可能です。さらに、オプションの空気圧式オーバーヘッドトッププラテン(安定化プレート)を取り付けることで、回転中に下向きのクランプ力を加えることができます。
Q: 主な運用保守要件は何ですか? A: 定期保守は、ロール交換、キャリッジローラーからのフィルムダストの除去、チェーンの張力チェック、および空気圧式切断ワイヤー/ワイプブラシの摩耗点検に限られます。
Q: 包装ゾーンにはどのような安全分類が適用されますか? A: EN 415-6 では、自動ラインに設置されたターンテーブル式包装機には、カテゴリ 3 / PLd またはカテゴリ 4 / PLe の安全アーキテクチャを満たす、周囲ガードと開口部の光学保護が必要です。
次のステップ
B100をパッケージレイアウトに組み込むには:
- ライン仕様書を提出してくださいパレットの寸法、最小/最大積載高さ、ペイロード重量、および必要なラインスループットをメールで送信してください。 info@fhoppack.com.
- 受入ラインレイアウト図当社の機械設計チームは、ローラーの移行点とフェンスの配置を示す統合レイアウト図を24時間以内に提供いたします。
- シミュレーションと提案のレビュー検証済みのサイクル計算、電力負荷仕様、および工場受入試験(FAT)パラメータを含む正式な技術提案書を受け取ります。
関連レディング
ソース
- OEM機器技術資料: FHOPE包装機B100のエンジニアリング仕様
- 運用ビデオ記録オンラインターンテーブル式パレット包装機のビデオアーカイブ
- 国際包装安全基準: EN 415-6(包装機械の安全性:パレット包装機)
- リスク低減基準ISO 12100:2010(機械の安全性-設計に関する一般原則)
最終技術レビュー:2026年10月24日