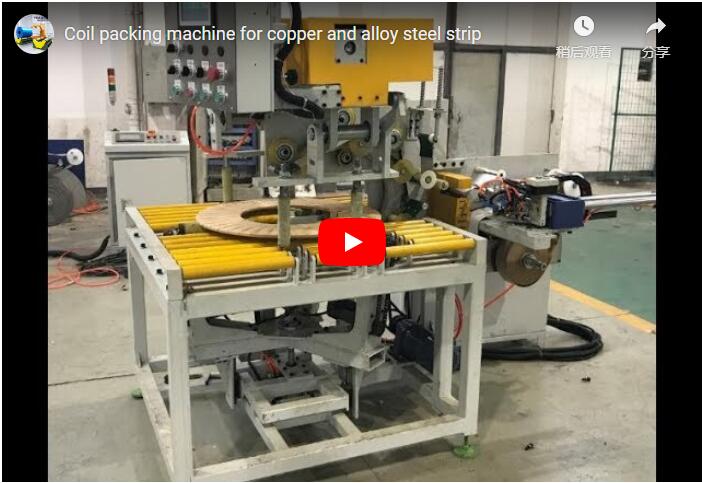
概要:このページは、スリットコイルや非鉄金属コイルを出荷するバイヤー向けで、層の伸縮、表面の傷、または端の反りといった欠陥のあるコイルの納品は許容できないという方を対象としています。これらの3つの欠陥の原因、梱包ラインがそれぞれどのようにそれらを防止するのか、そして発注前に確認すべき事項について説明します。さらに下に掲載されている動画は、稼働中のコイルラインの様子を映したもので、性能記録というよりは、各工程の様子を把握するための参考資料として役立ちます。
https://www.fhopepack.com/orbital-stretch-wrapper.html
このページの内容:このページが判断の助けとなること·伸縮性·表面の傷·エッジの歪み·ラインがそれらにどのように対処するか·クリップが示すもの·購入者の確認チェックリスト·よくある質問·関連情報·次のステップ
このページは、あなたが何を決定するのに役立ちますか?
コイルがしっかりと巻かれた状態では、3つのリスクが伴います。それは、層がずれること、外側の巻き線に傷がつくこと、そして端が潰れることです。これら3つのリスクは、コイルが出荷されるずっと前にすでに決まっています。最初のリスクは巻き付け張力によって決まり、2番目のリスクは巻き線に接触するものによって決まり、3番目のリスクはストラップの取り付け方によって決まります。
このページでは、各欠陥について詳しく説明し、サプライヤーに確認できる具体的な内容へと落とし込んでいます。それぞれの欠陥について、それを防ぐための設計の詳細と、その詳細が実際に機能していることを示す受入試験結果が示されています。
伸縮:層が一直線からずれる
巻線コイルの各層は、半径方向の圧力によって互いに保持されています。この圧力が失われると、伸縮現象が発生し、内側の巻き線が横方向にずれて、コイルの表面が段差状または円錐状になります。これは一方通行の欠陥です。一度層がずれてしまうと、後続の巻き付けや結束では元に戻すことができず、通常はコイルを巻き直す必要があります。
スリット加工が一般的な出発点です。スリット加工時に生じる湾曲、つまり中央部の偏りによって、ストリップの一方の端が長くなり、その不均衡が層間ずれとして現れます。巻線張力が低い場合、あるいは幅方向に不均一な場合も、同様の現象がより直接的に起こります。いずれにしても、コイルは何かに支えられている間だけ安定します。
保管と輸送が残りの部分を決定づける。コイルを垂直に立てると、内側の巻き線に自重がかかるため、幅全体を支える支えがないと下層が垂れ下がる。支えのないコイルを積み重ねると、同じ方向に圧力がかかる。落としたり、強く掴んだりすると、一瞬で位置がずれてしまう可能性がある。
線がそれを防ぐ仕組み:
- 向き。搬送および積み重ね中は、コイルを水平に保つようにしてください。そうすることで、層がずれることなく積み重ねられた状態を維持できます。
- 包装。フィルムは外側の包装材を内側に押し込み、放射状の拘束力を加える。これは層間の滑りに対する実際の圧力となる。
- 結束。結束バンドは、コイルが製造ラインから出荷される前に層を締め付け、コイルの取り扱い中も層を固定します。
- エッジガイド。ライン入口にあるガイドにより、ストリップが幅方向にずれることなく、まっすぐに送り込まれるように制御されます。
サプライヤーに確認すべき事項:
- コイルの向きは、ライン全体にわたって一定です。 コイルがコンベアからパレットまで水平に保持されているか、また、途中でコイルが垂直に立てられる箇所があるかどうかを尋ねてください。
- 包装と積み重ねの順序。 積み重ねる前にフィルムを貼ると、取り扱い中のコイルを保護できます。積み重ねた後にフィルムを貼ると、積み重ねている間、コイルは保護されません。
- 出荷時のコイルの写真。 伸縮式ケースの結論は、平らな面になったコイルが届くというものだ。目的地で撮影された写真を送ってもらうよう依頼しよう。
- 巻き取り張力制御。 張力が設定され、テーパー状になっているかどうか、またどのように測定されているかを尋ねてください。
表面の傷:外装に傷あり
コイルの外側の巻き線は、最初に何かに接触する部分なので、そこに傷がつきます。縦方向の傷は、コイルを硬い表面に沿って引きずることで生じます。弧状の傷は、コイルが回転しながら固定された物体に擦れることで生じます。いずれにしても、傷は金属に残るため、上側の巻き線を検査すれば誰でも見つけることができます。
原因のほとんどは接触と順序です。保護されていないエッジ(ローラーの端、ガードリップ、フォークの先端など)がコイル本体に接触する。コイルとローラーの間に切りくずや破片が挟まる。バンド掛けやラッピングの際に、フィルムが貼られる前に工具が裸のコイル上を通過する。裸のコイルがラインに直接乗せられず、コンクリートの上に置かれる。
予防策は主に表面の清掃と整理整頓に関するものです。ローラーやガイドにはコーティングやパッドを施し、搬送経路は清潔に保ち、コイルは再度取り扱う前にラップで包むか側面を保護する必要があります。リフトには硬いグラップルではなく、真空パッドやパッド付きクランプを使用し、むき出しのコイルは硬い床に直接触れないようにします。
サプライヤーに確認すべき事項:
- 接触面。 ラインに沿って歩き、コーティングされたローラー、パッド付きのガイド、柔らかいフォークの接触点を探してください。
- むき出しの金属がどれほど遠くまで旅をするか。 むき出しのコイルが1メートル動くごとに、それをマークするチャンスが生まれる。その距離がどれくらい短いか尋ねてみよう。
- 自分のコイルで実験する。 各ステーションごとにコイルを取り外し、ライトの下でトップラップを点検してください。
縁の座屈:リムが崩れる
リムは巻きコイルの中で最も薄く、最も露出している部分であり、表面とは異なる破損の仕方をします。座屈とは、端の部分、特にストラップが交差する部分で局所的に潰れたり広がったりする現象です。バンドが内側に強い力で引っ張られると、その力が広がるものがない状態でストリップの端に伝わり、端が破損します。
薄い、または柔らかい帯状の材料は、荷重を支える材料が少なくなるため、状況を悪化させます。また、コイルを端と端を合わせて積み重ねると、一方の端がもう一方の端に押し付けられるため、状況はさらに悪化します。さらに、持ち上げたり移送したりする際の衝撃も問題となります。
ここでの防止策は設計上の工夫であり、注意深く見ればすぐにわかります。各ストラップの下にはエッジプロテクターが配置されているため、バンドはストリップの端を切り裂くのではなく、プロテクターに押し付けられます。ストラップの位置はリムから少し離れた位置にあり、張力は「きつい」と感じる程度ではなく、目標値に設定されます。パレット上のコイルはセパレーターの上に置かれるため、リム同士が接触することはありません。
フィルムをストラップの前に貼ると、バンドの下にクッション層ができます。これが、梱包とバンド掛けの順番が、使用する機材リストよりも重要になる理由の一つです。
サプライヤーに確認すべき事項:
- エッジプロテクターとその装着位置。 ストラップのどの位置にプロテクターが取り付けられているかを確認し、合格判定の際にそれらを調べてください。
- ストラップの締め具合を文字で表記してください。 目標値と、その値が測定される時点を尋ねてください。
- パレットインターフェース。 コイルを分離しているものは何か、また、スタックが表面側に負荷をかけるのか、それともリム側に負荷をかけるのかを尋ねてください。
梱包ラインがそれらにどのように対処するか
これら3つの欠陥をまとめて読むと、このラインの役割が明確になる。コイルが硬い表面に触れないようにし、巻線層をしっかりと固定し、ストラップにかかる荷重が端に到達する前に分散させる必要があるのだ。
- 伝える。 ローラーベッドやプラットフォームはコイルを水平方向に保持し、それらの接触点が傷のつくかつくらないかの分かれ目となる。
- バンディング。 バンドは巻き取った層を固定してずれを防ぎ、その下に保護材を配置することで、バンド自体の負荷を分散させる。
- ラッピング。 フィルムは本体を密閉し、層間滑りに対する圧力を加え、コイルが残りの輸送に耐えられる表面を提供する。
- スタッキング。 パレットとその仕切り板によって、一番下のコイルが積み重ねられた荷物を表面で支えるか、縁で支えるかが決まります。
順序は設備と同じくらい重要です。積み重ねる前に包装することで、コイルは積み重ねられる際に既に保護されます。包装前に結束することで、フィルムを巻き付ける際に層がしっかりと固定されます。製造ラインがどの順序で製造しているのか、そしてその順序はどのように決定されたのかを確認してください。
機械ラインのクリップが示すもの
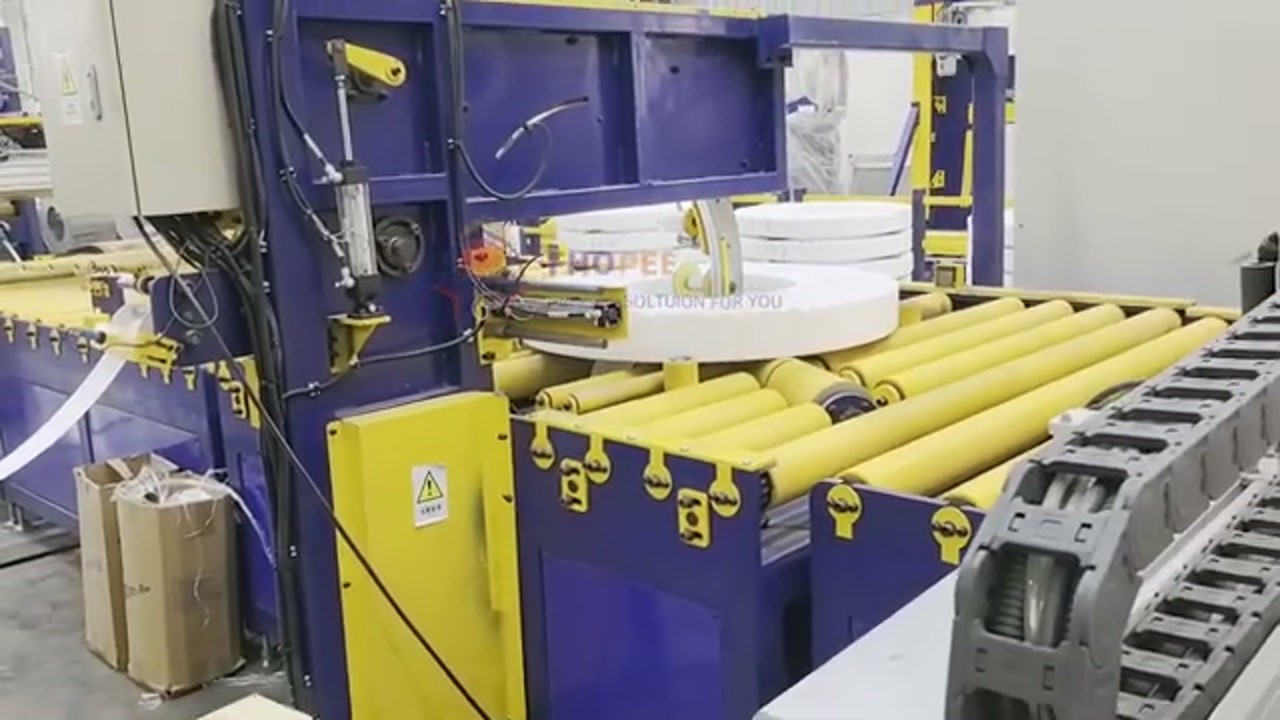
この動画は、稼働中のコイル製造ラインを示しています。コイルは黄色のローラーコンベア上に水平に並べられ、コイル本体にはバンドが巻かれ、透明なストレッチフィルムで覆われています。また、コイルが積み重ねられている様子も映し出されています。動画の最後の部分は、カメラが連続して捉えた映像です。これは、サンプリングされたフレームからの直接観察に基づくメモであり、性能テストではありません。
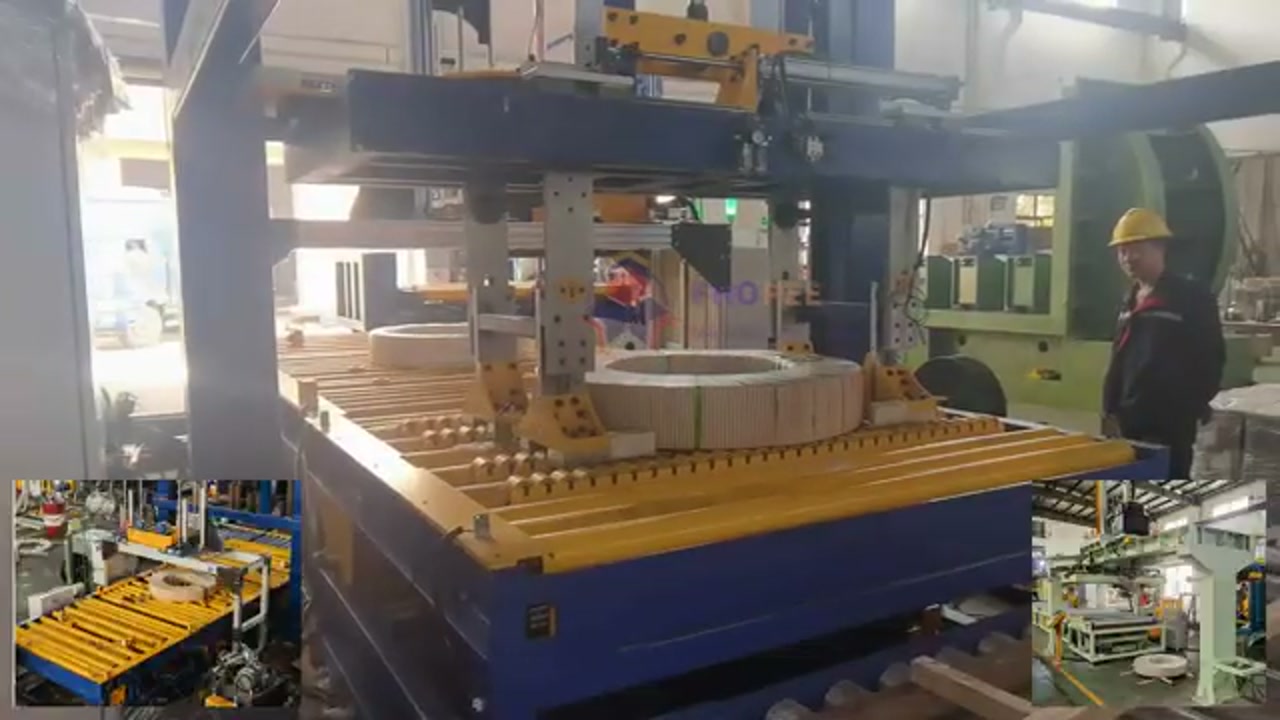
この映像には、読み取り可能なサイクル時間、エッジプロテクターの取り付け、またはラップサイクルの完了は映っていません。この映像から何かを読み取る前に、知っておくべき2つの制限事項があります。最初の82秒は複数パネルの編集なので、パネルの順序は処理順序の証明にはならず、カット中に時計は動いていません。
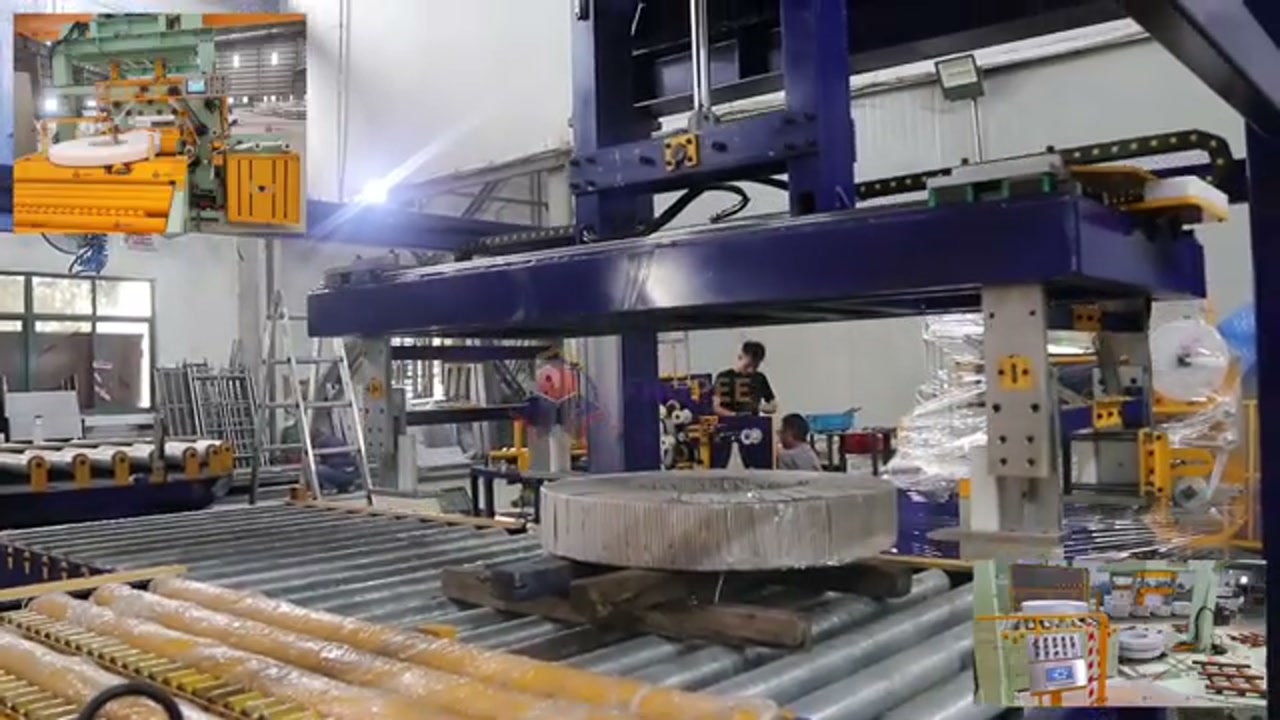
画面上には判読可能な数値も表示されていないため、速度、張力、容量などを読み取ることはできません。線もコイルも実在するもので、数値は映像には映っていません。
購入者確認チェックリスト
6つの質問で、その配線がコイルを適切に保護できるかどうかを判断します。これらの質問は書面で提出し、回答は見積書と一緒に保管してください。
| サプライヤーに問い合わせてください | 購入を決める理由 |
|---|---|
| エッジ保護設計:プロテクターの種類と、ストラップのどの位置にプロテクターが装着されるか | ストラップにかかる荷重は分散させなければ、リムが荷重に耐えきれず座屈してしまう。 |
| ストラップの張力目標値とその測定点を記述する | 感覚で張力を調整すると、コイルの端が潰れてしまう。 |
| フィルムの注文と仕様:結束前か後か、種類、コイルあたりの巻き数 | ストラップの下のフィルムはクッションになるが、上のフィルムはそうではない |
| コイルの仕様:外径範囲、内径、ストリップ幅、厚さ、グレード、重量 | 最も繊細なコイルがラインに合うかどうかを決定します |
| カットなしのサイクル1回、カメラ1台、時計が見える | シーケンスとタイミングを示す唯一の映像 |
| レイアウト図と制御アーキテクチャ | 駅が1つの路線上にあるか、別々のユニットであるかを示します |
これをサプライヤーに送付し、そのままコピーしてください。
- 各ストラップの位置ごとに、使用するプロテクター、目標張力、および測定箇所を記載してください。
- フィルム:バンドを巻く前または後に貼る、種類、伸縮性、コイルあたりの巻き数。
- お見積もり対象のコイルの仕様:外径、内径、ストリップ幅、厚さ、グレード、重量。
- 時計を作動させた状態で、1台のカメラで撮影したノーカットの映像1サイクルと、レイアウト図。
- むき出しのコイルが保護されずに搬送される箇所と、ローラーやガイドにコーティングされているもの。
- 弊社資料に掲載されている参考設置事例における、出荷時のコイルの写真です。
- 弊社のコイルに対して実施する受入試験の内容と、その結果の測定方法についてご説明ください。
FAQ
ストラップだけで伸縮を止められるのか?
いいえ。バンドはしっかりと巻かれている間は層を固定しますが、伸縮は巻き付け張力とコイルの保管・積み重ね方から始まります。バンドは補助的な役割を果たしますが、根本的な解決策ではありません。もし供給業者がバンドを解決策として提示するなら、巻き付け張力は何によって決まるのかを尋ねてください。
回線監視ビデオからサプライヤーのセキュリティ対策を判断できますか?
編集された映像ではダメです。動画ではステーションや機器の様子は確認できますが、ストラップの張力、各位置の保護装置、コイルが無傷で到着するかどうかなどは確認できません。それらは資料や、実際にコイルを操作して確認することで得られる情報です。
コイルは必ず目線と水平方向に移動しなければならないのか?
ほとんどのコイルの場合、そうです。垂直保管では、コイルの重量が内側の巻き線にかかるため、伸縮が始まります。製造工程で垂直コイルが必要な場合は、アップエンダーがコイルの全幅を支える必要があります。垂直コイルが必要ない場合は、アップエンダーのないラインはギャップではありません。
関連する読書
- オービタルストレッチラッパー ―層滑りに対する放射状の拘束を加えるフィルムステージ。
- 自動コイル梱包ライン ―これらの駅が属する路線構成。
- 鋼コイル結束機 ―結束装置、およびエッジプロテクターの設置場所。
- スチールコイル包装機 ―映像の中央部分には、包装工程が映し出されている。
- 自動ストラップ機 ―同種の結束機器。
- コイル反転および傾斜装置 ―垂直コイルを必要とする購入者向けの、方向転換装置。
次のステップ
コイルの仕様(外径、内径、ストリップ幅、厚さ、グレード、日産量)をサプライヤーに送付してください。このページに掲載されているクリップにはこれらの数値は含まれていないため、必要な情報はサプライヤーから入手する必要があります。
次に、上記の7つの質問を送信し、エッジ保護設計、ストラップの張力目標、フィルムの注文内容を文書で要求してください。
次に、カットされていないコイルを1回、タイマーを作動させた状態で予約し、最もデリケートなコイルを承認サンプルとして使用してもらいます。そのやり取りを開始するには、お問い合わせページをご利用ください。
最終更新日: 2026年09月21日
公開日: 2026年09月21日