概要この全自動インラインパレット包装ラインは、動力付きローラーコンベアでパレット積載物を搬送し、一体型空気圧式上部プラテンで高容積または不安定な商品を固定し、チェーン駆動ターンテーブルで周囲を包装し、オペレーターの立ち会いなしにフィルムの端を自動的に切断、クランプ、拭き取ります。ライン統合用に設計されており、最大1,800 kgのユニット積載物に対して、 1時間あたり最低24積載物(総サイクル時間150秒)の実績のあるスループットを実現します。垂直プレストレッチキャリッジの移動速度は2.9 m/分で、サイクル時間は積載物の高さ、補強材の巻き数、コンベアのインデックスによって決まります。オペレーターの日常業務は、フィルムロールの交換と定期メンテナンスのみに限定されます。
目次
- 無人包装サイクルの仕組み
- 機械仕様
- 負荷高さによる運動学的サイクル時間解析
- 荷重範囲、オーバーハング、およびターンテーブルの形状
- シフトごとのフィルム消費量とロール交換頻度
- 上流側の結束バンドとトップシートの供給統合
- 制御、圧縮空気、および安全基準への準拠
- ラインエンジニアリング選定チェックリスト
- エンジニアリングに関するよくある質問
- アプリケーションエンジニアリングと問い合わせの次のステップ
- 関連レディング
- エンジニアリング規格と情報源
無人包装サイクルの仕組み
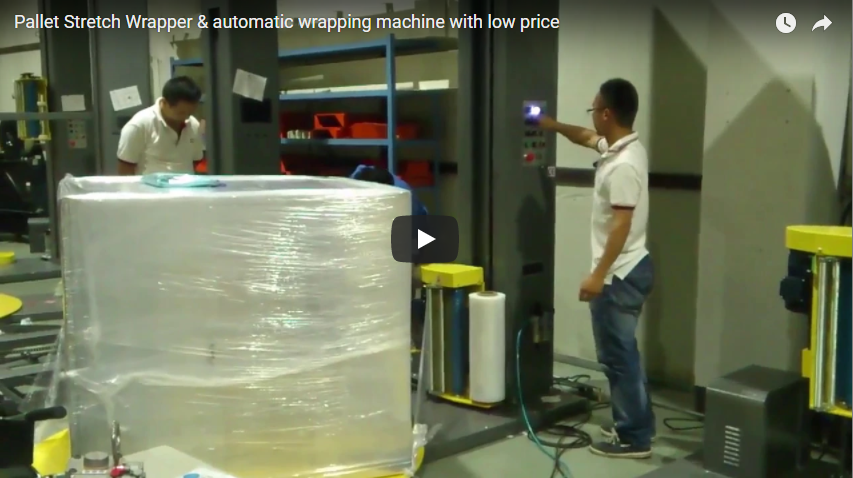
インライン包装システムにより、パレットの手動搬送やオペレーターの立ち入り作業が不要になります。上記の実際の生産工程で示されているように、背が高く不安定なカートン荷物は供給ラインに沿って搬送され、回転中に空気圧によるクランプ圧力でしっかりと保持され、調整された予張力で包装され、きれいに切断されて下流に排出されます。
[Infeed Conveyor] ──> [Photocell Height Scan] ──> [Top Platen Clamp] ──> [Turntable Wrap] ──> [Cut & Wipe Tail] ──> [Outfeed Line]各自動サイクルは、5つの個別の電気機械的フェーズを経て実行されます。
- インフィードとインデックス作成: パレットはフォークリフトまたは上流のパレタイザーによって電動式供給ローラーコンベアに載せられます。システムはパレットをターンテーブルコンベアデッキにインデックスし、可変周波数駆動(VFD)による減速と機械式エンドストップによって停止します。
- 動的な高さ検出: 内蔵された再帰反射型光電セルが、初期輸送時に積荷の上端をスキャンし、高さの異なる製品が混在する場合でも、垂直方向の搬送限界を瞬時に設定します。
- 空気圧式プラテン安定化および回転: 剛性の高い空気圧式オーバーヘッドプレスプラテンが上部の貨物面に下降し、遠心力によるカートンのずれや脱落を防ぎます。チェーン駆動のターンテーブルはスムーズに12回転/分まで加速し、その間、電動プレストレッチキャリッジが構造マストに沿って移動します。
- 機械的なクランプ、切断、および拭き取り: サイクル完了時には、自動空気圧式ハサミ型クランプがフィルムウェブを捕捉し、インパルス式ホットワイヤーがフィルムをきれいに切断し、関節式空気圧ブラシがフィルムの後端をパレット本体にぴったりと密着させるように拭き取ります。
- プラテン後退および自動排出機能: 上部プラテンが上死点に戻り、ターンテーブルのホーミングスイッチがデッキローラーを工場のコンベアベッドに正確に位置合わせし、包装されたユニットが排出ゾーンに排出されます。
機械仕様
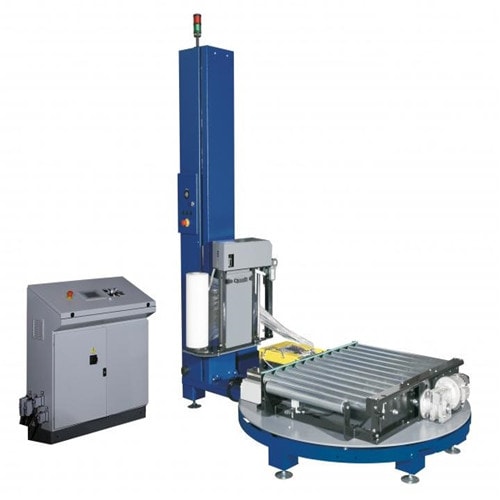
インラインパレット包装システムは、過酷な産業環境の基準に基づいて設計されています。
| 仕様評価 | エンジニアリングノート | |
|---|---|---|
| 定格出力 | 最低24回/時間 | 最大許容サイクル時間範囲は150秒です。 |
| 最大負荷重量 | 1,800キロ | ターンテーブルベアリングアセンブリの定格動荷重は2,000kgです。 |
| ターンテーブルデッキ | 直径2,200mm | 一体型駆動ローラー、作業パスライン高さ約400~500mm |
| ターンテーブル速度 | 0~12 RPM(調整可能) | 負荷滑りを防止するためのソフトスタート/ソフトストップVFD加速曲線 |
| 垂直搬送速度 | 2.9メートル/分 | 独立型高耐久性チェーンホイスト駆動システム |
| ストレッチフィルム素材 | LLDPE機械グレード | 幅500mm、内径76mm、ロール容量500~1,500m |
| パワードプレストレッチ比 | 標準250%(オプションで100~300%) | デュアルローラー式差動ギア駆動システム(1mのフィルムが3.5mまで伸びる) |
| プログラム可能な風速ゾーン | 下、中、上:風速0~99 | シーメンス/三菱タッチHMIを介して設定 |
| オーバーヘッドスタビライザー | 空気圧式上部プラテン | 不安定な箱入り商品、背の高い商品(1.8m以上)、または軽量の箱入り商品に必須 |
負荷高さによる運動学的サイクル時間解析
サイクルスループットは、ターンテーブルの回転だけではなく、垂直マストの移動とシステム遷移のデッドタイムによって決まります。フィルムキャリッジの上昇と下降が固定されている場合、 2.9 m/min150秒サイクル予算(24 LPH)は、標準的な場合、以下のように内訳されます。 2.0 m 背の高いパレット:
Total Time Budget (150 s) = Carriage Travel (83 s) + Auxiliary Machine Motions (67 s)- アクティブキャリッジ走行距離: A
2.0 m積載にはマストの往復移動全体が必要です。Travel = 2.0 m × 2 = 4.0 m - 輸送所要時間:
Time = 4.0 m ÷ 2.9 m/min = 1.38 min ≈ 83 s - ターンテーブルの回転動作ウィンドウ: At
12 RPM(0.2 rev/s)ターンテーブルは以下の性能を発揮します。12 RPM × (83 s ÷ 60) ≈ 16.6 revolutions自律的AI500 mmフィルム幅では、この分布は約260 mm(約52%)、完全な封じ込めを確保。 - 補助シーケンス予算(67秒):
- コンベアのインデックス制御、ソフトスタート加速、および光学式停止機能:
18 s - 空気圧式上部プラテン下降、圧力安定化、および上部格納:
8 s - プログラムによる底部補強(3巻き)と上部補強(3巻き):
18 s - ターンテーブルの精密な原点復帰、空気圧式クランプ・切断・拭き取り作動:
15 s - 運用上の安全性とラインクリアバッファー:
8 s - 非ラップモーションウィンドウの総数:
18 + 8 + 18 + 15 + 8 = 67 s
- コンベアのインデックス制御、ソフトスタート加速、および光学式停止機能:
まとめ: 合計シーケンス時間は正確に 83 s + 67 s = 150 s (24 loads/h)背の高い荷物(例: 2.4 m線路速度を維持するために、ターンテーブルの回転速度や垂直方向の重なり具合を調整する必要がある。
荷重範囲、オーバーハング、およびターンテーブルの形状
ユニットロードの有効対角線は、360°の全回転において、機械のマスト、プレストレッチキャリッジ、および切断機構に干渉しないものでなければならない。
D_required = √(Length² + Width²) + 2 × Clearance- 公称形状: 標準の場合
1,200 × 1,000 mmパレットの場合、公称幾何学的対角線は次のようになります。Diagonal = √(1200² + 1000²) ≈ 1,562 mmこれにより、2,200 mm直径ターンテーブルの境界。 - 貨物オーバーハングの計算方法: バルクカートンがパレットの端からはみ出している場合
50 mm両側で貨物包囲範囲が拡大し、1,300 × 1,100 mm:Effective Diagonal = √(1300² + 1100²) ≈ 1,703 mm - 動的クリアランスゾーン: 自動インラインラッパーでは、最小ラジアルバッファ
200–250 mm荷重包絡線と最も近い構造部材(マスト面、フィルム搬送ローラー、クランプアームストローク)との間には、一定の間隔を維持する必要があります。1,703 mm対角線には少なくともきれいな回転包絡線が必要です2,103 mm. - コンベアの高さ: ターンテーブルのローラー上面(TOR)の高さは
400–500 mm投入用および排出用ローラーコンベアは、同期した駆動速度で、同じ高さを維持する必要があります。
シフトごとのフィルム消費量とロール交換頻度
無人包装ラインは、手作業を消耗品の定型管理に転換します。フィルムの質量バランスと交換間隔は、標準的なユニット負荷パラメータに基づいて計算されます。
- パレットの周囲長:
1,200 × 1,000 mmパレット:Perimeter = 2 × (1.2 m + 1.0 m) = 4.4 m - 1回あたりの延伸フィルム枚数: ターンテーブルを16回転連続で回すと、以下の電力を消費します。
16 × 4.4 m = 70.4 m of stretched film - プレストレッチ膨張率: At
250%電動プレストレッチ、1.0 m生フィルムの範囲は3.5 m(伸縮係数)1 + 2.5 = 3.5):Raw Film Used = 70.4 m ÷ 3.5 ≈ 20.1 m per pallet - ロール1本あたりに処理されるパレット数:
1,500 m高収益マスターロール:1500 m ÷ 20.1 m ≈ 74–75 pallets500 m従来のロールパン:500 m ÷ 20.1 m ≈ 24–25 pallets
- シフト消費量: 標準的な8時間シフトでフル稼働した場合(
24 loads/h × 8 h = 192 pallets):Total Raw Film = 192 × 20.1 m = 3,859 mラインは消費します 2.6標準1,500mロール/シフトつまり、オペレーターはロールの接合のために約3時間ごとに介入するだけで済むということだ。
上流側の結束バンドとトップシートの供給統合
防塵性、防水性、構造的な剛性を備えた輸送用包装を実現するために、自動包装機は上流の結束装置やトップシート被覆装置と頻繁に接続される。
[Automatic Strapping Unit] ──> [Powered Transfer Deck] ──> [Top Sheet Dispenser] ──> [Inline Stretch Wrapper]- 結束順序の調整: 高密度に積み重ねられたユニットは、包装工程に入る前に垂直または水平に結束されます。結束によってユニット配列が固定され、ストレッチフィルムによって荷重の保持、横方向の張力の維持、および湿気に対するバリア保護が実現されます。
- 底面板方向搬送方式とローラーコンベア方式の比較: パレットは、底部支持ランナーがコンベアローラーに対して垂直になるようにラインに投入する必要があります。そうしないと、パレットが沈み込んだり、ローラーが詰まったりする可能性があります。ランナーが製品の流れと平行に走行する場合は、結束機と包装機の間に90°チェーン式搬送テーブルまたはターンテーブル式クロス搬送ステーションを設置する必要があります。
- 耐候性統合: 五面からの防湿シールが必要な荷物の場合、自動トップシートディスペンサーが包装機の前に設置され、最終的な回転巻き取りサイクルの前に、荷物の頂部を覆うようにポリエチレンシートを被せます。
制御、圧縮空気、および安全基準への準拠
信頼性の高いインライン自動化は、クリーンな空気圧供給、同期されたフィールドバス通信、および国際的な安全基準の厳守に依存します。
| ユーティリティ/システム | 動作要件 | エンジニアリング仕様 |
|---|---|---|
| 主電源 | 交流380~415V、三相、50/60Hz | 中性+保護接地(TN-S接地) |
| コネクテッドドライブパワー | ターンテーブル:0.75kW ローラー:0.75kW |
キャリッジホイスト:0.37kW プレストレッチモーター:0.37kW |
| 空気圧供給 | 0.6 ~ 0.8 MPa (6 ~ 8 bar / 87 ~ 116 PSI) | 清浄で乾燥した空気(ISO 8573-1:2010 クラス4.4.4) |
| 空気消費量 | 1サイクルあたり約18~25NL | 上部プラテンのストローク、クランプシザー、ワイプシリンダーの送り |
| PLCおよびHMIハードウェア | 産業用マイクロPLCプラットフォーム | レシピ管理、サイクルタイマー、ラップ回数プリセット |
機械安全アーキテクチャ
- リスク評価フレームワーク: 厳密に準拠して設計されています ISO 12100:2010 (機械の安全性 ― 設計、リスク評価およびリスク低減に関する一般原則)
- 専用包装機械規格: に完全準拠 JP 415-6:2013 (包装機械の安全性 - 第 6 部:パレット包装機)では、周囲の物理的な安全柵、投入口/排出口の遮光ライトカーテン、カテゴリ 4 / PL e インターロック式アクセスゲート、および OSHA 準拠のロックアウト/タグアウト (LOTO) 切断スイッチを規定しています。
ラインエンジニアリング選定チェックリスト
最終的なパッケージレイアウトの承認前に、以下の製造パラメータを確認してください。
- 積載寸法: パレットの最小設置面積と最大設置面積(
L × W × H)、貨物オーバーハングを含む絶対対角線も含む。 - 総重量: 最大ユニット積載重量(
1,800 kgコンベア定格)。 - ライン速度とシフト勤務: 必要な1時間当たりの積載量(LPH)と勤務シフトスケジュール。
- コンベアの流れと高さ: コンベヤの通過ライン高さ、ローラーピッチ、ローラー径、および搬送方向。
- パレットの構造構成: コンベアローラーに対する、2方向、4方向、またはユーロパレットの底板の方向。
- オーバーヘッドクランプ要件: 不安定、緩み、または軽量な上段が存在するため、空気圧式上部プラテンが必要となる。
- 映画プロフィール: 既存の機械用ストレッチフィルムの厚さ(μm)とロールコアの仕様。
エンジニアリングに関するよくある質問
Q:このラインには専任の機械オペレーターが必要ですか? A:いいえ。コンベアのインデックス、高さスキャン、プラテンの安定化、包装、切断、テールワイピングはすべて自動で行われます。オペレーターの立ち会いは、フィルムロールの交換と定期的な予防保守に限られます。
Q:サイクルタイムを1時間あたり24回以上の処理に短縮することは可能ですか? A:はい。垂直搬送車の昇降速度を最適化し、上部の巻き取り回数とプラテンの引き込み回数を重ね合わせ、高速ローラーコンベアによる搬送を導入することで、処理能力を1時間あたり30~35回まで向上させることができます。
Q:オーバーヘッド式空気圧トッププラテンが不可欠なのはなぜですか? A:軽量で背の高い箱や、縦に積み重ねられた箱の場合、ターンテーブルの回転慣性や初期のフィルムの引っ張り力によって、上段のカートンがせん断されたり、パレットから滑り落ちたりする可能性があります。トッププラテンは、回転全体を通して荷物の安定性を確保するために、確実なクランプ圧力を加えます。
Q:このシステムで許容されるパレットの最大サイズはどれくらいですか?
A: 動的回転包絡線 (カートンの膨らみやはみ出しを含む) が以下の範囲にあるユニットロード 2,100 mm 直径。標準 1,200 × 1,000 mm パレットは標準をクリアします 2,200 mm ターンテーブルは簡単に操作できます。
Q:この機械は既に結束バンドで固定された荷物も包装できますか? A:はい。結束バンドは内部構造の安定性を確保し、ストレッチラッパーは耐候性と側面の固定を実現します。
アプリケーションエンジニアリングと問い合わせの次のステップ
当社の自動ターンテーブル式ストレッチラッパーを、お客様の既存の包装ラインに3つの段階に分けて統合してください。
- 行データ送信: パレットサイズマトリックス、最大高さ/重量範囲、工場レイアウト図、および目標スループット(LPH)を下記までお送りください。 info@fhoppack.com.
- エンジニアリング提案書の作成・提出: 正式なレイアウト提案を受け取る 48時間これには、運動学的サイクル時間の計算、コンベアの高さの詳細、およびシステムの寸法的な設置面積が含まれます。
- サイト技術レビュー: ラインの切り替え、電気配線ポイント、安全区域のレイアウトを最終決定するために、当社の自動化チームと連携して、現場監査または仮想工場レビューを実施してください。
関連レディング
- 自動パレット包装機 B100シリーズ
- 総合的な産業用ストレッチ包装機械システム
- ビデオデモンストレーション:高耐久性コンベア式ターンテーブル包装ライン
- ビデオデモンストレーション:高速回転アーム式パレットラッパーの統合
- ビデオデモンストレーション:インライン自動ストレッチラッパーライン
エンジニアリング規格と情報源
- 技術仕様およびフィルムクランプシステム: B300シリーズ パレットストレッチラッパー (NAIST) と B100シリーズターンテーブルシステム
- ビデオ資料:[Fhopepack パレット包装ライン(YouTube)]
- 安全基準: ISO 12100:2010 機械リスク評価, EN 415-6:2013 包装機械の安全性 ― パレットラッパー
技術レビュー完了日:2026年10月24日