エグゼクティブサマリー
自動パレット梱包ラインでは、完成したパレットを1つのコンベアで結束、ラベル貼り、ストレッチ包装まで行います。まず、結束バンドがスタックとカートンのトップキャップをパレットに固定し、次にフィルムが荷物全体を埃や湿気から密封します。当社の同等のラインは、1時間に少なくとも24個の荷物を処理できるインラインターンテーブルラッパーと、1本の結束バンドあたり約15秒の垂直結束バンド機を組み合わせています。以下では、コンベアと搬送装置を配置し、コンベアの高さを合わせ、ステーションのバランスを取り、パレットあたりのフィルムを計算します。
木製パレットの上に積み重ねられた白い円筒形のパッケージは、それぞれ上部に段ボールの蓋が付いており、ストラップで固定された後、青いローラーコンベアで運ばれていく。ラインが曲がる地点では、チェーン式搬送装置がローラーの間を移動し、パレットを直角に降ろす。
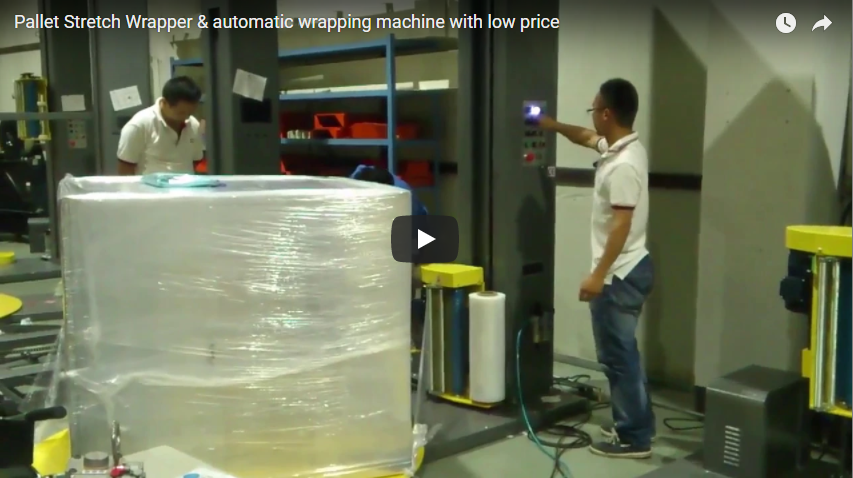
プリンターのあるデスクで、作業員はパレットを載せる前にパレット関連書類とラベルを準備する。ラインの終端にあるメッシュフェンスで囲まれた区画内では、黄色のフィルムキャリッジを備えたターンテーブル式包装機が、結束バンドで固定されたパレットを包装する。
目次
- 駅は、順番に
- ラインデータ
- ここで巻く前にストラップを巻く理由
- 直角搬送とコンベアの高さ
- 駅の時刻と運賃
- パレットあたりのフィルム量(250%)
- ラベル表示とトレーサビリティ
- 選択チェックリスト
- 安全性
- エンジニアリングに関するよくある質問
- 次のステップ
- 関連する読書
- ソース
駅は、順番に
- 生産ラインからの供給用ローラーコンベア。
- 垂直型結束機:積み重ねられた商品とそのカートンの蓋を結束します。
- チェーン転送:レイアウトの必要に応じて、流れを直角に方向転換します。
- ラベルおよび書類作成ステーション:パレットチケットとバッチラベルが準備され、貼付されます。
- フェンスで囲まれたセル内のターンテーブル式包装機:パレットはターンテーブルコンベアに載せられ、包装される。
- フォークリフトのピックアップポイントへ搬送コンベアを移動させる。
ラインデータ
| Item | インラインターンテーブルラッパー | 垂直ストラップ |
|---|---|---|
| レート | 1時間に少なくとも24回の積み込み | ストラップ1本あたり約15秒 |
| 負荷の大きさ | ターンテーブル直径2,200mm | 幅最大1,300mm、高さ最大1,800mm |
| 負荷質量 | 1,800 kg、一部の構成では2,000 kg(見積もり時に確認済み) | コンベアの評価 |
| コンベヤ高さ | ターンテーブル 約400mm | 300~600 mm、調整可能 |
| ターンテーブル速度 | 最大12rpm、調整可能 | 適用できません |
| フィルムまたはストラップ | LLDPEフィルム、幅500mm、コア径76mm、長さ500~1,500mロール | 12~16mmまたは19mmのストラップ、摩擦溶接 |
| プレストレッチ | 250%、オプションで100%~300% | 適用できません |
| キャリッジスピード | 2.9メートル/分 | 適用できません |
| モーター | ターンテーブル 0.75 kW、ローラー 0.75 kW、昇降 0.37 kW、プレストレッチ 0.37 kW | 合計3kW |
| Air | 6~8 kgf/cm²。消費量はオプションによって異なり、見積もり時に確認されます。 | プロジェクトごと |
ここで巻く前にストラップを巻く理由
各スタックの一番上にあるカートンのキャップは所定の位置に固定され、パレット上のバラバラの荷物は動いてはいけません。まず、ストラップでキャップ、スタック、パレットを固定します。次に、ストラップの上にフィルムを被せることで、取り扱い時の引っ掛かりを防ぎ、保管中の荷物を埃や湿気から守ります。
ラベルは包装前に貼付されるため、透明フィルムの下に収まり、判読可能な状態を保ちつつも剥がすことはできません。フィルムを切らずにスキャンする必要のある配送ラベルは、代わりに排出口に貼付されます。
直角搬送とコンベアの高さ
ローラーの間にはチェーン搬送装置が設置されています。パレットが到着すると、チェーンがパレットをローラーから持ち上げ、横方向に次のコンベアへと運びます。これにより、ターンテーブルを使わずにラインを回転させることができます。チェーンはパレットの底板の下を進行方向に沿って通る必要があるため、見積もり時にパレットの種類と向きが確認されます。
すべてのコンベアは同じ高さで稼働します。包装機のターンテーブルは約400mmの高さに設置されており、結束機の調整範囲は300~600mmなので、ライン全体を段差なく400mmの高さで稼働させることができます。
駅の時刻と運賃
| 駅 | 計算 | パレットあたりの所要時間 |
|---|---|---|
| 1時間あたり24個の荷物を包装するラッパー | 3,600÷24 | 150秒 |
| ストラップ、ストラップ2本 | 2 × 15秒 | 30秒 |
| ストラップ、ストラップ4本 | 4 × 15秒 | 60秒 |
包装機が速度を設定します。4本のストラップを使用しても、結束機は包装機の半分以下の時間で作業を終えるため、パレットごとに待機します。
パレットあたりのフィルム量(250%)
1,200 × 1,000 mm、高さ 1,700 mm のスタックを用意し、結束機の 1,800 mm の範囲内に収まるようにします。下部と上部をそれぞれ 3 回ずつ、12 rpm で巻きます。3 回転は 5 秒で、キャリッジは 2,900 ÷ 60 ≈ 48 mm/s の速度で上昇します。
| チェック | 計算 | 結果 |
|---|---|---|
| ターンテーブルに対して斜めに計画する | √(1.2² + 1.0²) | 約1.56m、内側2.2m |
| 上下に回転する | 2 × 1,700 ÷ 48 ÷ 5 | 14 XNUMX |
| プラス風 | 14 + 6 | 20ターン |
| フィルム経路/回転 | 2 × (1.2 + 1.0) | 4.4 m |
| フィルムをロード中 | 20×4.4 | ≈ 88メートル |
| フィルムをロールから250%で撮影 | 88÷3.5 | ≈ 25メートル |
| 1,500mロールあたりのパレット数 | 1,500÷25 | 60 XNUMX |
ラベル表示とトレーサビリティ
ラベルおよび文書ステーションは、結束機と包装機の間に設置されます。伝票には、製造指示書に記載されている製品、ロット番号、パレット番号が記載されており、同じデータを倉庫システムにも送信できます。ラベルプリンターとデータリンクは、プロジェクトごとに合意されます。
選択チェックリスト
- パレットのサイズ、高さ、重量。
- 荷物を固定する際は、まずストラップで結ぶか、ラップで包んでください。
- パレットあたりのストラップの本数とストラップの幅。
- 直角カーブの数を含む、線路配置図。
- 1時間あたりのパレット数。
- ラベルの内容とデータリンク。
安全性
当社は、リスクアセスメントについてはEN ISO 12100:2010、包装機械全般の安全性についてはEN 415-10、包装機についてはEN 415-6、結束機についてはEN 415-8、電気機器についてはEN 60204-1に準拠して設計しています。各セルはインターロック式のドアで囲われています。
コンベア開口部に設置された遮光ライトカーテンは、パレットの通過を妨げず、人が進入した場合は機械を停止させます。チェーン搬送部は、挟み込み箇所を防止するための安全対策が施されています。安全対策およびCEマークに関する文書は、プロジェクトごとに合意されます。
エンジニアリングに関するよくある質問
Q: パレットは先に包装されますか、それとも結束バンドで固定されますか? A: ここでは先に結束バンドで固定されています。結束バンドがカートンの蓋を固定し、フィルムが結束バンドを覆っています。
Q: 1時間に何パレット処理できますか? A: 包装業者によって最低24パレットです。
Q:ラインはどのようにして角を曲がるのですか? A:ローラー間のチェーンによる搬送によって曲がります。
Q:コンベアの高さは? A:ライン全体で約400mmです。
Q:パレット1枚あたりどれくらいのフィルムが必要ですか? A:250%のプレストレッチで1.7mのスタックを作る場合、ロールから約25mです。
次のステップ
- パレットのサイズ、ラインレイアウト、1時間あたりのパレット数をお送りください。 info@fhopepack.comまでご連絡ください。
- 私たちは配置します 結束機、転写機、ラベル貼付ステーション、包装機。
- 24時間以内に返信します 提案書と見積書を添えて。
関連する読書
- 自動パレット包装機 B100(製品)
- 縦型パレット結束機(製品)
- 包装ラインにおける自動パレット結束機
- 中国・上海製の自動パレット結束・包装機
- 自動パレットターンテーブル式ストレッチラッパー
- 全自動パレットラッピング機械ライン
ソース
- FHOPE製品ページ:自動パレット包装機 B100
- FHOPE製品ページ:垂直パレット結束機
- EN ISO 12100:2010; EN 415-10; EN 415-6; EN 415-8; EN 60204-1
最終更新日: 2026年10月19日