概要高速飲料包装ライン向けに設計されたこのインライン自動ターンテーブルストレッチラッパーは、工場のローラーコンベアと直接統合され、ラインエンドでの無人パレットユニット化を実現します。このシステムは、閉ループ張力制御を備えた電動可変比プレストレッチキャリッジを使用しており、軽量で不安定、変形しやすいシュリンク包装ボトルパックを安定させ、負荷の潰れを引き起こしません。オーバーラップは、ターンテーブルの角速度と垂直キャリッジの移動によって機械的に制御されます。12 RPM、キャリッジ上昇2.9 m/分の場合、フィルムは1回転あたり242 mm進みます。公称500 mmフィルムでは理論上51.6%のオーバーラップが得られますが、工場で校正されたプレストレッチネックインにより、約42.4%(178 mm)の実効オーバーラップが得られ、厳しい動的輸送条件下でも構造的完全性が確保されます。
ボトルパレットが他と異なる理由
パレット積みの飲料容器、特にポリエチレン製のシュリンクラップで束ねられたPETボトルやアルミ缶は、硬質の段ボール箱と比較して、特有の技術的な課題を抱えている。
このインライン設置方式では、自動ターンテーブル式包装機が上流の集積ラインと下流のパレット搬送コンベアに直接接続されます。供給側の電動ローラーコンベアが不安定なパレットをターンテーブルデッキに搬送します。包装が完了し、確認されると、ターンテーブルは排出方向と位置合わせされ、ユニット化されたパレットを排出ラインに搬送します。
+------------------------+      +-------------------------------+      +-------------------------+
|  Upstream Accumulation | ---> | Turntable Wrapper with Power  | ---> |   Discharge Conveyor    |
|   Roller Conveyor Line |      | Rollers (Pneumatic Lock Pin)  |      |   to Warehouse/Shipping |
+------------------------+      +-------------------------------+      +-------------------------+
ボトルパックは本質的に上部が重く、層間摩擦係数が低くなります。マルチパックの束は、下の層のクラウンキャップと丸みを帯びたネック形状に完全に支えられているため、表面接触は最小限になります。フィルムの張力が不適切であったり、回転速度が急激に加速したりすると、次のようになります。
- 遠心せん断変位過剰な角加速度(dω/dt)は横方向の力を発生させ、拘束されていない上層が層界面から滑り落ちる原因となる可能性がある。
- 包装を潰すか、そのまま開封するか:高張力で事前に伸ばさずに梱包すると、角のボトルが潰れたり、シュリンクパックが変形したりします。固定力が不十分なため、輸送中にパレット積載物が膨張する可能性があります。
- 木製ベースからの分離下層がパレットランナーにしっかりと固定されていない場合、倉庫内でのブレーキングやコーナリング時に、積載物全体がパレットスキッドから剥がれ落ちる可能性があります。
これらの運動学的リスクに対処するため、ターンテーブル駆動部は可変周波数駆動(VFD)のSカーブソフトスタートおよびソフトストップ制御を採用し、高いスループットを維持しながら急激なトルクスパイクを防止します。
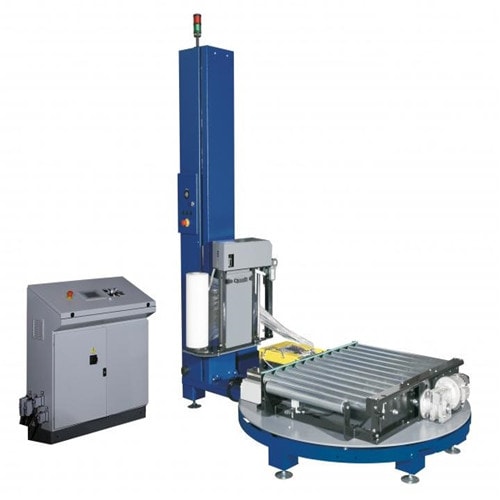
自動ターンテーブル式ストレッチラッパー。一体型ローラーデッキにより、パレットをインラインコンベア回路内でスムーズに出し入れします。
技術仕様
| エンジニアリング仕様 | 実用的なパッケージングの影響 | |
|---|---|---|
| 生産能力 | 1時間あたり最大25~35回の積載が可能(積載高さによる) | 標準的な中速瓶詰めラインの出力に適合 |
| 最大積載重量 | 1,800キロ | 高密度の水、ソフトドリンク、ビール用パレットに対応 |
| ターンテーブルシステム | 直径2,200mm、チェーン駆動式ローラーコンベア | 標準的な1,000 × 1,200 mmおよび1,200 × 1,200 mmのスキッドに対応 |
| 回転速度 | 0~12回転/分(VFDはPLC経由で調整可能) | 遠心安定性限界に対してサイクル時間を最適化します |
| ターンテーブルの加速 | インバータ制御によるS字カーブプロファイル(3~6秒のランプ) | 繊細なボトルタワーへの慣性衝撃を解消します |
| ストレッチフィルム仕様 | LLDPE機械用グレード、ウェブ幅500mm、厚さ20~25µm | 高い引張強度と耐穿刺性を両立 |
| プレストレッチ比 | 標準250%(電子制御ギア比100%~300%) | 1メートルの生フィルムを3.5メートルの包装用ウェブに変換します。 |
| キャリッジ垂直速度 | 1.0~2.9 m/分(周波数制御) | 垂直方向の螺旋ピッチと層の重なりを決定します |
| 強化風 | 下、中、上:0~99のプログラム可能なサイクル | ベースとパレットのアンカーを固定し、上部の拘束されていない層を固定します。 |
| パレット高さ検知 | 自動遅延機能を備えた光学拡散反射センサー | 透明PETフィルムとシュリンクトップを正確に検出します |
オーバーラップ計算:ターンテーブル速度とキャリッジ送り速度の関係
連続螺旋巻き付け工程では、フィルムの重なり比率が耐湿性、構造的な保持力、および1回あたりのフィルム消費量を左右します。ターンテーブル1回転あたりの垂直キャリッジピッチは、フィルムの層被覆率を決定します。
1. 最大動作速度(12 RPM)における動作計算
- 1回転あたりの回転周期:
T = 60 s ÷ 12 RPM = 5.0 s - 1回転あたりの垂直上昇量:
最大搬送速度2.9m/分(48.33mm/秒)の場合:
Rise = 48.33 mm/s × 5.0 s = 241.7 mm (≈ 242 mm per revolution) - 理論上の公称重なり幅(公称500mmウェブ):
Nominal Overlap = 500 mm - 242 mm = 258 mm (51.6%)
2. 身体的なプレストレッチによる首の内側への補正
公称寸法は動的な現実を表していません。キャストまたはブロー成形された LLDPE フィルムが 250% 電動プレストレッチ ローラーを通過すると、縦方向の伸びが横方向のポアソン収縮 (ネックイン) を引き起こします。フィルムが自由空気ギャップを越えて荷重コーナーに接触するまでに、有効ウェブ幅 (W_eff)は500mmから約420mmに縮小します(16%の縮小)。
- 製品コーナーにおける真の動的重なり:
Dynamic Overlap = 420 mm - 242 mm = 178 mmDynamic Overlap Ratio = (178 mm ÷ 420 mm) × 100% ≈ 42.4%
Nominal Film Width:   |==================== 500 mm ====================|
Dynamic Neck-in Web:  |-------------- 420 mm --------------|
Carriage Rise:                             |=== 242 mm ===|
Effective Overlap:    |---- 178 mm (42.4%) -|
3.減速時の比較表(搬送台車上昇速度2.9m/分)
| ターンテーブル速度 | ターンアラウンド期間(秒) | 垂直上昇/回転(mm) | 公称オーバーラップ(500 mm) | ダイナミックオーバーラップ(ネックイン420mm) | おすすめアプリケーション |
|---|---|---|---|---|---|
| 12 RPM | 5.0秒 | 20 mm | 258 mm (51.6%) | 178 mm (42.4%) | 高スループットで安定した底トレイ式パック |
| 10 RPM | 6.0秒 | 20 mm | 210 mm (42.0%) | 130 mm (31.0%) | 中型の高さ、連結式シュリンク包装 |
| 8 RPM | 7.5秒 | 20 mm | 138 mm (27.6%) | 58 mm (13.8%) | 低張力ダストカバー巻き取り(1回巻き取り) |
エンジニアリングルール:不安定なトレイなしPETボトルを包装する場合、スタック全体で少なくとも40%の真の動的オーバーラップを維持するために、回転速度を低く設定して運転する際は、搬送車の上昇速度を1.8~2.2m/分に下げるようにプログラムする必要があります。
不安定なボトルパックのための風向パターン最適化
非密閉型円筒形ボトルカラムでは、制御HMIを介して実行されるセグメント化された張力および層戦略が求められます。
[ Top Winds: 3-4 Wraps ] ---> High containment, tension balanced (Prevents crown cap slip)
         |
[ Spiral Body: 40%+ Overlap ] ---> Elastic membrane web (Absorbs road transit vibration)
         |
[ Base Anchor: 4-5 Wraps ] ---> Ties bottom bundle to wooden pallet (Prevents deck shearing)- ベースパレットの補強(底部巻き数:4~5回)フィルム搬送装置は、最も低い機械的境界で停止し、最下層のボトルと木製パレットデッキの上部50~75mmを同時に包み込みます。これにより、緊急車両ブレーキ(0.8gの力基準)時の水平方向の荷重移動を防ぐ構造的な複合アンカーが形成されます。
- 柱体外装材(中間層)連続螺旋状の巻き付けが、荷重の高さ全体にわたって均一に重なり合います。電動プレストレッチローラーが荷重による張力の急激な変化を遮断し、フィルムは2本のローラー間で250%伸長されます。 車両内部これにより、フィルムを負荷に負担をかけずに、低張力で搬送することが可能になります。応答性の高いアナログ式ロードセルダンサーローラーが搬送速度を連続的に計測し、接触張力を15~25Nの超精密な範囲内に維持します。
- 最高レベルの安定性(最大風速:3~4回転)最上段のボトルは下向きの自重がゼロです。フィルムの収縮率が高い状態で包装すると、外周部のボトルは内側に傾きます。PLCは、プレストレッチの供給を高フィードマッチングに切り替え、同時に圧縮しない補強ラップを追加で巻き付けて最上段を一体化します。
無人運転のための自動フィルム搬送システム
インラインコンベアとの統合には、サイクル開始、終了、およびクリーンテール管理を100%ハンズフリーで行うことが求められます。
- 空気圧式シザークランプ荷物が到着すると、頑丈な空気圧式クランプがストレッチフィルムの先端をコンベアデッキ面より上にしっかりと保持します。ターンテーブルがゆっくりと回転を開始し、最初のベースラップでフィルムが荷物に固定されると、クランプは自動的に後端を解放します。
- インパルス式ホットワイヤー遮断巻き取りが完了すると、ターンテーブルはゼロインデックス位置合わせロックで正確に停止します。空気圧アームが電気的に加熱されたニクロム線を送り出し、フィルムウェブをほつれやフィルムの破れなくきれいに切断します。
- 空気圧式拭き取りアーム同時に、後方に伸びる柔らかいブラシアームと空気圧ローラーが、切断されたフィルムの端をパレットの側面にしっかりと押し付けます。フィルム本来の密着性により、端は包装面と一体化し、フィルムの端が倉庫の自動倉庫システム(ASRS)の光電センサーに引っかかるのを防ぎます。
ユーティリティ、機械配置、および安全設計
| 実用性/メカニズム | エンジニアリングパラメータ | 機能要件 |
|---|---|---|
| 電気サービス | 380~415V AC、3相、50/60Hz | ロック可能な切断スイッチを備えた産業用メインバスにハードワイヤリング接続されています。 |
| コネクテッドドライブパワー | ターンテーブル:0.75 kW、デッキローラー:0.75 kW、キャリッジ:0.37 kW、プレストレッチ:0.37 kW | 総電力範囲:連続デューティサイクルで約2.5kW |
| 圧縮空気 | 0.6~0.8 MPa (6~8 bar)、清浄、乾燥、無潤滑 | クランプシリンダー、切断アーム、デッキロックインデクサに動力を供給します。 |
| 機械式位置決め | 高耐久性空気圧式コーンロケーター/ロックピン | パレット搬送中にターンテーブルデッキを工場ローラーと一直線上にしっかりと固定します。 |
| コンベアデッキの高さ | 450~650mm(水平調整脚で調整可能) | 既存の上流/下流ローラーコンベアラインに適合します |
規制と安全性の遵守
- 機械リスク評価: 準拠 ISO 12100:2010 基本的な安全性とライフサイクルリスク軽減のための原則。
- 包装機械の安全基準: 満足させるように設計されています JP 415-6:2013 (パレット包装機械に関する特定の安全基準) JP 415-10:2014 (包装機器に関する一般的な安全要件)
- 危険物封じ込め: インターロック式安全アクセスドア(カテゴリー4、PL d/e)を備えた外周フェンス、パレットの搬入/搬出口に設置された一体型消音機能付きライトカーテン、およびデュアルチャンネルのマッシュルーム型非常停止回路。
プラントエンジニアリング選定チェックリスト
プロジェクトの規模を決定する前に、以下の技術的な制約を評価してください。
- パレットプロファイル最大積載寸法(長さ×幅×高さ)、総積載質量、およびスキッド底部デッキの構成。
- 梱包形態: シュリンク包装のみ(バラの束)、フィルム付き段ボール製トレイ、または開封済みのPETボトルケース。
- ラインサイクルレート上流の包装機械からのパレットの最大時間当たり生産量(回転数とコンベア搬送速度を決定します)。
- 標的封じ込め部隊EUMOS 40509またはASTM D4169輸送安定性基準を満たすために必要な封じ込め保持量(daN)。
- 資材運搬時の握手コンベヤローラーの直径、駆動ピッチ、ローラーモーターの馬力、およびPLCインターロックプロトコル(Profibus、PROFINET、Ethernet/IP、またはクリーンな24V DCドライ接点)。
- 空気圧式/電動式が利用可能:最低0.6MPaの連続圧力とプラント電圧許容範囲内でのクリーンエアライン供給。
よくある質問
質問:なぜ、重なり具合は紙の上で計算するのではなく、実際の製品で確認する必要があるのですか?
A:紙の計算式では、変形していない500mmの平坦なフィルム面を前提としています。実際には、200%~300%の機械的プレストレッチ比により、15%~20%の横方向のくびれが生じます。さらに、長方形のパレットでは、コーナー半径付近でフィルムの線速度が1回転あたり4回急上昇と減速を繰り返します。現場での試運転により、コーナープロファイル全体にわたって真の最小オーバーラップが確認されています。
Q:このシステムは、薄肉PETボトルが潰れるのをどのように防いでいるのですか?
A:従来の摩擦ブレーキ式包装機は、フィルムを引き出す際に負荷に抵抗するため、バラバラになったボトル束が瞬時に変形してしまいます。当社のシステムは、アナログ式ダンサーアームを備えた電動プレストレッチキャリッジを使用しています。フィルムはキャリッジから出る前に、内部のギアローラーの間で250%引き伸ばされます。負荷にかかる張力は、フィルムをパックに密着させるために必要な超低張力(15~25N)のみです。
Q:キャリッジの昇降速度とターンテーブルの回転速度は個別に調整できますか?
A:はい。ターンテーブルと垂直キャリッジは、PLCによって制御される独立したインバータ駆動式のSEW/Nord製ギアモーターによって駆動されます。オペレーターはタッチスクリーンHMIを介して両方のパラメータを微調整し、20%の防塵ラップから60%以上の重量物輸送用補強まで、ニーズに合わせたオーバーラップ構成を実現できます。
プロジェクト統合の次のステップ
包装工場に自動回転式ストレッチ包装機を導入しましょう。
- データシートの提出施設レイアウト図、パレット寸法制限(長さ×幅×高さ)、コンテナ形式、ライン速度目標を下記までお送りください。 info@fhoppack.com.
- 提案とサイクルシミュレーション当社のパッケージングエンジニアリンググループは、48時間以内に正式なレイアウト図、動作サイクル解析、および3D統合計画書を提出いたします。
- ライン統合検証コンベアの高さ調整、ネットワーク接続、および現場での試運転に関するロジスティクスを確認するため、当社のエンジニアリングチームとの工場受入審査またはバーチャル技術会議をスケジュールしてください。
関連システムとリソース
- 自動パレット包装機 B100シリーズ
- 動画:飲料業界向けターンテーブル式パレットラッパー
- 動画:インラインコンベアを備えた自動パレット包装機
- 動画:自動トップシートディスペンサー付きインラインターンテーブルパレットラッパー
- 動画:高速回転アーム式ストレッチ包装機 A200
参照工学規格
- ISO 12100:2010: 機械の安全性 ― 設計に関する一般原則 ― リスク評価とリスク低減.
- JP 415-6:2013: 包装機械の安全性 ― 第6部:パレット包装機.
- JP 415-10:2014: 包装機械の安全性 ― 第10部:一般要件.
- EUMOS 40509:2020: 荷重ユニットの剛性および輸送安定性の検証のための試験方法.
技術レビュー完了:2024年10月 | 主任システムエンジニア、パッケージングオートメーショングループ