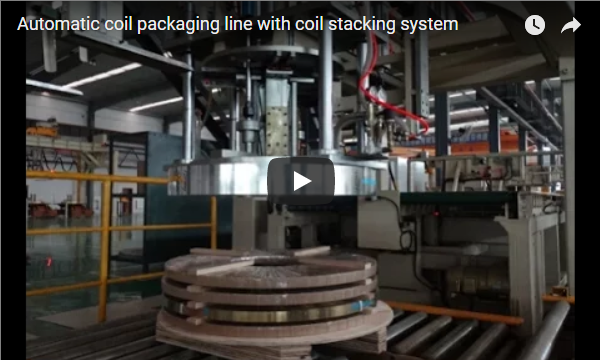
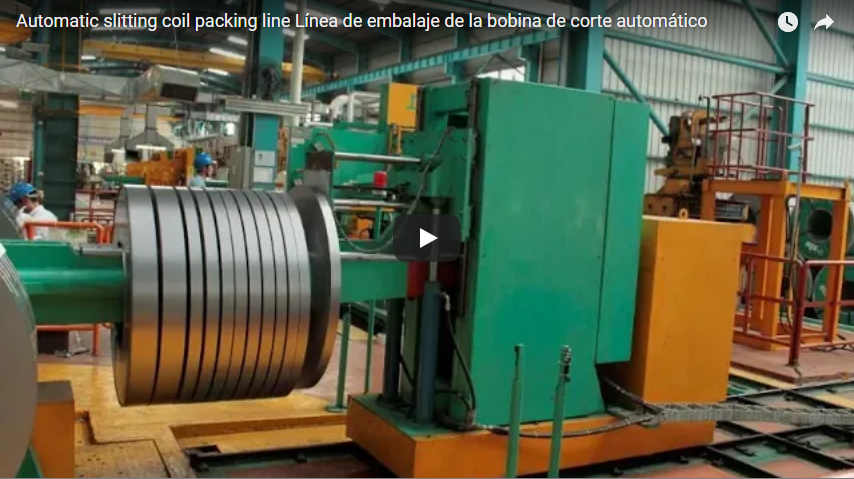
概要この映像では、当社のスリットコイル製造ラインを通過するコイルの流れを追っています。青色の傾斜装置が各コイルを回転させ、緑色の結束ラインが小さなコイルを次々と結束し、ロボットが紙で包まれたコイルをパレットに積み重ねます。スムーズな流れを実現するため、各ステーションはスリット装置と同期して動作する必要があります。そのため、ラインを構築する前に各ステーションのバランス調整を行っています。
目次
クリップの内容
| 手順 | 何が見える |
|---|---|
| 傾ける | 青い傾斜装置がコイルを回転させる |
| ストラッピング | 緑色のラインバンドの結束ヘッドが小さなコイルをまとめる |
| Operator | 作業員が結束ラインを監視している |
| 積み重ね | ロボットが紙で包まれたコイルをパレットに積み重ねる |
| パレット | 完成した積み重ね品はパレットの上で待機している。 |
駅の流れ
| 駅 | Job | 歩調を |
|---|---|---|
| ティルター | コイルを回転させる | スリッター出力 |
| ストラッピング | 各コイルにバンドを巻く | 1カットあたりのコイル数 |
| ラッピング | 紙またはフィルムカバー | 必要なレイヤー |
| ロボットスタッキング | パレットを積み重ねる | スタックパターン |
バルク・プレンティス
実例(例示)
| Item | 値 |
|---|---|
| スリッターの出力例(イメージ) | 90時間あたりXNUMXコイル |
| ラインペースでのコイル1個あたりの時間、3,600 ÷ 90 | 40秒 |
| ストラップサイクル(例) | 35秒 |
| ロボットのスタッキングサイクル(図解) | 30秒 |
| 最も遅い駅、35秒、40秒未満 | ラインはペースを維持する |
行ごとに設定するもの
| Setting | 依存する |
|---|---|
| ティルター | コイル重量 |
| ストラッピング | コイルあたりのストラップ数 |
| ラッピング | 紙またはフィルム |
| ロボット | ペイロードとスタックパターン |
選択チェックリスト
- コイルの外径、内径、幅、重量。
- スリットカット1回あたりのコイル数。
- コイルあたりのストラップ数。
- フィルム層。
- 積み重ねパターンとパレットサイズ。
- 1時間あたりのコイル数。
安全性
- 転覆装置、固定ヘッド、およびラッピングリングが動いている間は、それらに近づかないようにしてください。
- 柵で囲まれた積み込みエリアの外にとどまってください。
- 詰まりを解消する前にロックアウトしてください。
- CE市場向けには、この機械はISO 12100およびEN 415-10に準拠して設計されています。
エンジニアリングに関するよくある質問
Q:この映像の流れは? A:傾斜装置、結束ライン、そしてロボットによるパレットへの積み付け。
Q: ラインのバランスをどのように取るのですか? A: 各ステーションのサイクルは、スリッターのペースでのコイルあたりの時間よりも短くする必要があります。
Q:もし1つのステーションの処理速度が遅すぎる場合はどうすればよいですか? A:2つ目のヘッドまたはバッファコンベアを追加します。
Q:なぜ紙で包装するのですか? A:紙はパレットの取り扱いや輸送中に金属同士が擦れ合って傷がつくのを防ぎます。
Q:ロボット式とガントリー式、どちらが良いですか? A:ロボット式は柔軟な積み重ねパターンに適しています。ガントリー式は、固定グリッド上に重いコイルを載せるのに適しています。
Q:どの規格が適用されますか? A:CE市場向けには、ISO 12100およびEN 415-10が適用されます。
次のステップ
スリットコイル梱包ラインのマッチングは、以下の3つのステップで行います。
- レイアウト図面を提出してください コイルサイズ、スリッター出力、パレットパターンなど info@fhoppack.com.
- 48時間以内に提案書をお届けします 機械データとレイアウトと共に。
- 現地調査を予約する ということで、スリッターの出口を確認します。
関連する読書
- スリットコイル反転、ラッピング、スタッキングライン(バッファー付き)
- 長尺ロールフィルムのスリーブ包装およびロボットパレタイジングライン
- 狭幅コイルの結束、ラッピング、ガントリースタッキングライン
- スリットコイル梱包ライン
ソース
- 機械コンテンツ:FHOPEエンジニアリングチーム、2026年10月10日
- クリップ: YouTubeのビデオ
- 駅の収支:計算例、参考値
- 規格の適用範囲:ISO 12100:2010; JP 415-10:2014
- 提案のタイミング:承認された下院CTA(48時間以内の提案)
最終更新日: 2026年10月10日