概要
工場のエンジニアや調達チームが特注の180°シート・プレート反転機を調達する際、出荷前の工場テストは、高額な試運転失敗を防ぐための最重要事項です。180°反転機は、鋼板、プレキャストパネル、大型金型などの重くて扱いにくいスラブを扱い、2つの傾斜テーブル間で搬送します。製造元の工場内で機械をテストすることで、機械の同期、油圧保持、安全インターロック、センサーの位置などを、機器の梱包・出荷前に確認できます。
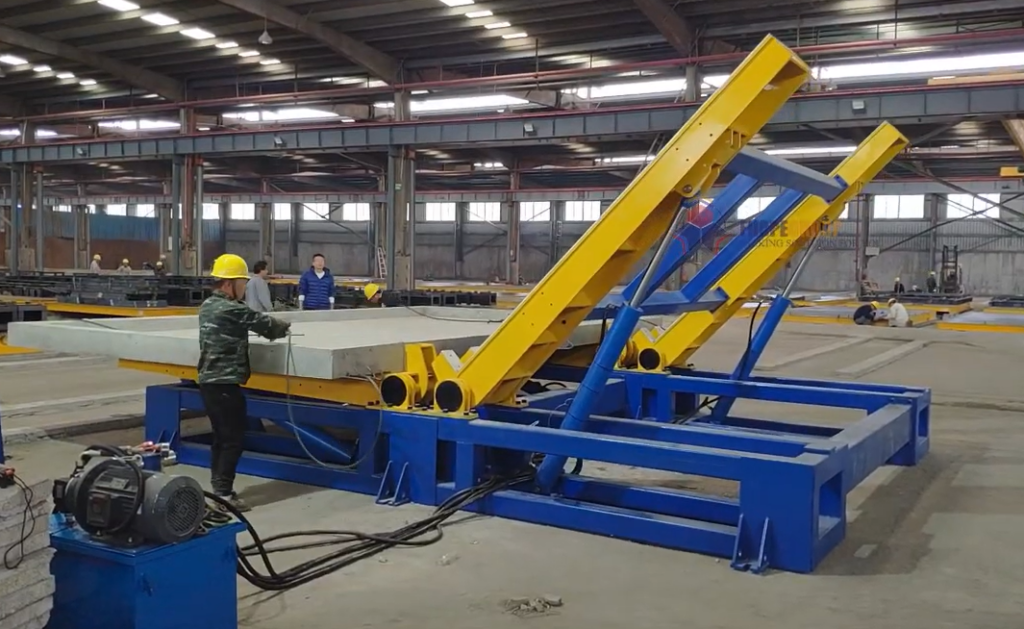
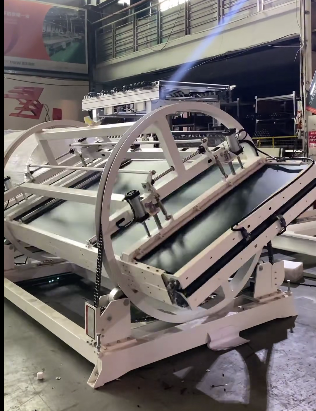
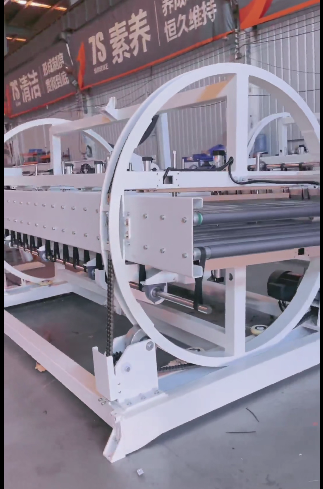
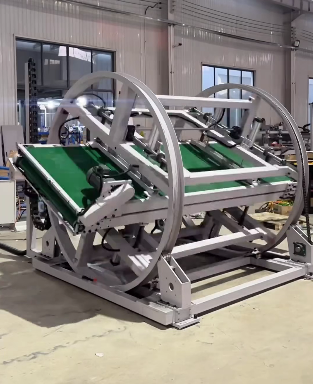
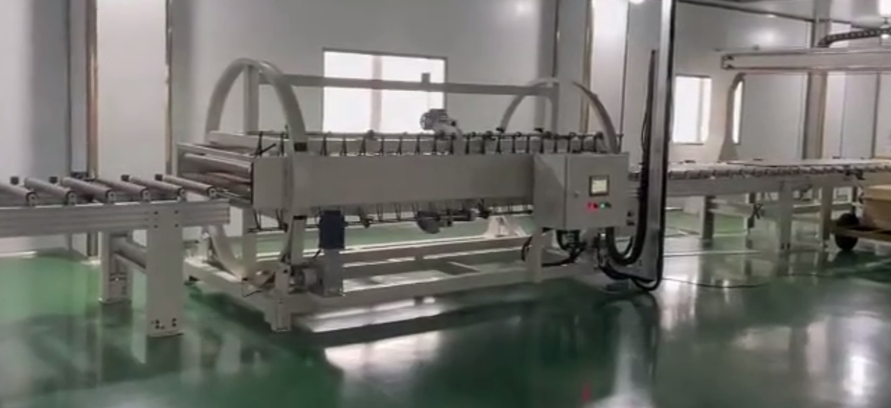
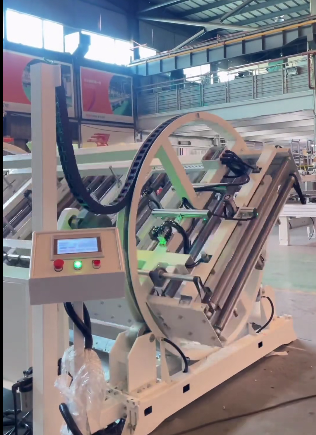
以下の動画は、メーカーの施設内で稼働試験を受けている、特注の180度回転式シート・プレート加工機の様子を示しています。
ターンオーバーマシンの工場試験の内容
2テーブル式油圧式ターンオーバー機の工場出荷前検査(FAT)では、耐久性試験と電気油圧安全ロジックの両方が対象となります。メーカーの運用手順によると、ターンオーバーユニットは出荷前に以下の検証を受けます。
- 拡張実行検証: メーカーが提示する試験手順には、表面の熱蓄積、シール漏れ、またはセンサーのドリフトを繰り返すことで確認するための、ほぼ連続的なサイクル運転(最大約24時間の連続運転)が含まれています。これは、この機種シリーズにおけるメーカーが公表している耐久性試験手順であり、機種ごとの法的測定値ではないため、受入時の証拠リストに記載して、各ユニットごとに確認する必要があります。
- 制御システムおよび緊急システム: テストの結果、スムーズな加減速、応答性の高い制御、そして即時の緊急停止機能が確認された。
基本的な動作制御に加え、包括的な工場試験によって、180°シート操作を左右する機械的および油圧的な基準が検証されます。
| テスト項目 | 検証目的 | エンジニアリング基準 |
|---|---|---|
| 無負荷サイクリング | テーブルの移動、デュアルテーブルの位置合わせ、および戻りストローク。 | 引っかかりのないスムーズな動き。機械式ストッパーブロックは適切な物理的限界に達する。 |
| 光電式ハンドオーバー | テーブル間荷物移送中のセンサー作動。 | 光電センサーは、重心が垂直線を横切る約85°の手前で反応し、二次テーブルが部品を受け取ります。 |
| 停止して斜めに保持する | 負荷がかかった状態でも動作を一時停止し、位置を維持する能力。 | 駆動部は任意の中間角度で位置を保持し、油圧回路が圧力を維持します。この機種ファミリーの180°基準構成では、最大作動圧力は15MPa、最大設計許容圧力は20MPaです。 |
| 停電ロック | 予期せぬ停電発生時の安全対策。 | 油圧式圧力保持ロックによりテーブルの崩壊を防ぎ、電源復旧時にはシステムは静かに元の位置に戻ります。 |
| 緊急停止およびインターロック | 掃引範囲の安全境界とサイクルカットオフ。 | 緊急停止スイッチが作動すると、瞬時にサイクルが停止します。物理的な安全ガードとインターロックは、ISO 12100のリスクアセスメント原則に準拠しています。 |
| 構造上の限界 | 旅行境界保護。 | 電気式リミットスイッチと機械式ハードストップは、確実な機械的停止位置で安全に動作を停止させます。 |
これらの検査は、EN 415-10調和規格やISO 12100リスク低減手順など、確立された産業機械のベンチマークを参照しています。
工場内テストが現場プロジェクトのリスクを軽減する理由
メーカー工場内でアライメント不良や油圧系の不具合を修正するのは簡単です。設計エンジニア、加工工具、交換用油圧シール、天井クレーンなどがすぐに利用できるからです。しかし、納品後に自社工場で同じ問題が発覚すると、即座に操業上のボトルネックが発生します。
| 運用要因 | メーカーの工場内で発見 | あなたの床で発見 |
|---|---|---|
| クレーンおよびリギング設備へのアクセス | 専用のショップクレーンが常時利用可能です | 移動式クレーンのレンタル、または工場生産用クレーンの占有が必要となる。 |
| 油圧調整 | 試験装置の圧力を即座に再調整する | 現場サービスの派遣、移動の遅延、および生産現場のダウンタイム |
| センサーおよびロジックの再テスト | 制御チームによるPLCの即時再プログラミング | リモートデバッグまたは予定されたフィールドサービス介入 |
| 金銭的受容 | 資本放出前に不具合は解消済み | 設備が準備段階で遊休状態にある間に投入された資本 |
工場での事前テストを行うことで、現場での試運転は、漠然としたトラブルシューティング作業ではなく、事前に実証されたパラメータを計画的に検証する作業へと変わります。
機械のサイズを決定するカスタム寸法とパラメータ
180°シート反転機は、既製品のカタログフレームではありません。この機械ファミリーは、機械式反転機(製品ラインの範囲は約1~60トン)と、高耐久性油圧式構成(製品ラインの範囲は約1~100トン、例えばFPFTクラスの12トンリファレンス構成)の両方を製造しています。カスタムマシンの製造とテストには、購入者からの正確な操作入力が必要です。
| 顧客からの意見 | エンジニアリングの重要性 | テストへの影響 |
|---|---|---|
| 部品形状(長さ×幅×厚さ) | テーブル台の寸法と支持構造のレイアウトを決定します。 | テーブルとのクリアランスとエッジサポートを確認するため、最大プレート設置面積に対して検証済み。 |
| 最大負荷重量 | 油圧シリンダーの内径、ポンプモーターの出力、構造用鋼材のサイズを決定する。 | 定格容量までの負荷サイクル試験における耐荷重試験重量を決定する。 |
| 材料特性 | 鋼板、プレキャストコンクリート、型枠、または積層材。 | テーブルの接触面(むき出しの鋼材または緩衝材付き支持面)を決定します。 |
| ターンシークエンス | 180°の完全反転と、中間停止(例:エッジ検査のための90°)との比較。 | 回路が部分的な傾斜角度においても、ずれることなく安定した位置を維持することを確認します。 |
| 投入/排出インターフェース | 天井クレーン、フォークリフトの爪、または自動コンベア。 | 掃引範囲の周囲と積載高さにおける物理的なクリアランスを定義します。 |
| スループット目標 | 1時間または1シフトあたりに必要なサイクル数。 | 油圧ポンプの流量とサイクル速度を、熱動作限界内に設定します。 |
これらの入力値は、製造前に設計承認図面上で確認され、工場試験の基準となる基準値として設定されます。
工場出荷前検査チェックリスト:出荷前に確認すべき事項
最終支払いを実行し、出荷を承認する前に、調達チームとエンジニアリングチームは、工場試験の正式な文書を要求する必要があります。
- 継続実行に関するドキュメント。 機械が工場出荷時のバーンインテスト(メーカーが規定する約24時間までのプロトコルに準拠)を、熱警報や液漏れなく完了したことを確認するテストログ。また、テストが無負荷で行われたか負荷がかかった状態で行われたかを示す。
- 油圧を保持し、記録を維持する。 油圧ユニットが作動圧力を維持し、シリンダーのずれなく中間角度で位置を保持したことを示す試験証明書。
- センサーとハンドオーバーの検証。 約85°のハンドオーバーセンサーと電気式リミットスイッチが設計どおりにテーブルの動きを停止させたことを確認する。
- 停電シミュレーション。 急な停電をシミュレーションした結果、試験負荷を落とすことなく傾斜テーブルが確実に固定されたことを物理的に確認した。
- コンプライアンス文書。 使用された安全基準の確認(基準としてEN 415-10、リスクアセスメントとしてISO 12100)。
- 現場試運転の範囲。 設置支援、試運転サポート、および現地技術者の派遣に関する明確な文書による定義。
機械が到着したら、空荷走行、定格重量での運転、緊急停止、停電時のロックといった基本的なチェックリストを現場で再度実行することで、受け入れ手続きを円滑に完了できます。
よくある質問
Q: メーカーが長時間の出荷前運転テストを推奨する理由は何ですか? A: 油圧式ターンオーバーマシンを長時間(メーカーが定める手順では最大約24時間)運転することで、作動油が作動温度に達し、短時間のデモンストレーションでは明らかにならないシール漏れ、圧力弁の不安定性、センサーの振動問題などが明らかになります。
Q: 2つのテーブルを備えた180°回転加工機は、回転中に重いプレートを安全に搬送するにはどうすればよいのでしょうか? A: テーブルAはプレートを約85°まで持ち上げます。光電センサーがテーブルの位置を検出し、負荷の重心が垂直になる直前に回転を停止します。次にテーブルBがプレートに接するように旋回し、負荷を安全に受け止め、両方のテーブルが制御された同期で下降して、ワークピースが反対側の面に平らに着地します。
Q:運転中に停電が発生した場合、重い鋼板が落下するのを防ぐ仕組みは何ですか? A:油圧回路が圧力を保持し、機械式ロックブロックがテーブルを固定します。電力供給が途絶えると、テーブルは所定の位置にロックされます。電力供給が復旧すると、制御システムは急激な落下ではなく、ソフトで制御されたリセットを開始します。
Q: 機械式と油圧式の反転機の処理能力範囲はどのくらいですか? A: この製品ラインの機械式反転機は一般的に約1~60トンをカバーし、油圧式は1~100トンをカバーしており、制御された操作で重量のあるスラブ、モールド、コイルの反転が可能です。
Q:工場でのテストは、現場での試運転を不要にするのでしょうか? A:いいえ、不要にはなりませんが、大幅に短縮できます。工場でのテストでは、機械が単体ユニットとして正しく機能することが確認されるためです。現場での試運転では、床への固定、現地のユーティリティ接続、およびお客様固有のクレーンや供給システムとのユニットの統合に重点が置かれます。
次のステップ
お客様の設備に最適なターンオーバーマシンを構成するには、最大プレート寸法(長さ、幅、厚さ)、最大部品重量、供給方法(クレーンまたはフォークリフト)、および目標サイクルレートをお知らせください。これらの仕様をご提供いただくことで、エンジニアリングチームがレイアウト図を作成し、カスタム油圧パワーユニットの要件を定義し、合意された工場受入試験計画を策定することができます。
関連リソース
- コイル反転および産業用ターンオーバーソリューション – カスタム仕様の機械式(約1~60トン)および油圧式(約1~100トン)の反転装置の技術概要。
- プレキャスト部品やシート材の180度回転加工機の仕組み – 2テーブル式油圧機構、約85°のハンドオーバーセンサー、およびEN 415-10 / ISO 12100の安全規格に関する詳細な解説。