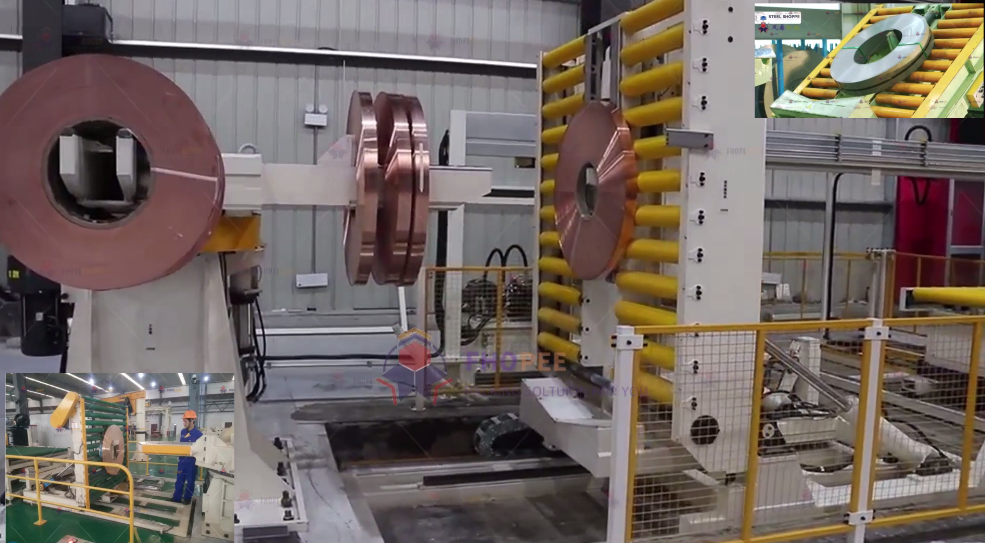
概要この工場見学では、当社の作業場で組み立てられている自動アルミコイル梱包ラインをご覧いただけます。ローラーテーブル上のガントリー式スチール製結束機、90°コイル反転機、その他組み立て途中のラインなどが含まれます。タクトタイムは機械ではなく、お客様の目標生産量に基づいて決定されます。1時間あたり30コイルの場合、3,600 ÷ 30 = 120秒/コイルとなり、このサイクル内のすべてのステーションをチェックします。各ラインはプロジェクトごとに構成されるため、組み立て前にステーション、コンベア、ガードのサイズをお客様のコイルサイズに合わせて決定します。
目次
- ビデオでわかること
- コイルパッキングラインの構築とテスト方法
- ライン内のコイルアップエンダー
- コイル梱包ラインの生産量とタクトタイムの計算
- 制御と安全
- アルミコイル梱包ラインの選定チェックリスト
- エンジニアリングに関するよくある質問
- 次のステップ
- 関連する読書
- ソース
ビデオでわかること
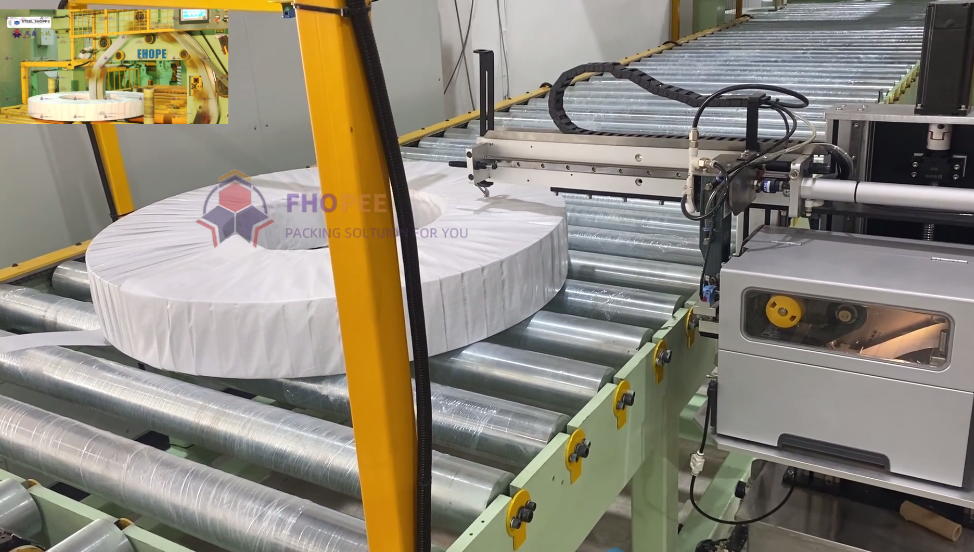
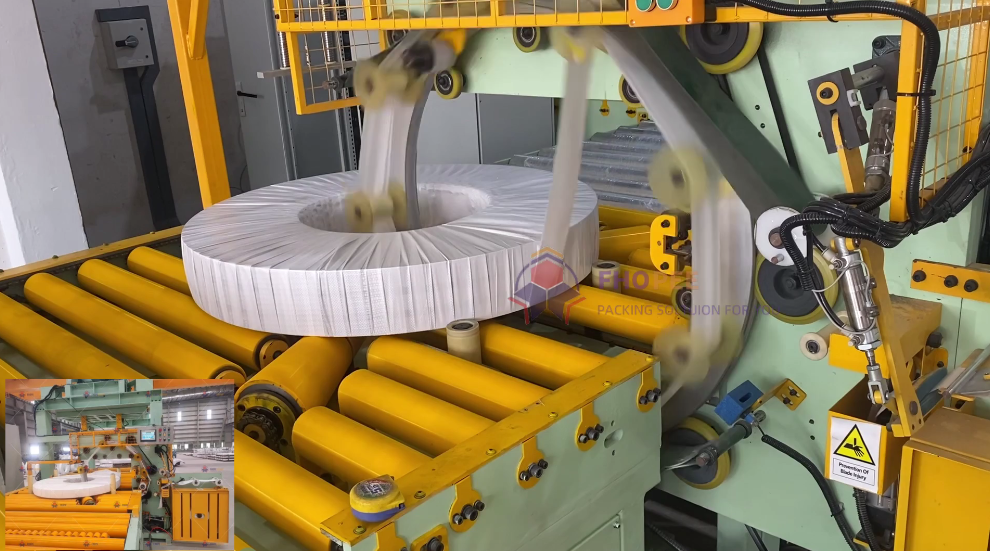
ツアーは、小型のガントリーの下にあるローラーコンベア式の作業台から始まります。その昇降式のヘッドは鋼鉄製の結束機で、コイルの上に降りてきて結束します。次のショットでは、カメラがローラーテーブルとガントリーの結束装置を一緒に映し出します。
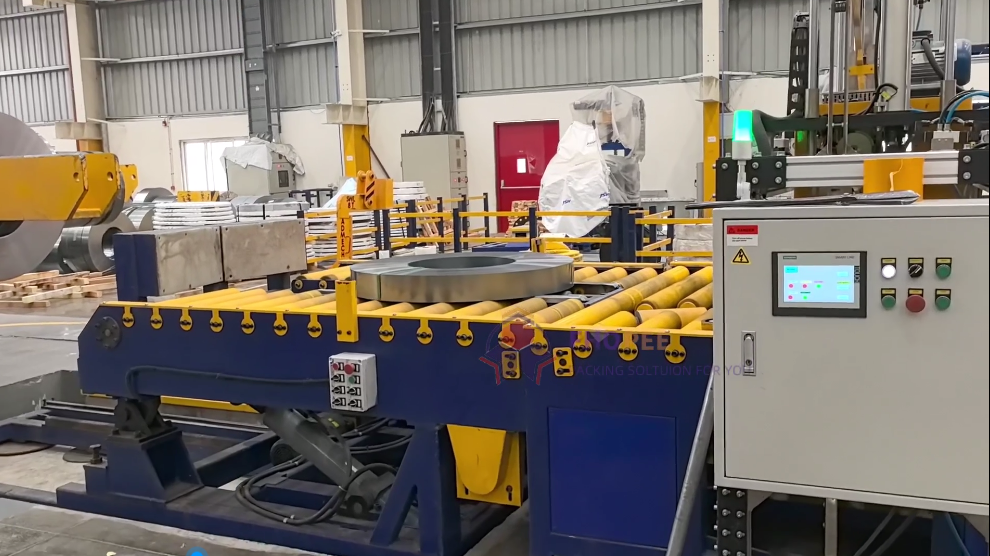
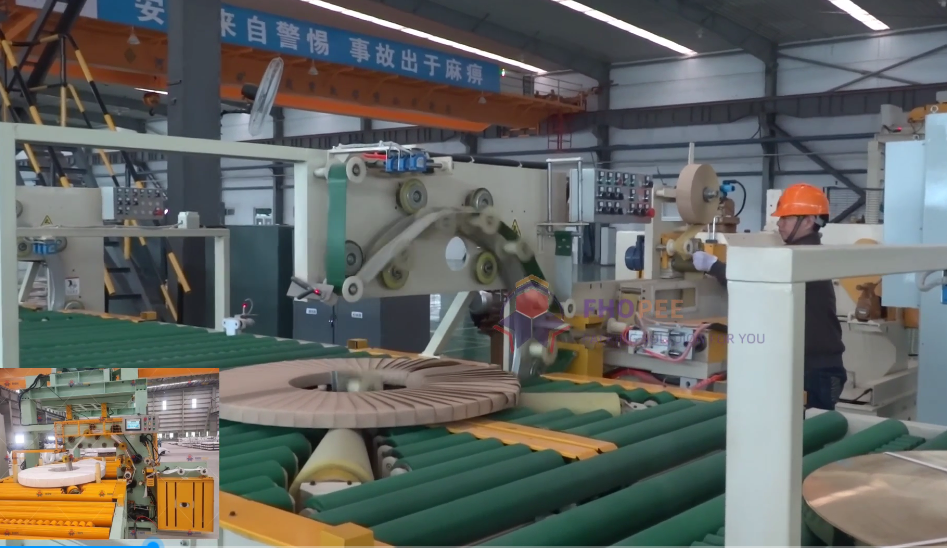
ラインの中央には、黒いアーチ型の架台と黄色の昇降アームを備えたコイル反転機が、空の状態で設置準備完了の状態で立っている。稼働時には、コイルを水平方向と垂直方向の間で回転させる。最後のパノラマ写真には、複数のラインが様々な組み立て段階にある作業場が写っており、最終的な位置合わせと試運転の前に、青いローラーテーブルと安全ガードが床に置かれている。
コイルパッキングラインの構築とテスト方法
当社では、このクラスのラインを個別の部品として組み立て、作業場でそれらを統合します。具体的には、ローラーコンベア、ガントリー式鋼製結束機、コイル転圧機、そして安全ガードと配線です。ビデオでは、ラインは組み立て途中の状態、つまり最終調整前の通常の段階を示しています。試運転時には、タクトタイムとステーションタイムを確認します。
| 工場出荷検査 | 私たちが確認したこと |
|---|---|
| 無負荷運転 | コンベアのインデックスと結束ヘッドは、詰まりなく上下します。 |
| アップエンダーサイクル | クレードルは両方向に90°回転し、戻りストロークはタクトにカウントされます。 |
| ガード | サイドガードと停止制御装置により、人が可動部に到達する前にサイクルが停止します。 |
| 配線 | オペレーター1名がコンベア、結束機、反転機を操作する。 |
| アラインメント | ローラーテーブルの水平調整とユニット間の隙間調整は出荷前に行われます。 |
ライン内のコイルアップエンダー
コイルアップエンダーは、コイルを水平方向と垂直方向の間で90度回転させ、次のステーションで必要な向きで受け取れるようにする機械です。ローラーコンベアとアイスルーラッパーの間、または包装と積み重ねの間など、コイルの向きが変わる場所に設置されます。ラッパーに合わせたコイルの積載方法の詳細については、コイルの梱包と取り扱いに関するガイドをご覧ください。
選定に必要な入力項目は、コイル重量、外径、幅、回転角度(標準仕様は90°)、およびサイクルバジェットです。クレードルの空戻りストロークは、タクトタイムから有効時間を奪います。
当社の油圧式コイルアップエンダーは、両方向に90°回転(90°×2と表記)し、モデルによって3、5、10、20、40トンの定格荷重を備えています。クレードルの形状と駆動方式は、プロジェクトごとに構成されます。
反転装置または反転装置を含むラインでは、リスク評価方法としてISO 12100、包装機械の一般要求事項としてEN 415-10が適用されます。反転装置は、機械の稼働中にコイルを自動的に移動させます。
コイル梱包ラインの生産量とタクトタイムの計算
ラインタクトとは、コイル1個あたりの時間予算のことです。3,600秒を1時間あたりの目標コイル数で割った値です。これは機械ではなく、目標生産量によって設定されます。1時間あたり30コイルの場合のチェック例を以下に示します。
| Item | 値 |
|---|---|
| 出力目標(例) | 30時間あたりXNUMXコイル |
| タクト、3,600 ÷ 30 | コイルあたり120秒 |
| 積載および取り扱いサイクル | 120秒以内 |
| 反転サイクル(戻りストロークを含む) | 120秒以内 |
| 状態 | 120秒未満の最長観測地点 |
ステーションの稼働時間がタクトタイムを超えた場合は、ラインを無理に稼働させるのではなく、作業を分割するか、2台目のユニットを追加します。各ステーションのサイクルタイムは、試運転時に確認します。
制御と安全
ガントリー式結束ヘッド、コンベア、および転覆装置は自動で動作します。ライン稼働中は、ユニットの走行エリアに人が立ち入らないようにしてください。また、セットアップと清掃は、ラインを停止して隔離した状態で行ってください。
適用される規格は、販売先の市場によって異なります。CE市場の場合、ISO 12100はリスク評価方法を規定し、EN 415-10は包装機械に関する一般要件を規定しています。
アルミコイル梱包ラインの選定チェックリスト
- コイルの外径、内径、幅、重量範囲。
- ラインが1時間あたりに梱包しなければならないコイル数。
- コイルの向き(水平方向または垂直方向)と、反転装置の位置が変わります。
- フィルムまたはストラップの種類と巻き数。
- コンベアの高さ、床面積、電源供給。
- 工場生産ラインまたは倉庫システムへの制御信号。
| 駅 | 主動作 | サイズ入力 |
|---|---|---|
| ガントリー式スチール製結束機とローラーコンベア | 昇降式ヘッドが下降してコイルを結束し、コンベアがコイルを搬送する。 | ストラップの位置、ユニット間の隙間、ローラーテーブルのレベル |
| 油圧コイルアップエンダー | コイルを両方向に90度回転させます | 定格荷重3、5、10、20または40トン、コイルの外径と幅 |
鋼コイルを傾斜、包装、プレスする機能も備えたラインをお探しの場合は、傾斜ラック付き鋼コイル包装ラインをご覧ください。
エンジニアリングに関するよくある質問
Q: どのくらいの生産量を計画すればよいですか? A: 目標値から計画してください。タクトタイム = 3,600 ÷ 生産量なので、1時間あたり30個のコイルということは、1個のコイルあたり120秒となり、すべてのステーションがその時間内に収まる必要があります。
Q:アップエンダーはラインのどこに設置されますか? A:コイルの向きを変える必要がある場所ならどこにでも設置されます。例えば、積載と包装の間、または包装と積み重ねの間などです。そのため、当社の90°アップエンダーは次のステーションが必要とする面を提示します。
Q: コイル梱包ラインの出荷前にどのようなチェックを行いますか? A: コンベアと結束ヘッドの無負荷運転、90°反転サイクル(両方向)、安全装置と停止位置のチェック、単一ステーション配線、ローラーテーブルの位置合わせを行います。
Q:なぜ作業場でビデオを撮影したのですか? A:当社では、ラインの組み立て、調整、配線を作業場で行い、出荷前に90度反転サイクルなどの工場出荷前検査を実施しています。そのため、組み立て中にご訪問いただくことで、各ユニットを早期に検査することができます。
Q:アップエンダーのサイズはどのように選べばよいですか? A:最も重いコイルの定格荷重をカバーするモデルを選択してください。当社の油圧式アップエンダーは、3、5、10、20、40トンの定格荷重があり、クレードルはお客様のコイルの外径と幅に合わせて成形されます。
次のステップ
コイル梱包ラインの設計は、以下の3つのステップで行います。
- レイアウト図面を提出してください コイルサイズと出力 info@fhoppack.com.
- 48時間以内に提案書をお届けします駅構内のレイアウトとタクトチェックを含む。
- 現地調査を予約する コンベアの水平度、床面積、電源供給状況を確認する。
関連する読書
- 油圧コイルアップエンダー
- 動画:コイルの自動反転、供給、包装ライン
- 動画:大型で長いコイル転圧機の実際の動作
- 動画:サービスセンター向けスリットコイル梱包ライン
- 動画:スライドテーブル付き多目的自動コイルチルト装置
- 動画:旧型コイル梱包ラインのアップグレード事例紹介
ソース
- コイルアップエンダーの仕様: 油圧式コイルアップエンダー製品ページ
- タクトの例:私たちが作成した例、例示値
- 機械の動作: YouTube の動画
- 規格の適用範囲: ISO 12100:2010, JP 415-10:2014
最終更新日: 2026年10月04日