Zusammenfassung: Ungeschützte Metallspulen erleiden häufig Transportschäden durch verrutschende Ladung, unzureichende Folienspannung und unsachgemäße Handhabung. Die genauen Schadensquoten variieren je nach Transportroute und regionaler Logistik. Der Einsatz speziell entwickelter Schutzverpackungen reduziert jedoch Frachtschäden deutlich und stabilisiert die Versandkosten. Dieser technische Leitfaden beschreibt die grundlegenden Systemanforderungen, die mechanischen Betriebsbereiche und die Schritte zur Beschaffungsvalidierung für Anlagenleiter, die automatisierte Verpackungsanlagen betreuen. Alle Betriebskennzahlen und Finanzprognosen sind beispielhafte Schätzungen, die einer standortspezifischen Validierung und Lieferantenprüfung bedürfen.
🛠️ Schwachpunkt der Branche
Die manuelle Spulenverpackung führt zu ungleichmäßiger Folienspannung und unvorhersehbarer Lastverschiebung, was die Transportschäden und Produktionsausfallzeiten direkt erhöht. Automatisierte Verpackungssysteme eliminieren menschliche Fehler durch standardisierte Spannungsprofile und die Verwendung hochfester Umreifungsbänder, wodurch die Kosten für Frachtschäden stabilisiert und der Durchsatz der Produktionslinie beschleunigt werden.
Felddaten aus Stahlservicezentren und Metallverteilzentren mittleren Volumens zeigen übereinstimmend, dass die manuelle Verpackung ein kritischer Engpass ist. Die Bediener haben häufig Schwierigkeiten, eine gleichmäßige Folienspannung über verschiedene Spulendurchmesser hinweg zu gewährleisten. Dies führt zu Folienrissen, ungleichmäßiger Wickeldichte und Kantenabschneidungen während des Transports. Die Start-Stopp-Trägheit herkömmlicher Drehtellersysteme verstärkt das Verrutschen der Ladung, während das manuelle Schneiden und Heißsiegeln der Folie zu Schwankungen führt, die Nacharbeiten erforderlich machen. Diese Fehler summieren sich schnell: Zu viel Verpackung erhöht den Materialverbrauch, ungleichmäßige Spannung beeinträchtigt die Ladungsstabilität, und schweres manuelles Heben erhöht die Arbeitssicherheitsrisiken. Für Produktionsleiter bedeutet dies einen direkten Vertrauensverlust bei den Kunden, erhöhte Haftungsansprüche im Frachtbereich und ungeplante Ausfallzeiten, die die nachgelagerten Lieferpläne stören. Ein wiederholbarer, maschinengesteuerter Verpackungsprozess ist daher nicht mehr optional, sondern eine strukturelle Voraussetzung für die Aufrechterhaltung der Produktionsraten und der gesamten betrieblichen Effizienz in der Metalllogistik mit hohem Durchsatz.
🏗️ Lösungsmechanismus
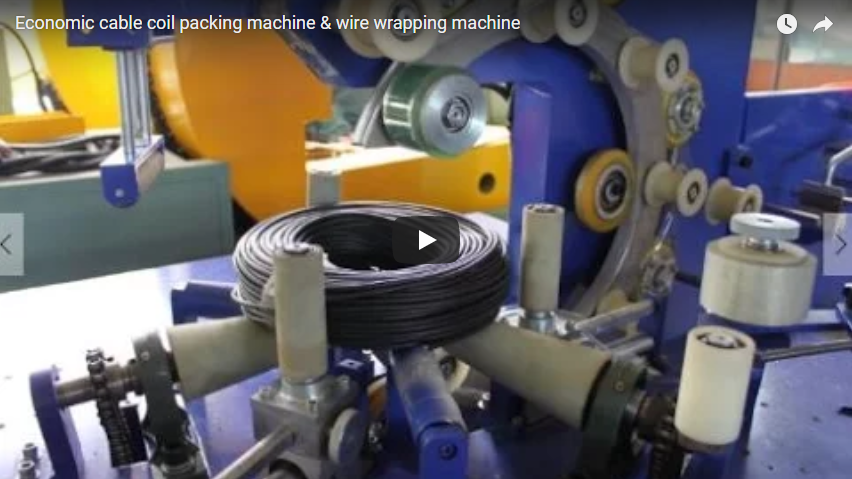
Durch die Öse geführte Orbitalverpackungssysteme (TEW) nutzen eine stationäre Spule und einen vertikal fahrenden Folienwagen, um eine gleichmäßige Spannung ohne Drehimpuls zu erzeugen. Dieses mechanische Verfahren minimiert menschliche Fehler, reduziert Folienabfall und beschleunigt die Verpackungszyklen, wodurch die betriebliche Effizienz und die Produktionsrate direkt gesteigert werden.
Die Kerninnovation moderner Spulenverpackungen liegt in der Orbitalmechanik. Dabei bleibt die Ladung fixiert, während ein motorisierter Folienring um die stationäre Spule rotiert. Dieses Design eliminiert die Zentrifugalkräfte und die Trägheitsverschiebungen, die bei rotierenden Drehtellern auftreten. Das System beginnt mit der automatischen Spulenbeladung und präzisen Zentrierung, wodurch sichergestellt wird, dass die geometrische Achse der Spule exakt mit der Wickelhülle übereinstimmt. Nach der Positionierung führt die Maschine das Durch-Ösen-Wickelverfahren (TEW) durch, indem sie die Folie durch die zentrale Öffnung der Spule fädelt und so eine nahtlose, luftdichte Barriere erzeugt, die die Ladung von innen nach außen umschließt. Eine speicherprogrammierbare Steuerung (SPS) – ein industrietauglicher Digitalrechner, der elektromechanische Prozesse automatisiert – steuert den gesamten Zyklus, liest die Spulenabmessungen ein und passt Wickelgeschwindigkeit, Lagenanzahl und Spannungsparameter automatisch an. Der Folienwagen arbeitet typischerweise mit 80–140 U/min, während der Vorstreckmechanismus die Folie vor dem Aufbringen mechanisch auf 200–300 % dehnt. Durch das Vorstrecken werden die Polymerketten ausgerichtet, wodurch die Zugfestigkeit erhöht und gleichzeitig der Rohmaterialverbrauch reduziert wird. Das System schließt mit dem automatisierten Folienschneiden, Heißsiegeln und der integrierten Etikettierung ab und verarbeitet individuell anpassbare Verpackungsmaterialien wie Standard-Stretchfolie, VCI-Folie (Dampfkorrosionsinhibitor) zum Schutz vor Feuchtigkeit und Salznebel oder hochfestes Kraftpapier. Durch die Standardisierung dieser Variablen reduziert der Orbitalmechanismus den manuellen Arbeitsaufwand, minimiert menschliche Fehler und beschleunigt den Verpackungsprozess, ohne die Unversehrtheit der Ladung zu beeinträchtigen.
🔗 Verwandte Themen : Weitere Lösungen entdecken
📈 Implementierungsdetails & Parameter
Für eine erfolgreiche Installation ist eine präzise Standortvorbereitung unerlässlich, einschließlich ebener Betonfundamente, 480-V-Drehstromanschluss und geregelter Druckluft für die pneumatische Abdichtung. Die Systemparameter müssen an die unterschiedlichen Abmessungen, Gewichte und Formen der Spulen angepasst werden, um sicherzustellen, dass hochfeste Stahl- oder Polyesterbänder die Ladung sichern, ohne den Durchsatz zu beeinträchtigen.
Die Integration einer automatisierten Spulenwickelanlage erfordert eine präzise Infrastrukturplanung. Die Anlagen müssen über ein ebenes Betonfundament verfügen, das dynamische Vibrationen absorbieren kann. Dies erfordert typischerweise die Verankerung von Ankerbolzen und eine Toleranz von ±1.5 mm auf der Förderbandfläche. Die elektrischen und pneumatischen Anforderungen umfassen in der Regel eine 480-V-Drehstromversorgung mit einem separaten 60-A-Leistungsschalter sowie eine Druckluftversorgung mit einem geregelten Druck von 80–100 psi zum Betrieb von pneumatischen Klemmen, Folienschneidern und Siegelbacken. Die SPS-Schnittstelle muss mit spezifischen Parametersätzen für jede Spulenfamilie programmiert werden, wobei Abweichungen in Außendurchmesser, Breite, Gewicht und Kerngröße berücksichtigt werden müssen. Der innere Abstand des Orbitalrings muss den maximalen Spulenaußendurchmesser um mindestens 100 mm (4 Zoll) überschreiten, um mechanische Störungen während der Rotation zu vermeiden. Bodenmontierte Anlagen tragen typischerweise Lasten bis zu 15 Tonnen; schwerere oder übergroße Geometrien erfordern eine Grubenmontage, um den Schwerpunkt zu senken und die Stabilität zu verbessern. Hochfeste Stahl- oder Polyesterbänder werden in die Siegelstation integriert, um eine zusätzliche mechanische Sicherung zu gewährleisten, insbesondere bei Spulen mit hoher Dichte oder unregelmäßiger Form. Obwohl die Einhaltung spezifischer ISO- oder ASTM-Normen für Verpackungsmaschinen nicht allgemein vorgeschrieben ist, konstruieren die meisten OEMs Bedienfelder und Sicherheitsverriegelungen so, dass sie den CE- und UL-Grundrichtlinien entsprechen. Die endgültige Zertifizierung bleibt jedoch herstellerabhängig und muss anhand der lokalen Arbeitsschutzbestimmungen überprüft werden.
🛡️ Geprüfte Ergebnisse & Beschaffungskriterien
Der Einsatz automatisierter Spulenverpackungslinien reduziert den manuellen Arbeitsaufwand und minimiert menschliche Fehler, was messbare Produktionssteigerungen und eine insgesamt höhere betriebliche Effizienz zur Folge hat. Die Validierung im Beschaffungsprozess muss die Belastbarkeit, die Folienverträglichkeit und die Reaktionszeiten der Sicherheitsverriegelungen überprüfen, um langfristige Zuverlässigkeit und Konformität zu gewährleisten.
Anlagen, die von manueller auf automatisierte Orbitalverpackung umstellen, berichten durchweg von messbaren Verbesserungen beim Verpackungsdurchsatz und der Materialausnutzung. Durch den Wegfall der manuellen Folienhandhabung und die Standardisierung der Spannungsprofile können die Bediener ihre Arbeitskräfte wertschöpfenden Tätigkeiten zuordnen, wodurch Ausfallzeiten direkt reduziert und die Gesamteffizienz des Betriebs gesteigert werden. Die Fähigkeit des Systems, verschiedene Spulengrößen, -gewichte und -formen ohne manuelle Neukalibrierung zu verarbeiten, gewährleistet einen kontinuierlichen Produktionsfluss, während die integrierten Siegel- und Etikettiermodule sekundäre Engpässe beseitigen. Um eine Beschaffungsentscheidung zu validieren, müssen die Engineering- und Betriebsteams die Spezifikationen der Lieferanten mit den tatsächlichen Anforderungen des Werks abgleichen. Wichtige Prüfschritte umfassen die Bestätigung, dass der Abstand des Orbitalrings dem maximalen Spulenaußendurchmesser entspricht, die Überprüfung der Kompatibilität mit Spezialfolien wie VCI für Exportmärkte und die Validierung, dass die Infrastruktur des Standorts (480 V/60 A und 80–100 psi) verfügbar ist. Die Dokumentation der Sicherheitsverriegelungen muss überprüft werden, um sicherzustellen, dass die Reaktionszeiten der Lichtvorhänge und die Not-Aus-Schwellenwerte den Risikobewertungen des Werks entsprechen. Schließlich sollten Wartungsprotokolle für Servomotorlager, Folienwagenführungen und SPS-Backup-Routinen erstellt werden, um eine langfristige Verfügbarkeit zu gewährleisten.
Checkliste zur Validierung des Beschaffungsprozesses:
-
[ ] Spulenspiel: Der Innendurchmesser des Orbitalrings überschreitet den maximalen Spulenaußendurchmesser um mindestens 4 Zoll.
-
[ ] Folienkompatibilität: Das System unterstützt Stretchfolie, VCI-Folie, Kraftpapier oder Verbundfolien.
-
[ ] Infrastruktur: 480-V-Drehstrom (60-A-Leistungsschalter) und 80–100 psi Druckluft verfügbar
-
[ ] Einhaltung der Sicherheitsbestimmungen: Ansprechzeit des Lichtvorhangs und Not-Aus-Schwellenwerte gemäß den örtlichen Vorschriften dokumentiert.
-
[ ] Tragfähigkeit: Die Konfiguration (Boden oder Grube) entspricht dem maximalen Spulengewicht und der geometrischen Form
-
[ ] Gurtintegration: Hochfestes Stahl- oder Polyestergurtmodul zur zusätzlichen Sicherung enthalten
-
[ ] Wartungsunterstützung: Geprüfter Ersatzteilbestand und SLA für technischen Support für Servo- und SPS-Komponenten
Haftungsausschluss: Alle in diesem Leitfaden dargestellten Betriebsbereiche, Materialspezifikationen und Leistungskennzahlen basieren auf branchenüblichen technischen Benchmarks und Herstellerdokumentationen. Finanzprognosen, ROI-Zeiträume und Kennzahlen aus spezifischen Fallstudien sind lediglich beispielhafte Schätzungen. Alle Gerätespezifikationen, Sicherheitszertifizierungen und Leistungsangaben müssen direkt mit dem Originalhersteller (OEM) abgeglichen und mit standortspezifischen technischen Gutachten sowie lokalen gesetzlichen Bestimmungen abgeglichen werden.
🔗 Siehe auch : Zugehörige Ausrüstung