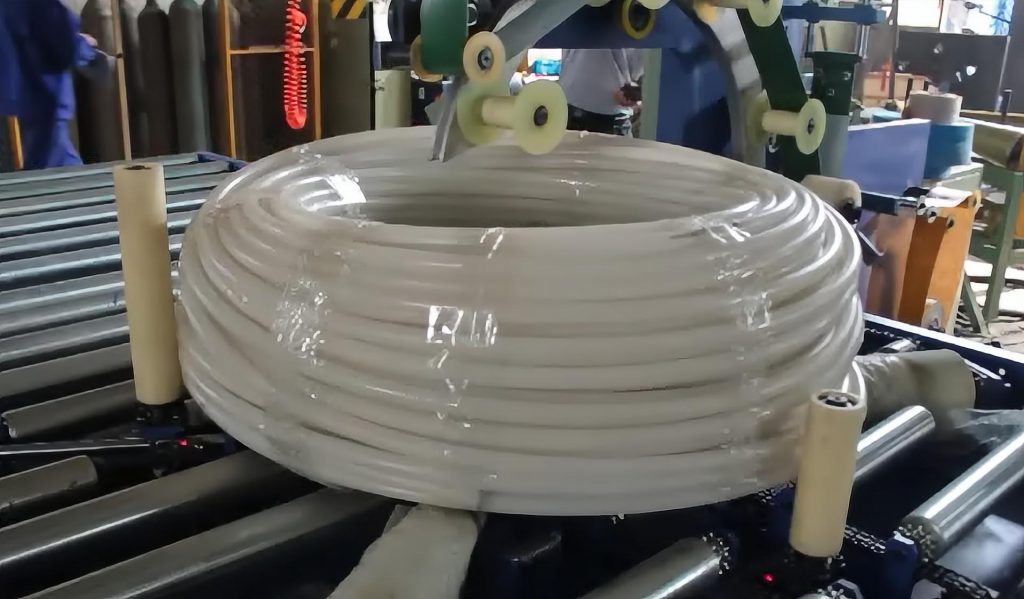
Zusammenfassung: Transportschäden an Stahlcoils entstehen typischerweise durch ungleichmäßige manuelle Spannung und unvollständige Folienabdeckung, was die Dimensionsstabilität und Oberflächenintegrität beeinträchtigt. Automatisierte Coil-Verpackungslinien standardisieren die Umfangsverstärkung, das Rotationsstretchwickeln und die Inline-Versiegelung, um Bedienungsfehler zu eliminieren, den Durchsatz zu optimieren und die Einhaltung der Vorschriften für den Materialtransport sicherzustellen. Diese detaillierte technische Analyse beschreibt die für den industriellen Einsatz erforderlichen technischen Parameter, Integrationsprotokolle und Validierungsrahmen.
🛠️ Schwachpunkt der Branche
Die manuelle Spulenverpackung führt zu erheblichen Spannungsschwankungen und ungleichmäßiger Folienüberlappung. Dies beeinträchtigt die Dimensionsstabilität während des Transports, erhöht das Risiko von Feuchtigkeitseintritt und Oberflächenabrieb und steigert die Arbeitssicherheitsrisiken im Zusammenhang mit pneumatischen Fördergeräten und manueller Materialbewegung. Branchenberichte zeigen, dass manuelle Umreifungsbänder und Folienverpackungen häufig Spannungsabweichungen von über ±20 % verursachen. Dies führt zu einer ungleichmäßigen Lastverteilung, die das Verrutschen und Einschieben der Lagen während des Bahn- oder Seetransports beschleunigt. Durch die ungleichmäßige Folienapplikation sind Spulenkanten und Innendurchmesser Feuchtigkeit, Kondensation und Partikelverunreinigungen ausgesetzt, was direkt mit Oberflächenoxidation und Reklamationsraten korreliert. Darüber hinaus erhöht die Verwendung manueller pneumatischer Werkzeuge und ungeführter Folienabroller die ergonomische Belastung und verstößt gegen moderne Arbeitsschutzbestimmungen hinsichtlich repetitiver Bewegungen und Quetschgefahren. Hinweis: Spezifische Reklamationsraten und Arbeitskennzahlen variieren je nach Anlagendurchsatz, Spulenqualität und regionalen Transportbedingungen; für eine genaue Vergleichsanalyse sind Basis-Audits erforderlich.
Die betrieblichen Reibungsverluste reichen über die Produktqualität hinaus. Unkoordinierte manuelle Arbeitsabläufe führen zu Engpässen, die nicht mit den Taktzeiten der vorgelagerten Schneid- oder Aufwickelprozesse übereinstimmen und so Pufferansammlungen oder Produktionsengpässe verursachen. Wenn die Verpackung zum limitierenden Faktor wird, sinkt die Gesamtanlageneffektivität (OEE), und die Überstundenkosten steigen ohne proportionale Produktionssteigerung. Moderne Servicezentren und Produktionsstätten stellen daher von herkömmlichen manuellen Stationen auf moderne Verpackungen um, da uneinheitliche Verpackungen die Zuverlässigkeit der Lieferkette, die Gewährleistungsrisiken und die Einhaltung gesetzlicher Vorschriften für die Materialhandhabung direkt beeinträchtigen.
🏗️ Lösungsmechanismus
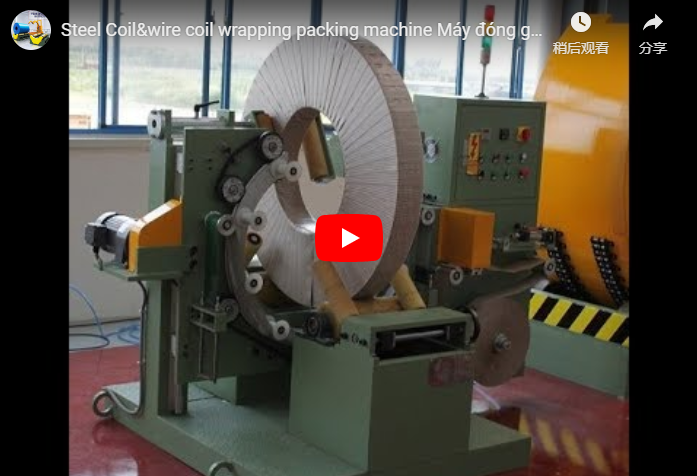
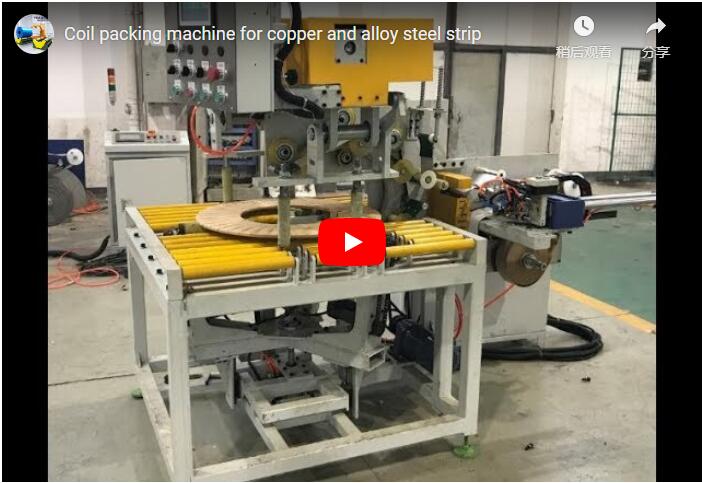
Automatisierte Spulenverpackungslinien synchronisieren Zentrierung, Umfangsverstärkung und Rotationsstretchverpackung mittels speicherprogrammierbarer Steuerungen (SPS). Dies gewährleistet eine gleichmäßige Spannungsverteilung und vollständige Kantenversiegelung, um Transportschäden, Umwelteinflüsse und Ungenauigkeiten bei der manuellen Handhabung in Produktionsumgebungen mit hohem Durchsatz und komplexen Lieferketten zu minimieren. Die Kernarchitektur integriert automatisierte Maschinen, die Spulenbeladung, Zentrierung, Verpackung, Versiegelung und Etikettierung in einer einzigen SPS-synchronisierten Sequenz durchführen. Frequenzumrichter (FU) sorgen für sanftes Beschleunigen und Abbremsen beim Positionieren der Drehkreuze und verhindern so Kantenverformungen bei gleichzeitig hoher Positionsgenauigkeit. Nach der Zentrierung wird die Spule zu einer Umreifungsstation transportiert, wo PET- oder Stahlbänder mit vorkalibrierter Spannung angebracht werden, um die Lagenausrichtung vor Umwelteinflüssen zu fixieren.
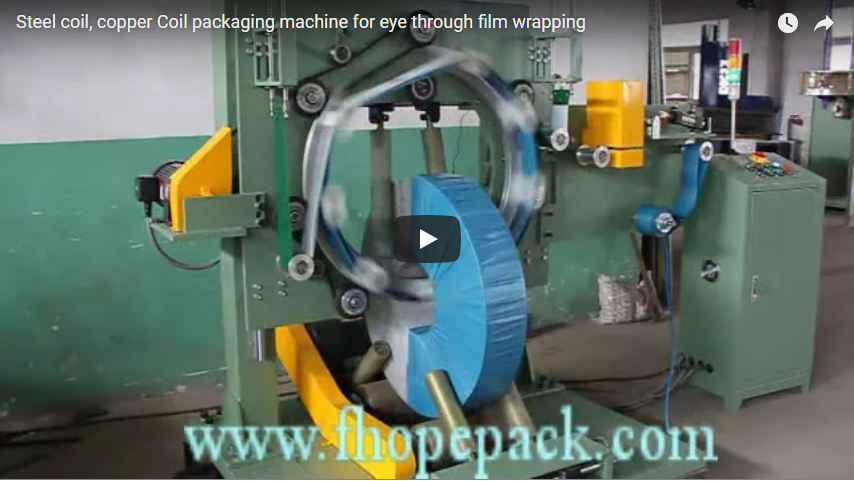
Nach dem Umreifen wird die Spule von einer speziellen Stretchwickelmaschine sicher mit mehrlagiger Schutzfolie umhüllt, deren Überlappung und Vordehnungsgrad programmierbar sind. Diese durchgehende Folienbarriere verhindert Beschädigungen an den Kanten und bildet eine feuchtigkeitsbeständige Versiegelung, die Feuchtigkeit, Salznebel und Partikelabrieb während des multimodalen Transports abhält. Das System fährt automatisch zu den Inline-Siegel- und Etikettiermodulen weiter und bringt Barcode- oder RFID-Tags zur Rückverfolgbarkeit an, um einen geschlossenen Arbeitsablauf zu gewährleisten. Alle mechanischen Vorgänge werden durch Sicherheitsverriegelungen und Lichtvorhänge gesteuert. So wird sichergestellt, dass die Anlage die Branchenstandards und Arbeitsschutzbestimmungen, einschließlich der ISO 12100-Richtlinien zur Risikobewertung und der OSHA-Anforderungen an Maschinenschutzvorrichtungen, erfüllt. Hinweis: Die Leistung hängt von den Spulenspezifikationen, den Folien-/Umreifungsbandmaterialien und den Umgebungsbedingungen der Anlage ab. Für eine exakte Konfiguration ist eine Rücksprache mit dem Lieferanten erforderlich.
🔗 Verwandte Themen : Weitere Lösungen entdecken
📈 Implementierungsdetails & Parameter
Für eine optimale Konfiguration müssen die Taktzeiten der Förderbänder, die programmierbaren Spannbereiche der Umreifungsbänder und die encodergesteuerte Folienüberlappung an die Standardspulenabmessungen angepasst werden. Alle Spezifikationen werden vor der Inbetriebnahme, der Integration in den Betrieb und der Planung der routinemäßigen Wartung in verschiedenen Anlagenlayouts anhand der Leistungsbenchmarks des Herstellers validiert. Der erfolgreiche Einsatz beginnt mit der dimensionalen Erfassung. Standardmäßige Spulenverpackungsanlagen verarbeiten Innendurchmesser (ID) von typischerweise 450 mm bis 760 mm und Außendurchmesser (AD) von 900 mm bis 2,100 mm. Für nicht standardmäßige Geometrien können jedoch kundenspezifische Dorne oder verstellbare Drehkreuze erforderlich sein. Die Indexiergeschwindigkeiten der Förderbänder werden auf die vorgelagerten Verarbeitungsraten kalibriert und liegen im Allgemeinen während des Transports zwischen 0.2 m/s und 0.5 m/s. Beim Zentrieren wird die Geschwindigkeit auf 0.1 m/s reduziert, um die Kantenstabilität zu gewährleisten.
Das Umreifungsmodul bringt die Bänder mit einer Zugkraft von typischerweise 1,500 N bis 3,500 N an, abhängig von der Spulenmasse und der Bandbreite (üblicherweise 12 mm bis 19 mm). Die Zugkraft wird durch servogesteuerte Spannvorrichtungen und SPS-Regelkreise konstant gehalten. Die Festigkeit der Verbindungen wird durch Reibschweiß- oder Gleitringdichtungsprüfungen sichergestellt. Bitte klären Sie die genauen Zugparameter und die Dehnungseigenschaften der Bänder stets mit Ihrem Materiallieferanten ab, da Wärmeausdehnung und Transportvibrationen die Tragfähigkeit im Laufe der Zeit beeinträchtigen können. Der rotierende Wickelwagen arbeitet mit variablen Geschwindigkeiten (30–60 U/min) und einer Folienvordehnung von 200 % bis 300 %. Dadurch wird der Materialverbrauch reduziert, während gleichzeitig eine optimale Zugfestigkeit gewährleistet wird. Die höhenbasierte Encoder-Erfassung sorgt für eine gleichmäßige Überlappung, die typischerweise zwischen 50 % und 70 % programmiert ist, um einen vollständigen Kantenschutz ohne Folienverschnitt zu garantieren.
Die nachgelagerte Integration umfasst Inline-Wiegetische (Genauigkeit ±0.5 % des Messwerts) und automatisierte Etikettierstationen, die Konformitätsetiketten, Gefahrenhinweise und Logistikkennzeichnungen drucken. Das System entlädt fertige Coils auf Staplerdrehtische oder Palettierer und ist dabei auf die nachgelagerte Gabelstapler- oder AGV-Route abgestimmt. Hinweis: Alle Testergebnisse, Zykluszeit-Benchmarks und Materialverbrauchszahlen sind Richtwerte; die tatsächliche Leistung muss durch standortspezifische Abnahmetests und die vom Lieferanten bereitgestellten Leistungsgarantien validiert werden.
🛡️ Verifizierte Ergebnisse
Dokumentierte betriebliche Verbesserungen zeigen typischerweise geringere Ausschussquoten, eine optimierte Personaleinsatzplanung und einen kontrollierten Materialverbrauch. Genaue Kennzahlen erfordern jedoch Bestandsaufnahmen der Anlage, standardisierte Abnahmeprüfverfahren und eine kontinuierliche Leistungsüberwachung, um langfristige Zuverlässigkeit und die Einhaltung der branchenüblichen Sicherheitsstandards zu gewährleisten. Betriebe, die auf automatisierte Spulenverpackungslinien umstellen, berichten häufig von einer Reduzierung der Ausschussquote von durchschnittlich 3–8 % auf unter 1 %. Dies wird durch eine gleichmäßige Spannungsverteilung und eine vollständige Folienverkapselung erreicht. Der Personaleinsatz verlagert sich von mehreren manuellen Handhabern auf einen einzigen Überwachungsmitarbeiter. Die Produktivitätssteigerungen zeigen sich in kürzeren Zykluszeiten (typischerweise 90–180 Sekunden pro Spule) und dem Wegfall von Nacharbeiten. Der Materialverbrauch stabilisiert sich, da programmierbare Überlappungs- und Vordehnungssteuerungen ein Überdosieren verhindern. Der Folienverbrauch sinkt typischerweise um 20–35 % im Vergleich zur manuellen Verpackung.
Evaluierungsrahmen sollten überprüfbare Akzeptanzkriterien gegenüber Marketingaussagen priorisieren. Beschaffungsteams müssen dokumentierte Testprotokolle anfordern, die reale Transportbedingungen simulieren, einschließlich Vibrationsprofilierung, Feuchtigkeitsprüfung und gegebenenfalls Fall-/Schlagtests. Die Spannungsprüfung sollte während der Inbetriebnahme mit kalibrierten Handspannungsmessgeräten gegengeprüft werden, und die Folienüberlappungssteuerung muss über eine geschlossene Encoder-Rückmeldung anstelle einer offenen Zeitregelung erfolgen. Garantiebedingungen und Verfügbarkeitsgarantien sollten explizit vertraglich festgehalten werden, mit klaren Strafen für ungeplante Ausfallzeiten. Die Verfügbarkeit von Ersatzteilen, insbesondere für Verschleißteile wie Folienwalzen, Bandführungen und Näherungssensoren, muss über lokale Vertriebsnetze bestätigt werden, um längere Wartungsverzögerungen zu vermeiden. Haftungsausschluss: Fallstudiendaten, Garantiebedingungen und Leistungskennzahlen dienen der Veranschaulichung und können je nach Spulenspezifikationen, Umgebungsbedingungen und Lieferantenkonfiguration variieren; alle Angaben bedürfen einer unabhängigen Überprüfung und vertraglichen Bestätigung.
🔗 Siehe auch : Zugehörige Ausrüstung