摘要:管道制造商经常因选择不匹配的自动化架构而降低包装效率,导致表面损伤、捆扎重量不一致以及空间占用过大等问题。本技术对比分析了塑料管材(通常直径为 20–110 毫米)的自动捆扎/打包与自动装袋两种方案,并分析了其产量、材料兼容性和运营投资回报率。您将能够根据您的树脂特性、直径多样化策略和工厂限制,确定最佳的生产线配置。
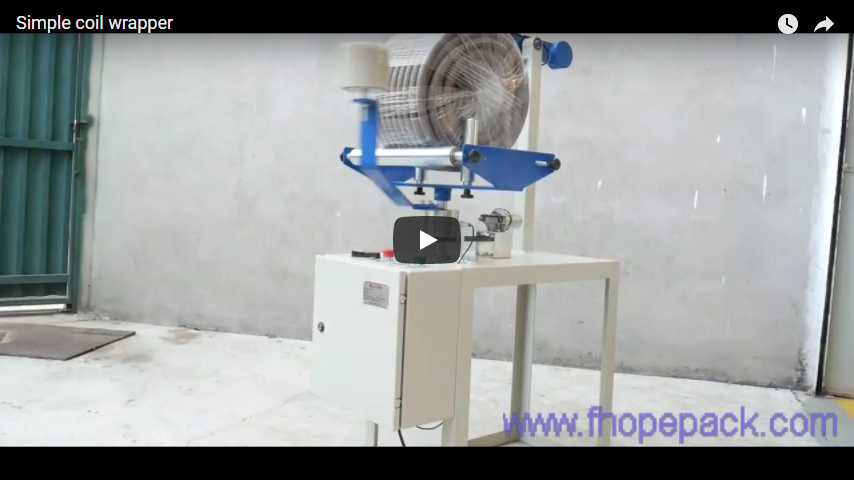
[视频占位符]
🛠️塑料管包装技术评估框架
选择最佳包装架构需要将机器产能与您特定的树脂特性、直径多样化需求以及现有厂房面积限制相匹配。行业估计表明,自动化生产线可减少 60% 至 70% 的人工依赖,同时实现包装数量的标准化,但最终的投资回报率取决于材料兼容性和换线频率。
自动化包装系统直接解决了三个关键的生产瓶颈:不同树脂批次产品直径差异大、缺乏统一的包装数量标准以及现有包装场地设计的严格限制。与人工操作不同,自动化生产线与上游拉挤成型工艺参数(树脂在模头内固化,随后由往复式拉拔装置进行冷却和拉拔)相集成,从而将下游包装与定长切割周期同步。这种同步消除了积压,并确保了包装捆重量的一致性。 [Industry Estimate].
选择矩阵必须优先考虑材料特性方面的调整。塑料管材(EVA、PVC、LDPE、HDPE、PP、PS)与钢型材相比,其热性能和机械性能截然不同,因此需要调整夹紧力并使用非磨损性接触面。可编程逻辑控制器 (PLC) 作为自动化排序单元,负责协调传送带速度、传感器触发和执行器时序,必须对其进行校准,以防止在高频循环过程中发生变形。采购决策应充分考虑占地面积限制;生产线超出可用工位尺寸将导致成本高昂的设施改造或生产延误。
🏗️多管物流自动捆扎系统
捆扎系统利用伺服驱动的张力带,将硬质塑料型材捆扎成可堆叠、便于运输的单元,使其成为大批量建筑和灌溉供应链的理想选择。典型的原始设备制造商 (OEM) 数据显示,每捆的捆扎周期为 15-25 秒,并通过可调节的夹紧压力,优化了 HDPE、PP 和硬质 PVC 的材料兼容性。
自动捆扎生产线采用伺服导向输送机,形成六边形或方形的捆扎形状,并在多个锚点施加张紧带,以固定多管货物。这种设计直接满足了统一包装数量标准的需求,确保每个捆包都符合托盘化的精确重量或数量规格。针对塑料材质的特殊设计,用带衬垫或聚合物涂层的接触面取代了钢筋加固导轨,以防止HDPE和PP型材出现微划痕。聚酯张紧带(PET捆扎带)是一种高强度合成材料,能够均匀分散载荷压力,而不会割伤柔软的塑料表面,其张紧力符合行业标准。 [Typical OEM Average].
产能优化依赖于快速的直径切换能力。在20毫米灌溉管和110毫米排水管之间切换时,伺服可调成型板可在五分钟内完成重新配置,最大限度地减少停机时间。然而,捆扎线需要更大的占地面积(通常为12-15米长),以容纳捆扎成型区、捆扎工位和进料堆放区。这种配置最适合以堆垛性、负载稳定性和高密度仓储为主要物流考量的散装货物运输。
🔗相关内容:探索更多解决方案
📈 单管零售自动化装袋及套标包装线
袋装结构通过将单根管道完全包裹在低密度聚乙烯 (LDPE) 或聚氯乙烯 (PVC) 套管中,为易损或光亮的塑料管材提供卓越的表面保护,从而消除运输过程中的机械接触痕迹。据业内估计,每个单元的包装周期为 2-5 秒,快速更换薄膜卷可在 10 分钟内完成直径变化。
自动套袋包装线的工作原理是:将单个管材或小型多管束分离,将其拉入预成型或卷筒式LDPE/PVC套管中,然后密封两端。这种套袋包装方法专为EVA、柔性PVC和PS等柔软或对外观敏感的材料而设计,因为这些材料的表面完整性直接影响零售销售率。热熔焊接组件(热封条)通过施加可控的热量和压力,将薄膜两端熔合为连续的封口,无需机械压缩即可确保防潮和防篡改性能。
由于薄膜兼具密封和缓冲功能,其表面保护性能优于传统的捆扎方式。专为单管零售包装设计的生产线通常占地 6-8 米,因此能够很好地适应场地空间有限的情况。快速更换的薄膜卷和可调节导轨确保了生产线的灵活切换,操作人员无需重新调整机械设备即可在 20 毫米和 110 毫米直径的包装管之间轻松转换。这种设计方案非常适合需要品牌零售展示、易碎品处理或直接面向消费者的配送渠道的经销商。
🛡️ 性能对比矩阵
| 标准 | 方案A:捆扎和捆扎 | 方案B:装袋线 |
|---|---|---|
| 每单位循环时间 | 约 15 至 25 秒 每捆 [Industry Estimate] |
约 2 至 5 秒 单根管道 [Industry Estimate] |
| 劳动力需求 | 1运营商 (监测张力和对齐情况) | 1运营商 (胶片装载及质量检验) |
| 负载一致性 | 高 –伺服校准的束几何 [Typical OEM Average] |
请按需咨询 – 单个单元或小型集群隔离 |
| 表面保护 | 中 – 软塑料制品需要带衬垫的导轨 | 高 全薄膜封装消除了机械接触 |
| 直径转换 | <5分钟 (伺服可调成型板) | <10分钟 (胶片卷和导轨互换) |
| 占地面积 | ~12–15米 长度(成型区 + 捆扎区) | ~6–8米 长度(传送带+封口站) |
| 转换吞吐量 | 150-200束 (600-1,200根管道) [Typical OEM Average] |
8,000-10,000根管道 (单单元) [Industry Estimate] |
| 资本投资 | 80万至150万美元 范围 [Industry Estimate] |
40万至80万美元 范围 [Industry Estimate] |
注:所有性能指标和财务数据均来自行业汇总估算值和典型OEM平均值。实际产量取决于树脂类型、管道长度、环境条件和维护规程。
🔗另请参阅:相关设备
⚙️战略选择协议
当优先处理高密度散装货物、标准化多管货物以及硬质材料(HDPE、PP、硬质PVC)时,应部署自动捆扎系统。当目标是零售级单管分销、软质或光泽型材(EVA、柔性PVC、PS)或空间严重受限的设施时,应选择自动装袋生产线。您的架构选择必须符合以下三个运营实际情况:
-
预算与现金流:低于 80 万美元的生产线通常采用袋装结构;捆绑系统需要更高的前期资本,但能为大批量分销商带来更快的托盘化投资回报。
-
换型频率:如果您的产品组合每天都在变化,且涉及多种直径规格,那么包装线可以实现更快的薄膜卷切换。对于稳定、高产量的生产,捆扎系统可以最大限度地提高生产稳定性。
-
材料敏感性:硬质挤出件(PP、HDPE)可承受捆扎拉力而不变形。软质或印刷型材(EVA、LDPE、彩色PS)需要完全覆膜以防止磨损和品牌标识损坏。
-
场地限制:长度小于10米的包装区无法容纳捆扎成型单元。装袋线可无缝集成到现有输送网络中,无需进行结构改造。
常见的采购错误:采购人员经常要求将捆扎和包装功能集成在单个机箱内的混合生产线。这种配置会使机械复杂性翻倍,增加故障点,并推高维护成本。应首先确定主要 SKU 的产量,然后再部署专用架构。
🛠️采购验证清单
-
[ ] 绘制您的外径范围(最小值到最大值),并与机器导轨公差进行交叉参考。
-
[ ] 确认销售形式:单管零售与多管散装捆绑。
-
[ ] 测量可用包装区的长度和宽度;确认进料/出料堆积区的间隙。
-
[ ] 请求使用您实际的树脂特性和建议的捆扎/薄膜材料进行表面划痕验证测试。
-
[ ] 在您的标准管道长度(通常为 4-6 米)下获得周期时间保证
[Industry Estimate]. -
[ ] 验证直径更换程序,并记录所需的工具或软件调整。
-
[ ] 计算总拥有成本:初始资本 + 薄膜/绑带消耗 + 36 个月的预防性维护。
-
[ ] 确认远程 PLC 诊断功能;自动排序单元在树脂转换期间需要重新校准张力和速度。
🛡️合规性说明:本设备的设计符合ISO和ASTM标准。采购前请向制造商核实具体认证信息。
🏗️技术常见问题解答
问:一条生产线能否同时加工硬质PVC管材和软质EVA管材?
答:捆扎线可以同时处理这两种类型的管材,前提是张力带可以按批次编程,从而使PLC能够降低软型材的夹紧力。包装线可以处理任何适合套管的直径,但柔性管材可能需要导向推杆机构,以防止在薄膜插入过程中发生弯曲。
问:塑料管包装生产线的预期使用寿命是多少?
答:根据典型的原始设备制造商 (OEM) 平均数据,结构框架和伺服电机可连续运行 10-15 年。热封条、薄膜输送辊和张力带切割器等易损件则需要根据使用周期每 2-3 年更换一次。 [Industry Estimate].
问:实现自动化时是否需要更换现有传送带?
答:两种架构都包含集成式进料输送机。您可能需要重新调整现有管架,以匹配自动化传感器的触发条件。大多数设备供应商都会提供现场勘测服务,以验证接口兼容性。
问:安装是否需要CE认证或地区安全认证?
答:CE标志是欧盟境内销售机械的标准标志。在其他市场,请核实产品是否符合当地工业安全指令中关于运动部件防护和紧急停止规程的规定。调试前,务必向制造商索取正式的合规声明。