执行摘要
半自动小型卷绕机可对轻型至中型电线、电缆和波纹软管卷材进行定向轨道拉伸卷绕。该紧凑型工作站专为每班处理数百卷的工厂而设计,以可重复的机械包装取代了人工卷绕。包装完整性严格取决于辊筒中心距、芯材与表面之间的张力以及外径重叠校准。本技术指南概述了 FPCA 卷绕机平台的机器运动学设置、驱动参数计算和操作安全。
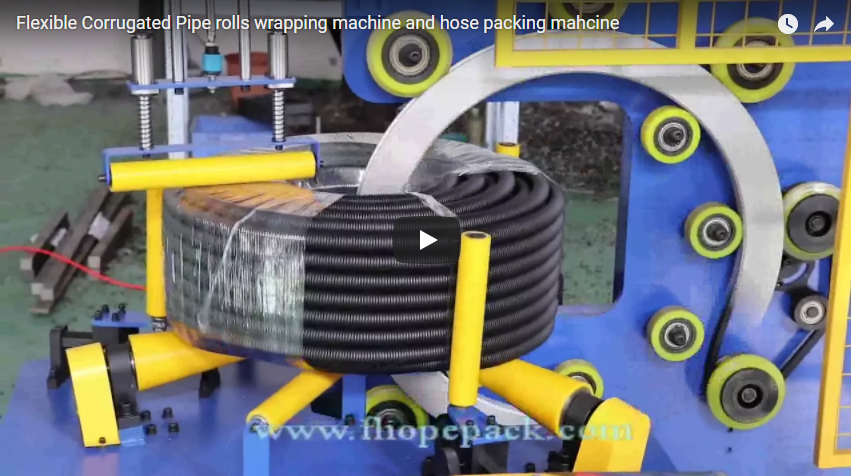
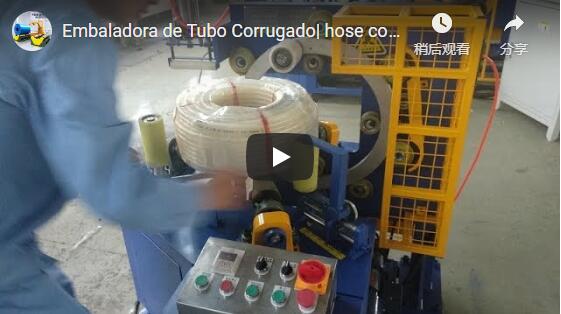
FPCA系列采用轨道式缠绕底盘,配备双聚氨酯涂层支撑辊、顶部阻尼压臂和贯穿式轨道旋转环。卷材竖直放置在外径上,支撑辊使其绕中心轴旋转。同时,轨道旋转环将薄膜卷材穿过开口的内环,形成密封的径向重叠包装。
目录
主要结构部件
- 驱动和支撑滚轮: 高摩擦聚氨酯涂层(90 Shore A)滚轮,可支撑线圈重量并提供周边驱动旋转,而不会损坏柔软的外护套。
- 上阻尼压辊: 可调节的垂直稳定辊,可抵消拉伸膜的向上切向拉力,防止卷材滑动或轴向偏移。
- 轨道环组件: 精密环由工业滚子链和链轮驱动,通过线圈眼提供平衡的轨道旋转。
- 薄膜分配器托架: 采用弹簧加载的机械芯制动器或摩擦离合器来调节薄膜张力并限制缩颈。
- 驱动单元和传感器: 由博世重型工业齿轮电机驱动,并配合电感式接近传感器,实现精确的零位归位和循环计数控制。
- 集成控制面板: 房屋系统紧急停止装置、用于调节环速和滚筒速的变频驱动器 (VFD) 电位器以及手动点动开关。
准备采用新的线圈尺寸
- 调整支撑滚轮间距: 调整底部支撑辊之间的水平中心距离,使线圈眼对称地位于旋转环间隙路径的中心。
- 启用顶部稳定器: 降低上压辊,直至其与线圈顶面紧密接触;锁定高度环,以施加稳定的保持压力。
- 装载和穿线薄膜: 将指定的拉伸膜卷(LLDPE、PE 或 VCI)安装到滑架芯轴上。将膜卷穿过导向辊,并拧紧机械制动螺母。
- 校准网片张力: 手动拉动薄膜引带,确认拉力恒定。张力必须足以拉伸薄膜,但不能使柔性波纹管塌陷或撕裂。
- 设置变频器速度比: 调整环辊转速和支撑辊转速旋钮,以达到目标层重叠率。
- 执行测试周期: 缠绕一个样品线圈,以验证结构完整性,并检查外径和内径的重叠率。
标准操作流程
- 线圈定位: 将展开的线圈笔直地放置在支撑滚轮之间;确保视线清晰不会干扰环形轨道。
- 折叠薄膜尾部: 从滑架上拉出胶片引线,并将其牢固地固定在内芯内或第一圈金属丝下方。
- 启动周期: 按下绿色启动按钮。系统启动软启动加速,线圈和绕线环同步旋转。
- 自动停止: 当完成预设的旋转周期(由接近限位开关检测到)后,驱动器会减速至受控的初始位置停止。
- 切割和卸载: 用美工刀切割薄膜,将尾部抚平到包裹面上,如果配有顶部夹具,则松开顶部夹具,然后取下成品卷材。
机械工程规范
| 技术参数: | FPCA100 | FPCA-200 |
|---|---|---|
| 线圈内径 (ID) | 90–250毫米 | 150–400毫米 |
| 线圈外径 (OD) | 150–400毫米 | 250–500毫米 |
| 线圈宽度/轴向高度 | 50–180毫米 | 80–200毫米 |
| 最大卷重 | 30 kg | 50 kg |
| 环旋转速度 | 10–120 转/分钟(变频器控制) | 10–120 转/分钟(变频器控制) |
| 滚筒线速度 | 1.5–8.0 米/分钟 | 1.5–8.0 米/分钟 |
| 网状包装周期时间 | 18–30 秒 | 20–30 秒 |
| 重叠范围 | 20%–90%(连续变量) | 20%–80%(连续变量) |
| 驱动电机 | 博世工业直流/交流齿轮箱 | 博世工业直流/交流齿轮箱 |
| 已安装电源 | 1.8 千瓦,220伏/380伏(50/60赫兹) | 2.0 千瓦,220伏/380伏(50/60赫兹) |
重叠校准和运动学设置
薄膜重叠由轨道环角速度与线圈周向表面速度之间的运动速度比决定。
外径处每圈的周向推进量表示为:
L_advance = W_film × (1 - Overlap_ratio)
理论上,单层缝合所需的总圈数:
N_wraps = (π × OD_coil) ÷ L_advance
计算示例:使用 60 毫米厚的薄膜,以 50% 的重叠率缠绕外径为 300 毫米的线圈:
L_advance = 60 mm × (1 - 0.50) = 30 mm- 周长 =
π × 300 mm ≈ 942.5 mm - 所需包装总数 =
942.5 mm ÷ 30 mm ≈ 31.4 wraps - 环锭转速为 120 转/分钟时,净缠绕时间为:
(31.4 ÷ 120) × 60 s ≈ 15.7 s
关于径向差动缠绕的说明:由于内径 (ID) 周长远小于外径 (OD),薄膜层在内眼处自然会积累更大的重叠部分。务必根据卷筒外径校准最小重叠设置。净缠绕时间仅包含电机运行时间;每卷的总循环时间必须包括装载、薄膜固定、软启动升温、切割和卸载(通常从一层到另一层需要 35-50 秒)。
轮班维护和检查
- 滚筒表面: 用异丙醇清洁聚氨酯滚轮;确保轴承套环上没有拉伸膜粘合剂残留物或塑料丝缠绕。
- 链条和张紧器: 检查主环传动链条的润滑情况和下垂度(手动按压下的挠度≤10毫米)。
- 胶片托架离合器: 检查摩擦盘和弹簧环,确保其释放阻力平稳,没有顿挫的粘滑现象。
- 限位传感器: 清洁感应式接近开关表面;确认戒指到达初始位置时 LED 指示灯可靠触发。
- 安全设备: 生产开始前,请测试主紧急停止按钮和周边联锁装置。
- 消耗品库存: 确认薄膜卷的宽度、厚度(通常为 20–35 µm)和卷芯直径符合配方要求。
申请和甄选清单
- 线圈尺寸范围: 确认最小和最大内径、外径和宽度与数据表中的操作边界相符。
- 线圈质量和铁芯刚度: 确认线圈总重量在框架限制范围内(FPCA100 ≤ 30 kg;FPCA-200 ≤ 50 kg),并且柔性软管在拉力下不会塌陷。
- 目标吞吐量: 评估占空比(例如,每小时 60-90 圈),以确定是否需要半自动操作或传送带送料。
- 耗材类型: 指定使用 LLDPE 拉伸膜、VCI 防腐膜(用于铜/钢丝)或 PP 编织带。
- 物流装卸: 可选择手动台式装载、重力进料槽或与上游卷取机集成。
- 标签要求: 确定标识标签是放置在薄膜层下方还是在包装后外部贴上。
安全和机械指令
FPCA系列产品按照国际工业安全和电气规范制造:
- EN ISO 12100:2010: 机械组件的风险评估和风险降低原则。
- EN 415-10: 包装机、缠绕机及相关输送系统的安全要求。
- EN 60204-1: 机器的电气设备、安全接地和控制电路。
操作安全规则:当状态指示灯显示机器正在运行时,操作人员绝不能将手放在旋转环的边界内。装载、定心调整和穿膜操作必须在机器停止运转且驱动装置归零的情况下进行。
工程常见问题解答
问:为什么线圈内径处的油膜层堆积更厚?答:表面前进量与半径成正比。对于给定的环形线圈循环,沿内径的线性行程比沿外径的线性行程短,导致油膜在内径处单位面积上的沉积次数更多。
问:典型的楼层到楼层循环时间是多少?答:虽然净旋转缠绕时间需要 18-30 秒,具体取决于外径和重叠情况,但总的楼层到楼层时间(包括手动放置、穿线、切割和移除)平均每卷 40-55 秒。
问:FPCA包装机可以包装纸张、铝箔或编织带吗?答:可以。标准托架支持LLDPE拉伸膜。对于绉纸、VCI防锈胶带或聚丙烯编织带,可选配带有专用拉辊的机械张力托架。
问:这台机器以后可以集成到自动化卷取生产线中吗?答:可以。机器底座支持下游安装动力辊式输送机、自动气动切割和夹紧装置,并通过24V干接点实现卷取机信号握手。
工程探究及后续步骤
- 提交产品规格: 请将线圈的最小/最大内径、外径、宽度和包装重量通过电子邮件发送至
info@fhopepack.com. - 工程评论: 我们的应用工程师会审查线圈刚度和吞吐量要求,以匹配正确的机器框架和滑架。
- 正式报价: 24小时内即可收到定制的机器配置、布局图和报价。
相关文件
标准与来源
- FHOPE技术文档:FPCA100和FPCA-200电缆软管卷材包装机
- EN ISO 12100:2010 机械安全——设计通用原则——风险评估和风险降低
- ZH-415 10的 包装机械安全——第 10 部分:一般要求
- ZH-60204 1的 机械安全——机械电气设备——第1部分:一般要求
上次审核日期: 2026年10月20日