概要:手动软管缠绕看起来成本低廉,因为前期只需要一个手持式薄膜分发器。但真正的成本隐藏在重复的单卷缠绕工作、薄膜消耗不均、卷材变形以及包装工位滞后于挤出生产线等方面。卧式轨道软管卷绕机可在25-35秒内完成每捆软管的缠绕,且重叠率和卷材张力均已预先校准。以下是针对贵厂数据的工程成本模型、已确认的FPCA-200/300报价单以及询价单和验收清单。
手工包装的隐性成本
| 成本因素 | 手工包装 | 水平轨道包装 |
|---|---|---|
| 劳动力分配 | 每个站点配备1-2名专职操作员 | 1 个操作员负责装卸货物;包装过程自动运行 |
| 每线圈循环时间 | 典型值 90–180 秒 | 25–35 秒环绕;45–60 秒从一层到另一层 |
| 薄膜效率 | 不规则重叠(30%–80%) | 预设重叠度(例如 50% ± 5%) |
| 包装完整性 | 松散的尾巴,散开,崩溃 | 均匀的环张力使线圈保持紧密状态。 |
| 线匹配 | 积压订单迫使卷取机限速运转 | 可预测的吞吐量与卷绕机相匹配 |
| 人体工程学 | 弯腰、跪下、绕着线圈扭动 | 线圈由滚轮支撑,置于工作台高度 |
在大批量生产的工厂中,主要成本是人工二次包装的劳动力;散装包装也会导致返工和索赔。
您可以填写的成本模型
| 名称 | 公式 |
|---|---|
| 每班线圈数(N) | 每班挤出机产量(米)÷ 每卷切割长度(米) |
| 人工劳动时间(H_man) | N × 每卷卷材的处理和包装时间(分钟)÷ 60 |
| 机器工时 (H_mac) | N × 总机器循环时间(含搬运时间)(秒)÷ 3,600 |
| 劳动节约(S_lab) | (H_man - 操作员工作小时数)× 已加载的小时工资 |
| 胶片节省 (S_film) | N × (手工薄膜用量(千克) − 机器薄膜用量(千克)) × 薄膜单价(千克) |
| 简单回报(轮班) | 机器投资÷(S_lab + S_film + 废料/返工节省) |
基准输入:每班次卷数、每捆手动操作时间、机器楼层间操作时间、满载时薪、每卷薄膜用量。
工作示例:一个班次
示例场景——请替换为您自己的衡量指标。
| 步骤 | 假设 | 成果 |
|---|---|---|
| 每 8 小时轮班线圈数 (N) | 基线产量 | 400线圈 |
| 每捆手动循环 | 2.0 分钟(120 秒) | 13.33 操作员小时 |
| 人工包装所需人员 | 13.33 小时 ÷ 8 小时/班次 | ≈ 1.67(2 个运算符) |
| 装载、定位、裁剪/折叠、卸载 | 20秒处理 | 50秒楼层到楼层 |
| 机器总运行时间 | 400 × 50 秒 ÷ 3,600 | ≈ 5.56 机器小时 |
| 机器产能利用率 | 5.56 小时 ÷ 8 小时 | ≈ 69.5%(1 个运算符) |
| 手动拉伸膜 | 30克/卷 | 每班次 12.0 公斤 |
| 机器拉伸膜 | 每圈22克(即使是预拉伸状态) | 每班次 8.8 公斤 |
| 净膜减少 | 12.0 − 8.8 公斤 | 每班次 3.2 公斤 |
要点:在大约 70% 的产能下,两名操作员会减少到一名处理员。25-35 秒的额定时间仅指圈圈时间;从一层到另一层,还需要加上装载、固定尾巴、剪毛和卸载等步骤。
水平软管盘绕机的作用是什么?
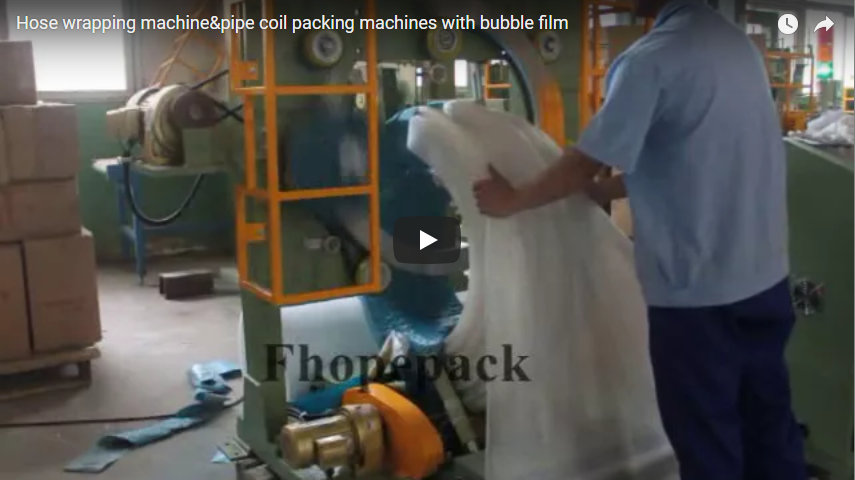
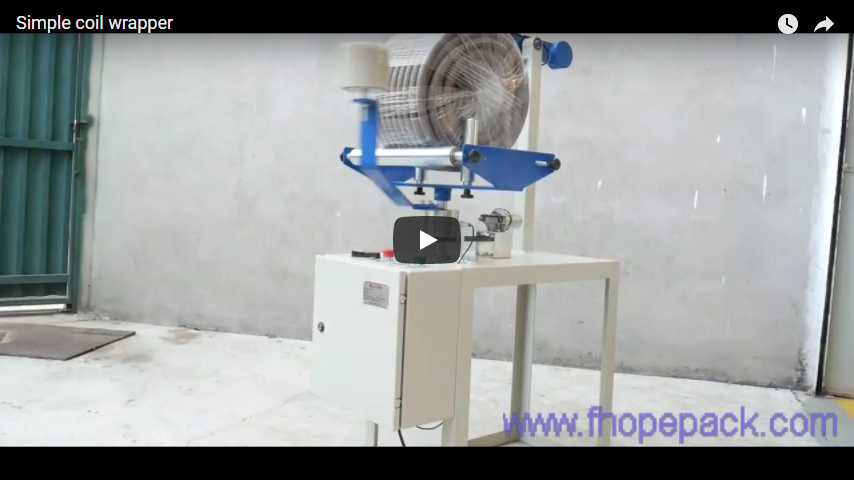
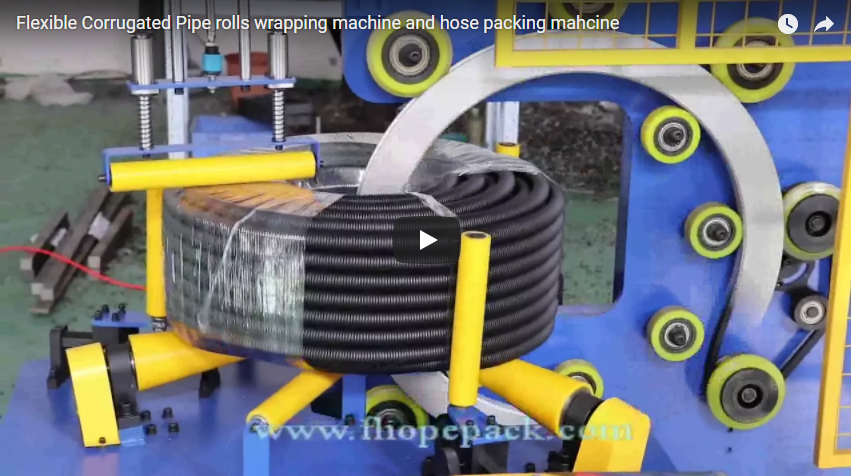
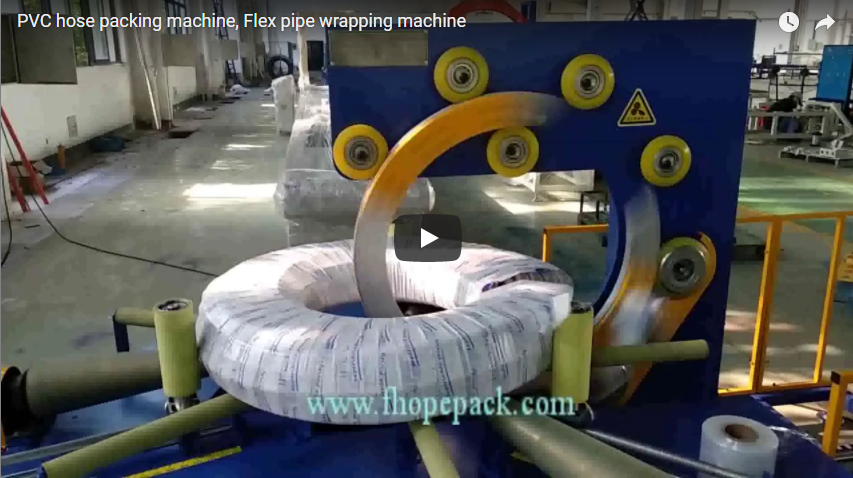
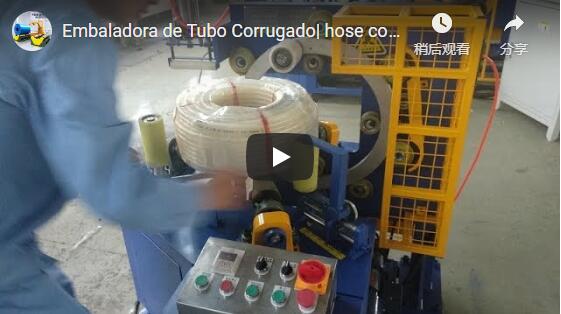
在卧式卷绕机(FPCA系列)中,软管束平铺在驱动支撑辊上,可调节的垂直导向辊使外径居中。一个平衡的旋转环穿过卷绕线圈的内环:当辊子带动卷绕线圈绕其垂直轴旋转时,旋转环也随之绕其环形截面旋转,将薄膜以重叠的螺旋带形式缠绕;由于两种旋转速度同步,重叠部分始终保持不变。
FPCA-200 和 FPCA-300 数据
制造商确认的设备规格[S1, S2]:
| 规格 | FPCA-200 [S1] | FPCA-300 [S2] |
|---|---|---|
| 线圈内径(ID) | 200–350毫米 | 300–1,000毫米 |
| 线圈外径(OD) | 500–650毫米 | 600–1,200毫米 |
| 线圈宽度/高度 | 150–300毫米 | 150–300毫米 |
| 允许的卷材重量 | 10-50 kg | 10-100 kg |
| 纯包装循环 | 25–35 秒/卷 | 25–35 秒/卷 |
| 最大环速 | 100转/分 | 100转/分 |
| 电源供应 | 380伏,60赫兹,三极,2.0千瓦 | 380伏,60赫兹,三极,3.5千瓦 |
| 双材料包装 | 单一材料标准 | 胶片 + 可选纸张 [S2] |
| 卷芯及宽度 (参考) | 芯径 50 毫米;宽度约 90 毫米 (确认) | 芯径 50 毫米;宽度 50–90 毫米 (确认) |
材料尺寸:环形托架适用于特定的薄膜卷芯和宽度;请在报价时确认您的薄膜供应商的卷芯尺寸(例如 50 毫米与 76 毫米)。
工程力学:防止椭圆化和松弛
软质挤压软管(PVC、硅胶、无增强管)有两种常见的包装缺陷:
- 椭圆化: 垂直缠绕或没有完全周长支撑时,重力和薄膜张力会将圆形拉成椭圆形。水平缠绕机通过驱动聚氨酯涂层辊均匀支撑底面(工程推断,在项目中确认).
- 核心颈缩: 过大的拉伸张力会导致内径 (ID) 塌陷。可调节的机械摩擦阻尼器和弹簧式制动器 (工程推断,在项目中确认让技术人员将卷材张力设置为低于变形阈值。
当横向包装器最合适时
选择以下情况之一:
- 卷材扁平包装,重量为 10-100 公斤。
- 软管在垂直悬臂式芯轴上会下垂。
- 该生产线需要每层运行 60 秒完成一次循环。
- 海外运输需要使用防尘、防潮的包装材料(薄膜+纸张)。
以下情况应避免使用:
- 卷材外径超过 1,200 毫米或重量超过 100 公斤(使用重型立式或落地式轨道包装机)。
- 卷材必须用钢带/PET打包带捆扎,而不能用拉伸膜捆扎。
- 如果没有自动进料/出料装置,挤出机极高的转速会成为手动装料的瓶颈。
选择清单和询价单输入
- 软管规格: 外径、壁厚、材料等级。
- 线圈尺寸矩阵: 最小/最大内径、外径、包装高度、重量。
- 速率: 每小时成品卷材数量、班次持续时间、每日班次数量。
- 包装材料: 仅薄膜,或双层(PE薄膜+牛皮纸/编织带)。
- 胶卷材料: 购买的卷筒外径、卷芯内径、卷筒宽度。
- 自动化接口: 独立式装卸或输送机集成。
- 场地设施: 电压、相位、频率、压缩空气(如果指定了气动选项)。
工厂验收测试 (FAT) 指南
- 尺寸间隙: 将最小/最大线圈穿过环;验证分配器和线圈外壳之间的间隙(建议≥50毫米)。
- 重叠均匀性: 确认螺旋重叠在 360° 范围内保持在约定的目标范围内(建议 50% ± 5%)。
- 线圈完整性: 检查核心是否坍塌、椭圆化或磨损。
- 紧急停止: 验证任何紧急停止装置是否按规定停止了环形线圈(建议<1.5秒)。
在现场进行 SAT 检查时,重复进行重叠和紧急停止检查。
安全标准:EN 415-10 和 ISO 12100
该包装符合EN 415-10标准,并按照ISO 12100:2010标准进行风险评估。旋转环存在高惯性夹伤危险:
- 周边防守: 后部和驱动装置周围设有固定的钢制或金属丝网防护罩。
- 进料联锁装置: 如果操作员将手伸入轨道,闸门或光幕就会触发环。
- 零速联锁: 检修面板会一直保持锁定状态,直到铃声停止。
工程常见问题解答
问:机器缠绕时间与地面到地面的缠绕时间相比如何?答:25-35 秒的额定时间为纯机械缠绕时间;地面到地面的缠绕时间还包括放置、尾部固定、切割折叠和卸货(通常为 45-60 秒)。
问:FPCA-200 与 FPCA-300 有什么区别?答:FPCA-200 可处理较小的线圈(内径 200–350 毫米,外径 500–650 毫米,最大 50 公斤,2.0 千瓦);FPCA-300 具有更大的环(内径 300–1,000 毫米,外径 600–1,200 毫米,最大 100 公斤,3.5 千瓦),并采用薄膜 + 纸包装 [S1, S2]。
问:软管可以缠绕而不压扁芯材吗?答:可以。水平缠绕结构通过驱动辊支撑平底;机械摩擦预拉伸制动器经过精心调校,可在不压扁内径的情况下固定软管束。
问:机器是否自动切割和夹紧薄膜?答:基本款独立式机器采用手动安装和切割折叠;气动自动夹紧和切割功能是模块化升级选项,已在询价单中确认。
问:现场需要哪些公用设施?答:标准配置为 380 伏、60 赫兹、三相(2.0 千瓦 FPCA-200;3.5 千瓦 FPCA-300);其他电压(220/400/440/480 伏,50/60 赫兹)需根据项目确认。
下一步
- 编制线圈矩阵: 最小/最大线圈内径、外径、高度、重量、每班线圈数。
- 提交审核: 请通过以下方式转发表格 FPCA-200 产品页面 or FPCA-300 产品页面 用于尺寸验证。
- 工程方案: 收到一份详细的方案,内容包括滚轮床、防护装置和循环分析。
相关阅读
来源
- [S1] FHOPE FPCA-200 数据:内径 200–350 毫米,外径 500–650 毫米,宽度 150–300 毫米,重量 10–50 公斤,每卷耗时 25–35 秒,最大转速 100 转/分钟,380 伏 60 赫兹 3P 2.0 千瓦。
- [S2] FHOPE FPCA-300 数据:内径 300–1,000 毫米,外径 600–1,200 毫米,宽度 150–300 毫米,重量 10–100 公斤,每卷 25–35 秒,最大转速 100 转/分钟,380 伏 60 赫兹 3P 3.5 千瓦,双层包装(薄膜 + 纸)。
- [S3] YouTube 视频 1lhRk5WQlS8:'PVC 软管包装机,柔性管缠绕机',作者 Yoki yang。
- 标准:EN 415-10(包装机械安全);ISO 12100:2010(风险评估和风险降低)。