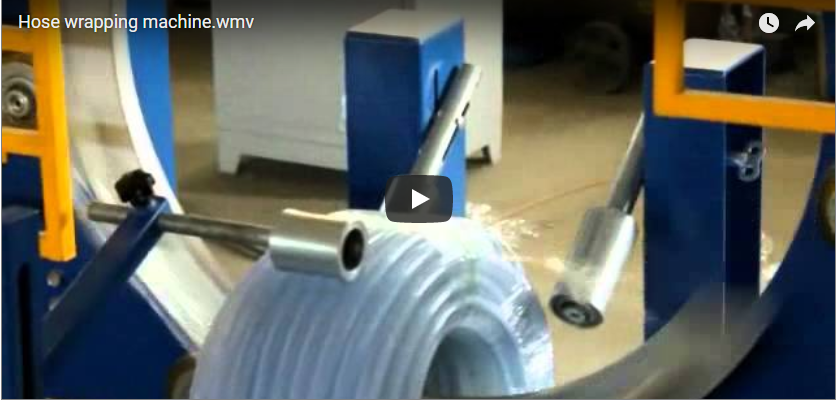
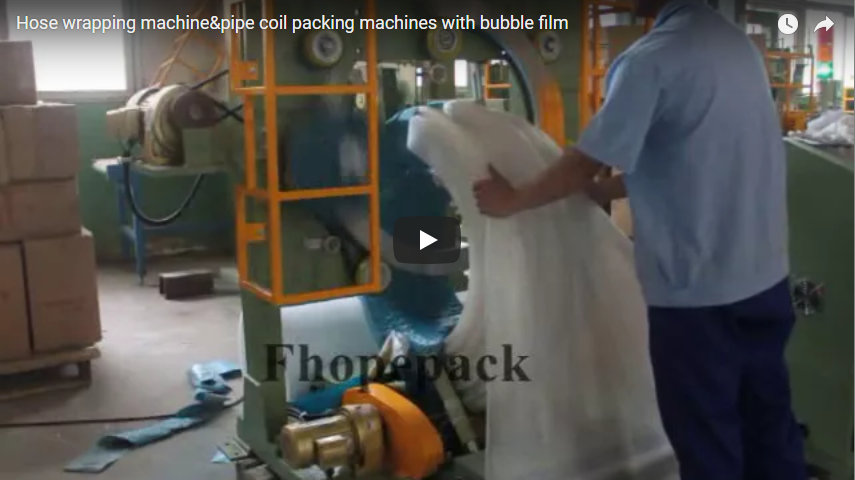
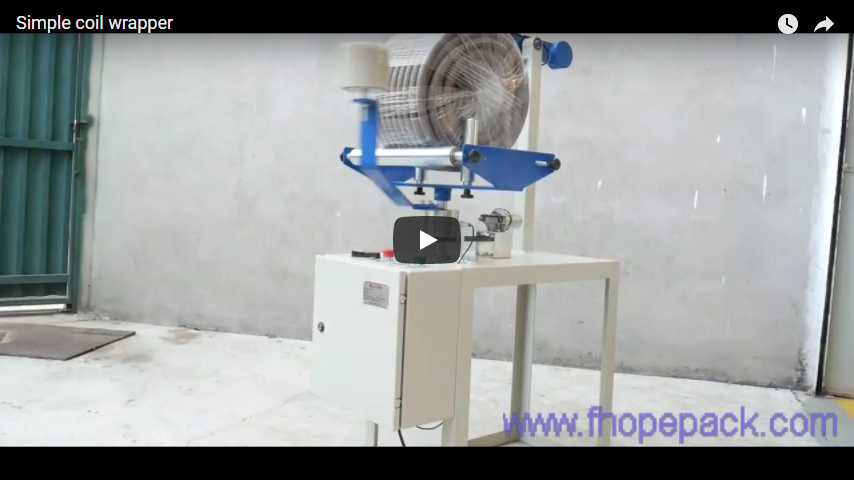
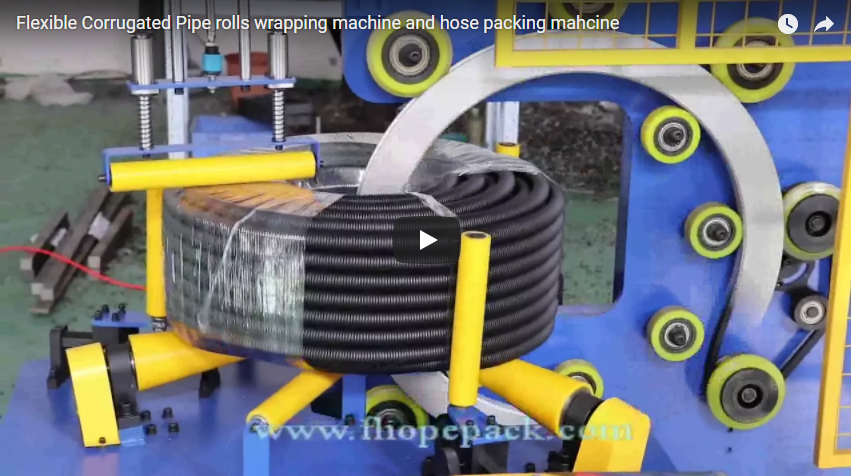
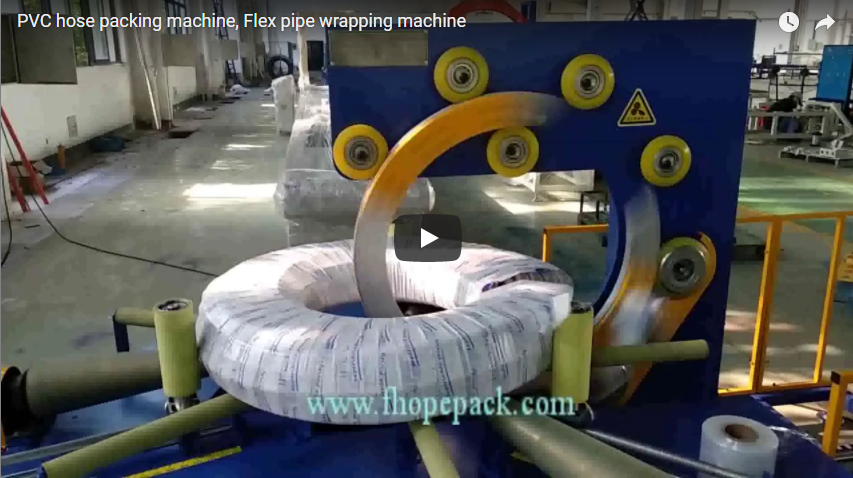
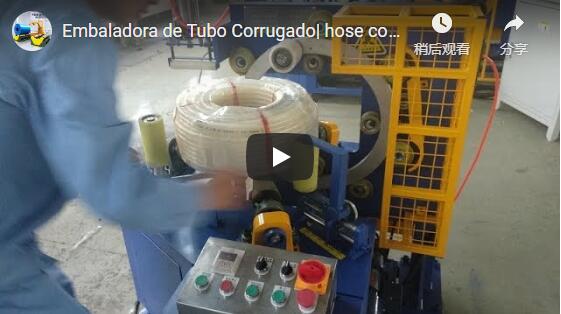
FHOPE软管缠绕机通过软管或塑料管卷盘的盘眼,缠绕拉伸膜、复合纸或高密度聚乙烯(HDPE)胶带。FPH -200N缠绕每卷耗时20-35秒,FPH-300N缠绕每卷耗时23-35秒,这意味着循环吞吐量主要取决于卷盘搬运、装载和卸载的人体工程学设计。我们根据卷盘重量、尺寸范围、操作人员移动以及换型灵活性来确定工作站的尺寸。
目录
线圈缠绕机的工作原理
水平轴轨道式盘绕机将管道或软管盘绕在一组电动聚氨酯涂层驱动辊上。盘绕截面直接位于圆形旋转环的喉部内。
当驱动辊带动线圈绕其中心轴旋转时,铝制旋转环驱动薄膜分配器小车穿过线圈的中心孔(圆孔)旋转。这种同步的双轴旋转形成连续的螺旋状保护膜,覆盖线圈的内外表面。
                  [Rotating Ring Orbit]
                         │  ▲
                 ┌───────▼──┴───────┐
                 │   Film Carriage   │
                 └───────┬──▲───────┘
                         │  │
             ┌───────────▼──┴───────────┐
             │     Coil Cross-Section    │
             │   (Passes Through Throat) │
             └───────────┬──▲───────────┘
                         │  │
                 ┌───────▼──┴───────┐
                 │ Polyurethane Drive│
                 │      Rollers     │
                 └──────────────────┘
在 FPH-300N 上,可调节的机械摩擦制动器可保持恒定的薄膜张力(通常根据壁厚在 15 N 至 45 N 之间校准),防止薄膜颈缩或卷筒壁塌陷。表面重叠率通过独立的变频驱动器 (VFD) 进行控制,这些驱动器协调环的轨道速度和辊驱动的线速度:
Overlap Ratio (%) = [1 - (V_feed / W_film)] × 100%
地点 V_feed 表示线圈每转一圈的周向推进量; W_film 是包装薄膜的有效宽度。
哪种型号适合线圈外壳
在紧凑型 FPH-200N 和重型 FPH-300N 之间进行选择取决于外径 (OD)、内径 (ID)、线圈端面宽度和总重量。
| 技术参数: | FPH-200N | FPH-300N |
|---|---|---|
| 线圈内径 (ID) | 250–650毫米 | 300–700毫米 |
| 线圈外径 (OD) | 450–800毫米 | 500–1,000毫米 |
| 卷材面宽度(W) | 120–280毫米 | 100–300毫米 |
| 最大载重量 | 5-30 kg | 10-100 kg |
| 纯卷绕循环时间 | 20–35 秒 | 23–35 秒 |
| 最大环旋转速度 | 100转速 | 120转速 |
| 驱动系统额定值 | 1.5 kW | 1.9 kW |
选择场景:
- 轻型挤压软管:15 公斤重的花园软管卷(内径 300 毫米 × 外径 500 毫米 × 宽度 160 毫米)正好可以收纳在 FPH-200N 的占地面积内,最大限度地利用了工作台空间,并将电力服务要求降低到 1.5 千瓦。
- 重型波纹管或导管60 公斤的交联聚乙烯 (PEX) 或 HDPE 卷材需要 FPH-300N 的结构框架、更重的轴和驱动力,因为它超过了 FPH-200N 的 30 公斤结构上限。
- 边界包络线外径在 500–800 毫米、重量在 10–30 公斤之间的卷材均可在两款机型上操作。FPH-200N 占地面积小,耗膜量仅为 60–80 毫米,因此建议选择 FPH-200N。如果您需要更宽的卷材(最大 100 毫米)、更高的重叠率(10% 至 90%),或者未来需要处理重量达 100 公斤的农业和工业卷材,则建议选择 FPH-300N。
每班次产量和线圈数
由于缠绕周期仅为 20-35 秒,机械缠绕很少成为瓶颈。整条生产线的吞吐量取决于工位的工况设计:线圈的摆放、暂存、人工搬运和卸料。
下表概述了基于示例性 30 秒装卸周期的标称生产能力:
| 运营阶段 | 高速循环(轻线圈) | 延长循环(重型/大外径) |
|---|---|---|
| 机械包装时间 | 20小号 | 35小号 |
| 卷材装卸 | 30小号 | 30小号 |
| 全单站循环 | 50小号 | 65小号 |
| 理论产量/小时 | 72线圈 | 约55圈 |
| 总产量/8小时轮班 | 576线圈 | 约443圈 |
注:计算结果反映的是物料补充(更换胶卷)、计划操作员休息或计划清洁之前的总运行时间。
工业人体工程学与疲劳津贴:
- 对于重量小于 12 公斤的线圈,连续 30 秒的人工搬运周期是可行的。
- 对于 FPH-200N 上接近 30 公斤的线圈,或者对于 FPH-300N 上接近 30-100 公斤的线圈,操作员疲劳会在轮班的第二个小时之后大幅降低每小时产量。
- 集成零重力气动真空升降机、剪式升降分度台或重力滚轮进给装置,可保持循环速度,并根据 OSHA 标准 1910 子部分 I 和 ISO 11228-1 指南降低重复性劳损风险。
- 添加自动气动薄膜夹紧和切割装置,可消除手动薄膜粘合和切割,每个循环可减少约 8-12 秒的处理时间。
线圈尺寸之间的转换
卷材包装站通常处理不同 SKU 的批次。FPH 系列产品采用快速换型功能,最大限度地减少换型停机时间:
- 归位FPH-300N 具有自动电子归位程序,可在循环完成后将环形胶片托架返回到 12 点钟的装载位置,防止在放置卷材时发生干涉。
- 双变频器调节:独立的电位器或 HMI 预设控制环形转速和驱动辊速度,使操作员能够在几秒钟内从轻型国内运输包装(10-20% 重叠)过渡到重型海运出口密封(70-90% 重叠)。
- 导向滚轮定心侧支撑滚轮采用快速释放锁定销或手轮调节器,无需专用手动工具即可将不同宽度的线圈对准驱动轴中心。
薄膜和包装耗材
根据耐腐蚀性、紫外线照射和防穿刺要求,旋转托架可容纳多种商业包装基材。
| 消耗参数 | FPH-200N 规格 | FPH-300N 规格 |
|---|---|---|
| 拉伸膜宽度 | 60–80毫米 | 90–100毫米 |
| 薄膜卷外径(OD) | 100–140毫米 | 100–180毫米 |
| 薄膜芯内径(ID) | 50毫米(标准) | 50毫米(标准) |
| 替代基材 | 复合皱纹纸(可选) | 编织高密度聚乙烯胶带、纸张或气相防锈剂(可选) |
| 标准重叠跨度 | 预先配置 | 10%至90%的可变因素 |
公用设施、布局和安全
| 实用要求 | FPH-200N | FPH-300N |
|---|---|---|
| 电力供应 | 380伏,50/60赫兹,三相(可提供区域选项) | 380伏,50/60赫兹,三相(可提供区域选项) |
| 连接功率负载 | 1.5 kW | 1.9 kW |
| 气动供应 | 0.4–0.6 MPa(仅当配备气动压紧/切割夹紧装置时) | 0.4–0.6 MPa(自动切割和夹紧选项所需) |
功能安全与合规性
- 标准防护FPH-300N 配备了周边安全护栏和双通道安全联锁装置。
- 光学防护罩(可选):4 级安全光幕可以集成到装载区域内,以便在操作员进入装载范围时立即停止环形旋转。
- 协调标准机器设计参考 ISO 12100:2010(风险评估与降低)和 EN 415-10:2014(包装机械安全要求)。目的地电气柜符合 CE 地区的 EN 60204-1 标准或北美地区的 NFPA 79 标准。
工程选型清单
在确定生产站规模之前,请核实以下生产参数:
- 维度最小值/最大值矩阵最小和最大内径(ID)、外径(OD)和宽度/高度。
- 毛重范围裸线圈重量范围(最小值与峰值)。
- 所需线路输出:每小时或每 8 小时轮班所需的吞吐量。
- 材料呈现方法:人工放置、架空弹簧平衡器、真空吸盘或输送机集成。
- 自动化选项:气动薄膜尾部切割和夹紧臂的需求。
- 包装基材:标准 LLDPE 拉伸膜、VCI 防锈膜、皱纹纸或编织 HDPE 带。
- 品牌需求:包含自动同步标识胶带粘贴器。
- 现场工厂公用设施:精确的电压、相数和频率(例如,208 V / 230 V / 400 V / 480 V,50 Hz 或 60 Hz),以及清洁干燥的压缩空气供应。
工程常见问题解答
问:每卷软管的纯机械缠绕时间是多少?答:FPH-200N 的机械缠绕时间为 20 至 35 秒,FPH-300N 的机械缠绕时间为 23 至 35 秒,具体取决于卷筒周长和目标薄膜重叠情况。
问:一名操作员每班实际能缠绕多少卷?答:假设手动装卸卷材每次耗时 30 秒,且没有外部自动化辅助设备,则每 8 小时班次大约可以缠绕 440 至 570 卷。
问:哪些因素决定了从 FPH-200N 升级到 FPH-300N?答:当卷材重量超过 30 公斤、外径超过 800 毫米,或者需要使用 100 毫米薄膜卷来缠绕宽卷材时,就需要升级到 FPH-300N。
问:如何在不重新装配的情况下适应不同的外径?答:线圈会自动在下方的聚氨酯驱动辊之间居中。操作员只需手动调节侧面的约束辊,即可保持线圈垂直并与环面垂直。
问:可以在拉伸层下方贴上识别胶带或品牌标识吗?答:可以。可选的标识胶带分配器安装在框架上,在缠绕过程中将印刷好的品牌标识胶带或条形码胶带直接贴到卷材边缘。
下一步
我们协助包装工程师和工厂经理规划专用软管卷绕单元:
- 提交尺寸数据请将您的线圈尺寸分布(内径、外径、宽度、重量)和目标生产线产量发送至 info@fhopepack.com.
- 布局及功能方案:我们的工程团队制定了一份正式提案,其中详细说明了模型尺寸、辊面涂层和材料兼容性矩阵。
- 人体工程学与生产线整合分析我们会与贵厂的工程人员协调,审查进料输送机、提升辅助装置和安全区域要求。
相关技术文档
案例
- FHOPE FPH-200N 机器规格和功能范围
- FHOPE FPH-300N 重型卷绕机规格登记表
- ISO 12100:2010 – 机械安全——设计通用原则——风险评估和风险降低
- IN 415-10:2014 – 包装机械安全——第 10 部分:一般要求
- 设备现场演示: 软管缠绕机视频存档