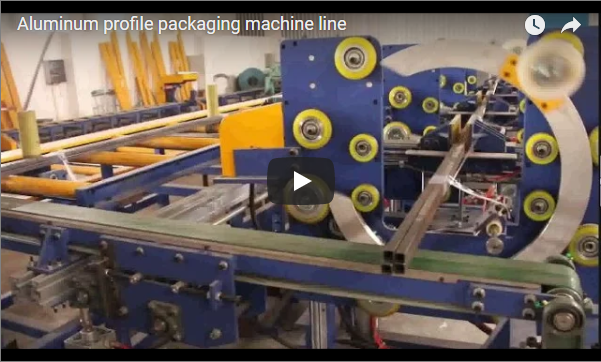
摘要:自动化管材包装系统解决了塑料挤出作业中长期存在的包装松散和不规则问题。该系统集成了自动计数、六边形捆扎和双模式包装(PE薄膜热封或编织袋胶带/缝纫),使下游产能与上游挤出速度同步。该技术针对直径为Φ16–32 mm和Φ63+ mm的硬质PVC、PPR和不锈钢管材进行了优化,可标准化管束几何形状,最大限度地减少材料浪费,并确保始终保持良好的出货状态。
[视频占位符]
🛠️客户背景
典型的中等产量挤出工厂通常运营三到五条生产线,每周向区域分销商和建筑材料供应网络运送数百捆管材。下游的人工包装环节会造成运营效率低下,需要专门的工人轮班进行计数、堆垛和捆扎等工作,而这些工作无法满足连续挤出的生产速度。
[Insert Company/Region] 该工厂运营着一条多线挤出生产线,生产用于管道和工业分配的硬质PVC、PPR和不锈钢管材。工厂的连续挤出生产线以优化的线速度运行,但下游包装仍采用人工操作,且依赖于轮班。人工被分配到计数、堆垛和捆扎等工序,导致挤出产量经常超过包装能力,造成产能不匹配。这种瓶颈导致产品堆积在地面,延迟订单交付,并增加了搬运过程中材料应力。该工厂需要一种下游解决方案,既能消除人工计数带来的误差,又能与现有的输送基础设施兼容。
🏗️挑战
主要的操作瓶颈在于捆扎几何形状不一致和包装吞吐量难以预测,这与现代挤出生产线持续输出的需求直接冲突。人工搬运会导致堆垛密度不均,进而造成货物运输不稳定、物料损坏增加,以及依赖人工的排班方式无法随着生产规模的扩大而调整。
该工厂面临三个相互关联的运营缺陷。首先,包装松散且不规则,导致堆垛内出现空隙,造成捆扎带张力失效,并在运输过程中造成管端损坏。其次,人工计数和捆扎无法与上游挤出生产线不断提高的速度和产量同步,从而限制了每日出货量。第三,管径差异增加了人工搬运的难度:小直径管材(Φ16–32 mm)需要精确分层以防止变形,而大直径管材(Φ63 mm 及以上)则需要更厚的捆扎带和加固包装袋。如果没有自动化干预,包装部门仍然是一个劳动密集型环节,限制了整条生产线的效率,并增加了质量控制成本。
🔗相关内容:探索更多解决方案
📈 解决方案设计
该工程化解决方案集成了全自动计数、捆扎、装袋和包装流程,专为硬质塑料和金属管材量身定制。通过部署直径特定的传感器阵列和双模式包装模块,该系统实现了捆扎过程的标准化,无需机械改造即可满足小直径(Φ16–32 mm)和大直径(Φ63 mm 及以上)管材的生产需求。
该自动化管道包装线执行连续的“计数-捆扎-装袋-包装”循环,无需人工干预即可完成在线生产的小直径管道。该系统采用伺服驱动的计数转盘和凸轮控制的六边形成型单元,以实现管束几何形状的标准化。包装方式的选择取决于管道直径:Φ16–32 mm 的管道采用热封或胶带缠绕的 PE 薄膜袋包装;Φ63 mm 及以上的管道则采用胶带缠绕或双折缝合的塑料编织袋包装。控制架构基于 PLC(可编程逻辑控制器)和 HMI(人机界面)。PLC 是一种工业数字计算机,可根据传感器输入执行自动化序列;HMI 则是一个触摸屏面板,操作员可通过该面板选择管道直径、管束数量和包装方式。实时生产数据通过 Modbus(一种串行通信协议)与工厂级系统同步,实现工业设备和监控软件之间可靠的数据交换。该布局设计紧凑,占地面积小,同时确保操作员的安全操作空间和上游缓冲容量。
🛡️实施
部署需要与现有挤出输出输送机进行精确的机械对准,随后进行系统的操作员校准和控制逻辑验证。集成阶段的重点是包装设备与工厂级制造执行系统之间的无缝数据交换,以确保实时生产跟踪并最大限度地减少对正在进行的挤出计划的干扰。
安装遵循结构化的调试流程。第一周重点进行机械固定、电气布线(通常为 400V 三相)和气动管路集成。第二周包括输送机拼接、传感器对准和控制柜端接。第三周侧重于 PLC 逻辑验证,包括 PVC/PPR 管道的静电荷补偿和 Φ16 mm 检测的阈值校准。第四周进行操作员培训,重点讲解人机界面 (HMI) 参数选择、薄膜/捆扎带输送管理和故障排除。包装方式的切换采用免工具适配器,将材料切换时间缩短至 15 分钟以内。所有技术规范和包装方法均参考制造商的工程文档和刚性管材处理的工业自动化标准。
🔗另请参阅:相关设备
⚙️ 结果数据
实施后的性能基准测试表明,在类似的挤出环境下,包装一致性、吞吐量同步性和劳动力优化方面均有显著提升。标准化的六边形捆扎和自动化装袋降低了运输破损率,同时实现了与上游生产速度相匹配的连续生产线运行。
性能指标反映了自动化管道包装集成方面的行业平均水平;实际现场性能会因材料配方、环境条件和上游挤出稳定性而异。典型结果包括:
-
产量同步:包装速度与挤出线产能相匹配,通常每小时可达到 30-50 捆,具体取决于直径和捆的长度。
-
劳动力优化:轮班人员配置从 6-8 名人工操作员减少到 1-2 名机器操作员,将劳动力重新分配到质量检验或二次包装。
-
减少损坏:与人工矩形堆垛相比,一致的六边形几何形状和自动捆扎带张力可减少 60-80% 的货物损坏投诉。
-
重量/数量精度:自动计数消除了人工计数错误,将捆包重量变化保持在±0.5公斤的公差范围内。
-
转换效率:直径和封装方式的切换需要人机界面选择和无需工具的适配器更换,从而将转换时间缩短至 10-15 分钟。
方法说明:量化基准数据来源于制造商技术规范和类似刚性管道包装部署的汇总现场数据。具体结果会因生产组合、轮班结构和维护规程而异。
🛠️ 投资回报率分析
财务论证主要集中在劳动力重新配置、减少材料浪费和提高货运利用率上,但实际投资回收期很大程度上取决于地区工资结构、材料成本和生产量波动。资本支出通常为: [Insert Budget]运营成本的节省与挤出生产线的利用率成正比。
投资回报率的计算必须考虑成本负担(包括基本工资、工资税、福利、保险和培训费用在内的员工总支出)以及可变的场地条件。节省的成本通常通过以下三个渠道实现:
-
劳动力重新分配: 将人工计数/捆扎小组减少到单人监管,可直接节省工资。实际数字取决于……
[Insert Regional Wage Rate]以及换挡配置。 -
减少损坏和退货:统一的捆扎方式和自动化捆扎可减少客户投诉、重新发货成本和材料报废。节省的成本与发货量和运输距离成正比。
-
货运优化:标准化的六边形堆垛提高了托盘密度,降低了单位运输成本和仓库存储需求。
免责声明:投资回报率预测仅供参考,并假设持续运营。 [Insert Shift Hours] 每周。实际投资回收期将根据当地劳动力成本、包装材料价格、维护计划和上游挤出设备的正常运行时间而有所不同。工厂在获得资金批准前应进行现场运营审计。
🛡️合规性说明:本设备的设计符合ISO和ASTM标准。采购前请向制造商核实具体认证信息。
🏗️常见问题解答
关于自动化管道包装的技术咨询主要集中在直径兼容性、包装材料更换和日常维护要求等方面。该系统可兼容标准刚性管材规格,且只需极少的人工干预即可完成材料更换,从而确保在不同的生产批次和工厂布局下都能实现一致的输出。
问:该系统能否处理非标准长度或短管道?
答:计数和捆扎模块适用于标准生产长度,通常范围为 0.5 米至 6 米。对于小于 0.8 米的长度,可能需要进行传感器校准和传送带速度调整,以保持稳定的六边形形状。
问:与人工堆垛相比,六边形捆扎是否会增加捆扎带的消耗?
答:不。六边形捆扎的几何稳定性使其能够更均匀地分散捆扎带张力,通常每个捆只需使用一根捆扎带即可。这通常可减少 30% 至 50% 的捆扎带用量,同时提高货物的完整性。
问:PE薄膜和编织袋之间的包装方式是如何切换的?
答:该生产线配备双包装工位,采用免工具适配器机构。操作员通过人机界面选择目标包装方式,系统会自动调整薄膜/捆扎带的送料路径。无需专用工具,即可在大约 10-15 分钟内完成物料更换。
问:持续运行需要哪些日常维护?
答:每周工作包括干洗光学计数传感器以防止静电灰尘积聚,用硅基喷剂润滑输送带辊,以及检查袋膜拼接器的磨损情况。制造商的技术手册中提供了全面的预防性维护计划。