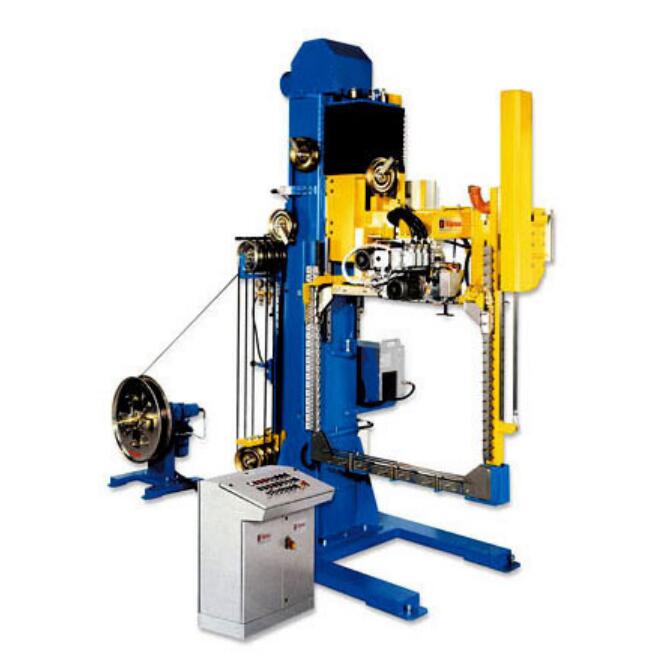
概要:分切机将一卷主卷材切割成一叠窄卷材,每卷分切后的卷材在堆垛、存储和运输过程中必须保持完整。我们的自动钢卷捆扎机将每卷钢卷平放在滚筒输送机上,并通过卷眼输送钢带或PET捆扎带,使捆扎带能够包裹住整个卷材壁,而不仅仅是外侧。PET捆扎机适用于外径800-1,350毫米、内径508-610毫米、宽度20-500毫米、重量100-2,500公斤的钢卷,每条捆扎带的捆扎时间约为12-15秒。下图:捆扎周期、钢带与PET捆扎带、周期时间、捆扎带消耗量和生产线集成。
目录
- 为什么狭缝线圈需要穿过线圈眼部的带子
- 眼部束缚循环是如何进行的
- 钢带或PET带
- 哪种线圈适合PET眼部绑带?
- 分切生产线的周期时间
- 每圈皮带消耗量
- 线路集成和线圈保护
- 安全与标准
- 选择清单
- 工程常见问题解答
- 下一步
- 相关阅读
- 来源
为什么狭缝线圈需要穿过线圈眼部的带子
开槽线圈是由多圈窄条线圈堆叠而成,仅靠摩擦力和自身重力保持连接。竖立放置时,线圈依靠狭窄的接触面支撑,薄条线圈在这种重力作用下会发生弯曲。用手提起时,外侧的线圈可以向外伸展,远离线圈堆叠。
一条穿过环眼的径向绑带包裹住整个卷筒壁——包括外壁、端面和内孔——从而确保卷筒在吊装、堆垛和运输过程中保持紧密排列。这就是为什么在分切线末端使用环眼绑带是标准操作,以及为什么绑带必须沿着卷筒壁而不是单一外径延伸的原因。
眼部束缚循环是如何进行的
- 滚筒输送机将分切卷材平放在捆扎架下方,并停在捆扎线上。
- 工作台上方的捆扎头将捆扎带向下穿过线圈环,绕墙而下。
- 头部将皮带拉紧至设定值,密封并切断。
- 线圈会移动到下一个带子位置,或者磁头会移动到该位置,直到最后一个带子闭合为止。
- 传送带将捆扎好的线圈送到转盘、堆垛机或托盘上。
由于线圈平放,因此在加工过程中整个线圈表面都得到支撑。加工头位于工作台两侧上方,因此无需翻转线圈即可加工宽度在 20–500 毫米范围内的线圈。
钢带或PET带
捆扎机是根据您使用的捆扎带设计的。钢制捆扎头适用于 31.75 毫米钢制捆扎带,并通过密封、冲压接头或氩弧焊进行封口;PET 捆扎头适用于 9-12 毫米 PET 捆扎带,并通过摩擦焊接进行封口。捆扎头、捆扎带路径和封口装置均与捆扎带材料相匹配,因此从钢制捆扎带切换到 PET 捆扎带只需配置捆扎头,而无需在控制面板上进行设置。此外,这两种材料在运输过程中的性能也不同。
| 点 | 钢带 | PET打包带 |
|---|---|---|
| 静态强度 | 最高级别,适用于非常重或边缘锋利的线圈 | 中等负载,最高可达约 2 吨 |
| 休克时的行为 | 刚性;负载移动时可能会断裂 | 拉伸并恢复张力 |
| 锈蚀风险 | 潮湿储存和海运过程中容易生锈 | 线圈上没有锈迹。 |
| 联合 | 密封、冲压或氩弧焊接头 | 摩擦焊接或金属密封 |
| 热线圈 | 对于温度仍高于约 200 °C 的线圈,唯一的选择是 | 不合适 |
钢带接头采用密封方式可保持约 70-75% 的钢带断裂载荷,冲压接头可保持约 85%,TIG 焊接接头可保持约 90%,因此接头类型和接头类型应在同一选择中考虑。我们眼形钢带捆扎机的钢头宽度为 31.75 毫米,厚度为 0.8 毫米(推荐值),屈服强度为 900 兆帕或更高。捆扎机的钢带卷材外径小于 840 毫米,内径为 406 毫米,高度为 190 毫米,重量约为 430 公斤,这使得繁忙线路上的钢带更换频率极低。符合 ASTM D3953 标准的铁路用钢带的最小延伸率为 6.5%,这使得钢带能够贴合卷材壁而不会在密封处开裂。
对于大多数干包装并通过公路或海运运输的分切卷材而言,PET 捆扎带是更佳选择。PET 捆扎带在打孔机上的宽度为 9–12 毫米,厚度为 0.4–1.0 毫米,施加的拉力为 100–1,000 牛顿。PET 捆扎带在受到冲击时会略微拉伸,然后恢复原状,因此卷材能够保持紧绷,且避免了钢带生锈和切边的风险。对于仍然很热的卷材,或者边缘非常锋利、承载重量很大的卷材,则应使用钢带捆扎。
两条生产线的状况与捆扎带的价格同样重要。分切生产线通常使用涂油的带材,油分会带到接合区域,影响PET摩擦焊接的效果,因此捆扎带路径和接合区域必须保持清洁。分切边缘的严重毛刺会同时损伤薄膜和捆扎带,因此在确定捆扎带类型之前,检查卷材是值得的。
哪种线圈适合PET眼部绑带?
| 名称 | PET眼部绑带 |
|---|---|
| 线圈外径 | 800–1,350毫米 |
| 线圈ID | 508–610毫米 |
| 卷材宽度 | 20–500毫米 |
| 线圈重量 | 100-2,500 kg |
| 行李带 | PET材质,宽度9–12毫米,厚度0.4–1.0毫米 |
| 捆扎速度 | 每条表带大约需要 12-15 秒 |
| 捆扎张力 | 100–1,000 牛顿 |
| 气源 | 6–10 巴 |
| 电力 | 约2.5千瓦,380伏,50赫兹,三相 |
在我们的卷材包装线上,钢制和PET封头的规格范围相同:捆扎带材质为PET或冷轧中碳钢,宽度为19毫米或32毫米,通常采用2-4条径向或环向捆扎,张力可在2,000牛顿至22,200牛顿之间调节。这条分切线在上午捆扎30公斤分切卷材,下午捆扎4吨卷材时,所需的张力范围即为2,000牛顿至22,200牛顿。PET封头的张力范围为100-1,000牛顿,而整线的张力范围为2,000-22,200牛顿,两者之间的差距体现了PET封头的夹紧力与钢制封头夹紧力之间的实际差异。
分切生产线的周期时间
捆扎时间是每卷捆扎带数量、每条捆扎带所需时间以及位置间转移时间的总和。以PET捆扎头为例,每条捆扎带耗时12-15秒,转移时间为10秒:
| 每卷绑带 | 表带时间 | 循环转移 | 每小时线圈数(上限) |
|---|---|---|---|
| 2 | 24–30 秒 | 34–40 秒 | 90-105 |
| 3 | 36–45 秒 | 46–55 秒 | 65-78 |
| 4 | 48–60 秒 | 58–70 秒 | 51-62 |
这些数据是上限值,不包括捆扎带更换、卷绕和生产线停机等情况。表格中的 10 秒传输时间仅涵盖进料和出料。每增加一条捆扎带都需要一个中间步骤——卷绕一圈或一个捆扎头移动一次——因此多捆扎循环应单独预算;对于四捆捆扎的卷,每个步骤通常需要 2-3 秒,我们会根据卷和传送带的布局进行确认。真正的检验点在于主卷:将一个主卷分切成 12 个分切卷,每个分切卷用四条捆扎带捆扎,需要 12 × 48-60 秒,即大约 10-12 分钟的捆扎时间。将此与分切机每个主卷的产量进行比较,捆扎机要么能够跟上,要么跟不上;我们根据比较结果来确定捆扎头数量和传送带缓冲空间。当多捆捆扎数量较多时,捆扎机可能成为瓶颈,解决方法通常是在捆扎机前设置一个积压站、第二个捆扎头,或者采用与运输风险相匹配而非最大风险相匹配的捆扎模式。
每圈皮带消耗量
对于内径 508 毫米、外径 1,200 毫米、宽度 150 毫米的开槽卷材,其卷壁厚度为 (1,200 − 508) ÷ 2 = 346 毫米。一根径向绑带围绕卷材横截面形成一个闭合环:两个侧面厚度为 346 毫米,卷材宽度(外径和内径)为 2 × 150 毫米,因此其长度约为 2 × (150 + 346) = 992 毫米,或接近 1 米。每个环需额外增加 50–100 毫米的接缝和张紧器进给长度,因此每卷卷材使用四根绑带大约需要 4.2–4.4 米的绑带。
一条 31.75 毫米 × 0.8 毫米的钢带重量为 0.03175 × 0.0008 × 7,850 ≈ 0.2 千克/米,因此一卷 430 千克的钢带大约可以卷 2,150 米。按每卷分切后的钢带长度约为 4.2-4.4 米计算,每卷钢带大约可以卷 490-510 卷。PET 钢带的每米重量更轻,因此相同卷数的钢带单价更低,而每卷钢带价格的差异正是本次方案的一部分。
线路集成和线圈保护
捆扎机是生产线上的一个工位,并非独立设备。我们将其与进料和出料输送机、用于需要环形捆扎的卷材的转盘以及捆扎后的堆垛机或托盘工位集成在一起。如果生产线在捆扎后需要旋转门或下翻装置,我们会在同一布局审查中检查卷材的外径和宽度是否与它们的臂架匹配,从而确保捆扎机和搬运设备的尺寸匹配。卷材捆扎时可选择是否加装顶部、底部、侧面或角部的保护装置,并且可以在捆扎带前后添加VCI防锈纸或防锈膜。
对于分切线而言,通常的工序是:分切后的卷材从分切机输出,翻转或倒置,边缘保护,加装眼形捆扎带,可选的环向捆扎和缠绕,然后堆垛和贴标签。捆扎机的尺寸必须与整条工序中的卷材尺寸相匹配,而不仅仅是平均尺寸,因此我们根据清单中最小和最大的卷材尺寸来确定捆扎机的尺寸。
安全与标准
捆扎带存在夹伤和割伤的风险,因此捆扎头设有防护罩,捆扎带路径封闭,输送机在操作员位置设有紧急停止装置。针对CE市场,风险评估遵循ISO 12100:2010标准,该标准规定了机械安全和风险降低的原则和方法;包装机械的一般要求来自EN 415-10:2014标准。钢带的规格符合ASTM D3953标准,该标准涵盖用于封口、加固、捆扎和托盘化的扁钢带和密封件。具体适用哪些标准取决于目标市场以及捆扎机周围的卷带情况。
开槽式卷材捆扎机选型清单
- 分切卷材的内径、外径、宽度和重量范围,包括最重的卷材。
- 捆扎带材质(钢或PET)、捆扎带宽度和厚度以及接头类型。
- 每卷绑带的数量,以及是否还需要环形绑带。
- 每卷主卷的开槽卷数和每小时主卷数。
- 边缘或边角保护、VCI 防锈纸或薄膜以及标签。
- 捆扎机之后是输送机、转盘、堆垛机或托盘站。
- 线路所需的供电电压、空气供应和占地面积。
工程常见问题解答
问:一台机器可以同时加工钢带和PET带吗?答:可以,在同一平台上,使用匹配的模块化刀头:一个钢带刀头和一个PET刀头。两种材料不能共用一个刀头,因此切换需要更换刀头或采用专用的双工位配置,而不是控制面板设置。我们在方案中会确认两种配置和带子尺寸。
问:眼罩捆扎机的速度有多快?答:PET眼罩捆扎机每捆大约需要12-15秒。因此,捆扎一卷四条眼罩需要48-60秒,这还不包括转移时间。
问:一卷分切卷材需要多少条捆扎带?答:通常需要 2-4 条径向捆扎带,具体数量取决于卷材的重量、宽度和运输路线。较重或运输路线较长的卷材需要更多捆扎带,并且通常需要边角保护。
问:一卷钢带能用多久?答:一卷430公斤、31.75×0.8毫米的钢带,每卷可制成4条4.2-4.4米长的钢带,大约可以制成490-510卷。PET钢带的单卷用量较少。
问:绑带会在线圈表面留下痕迹吗?答:PET 绑扎头的张力可调节,最低 100 牛顿,并且在对表面损伤要求较高的地方,可提供边角保护。绑带的路径经过精心设计,可以沿着墙壁滑动,而不会划伤边缘。
下一步
请将您的卷材清单(包括内径、外径、宽度、重量以及您使用的捆扎带类型)发送至 info@fhopepack.com。我们将回复您一份捆扎机方案,其中包括捆扎头、捆扎带布局、输送机以及循环时间检查,并在下单前与您的分切生产线确认布局方案。
相关阅读
来源
- PET眼形捆扎机线圈窗口、捆扎带尺寸、张力、速度、气压和功率:FHOPE产品页面,自动分切线圈PET捆扎机。
- 钢带尺寸、厚度和屈服点:FHOPE 产品页面,分切卷眼带捆扎机。
- 生产线级打包带材料、打包带数量和张力范围:FHOPE 产品页面,冷轧钢卷打包带和包装生产线。
- 钢带伸长率:Allstrap,1.25 英寸钢带,ASTM D3953。
- 按接头类型划分的接头效率:Itipack,全球最安全的钢带接头。
- PET 在冲击和锈蚀下的性能:ErgoPack、PP 与 PET 与钢带的比较。
- 标准:ISO 12100:2010、EN 415-10:2014、ASTM D3953。