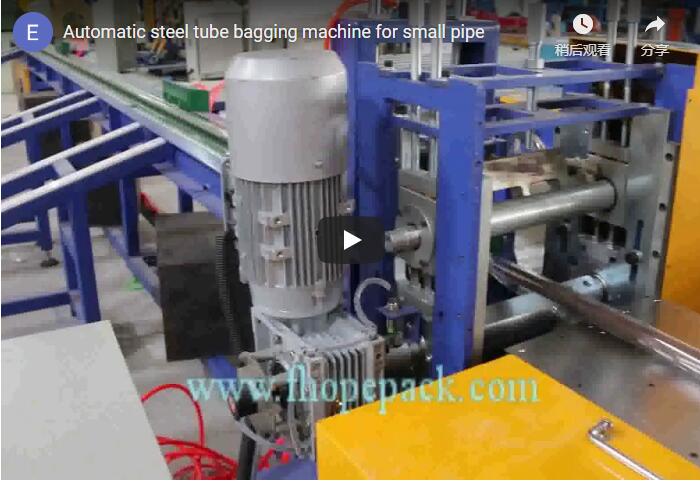
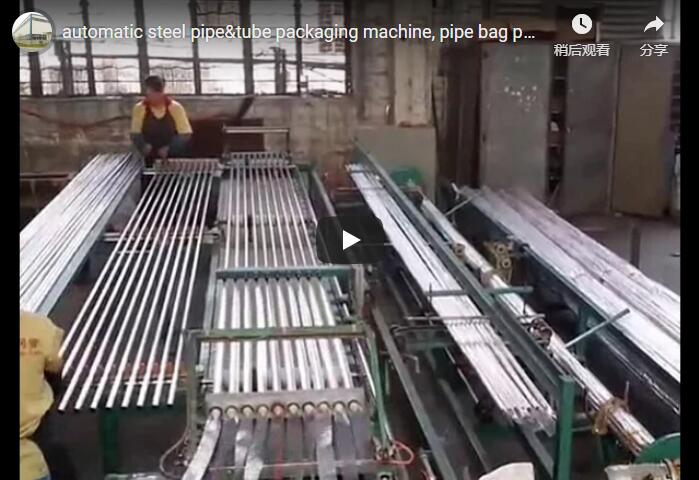
概要:我们的在线管材捆扎包装生产线直接集成在塑料挤出切割单元的下游。该系统通过可编程逻辑控制器自动计数刚性或半刚性管材,将其收集到专用轮廓槽中,形成紧密的六边形管束,并使用高强度聚丙烯 (PP) 捆扎带或轨道式拉伸膜进行固定。标准机器运动机构可处理直径 150毫米至 350 毫米、长度3 米至 6 米、单件重量10 公斤至 50 公斤的管材,循环速度超过每分钟一束,从而消除了人工搬运的瓶颈,并在运输过程中确保管材的圆度。
目录
捆绑线的工作原理
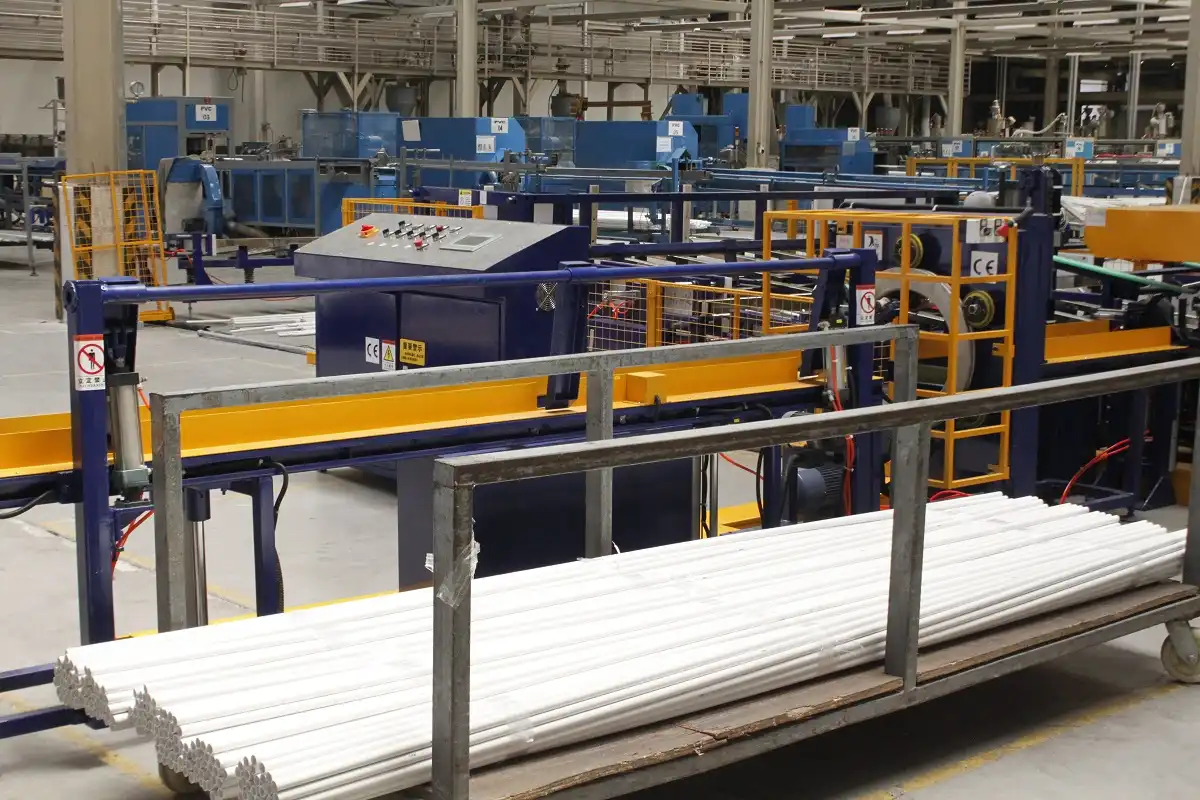
切割好的管材从挤出牵引台和切割台平稳地输送到系统进料蓄能器导轨上。光电/电感传感器阵列对每根经过的管材进行计数,并与可编程逻辑控制器 (PLC) 中设定的批次目标值进行比较。一旦达到设定值,批次闸门就会启动,使管材滚落到坚固耐用的聚氨酯内衬 U 形成型槽中。
一对气动圆角臂下降至管束上方,向内收缩,将松散的管子压缩成紧凑、对称的圆柱形管束。管束在槽内保持刚性后,捆扎小车向前推进:高速轨道引导聚丙烯(PP)捆扎带绕管束周长移动,将捆扎带拉紧至预设极限,进行超声波或摩擦焊接密封,并将捆扎带齐平切断。机械圆角臂保持稳定的周长压力,直至捆扎完成,确保管束在被桥式起重机或吊索吊起时保持其圆形完整性。
操作通过安装在主电气柜上的中央触摸屏人机界面 (HMI) 进行管理,可实现快速参数切换和手动/自动模式选择。辅助操作员按钮控制台(带有循环启动、暂停和紧急停止 (E-stop) 功能)直接安装在捆扎站,方便进行本地设置和维护。进料输送机可直接与挤出牵引线在线连接,也可离线从散装管材存储架进料。
PP表带或薄膜表带
| 绑定选项 | 保留机制 | 工程建议 |
|---|---|---|
| 聚丙烯(PP)打包带 | 沿束长方向施加窄而高张力的机械带(通常有 2 到 4 个捆绑位置) | 推荐用于刚性PVC-U、PPR和厚壁导管,在吊索、叉车叉齿或货架存储等需要最大束体刚性的情况下。 |
| LLDPE拉伸膜捆扎带 | 宽轨道环绕环应用于束目标点周围 | 推荐用于较软的导管(PE-RT、PEX、薄壁PE)或容易出现局部表面凹陷或缺口裂纹的光泽装饰型材。 |
PP捆扎带在紧凑的接触宽度内提供高拉伸保持力,防止货物在颠簸运输过程中发生轴向滑动和捆扎变形。拉伸膜捆扎带将约束压力分散到100毫米至250毫米宽的膜带上,消除对脆弱管壁的剪切应力。两种捆扎模块具有相同的结构尺寸和安装接口,使我们的工程师能够根据您的分销标准对您的管线进行定制配置。
捆绑包尺寸
均匀的圆形管道自然地形成稳定的高密度六方密堆积结构。围绕中心核心管道的每个同心环层 (k) 比前一层多 6 根管道,从而产生标准的稳定管道数量分别为 7、19、37 和 61 根:
Total Pipe Count = 1 + 3 × k × (k + 1)
六边形平面的整体外束直径约为 (2k + 1) × Pipe OD:
| 同心环(k) | 管道数量 | 扁平部分(外径 20 毫米)的捆扎宽度 | 扁平部分(外径 32 毫米)的捆扎宽度 |
|---|---|---|---|
| 1 | 7 | 60 毫米 (低于最小窗口) | 96 毫米 (低于最小窗口) |
| 2 | 19 | 100 毫米 (低于最小窗口) | 160 毫米 (标准操作) |
| 3 | 37 | 140 毫米 (低于最小窗口) | 224 毫米 (标准操作) |
| 4 | 61 | 180 毫米 (标准操作) | 288 毫米 (标准操作) |
由于标准机械式槽和圆角臂的工作范围为150 毫米至 350 毫米的管束直径,因此管道尺寸必须与这些几何阈值相匹配。例如,37 根外径为 32 毫米的管道捆扎成 224 毫米的管束,正好位于机器的最佳工作范围内。相反,捆扎外径为 20 毫米的管道则需要采用四环模式(61 根管道,直径 180 毫米)才能达到自动夹紧的阈值。
检查捆绑重量
标准结构框架、传送臂和出料喷射器是为重量在10 公斤至 50 公斤之间的捆包单元设计的。
刚性PVC导管(外径32毫米,壁厚2.0毫米,切割长度4.0米,PVC材料密度≈1.4克/立方厘米)的质量计算示例:
| 工程参数 | 公式/计算 | 结果值 |
|---|---|---|
| 管壁横截面积 | π × (R_outer² − R_inner²) = π × (16² − 14²) | 188.5mm² |
| 每米线质量 | 188.5 mm² × 1 m × 1.4 g/cm³ | ≈ 0.264 kg/m |
| 每4米管道净重 | 0.264 kg/m × 4.0 m | ≈ 1.06 公斤 |
| 37根管束的净重 | 37 根管子 × 1.06 公斤 | ≈ 39.2 公斤 |
这套重 39.2 公斤的组件完全符合 10-50 公斤的基准设计限值。然而,如果将组件扩大到由 61 根相同长度的 4 米导管组成,则重量会增加到约 64.7 公斤,超过标准工作循环。
对于大批量产品项目,我们的工程团队加强了气动槽连接装置,加大了捆扎头分度电机的尺寸,并为卸料站配备了动力滚筒输送机。
挤出机匹配
捆扎和捆绑站可在 60 秒内完成完整的轮廓成型、张紧、密封和出料序列(额定速度:> 1.0 捆/分钟)。
为验证生产同步性,请计算您的生产线填充率:
Extruder Pipe Output (pipes/min) ÷ Bundle Pipe Count = Bundle Demand Rate (bundles/min)
应用示例:一条以 48 米/分钟的速度运行的自动化挤出生产线,切割 4.0 米长的管材,每分钟可生产 12 根管材。组装 37 根管材的管束时:
12 pipes/min ÷ 37 pipes/bundle = 0.324 bundles/min (1 bundle every 3.08 minutes)
自动化包装线轻松超越下游的累积速度,提供充足的缓冲容量,并允许单个操作员管理多个并行挤出单元。
线路数据
| 技术规格 | 标准工程系列 |
|---|---|
| 束夹持直径 | 150–350毫米 |
| 适用管道长度 | 3.0–6.0 米(可定制长度) |
| 捆包重量 | 10–50 公斤(重型框架可达 150 公斤) |
| 批量计数法 | 具有可编程人机界面设定点的高速传感器 |
| 循环率 | > 每分钟 1 捆(受平局计数影响) |
| 装订介质兼容性 | 聚丙烯(PP)打包带或LLDPE轨道拉伸膜 |
| 进料集成 | 可直接从挤出锯在线输出,或从蓄能架离线输出 |
| 工厂气动供应 | 洁净干燥的压缩空气,压力为 0.5–0.7 MPa (5–7 bar) |
| 电气控制 | 西门子/施耐德PLC,带彩色触摸屏人机界面 |
管束生产线选型清单
- 管道材质:PVC、PE、PPR、ABS 或电线导管。
- 几何:外径(OD)、内径(ID)和壁厚公差。
- 结束条件:平直切口、扩口/承插端或预螺纹管。
- 捆绑包配置文件每包目标管材数量、目标捆扎横向直径和目标重量。
- 挤出机线速度:以每分钟米数和每分钟件数表示的标称挤出产量。
- 约束性规范:PP捆扎带与拉伸膜的比较,带宽,拉伸等级,以及沿长度方向的连接点数量。
- 下游自动化:自动化塑料袋包装、收缩套标或机器人码垛的集成要求。
工程常见问题解答
问:同一台机器可以同时进行PP打包带和拉伸膜包装吗?
答:机器底盘采用模块化设计。我们可以为主捆扎工位配置自动化的PP捆扎装置或轨道式拉伸膜包装机。此外,我们还提供双头混合配置,适用于同时加工重型工业导管和易刮伤装饰型材的场所。
问:为保证管束圆润,最佳管束数量是多少?
答:通过7、19、37或61根管材组成的六边形密堆积层,可以实现稳定、自锁的管束。定制的槽形成型夹具也可以编程,用于夹持半六边形或方形图案,以进行特殊包装。
问:该系统如何适配承插式(扩口式)PVC管道?
答:对于扩口导管,管道可以交替地首尾方向装载,或者可以偏移管束槽,使所有展开的扩口端都避开主箍带拱,防止箍带在锥形壁上滑动。
问:与挤出产量相比,捆扎周期有多快?
答:捆扎和取出完成的包装捆需要 30 到 50 秒,具体时间取决于捆扎位置的数量。由于挤出生产线通常需要 2 到 5 分钟才能完成一整包(19 到 37 根管材)的生产,因此包装线的运行速度远超挤出机的产能。
问:下游捆扎能否直接与自动装袋连接?
答:是的。捆扎好的物料可以通过动力收集辊直接卸入在线式卧式管袋包装机或薄膜套管包装机,无需人工搬运。
下一步
将自动化捆扎站集成到您的挤出工作流程中:
- 提交您的线路参数请将管道切割长度、外径/壁厚范围以及挤出机线速度通过电子邮件发送至 info@fhopepack.com.
- 请审阅您的48小时工程方案。:收到包含捆绑嵌套计算和绑定建议的设备布局方案。
- 确认线路整合:安排与我们的机械工程团队进行技术审查,以验证进料输送机高度、工厂气动/动力连接和出料平台。
相关阅读
来源
- 技术参数: FHOPE塑料管束包装机系列
- 捆扎标准:FHOPE包装机械技术文档
- 机器演示: 自动化管道捆扎和PP捆扎系统视频
- 结构计算参考:几何密堆积方程和ASTM/ISO热塑性管道尺寸表
最后更新时间: 2026年10月28日