现代线材厂的两难困境:自动化与设备资产成本
对于旨在降低劳动风险并达到出口级包装密度的现代化拉丝、退火和加工厂而言,升级到自动化线材卷压实和捆扎生产线是一项标准目标。然而,工厂工程团队经常会遇到一个严重的、往往是导致项目失败的资本支出障碍:载体不匹配。
在典型的轧钢厂作业中,成千上万个传统的茎叶式/三叶草形输送架在拉丝机、专利生产线和仓库之间循环往复。这些现有的输送架绝大多数采用闭环底座、连续环锻件或焊接结构管基础。它们的设计完全是为了运输稳定性,而非自动化包装。
为了通过压缩卷材的内眼进行标准的径向捆扎,自动捆扎头需要在卷材下方设置径向间隙通道。传统设备供应商迫使轧钢厂做出代价高昂的妥协:
- 报废并改造数千台现有的车间搬运设备 底部设有专用捆扎槽。
- 坚持手工捆扎存在劳动力依赖性高、线圈松散、包装一致性差等问题。
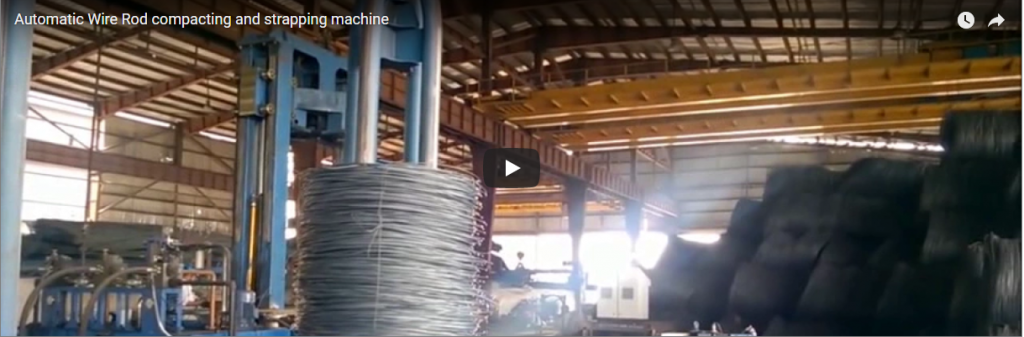
为了解决这一瓶颈,我们设计了采用解耦式穿梭车架结构的自动钢丝卷压实捆扎生产线。该系统完全消除了对输送机的改造成本,同时实现了全自动、连续的压实捆扎流程。
工程概念:“解耦载波”架构
该系统的核心工程突破在于将厂内物料物流载体与机器的专用压实工具分离。
[进料输送机] ──> [四爪龙门夹具 1] ──> [专用槽式托架] ──> [穿梭小车](现有托架)(夹持线材外径)(十字槽底座)(进入压力机)│ [托架返回环] <── [清空现有托架] [垂直压实](返回车间)│ [4x 径向捆扎] │ [出料输送机] <── [四爪龙门夹具 2] <── [返回装载点] <──────────────┘(至下游缠绕)(拾取捆扎好的线圈)
该工厂并未要求所有托架都能承受垂直压力并配备贯通式皮带导轨,而是将现有托架仅用于进料和出料物流。高吨位轴向压力和穿环式皮带输送完全由一个集成式加固主托架完成,该主托架直接在机器内部穿梭。
详细的分步运动学工作流程
该自动化生产线通过由集成 PLC 平台管理的同步四阶段物料搬运循环运行。
第一阶段:进料和外径提取
- 传送带输送: 重型链式或滚筒式输送机将装载着未压缩的松散线圈的原始载体输送到取料参考站。
- 四爪龙门式拔牙机: 一个配备四爪外夹机构的重型架空龙门架下降到载具上方。精密加工的机械爪沿径向开合,牢牢地环绕线圈组件的外径,防止线圈缠绕或变形。
- 垂直拆卸: 龙门架将线圈垂直提升,使其与客户的标准中心杆完全脱离。
- 空载货箱再利用: 抽空的原载体立即沿着自动旁路返回传送带向下移动,直接循环返回到拉伸车间,而不会在包装区造成瓶颈。
第二阶段:转运至专用槽式输送机和穿梭进料口
- 龙门架索引: 进料龙门架沿桥架轨道移动,并将未压缩的线圈降至线路内部。 专属主承运商.
- 工程开槽底座: 与标准植物托架不同,这种内部固定装置采用高强度结构钢制造,并包含: 四个精密皮带间隙通道 直接加工到其底板上。
- 电动梭子内划: 主托架安装在自动穿梭输送小车上。小车由电动齿轮齿条/链条驱动,将装载好的夹具从敞开的装载区输送到封闭的液压压机中。
第三阶段:轴向压实和经眼径向捆扎
- 高负荷垂直压力: 刚性顶置压板下降,对线圈施加可控轴向力(液压或伺服驱动)。可通过压力限制或目标堆叠高度配置压实参数,以优化线材密度,且不会造成表面划痕。
- 带状轨道耦合器: 在持续的压实压力下,四条径向捆扎轨道与载体底座上的四个专用槽对齐。
- 自动送带及张紧: 钢带或高强度PET打包带顺畅地穿过内芯,越过底部间隙槽,再绕过上压板,形成闭合环。高性能打包头可完成打包带的张紧、焊接/切口密封和切割,最终形成紧凑稳定的打包机。
第四阶段:同步出料和零停机节拍时间
- 梭式向外划水: 上压板缩回,穿梭小车将压缩的、捆扎好的线圈送回装卸转运区。
- 双龙门平行运动:
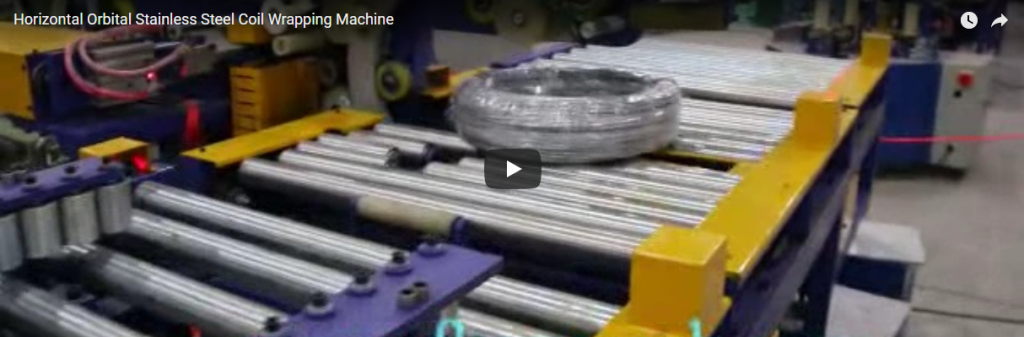
- 第二个同步的 4 爪架式高架龙门下降,牢牢抓住捆扎好的线圈,将其从主托架上提起,并将其放置在下游出料输送机上,以便进行后续的称重、贴标签或水平轨道缠绕。
- 同时,进料龙门架将下一个送入的散装线圈直接放置在上方。
- 快速交接: 当出料架离开主托架的垂直行程范围后,进料架立即放置下一个未压缩的卷材。这种交错式作业顺序消除了空转间隔,并维持了最高的每小时吞吐量。
技术规格表
| 参数 | 规格 | 备注/选项 |
|---|---|---|
| 适用线材类型 | 高碳钢/低碳钢、镀锌钢丝、PC钢绞线、弹簧钢丝 | 可为精细金属丝表面提供定制的钳口轮廓 |
| 线圈外径范围 | 800毫米– 1,400毫米 | 可按工厂卷筒信封配置 |
| 线圈内径范围 | 400毫米– 600毫米 | 与中心杆间隙相匹配 |
| 最大堆叠高度 | 最大深度 1,800 毫米(预压实) | 专为退火/拉丝框架限制而设计 |
| 垂直压实力 | 50千牛 – 200千牛(5至20公吨) | 液压比例或伺服电动驱动 |
| 捆扎材料 | PET 捆扎带(16–32 毫米)或钢带(19–32 毫米) | 摩擦焊接/超声波/缺口压接头 |
| 捆扎带数量 | 2或4个径向连接件 | 自动90°分度或多头同步 |
| 夹爪运动学 | 四爪同步机械夹具(外径夹紧) | 气动/机电驱动 |
| 控制架构 | 西门子 S7-1500 / Allen-Bradley CompactLogix | 完全兼容SCADA/MES生产线集成 |
线材轧机的关键运营优势
1. 零承运商车队更换成本
标准包装厂通常拥有 500 到 3,000 多卷的输送线轴。改造或调试新的输送线轴以匹配现成的自动化包装机,其资本支出可能超过包装机本身。通过采用解耦式主输送线轴配置,工厂可以 100% 保留其现有的线轴库存。
2.消除载体结构变形
传统内部压机长期承受10至20吨的轴向压力,会导致机械疲劳、立管屈曲和焊缝失效。将压实载荷限制在设计过硬的专用压机上,可以防止设备损坏,并避免下游拉拔生产线上出现不符合规格的压机几何形状。
3. 长途物流所需的高结构完整性
径向穿眼式捆扎结合机械轴向压制,确保卷材密度均匀,防止运输过程中出现下沉、松脱或倾斜。出口卷材保持结构完整性,便于安全堆垛,并能最大限度地利用海运集装箱空间。
4. 全闭环物料流
自动回程回路可防止包装站的物料堆积。操作员只需监控安全联锁装置和捆扎带卷材的补充情况,从而使包装吞吐量与人工起重机的可用性脱钩。
结语
全自动钢丝卷压实打包生产线弥合了传统钢丝厂物料搬运方式与先进包装自动化之间的鸿沟。通过利用外部四爪龙门搬运装置和专用内部穿梭车,钢丝厂无需改造车间内的任何搬运设备,即可轻松过渡到自动化径向包装。