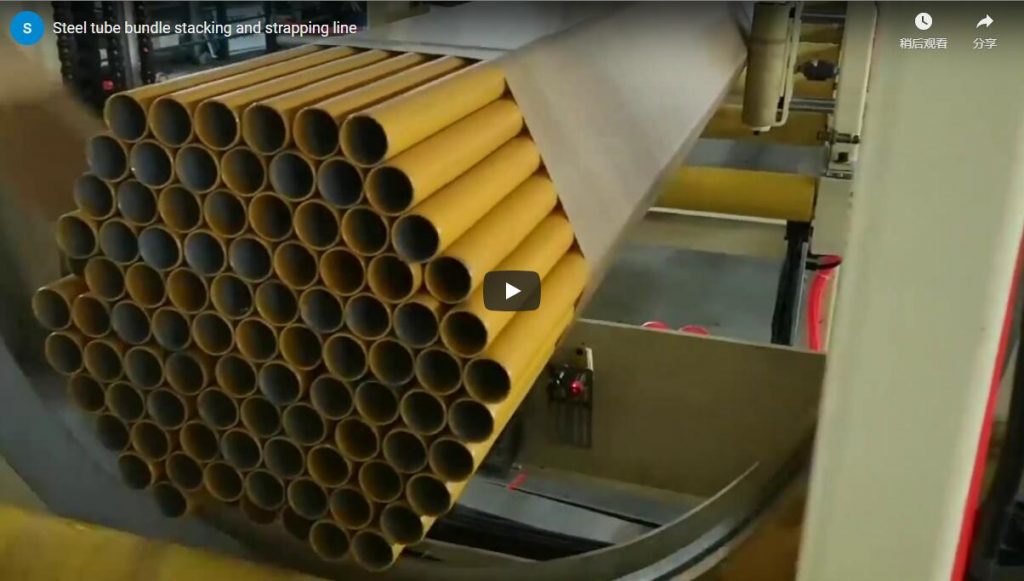
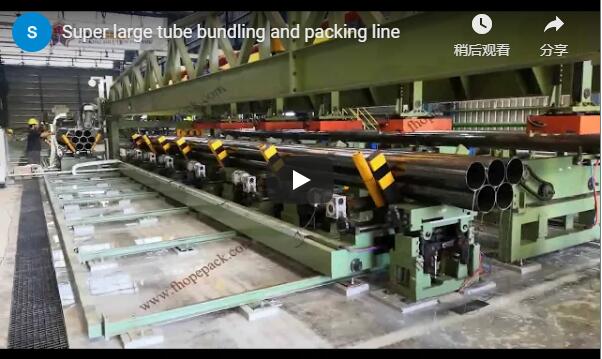
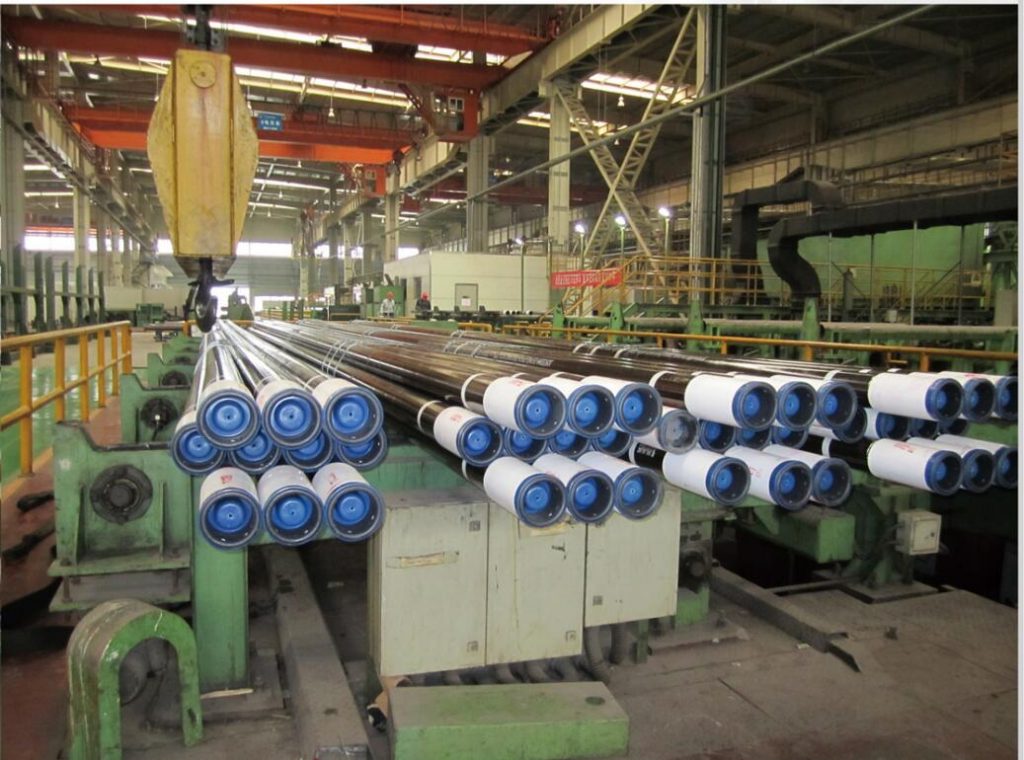
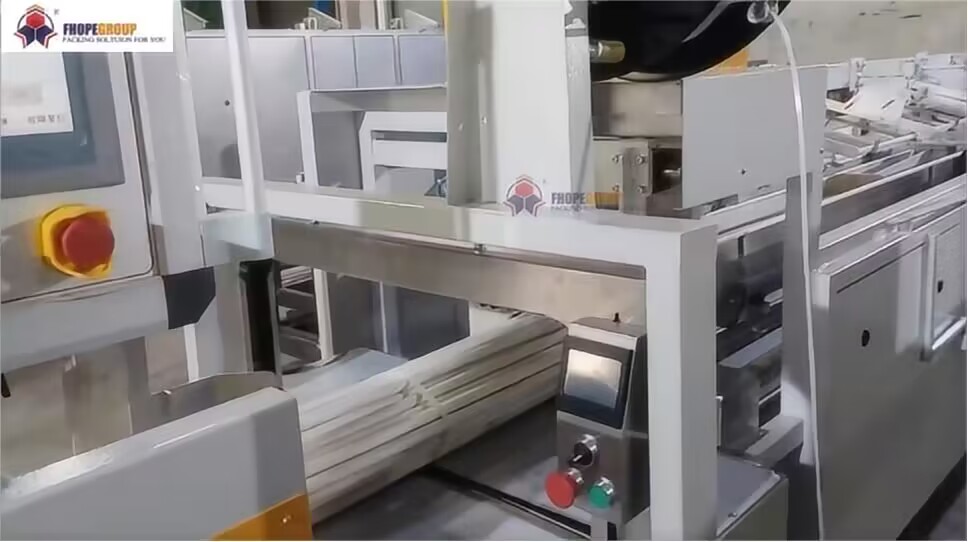
概要:本视频展示了一台自动捆扎机处理空心钢管的过程:夹臂夹紧管束,捆扎带缠绕并收紧,最终将成品管束释放到平台上。视频还展示了管材的送料和定位阶段,以及几个已完成的管束。视频未显示循环时间、产量或控制面板的详细信息——这些信息应向制造商确认。
如果您正在评估一台用于钢管捆扎的机器,那么这段视频值得您仔细观看。它记录了工厂环境中实际钢管捆扎的核心工作流程——夹紧、定位、捆扎、释放。下面我们将逐一分析视频内容,探讨它有意省略的部分,以及在将此类机器列入候选名单之前您应该提出的问题。
视频显示的内容
这段视频时长约三分钟,分为三个明显的阶段。由于视频只有背景音乐而没有旁白,因此下面的时间线是基于逐帧视觉分析得出的。
| 大约时间 | 屏幕上发生了什么 |
|---|---|
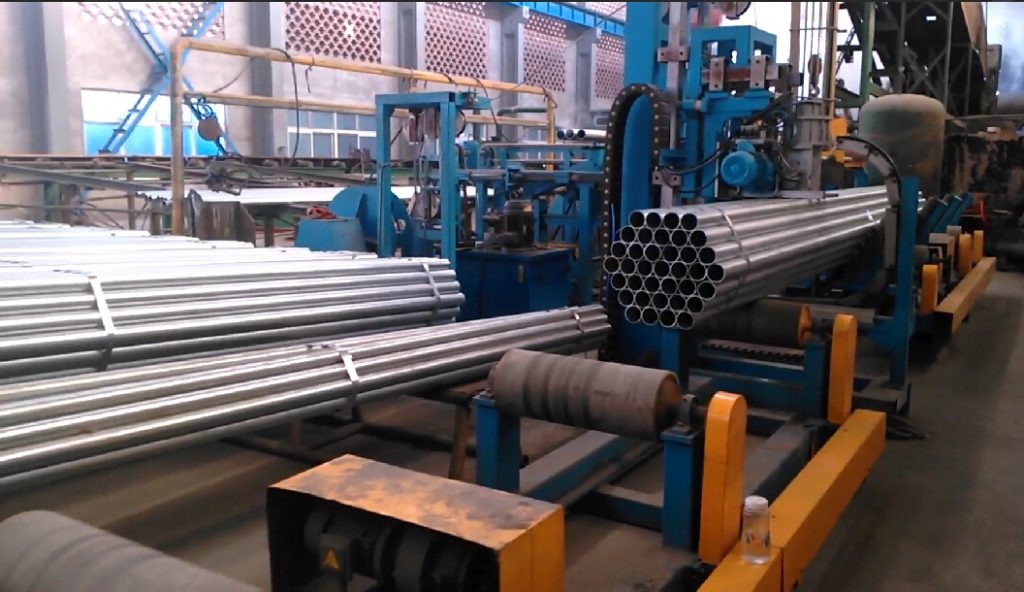
| 0–25年代 | 画面中,银色的空心金属管堆叠在蓝色的机器框架旁。镜头扫过机器:蓝色的钢结构、黄色的导向/安全部件,以及背景中的机械臂组件。金属管开始向机器的中心区域移动。 |
| 30–70年代 | 图中展示的是一捆已完成的管材:管材整齐地堆叠在一起,用浅色捆扎带包裹,放置在蓝色传送/定位架上。旁边可以看到一个带有白色波纹软管的机械臂和一个电机/齿轮箱单元。 |
| 75–145年代 | 主要工作流程:一个灰色的顶部机构下降到管束附近;左右两侧的夹臂向内闭合以固定管束;中间的装置向下压;一条黑色带子从顶部机构伸出并环绕管束的中间;带子的末端被拉紧固定;夹臂开始打开。 |
| 150–175年代 | 另一套处理流程:双爪夹紧机构打开,夹住最外侧的管子,并将整个管束水平运送到蓝色平台上。夹紧机构缩回起始位置,准备进行下一个循环。更广角的镜头显示,多束成品管束整齐地排列在生产线上。 |
买家会特别关注以下三个细节:
- 束几何。 大约有十根管子呈层叠式横截面排列(底部大约四根,中间三根,顶部三根),这样可以保持束状物稳定,并为绑带提供平坦的表面进行压缩。
- 两种协同机制。 视频画面显示了捆扎头(负责输送和收紧捆扎带)和传送夹具(负责在不同位置之间移动捆扎好的货物)。这表明该机器的设计初衷是作为搬运流程的一部分,而不仅仅是一个独立的捆扎工作站。
- 静态的、可控的运动。 管材始终保持轴向对齐。没有旋转或翻转;力沿束状物轴线施加,这降低了捆扎过程中管材滑脱的风险。
直接观察笔记
以下段落基本忠实于视频分析中的事实观察结果,仅进行了语法层面的修改:
- 银色的空心圆柱形金属管堆放在蓝色涂漆的钢制机器框架旁边;可以看到部分黄色的导向块和安全护栏。
- 长长的管道被输送到机器的中心区域;可以看到侧面有一个身穿深色工作服的人,似乎在操作或监控该过程。
- 完整的捆扎物呈规则的圆形/层叠横截面,管子堆叠在一起,并用浅色带子包裹。
- 大约在 t≈100 秒时,一个灰色的顶置机构下降到管束顶部;大约在 t≈105-110 秒时,左右两侧的银色夹臂从两侧向内闭合,压紧管束。
- 大约在 t≈125–135 秒时,一根黑色带子从顶部的机构延伸出来,缠绕在捆扎物的中间,而夹臂保持闭合状态。
- 大约在 t≈140–145 秒时,绑带绕捆扎了一圈,末端由紧固/固定装置进行处理;夹臂开始打开。
- 大约在 t≈155–165 秒时,一个双爪夹钳夹住最外侧的管子,将管束水平地向右移动,并将其放置在蓝色平台上;然后夹钳缩回。
- 视频中,机器表面没有任何可辨认的文字、铭牌、警告标签或水印。
- 画面中没有清晰可见的紧急停止按钮、光幕或完整的物理防护装置;在一些镜头的背景中出现了一个黄色光束状屏障。
视频中没有显示的是:
明确指出视频中的空白与描述动作本身同样重要。视频片段并未显示:
- 机器型号、额定产量(每小时捆数)或精确的单周期时间(秒)。
- 电机功率、电压、气压或其他驱动参数。
- 捆扎带材料规格——宽度、厚度、抗拉强度,以及在给定配置中使用钢带还是塑料带。
- 机器可接受的最小和最大管径、壁厚和管束重量。
- 控制界面:在任何画面中都看不到屏幕、按钮或指示灯。
- 安全认证,且无法清楚地看到紧急停止装置或光幕。
- 完整的“放行和运输”环节,或者说,如何将捆扎好的货物装载到运输工具上。
这些本身都不是批评——产品视频不可能涵盖所有内容——但每一项都应该列入你的询价清单。供应商报价单上的每一个数字都应该与制造商核对,对照你自己的管材规格进行确认。
工作流程是如何衔接的
根据观察到的动作顺序,单个处理周期似乎遵循以下逻辑:
- 饲料和舞台。 管材到达工作区域——由之前的工序推入或由搬运夹具排列——并在蓝色支撑框架上沿轴向对齐。
- 夹钳。 侧面夹紧臂向内闭合,顶部装置向下压,锁定管束几何形状,使管子不会移动。
- 背带。 捆扎头将捆扎带绕过捆扎物的中部,完成一个完整的环,然后张紧/固定装置完成连接。
- 发布。 夹臂打开;捆扎好的包裹要么留在定位框架上,要么被转移夹夹起并放置在平台上以便继续移动。
- 重启。 所有机构都回到起始位置,下一个束流进入。
如果您计划铺设整条生产线,那么值得注意的是视频中出现的独立双爪传送夹具(大约从 t≈150 秒开始可见)。这表明该机器可以与进料和出料处理装置相结合,因此无需人工搬运即可在工位之间移动捆扎物。如果您目前的工艺流程依赖于工人手动捆扎管材,那么区别显而易见:机械夹紧装置能够始终保持捆扎物的形状,并且捆扎带是在可控张力下施加的,而不是手工操作——尽管视频中并未给出具体的一致性和速度数据,您应该向制造商确认。
这种机器适合放在哪里呢?
此处所示的管材处理和捆扎方法通常适用于以下情况:
- 钢铁服务中心和管材厂其中,捆扎物必须统一,以便堆放、包装和运输。
- 建筑材料分销其中,长管以一致的层状模式捆扎在一起,以便叉车或起重机搬运。
- 任何向下游包装或打包阶段供料的生产线因为捆扎牢固的包裹是稳定外包装的前提。
做决定前值得比较一下:
| 手动打包 | 机器捆扎(如图所示) |
|---|---|
| 束的形状取决于算子 | 夹臂定义了可重复的束状几何形状 |
| 肩带张力因人而异 | 肩带通过专用机构进行张紧。 |
| 各站之间的重型吊装作业 | 转移夹具通过机械方式移动线束 |
| 产量受劳动力供应限制。 | 适用于连续生产线作业 |
从观察到的机制可以明显看出定性优势;任何量化收益(节省的劳动力、每小时的捆数、投资回收期)都必须来自制造商,而不是来自这段视频。
需要讨论的安全和融合要点
视频中并未清晰显示紧急停止装置、光幕或完整的周界防护装置。但这并不意味着机器缺少这些装置——只是拍摄角度无法确认它们的存在。为了便于您进行风险评估,请将以下内容添加到讨论列表中:
- 夹臂运动区域周围设有防护装置和联锁装置。
- 紧急停止按钮的位置和所有操作人员位置的可见性。
- 是否可调节绑带张力以避免薄壁管变形。
- 机器如何与上游进料和下游输送机进行排序,以及故障诊断/报警输出是否可用于生产线集成。
以上所有内容均应与制造商确认,并符合当地的安全法规和工厂布局。
常见问题解答
该机器可加工哪些尺寸的管材?视频中显示的管材直径约为 100-150 毫米,长度超过 2.5 米,每次捆扎约十根。视频中未显示可接受的尺寸范围、壁厚限制和捆扎重量限制——请咨询制造商。
该机器使用的是钢带还是塑料带?视频显示,其中一个成品捆扎带是浅色的,而捆扎过程中使用的是黑色带,但无法通过目测识别其材质和规格。请与制造商确认带的选项和兼容性。
一个完整的循环需要多长时间?视频中没有显示循环时间,而且采样帧也无法提供精确的数字。请向制造商索取与您产品类似的套装的实测循环时间。
它能否集成到现有生产线中?视频显示,传送夹具将捆扎好的物料运送到平台上,并且生产线上已摆放了多捆物料,这表明它具备生产线集成能力。传送带高度、控制接口和占地面积需要根据您的布局进行确认。
捆扎过程中是否需要操作员干预?在早期画面中可以看到机器附近有人,似乎在进行监控或操作。图中并未显示正常生产过程中人工干预的程度——请向制造商确认预期的操作模式。
购买前核实清单
在索取报价之前,请先核对以下清单:
- 管材直径和壁厚范围,以及夹紧是否自动适应。
- 支持的捆扎模式(层数、每捆管数)。
- 肩带类型、宽度和张力可调节性。
- 测量产品的周期时间和额定小时产量。
- 安全装置:防护装置、紧急停止按钮、光幕、符合当地法规。
- 用于线路集成的控制系统诊断和报警输出。
- 备件供应情况和售后响应承诺。
相关阅读
下一步
如果此视频中展示的管材尺寸和捆扎方式与您处理的管材相符,最快捷的方式是通过我们的联系页面发送您的管材规格——外径、壁厚、长度以及每捆目标管材数量。我们可以根据您的应用需求,确认合适的机器配置、捆扎方式以及预计加工周期。
资料来源及方法:本文仅基于上方嵌入的视频。分析采用视觉模型对视频采样帧进行;视频仅包含背景音乐,无旁白或语音需要转录。视频中未显示的图形已标记为需与制造商核实的物品。
发布日期: 2026年09月03日