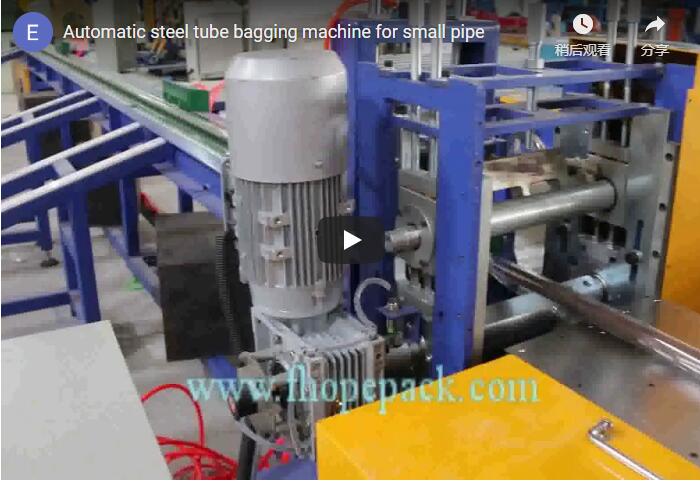
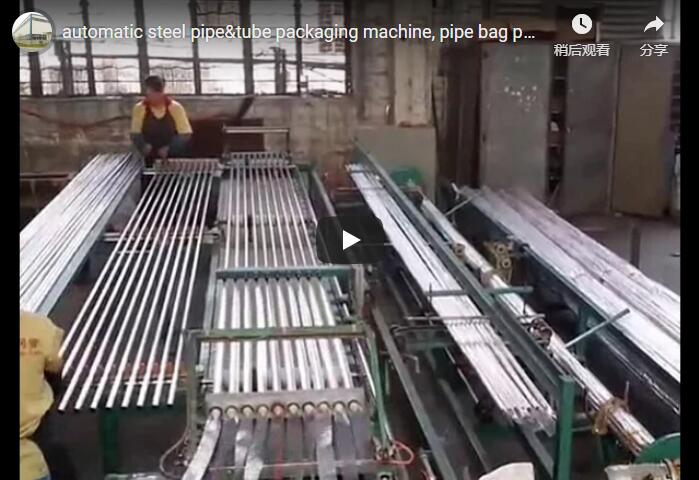
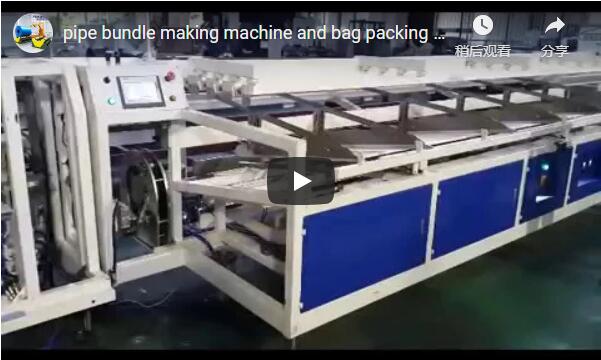
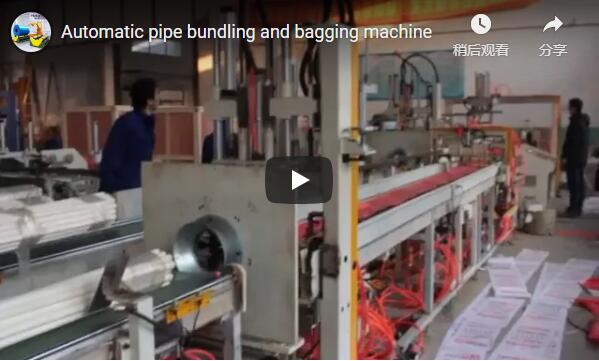
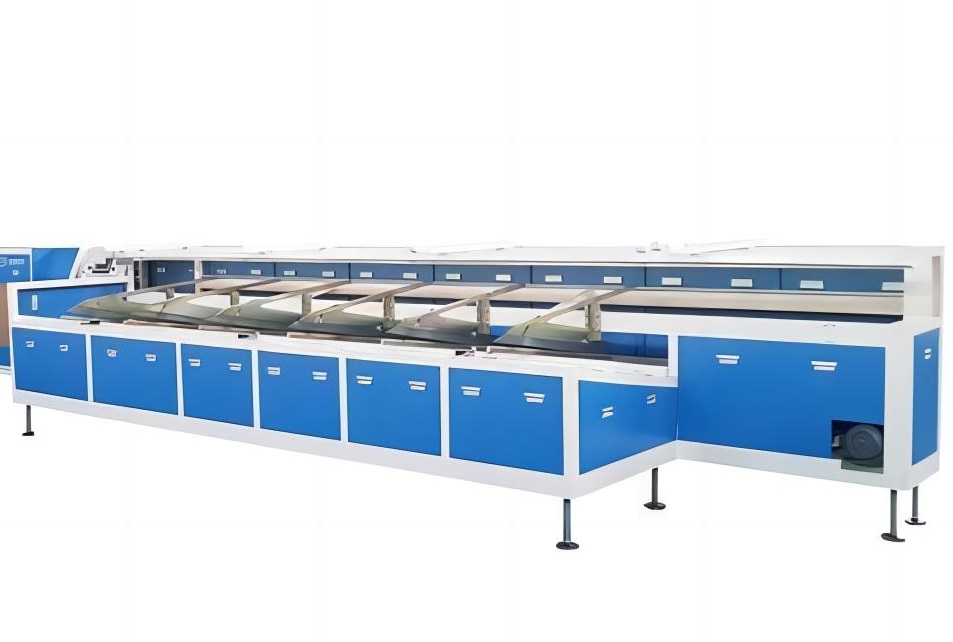
概要:我们的管道包装生产线采用PE或PP薄膜制成包装袋,将管道束推入袋中并进行密封,所有工序均在生产线上完成。该生产线可包装直径为110至260毫米的管道束,速度约为每分钟1至3束,并且可以根据单根管道的尺寸更换包装袋。我们会根据管道束的直径确定包装袋的尺寸,并根据您的挤出机产量来验证包装速度。
目录
包装线的工作原理
- 饲料。 管束自动送入并输送到包装站。
- 把袋子做出来。 该机器将PE或PP薄膜焊接成与捆包尺寸相匹配的袋子。
- 充满。 推杆将包裹推入敞开的袋子中。
- 密封和排放。 袋子被密封后,被运送到生产线的末端并倾斜放置。
在上游,计数捆扎机按程序对管道进行计数,并在装袋前用LLDPE拉伸膜将管道捆扎在一起。也可以使用捆扎机对管道捆进行捆扎,贴标机则可以在封口后贴上条形码标签。
在我们的视频中,袋子围绕着捆扎物打开,一条红色激光线标记着中心,因此捆扎物可以笔直地放入,密封件可以避开管道末端。
调整捆绑包大小
圆管可以嵌套成六边形。一捆19根管子,最宽的一排有5根管子,所以它的直径大约是管子直径的5倍。
| U型槽 | 每捆管子数量 | 束直径 |
|---|---|---|
| 20 毫米 | 19 | 约100毫米 |
| 32 毫米 | 19 | 约160毫米 |
| 50 毫米 | 19 | 约250毫米 |
20毫米的管束尺寸小于110毫米的包装范围,因此小管材需要每捆更多的管材。37根管材,横向排列7根,宽度约为140毫米。此外,为了便于捆扎机操作,每捆管材的重量应控制在10-50公斤之间。
袋子尺寸
袋子要套在包裹上,并留出一些空隙:
扁平袋宽度≥π×捆扎直径÷2+间隙。
对于 160 毫米的捆包,π × 160 ÷ 2 计算出的间隙约为 251 毫米。间隙过小会导致袋子在推杆行程中受阻,因此我们已针对您的捆包进行了试验。袋子长度为管道长度加上末端封口所需的长度。管道长度为 3-6 米,袋膜材质为 PE、PP 或 HDPE,厚度为 30-80 微米。
挤出机的装袋速率
以直径 32 毫米、长度 4 米、每捆 19 根的管道为例:
| 打包率 | 每分钟管道数 | 每分钟管道数 |
|---|---|---|
| 1 捆/分钟 | 19 | 76 m |
| 3 捆/分钟 | 57 | 228 m |
如果您的挤出机每分钟生产的管材数量少于包装线的容量,一台包装机即可满足整条生产线的需求。如果多台挤出机共用一台包装机,我们会将它们的产量相加,并与您所要求的捆扎规格的产量进行比对。在捆扎机前设置管材存储和缓冲站,可以确保生产线持续运转,例如在更换薄膜卷时。
线路数据
| 名称 | 价值 |
|---|---|
| 用于装袋的捆扎直径 | 110–260毫米 |
| 装袋速度 | 每分钟约1-3捆 |
| 袋膜 | 焊接聚乙烯或聚丙烯;聚乙烯、聚丙烯或高密度聚乙烯,30–80 微米 |
| 胶卷直径 | 200–500毫米 |
| 管道长度 | 3-6 m |
| 用于捆扎的管径 | 20–65毫米 |
| 捆绑重量 | 10-50 kg |
| 计数 | 自动,通过程序 |
| 可选项 | 先捆扎再装袋,封口后贴标签 |
公用设施和安全
包装线需要7-8巴的压缩空气和380伏三相电源,我们会根据您当地的频率进行定制。封口钳和推杆均设有防护装置,如果包装工位发生卡料,生产线会自动停止。
适用的标准取决于目标市场。对于欧盟CE市场,ISO 12100规定了风险评估方法,EN 415-10规定了包装机械的通用要求。
管道包装生产线选型清单
- 管道直径和长度范围。
- 每捆管材数量及管束直径。
- 单管或捆包。
- 包装膜类型和厚度。
- 每条生产线的挤出机产量,以及每台包装机的生产线数。
- 需要捆扎或贴标签。
- 本地电源和压缩空气。
工程常见问题解答
问:它可以包装多大尺寸的捆扎物?答:直径 110 至 260 毫米的捆扎物。较小的捆扎物需要更多的管材才能达到此尺寸范围。
问:速度有多快?答:大约每分钟1-3捆。
问:可以给单根管子装袋吗?答:可以。袋子可以根据需要更换,用于单根管子或管束;我们会根据您的图纸确认管子直径是否与装袋工位匹配。
问:它使用的是什么薄膜?答:焊接的PE或PP薄膜,厚度为30-80微米。
问:袋子应该多宽?答:平铺宽度至少为π×捆扎直径÷2,再加上间隙。
下一步
我们分三步规划您的管道包装生产线:
- 提交您的布局图 包括管道尺寸和挤出机输出 info@fhopepack.com.
- 48小时内收到方案,采用捆绑式购物方案。
- 预约现场勘测 检查与挤出生产线的连接。
相关阅读
来源
- 打包线数据: PPR和PVC管材包装生产线页面
- 捆扎和包装薄膜数据: 管袋包装机页面
- 机器运行中: 我们在 YouTube 上发布了管道捆包包装视频
- 标准范围: ISO 12100:2010, IN 415-10:2014
上次审核日期: 2026年10月04日