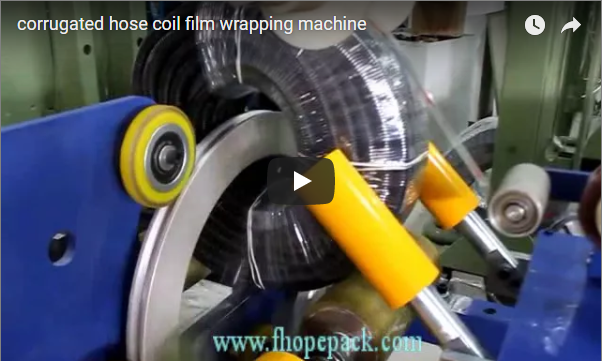
概要:一条自动化窄卷包装线将贯穿式径向捆扎、轨道式拉伸缠绕和龙门式堆垛集成于一个连续单元中。该生产线专为分条钢卷、铝卷和铜卷而设计,可锁定线圈以防止伸缩,密封线圈以防止受潮,并根据预设配方构建托盘货物。本指南涵盖每个工位、托盘计算、可配置参数以及安全和选型注意事项。
线路架构和车站执行
该线路通过电动传送带、索引旋转闸和PLC联锁装置连接五个车站:
| 车站/台阶 | 机械单元 | 主要工程措施 |
|---|---|---|
| 进料和方向调整 | 电动V型辊输送机 | 中心和阶段狭缝线圈 |
| 径向捆扎 | 通孔式捆扎头 | 将PET带穿过孔眼并焊接固定内层包装。 |
| 轨道包裹 | 旋转环梭 | 以可控预拉伸方式分发拉伸膜眼孔。 |
| 龙门架堆叠 | 高空抓取 | 将卷绕好的线圈提升成垛,可选配分层片材。 |
| 放电单元 | 托盘堆积输送机 | 缓冲装满货物的托盘,以便叉车或AGV搬运 |
为什么窄线圈包装需要专用搬运设备
窄缝线圈(通常宽度为 30–600 毫米)在搬运过程中与主线圈的表现不同:
- 伸缩风险 — 如果没有径向固定,内层线圈在移动或堆叠时会横向滑动,从而损坏线圈边缘。
- 敏感的边缘厚度比 — 张力不均或夹紧力过大会导致薄边卷曲,造成冲压或滚压成型生产线上的进料堵塞。
- 钻孔中的冷凝 — 包装之间的缝隙会吸收环境湿度,因此需要使用透光包装以防止染色和氧化。
- 托盘上的堆垛稳定性 — 窄线圈以平面堆叠,顶部朝上;堆叠间轻微的错位会放大倾斜,造成危险的负载。
逐站工程故障分析
1. 径向捆扎站
线圈在装置的皮带轨道导轨上定位:
- 弯曲的滑槽将PET捆扎带送入中心孔(孔眼)。
- 头部施加 500–2,500 N 的拉力,以防止边缘弯曲,并通过摩擦焊接固定每个接头。
- 线圈在周期之间旋转,以接收 2-4 个等间距的径向带。
2.轨道包裹站
当薄膜托架垂直穿过观察眼时,线圈在聚氨酯涂层辊上进入轨道环:
- 一次螺旋加工即可覆盖两个表面、外径圆周和内径孔。
- 预拉伸装置将薄膜拉伸 150-250%,产生弹性恢复力,从而密封防止空气和湿气进入。
- 薄膜可选用 LLDPE 拉伸膜、VCI 防锈膜或编织复合胶带。
3. 龙门堆垛站
上方架设了一个龙门架,横跨包装机出口和托盘暂存网格:
- 带有不留痕迹垫的可伸缩芯轴夹或剪刀夹可以处理线圈而不会接触边缘。
- 带有光学定心传感器的伺服驱动器可将线圈放置在托盘上,位置公差为±2.0毫米。
- 它将木条或波纹垫板放置在卷材或堆垛之间。
4. 出料堆积输送机
成品堆放在木托盘上,沿着链式或双股输送机向下移动,该输送机的额定载荷为整个托盘的有效载荷。
托盘载荷和堆垛计算
托盘容量和稳定性取决于卷材几何形状、卷材重量以及叉车或货架的限制。
每托盘卷数 = 每堆卷数 × 每托盘堆数
托盘总有效载荷(千克)= 卷材重量(千克)× 每托盘卷材数量 + 托盘和垫片的皮重
| 参数 | 价值 | 工程约束 |
|---|---|---|
| 卷材宽度/厚度 | 120 毫米 | 确定单个堆栈高度增量 |
| 线圈外径(OD) | 1,200 毫米 | 规定托盘尺寸(例如,1,200 × 1,200 毫米) |
| 单线圈重量 | 150 kg | 每龙门升降循环的额定负载 |
| 每叠线圈数 | 6 | 堆叠高度 = 6 × 120 = 720 毫米(重心稳定) |
| 每托盘堆叠数量 | 2 | 配置在串联或超大托盘底座上 |
| 每托盘总卷数 | 12 | 均衡配置 |
| 托盘去皮 + 垫片 | 45 kg | 实木托盘 + 瓦楞纸垫 |
| 托盘总有效载荷 | 1,845 kg | 在标准的 2.0 吨叉车/货架额定载荷范围内 |
可配置的机器参数
每条生产线的尺寸都根据产量和带材类型而定:
| 参数 | 可配置范围 | 遴选依据 |
|---|---|---|
| 线圈外径范围 | 600–2,000毫米 | 轨道环穿梭机直径 |
| 线圈 ID 范围 | 标准尺寸:508/610毫米(可定制尺寸:300-800毫米) | 吊带轨道臂宽度和龙门架抓取孔 |
| 线圈宽度范围 | 30–600毫米 | 滚轮宽度和龙门夹紧行程 |
| 最大线圈重量 | 每卷500-3,500公斤 | 输送机和龙门架额定功率 |
| 媒体 | PET/PP材质表带(12、16、19毫米) | 条带厚度和边缘锐度 |
| 每卷径向带 | 2、3、4或6 | 根据 HMI 配方选择 |
| 包裹重叠 | 20%–70%可调 | 由变频器速度比(环形齿轮与滚轮转速)设定 |
| 循环速度 | 15–45 卷/小时 | 取决于绑带数量和线圈外径。 |
安全架构和标准合规性
捆扎装置和高惯性环需要 3 类 / PL d 分区:闸门处有带静音功能的光幕、互锁服务门、龙门架外壳下的激光扫描仪以及每个控制台处的紧急停止装置。
- ZH-415 10的 — 对环形夹点和皮带轨道区域进行机械防护。
- ISO 12100 — 互锁式周界围栏可防止在龙门架轴通电时被入侵。
- 零能量状态(OSHA 1910.147 上锁/挂牌) — 锁定阀和断路器可在维护期间隔离残余空气和动能。
工业生产线的关键优势
- 零线圈边缘损伤 — 可控的焊接张力和缓冲工具消除了手工捆扎造成的压痕和凹陷。
- 密封眼部防护 — 轨道式包覆密封枪膛,防止运输和储存过程中受潮腐蚀。
- 一致的堆栈对齐 — 自动堆垛可保持重心不变,防止运输过程中发生移位和倾覆。
- 单人操作监督 — 一名操作员通过符合人体工程学的 HMI 控制台控制从裸卷到托盘捆扎的整个流程。
规格和采购清单
在索取布局方案之前,请确认:
- 线圈尺寸包络 — 最小/最大外径、内径和宽度。
- 材料等级和表面 — 低碳钢、冷轧钢、铝或铜(满足接触垫和 VCI 薄膜的需求)。
- 最大单元和托盘重量 — 单卷最大载荷和目标托盘总载荷。
- 目标吞吐量 — 高峰分切班次期间每小时所需的卷材数量。
- 托盘规格 — 滑橇尺寸、双向进出通道与四向进出通道、以及垫层类型。
- 厂房车间限制 — 集成范围、起重机间隙和进给方向。
- 实用工具 — 线路电压(例如,400 V 50 Hz / 480 V 60 Hz)和压缩空气(0.6–0.8 MPa)。
工程常见问题解答
问:轨道式包装机如何防止薄膜在通过狭窄的内孔时撕裂?
A:采用低惯性预拉伸辊进行连续张力控制;内径小于 300 毫米时,穿梭沿 S 形曲线倾斜,以防止张力峰值,同时保持薄膜重叠。
问:如果线圈是单独发货的,那么没有龙门堆垛机,生产线可以运行吗?
答:是的。旁路配方会将线圈绕过包装机直接输送到卸料机或下料机,跳过龙门架区域。
问:如何在不进行手动机械调节的情况下处理不同宽度的线圈?
A:对射式传感器检查线圈进入时的宽度和外径;PLC 根据配方对线圈进行索引,设置缠绕周期,并调整抓取行程。
问:是什么防止窄缝线圈在堆叠过程中相互粘连?
A:龙门架工具可以包括一个真空臂,该真空臂在松开夹具之前,将波纹盘或木制隔板放置在线圈之间。
后续步骤和技术方案
请提交您的工程方案要求:
- 提交线路要求 — 将线圈尺寸、重量范围和布局图发送至 info@fhopepack.com.
- 48小时内提交技术方案 — 您将收到一份包含周期时间分析、布局布局和设备预算报价的资料包。
- 工程场地对齐 — 与我们的工程团队一起审查连接点、放电方向和电气接口。
相关工程资源
标准和工程参考资料
- 生产线架构和运营数据:FHOPE包装工程集团
- 过程视频: YouTube – 全自动铝卷包装线,包含捆扎、缠绕和堆垛功能
- ISO 12100:2010 — 机械安全,设计通用原则
- IN 415-10:2014 包装机械安全,一般要求
- 方案服务水平协议:官方OEM厂商48小时设计和技术响应政策
上次审核时间: 2026年10月